
Capacidade de máquinas para barramentos: ciclo, OEE e equipamentos
A velocidade da máquina é uma entrada do cálculo de capacidade, não a resposta. Uma unidade de puncionamento pode executar muitos golpes por minuto enquanto a célula perde tempo com carga, posicionamento, seleção de programas, troca de ferramentas, dobra, inspeção e bloqueios nas etapas seguintes. O planejamento deve contar peças acabadas e aprovadas ao longo da rota efetiva de fabricação.
O método a seguir permite estimar, com uma base justificável, a quantidade de peças por turno e revela quais premissas precisam ser verificadas na solicitação de cotação ou no ensaio de aceitação.
Organize o mix de produtos por rota de fabricação
Agrupe produtos cujas rotas se comportem de maneira semelhante, não apenas pelo cliente ou número do desenho. Um ponto de partida útil é:
| Família | Rota típica | Fator que determina a capacidade |
|---|---|---|
| peças puncionadas sem dobra | carregar → posicionar → puncionar → cortar → descarregar | quantidade de furos e distância entre posicionamentos |
| peças puncionadas e dobradas | puncionar/cortar → transferir → dobrar → inspecionar | transferência e sequência de dobras |
| peças com predominância de dobras | cortar o blank → executar várias dobras → verificar | ajuste do retorno elástico e manuseio |
| itens de produção recorrente | programa salvo → lote estável → verificação periódica | ciclo sustentado e paradas planejadas |
| peças especiais de baixo volume | programar → preparar → aprovar a primeira peça → produzir | engenharia e tempo de troca |
Registre demanda, tamanho do lote, rota, preparação, tempo de produção e rendimento de cada família. Uma média ponderada apenas pelas quantidades anuais pode esconder um gargalo sazonal ou diário; mantenha tanto o mix normal quanto o de pico.
A referência de fabricação de barramentos para painéis elétricos apresenta o contexto completo do processo. A capacidade começa antes do primeiro golpe da máquina e só termina quando uma peça aprovada está disponível para a próxima operação.
Meça o ciclo ideal completo
Defina pontos repetíveis de início e fim. Por exemplo: um blank identificado está pronto na posição de carga; a contagem termina quando a peça acabada é colocada com segurança no local de saída. Liste qualquer atividade excluída deliberadamente.
Divida o ciclo em elementos observáveis:
- retirada e orientação do material;
- seleção do programa ou da ordem;
- carga e posicionamento nas referências;
- deslocamento entre operações;
- puncionamento, estampagem de ressaltos ou corte;
- transferência para a dobra, quando aplicável;
- sequência de dobras e verificação dimensional;
- descarga e verificações normais durante o processo.
Cronometre vários ciclos representativos depois que a preparação estiver estável. Não adote o ciclo mais rápido observado como padrão de planejamento. O ciclo ideal deve ser alcançável e repetível com o método, o material e os requisitos de qualidade definidos.
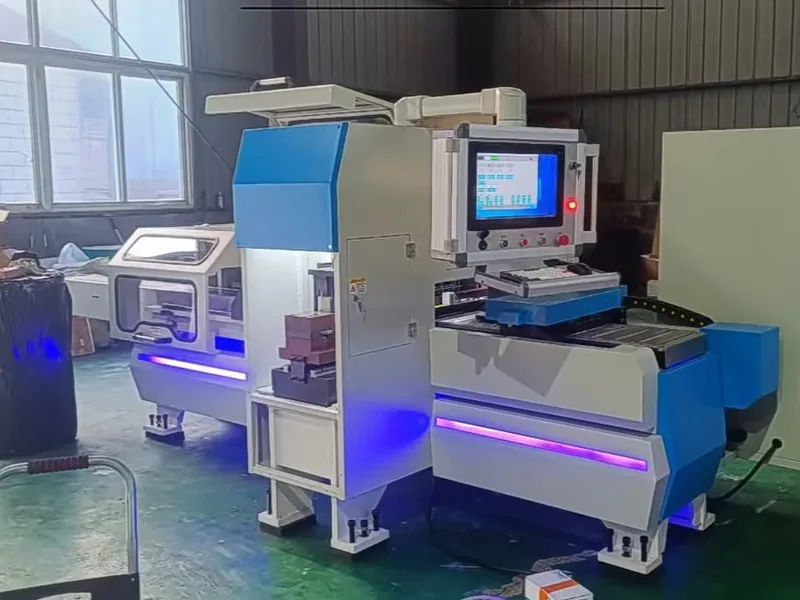
A frequência nominal exige interpretação cuidadosa. A estação DHCNC-BP-60 de puncionamento e corte informa uma frequência máxima de 110–140 golpes por minuto, dependendo das condições operacionais. Isso não corresponde a 110–140 barramentos acabados por minuto. Programa da peça, deslocamentos, quantidade de operações, manuseio e critérios de aceitação determinam a produção acabada.
Converta o tempo de ciclo em peças boas por turno
Para cada família de produtos, uma formulação prática é:
Produção boa = (tempo de produção planejado ÷ tempo de ciclo ideal) × disponibilidade × desempenho × qualidade
A disponibilidade considera paradas não programadas em relação ao tempo previsto de operação. O desempenho contempla a operação abaixo do ritmo ideal e as pequenas paradas. A qualidade é a produção aprovada dividida pela produção total. Essa é a relação usual do OEE, disponibilidade × desempenho × qualidade, descrita pela OEE.com.
Considere uma família hipotética com:
- 450 minutos planejados de produção em um turno;
- 3,0 minutos de ciclo ideal por peça acabada;
- 85% de disponibilidade;
- 90% de desempenho;
- 98% de qualidade.
A estimativa é:
(450 ÷ 3,0) × 0,85 × 0,90 × 0,98 = 112,455, ou aproximadamente 112 peças aprovadas por turno, quando são necessárias unidades inteiras.
Trata-se de um exemplo, não de um referencial do setor. Uma célula nova sem dados da fábrica deve ser modelada com uma faixa de resultados e atualizada com estudos de tempos e registros de perdas.
Trate as trocas de produção como consumo planejado de capacidade
O OEE não corrige um modelo que ignora as trocas. Calcule o tempo disponível depois de intervalos, reuniões, manutenção preventiva e preparações programadas. Para produção mista, use um período suficientemente longo para abranger a quantidade real de mudanças de ordem.
Suponha que o turno de 450 minutos inclua seis trocas de 12 minutos cada. O tempo útil cai para 378 minutos antes da aplicação dos demais fatores. Com o mesmo ciclo de três minutos e os mesmos fatores operacionais, a produção cai para cerca de 94 peças aprovadas. Reduzir o tempo de preparação ou sequenciar famílias com ferramentas semelhantes pode, portanto, acrescentar mais capacidade do que aumentar a velocidade dos golpes.
Mantenha programação e aprovação da primeira peça visíveis. Se essas atividades forem feitas fora da linha, aloque a capacidade necessária de engenharia e inspeção, em vez de presumir que não consomem recursos.
Encontre a restrição real entre várias estações
Para uma rota com puncionamento/corte seguido de dobra, calcule a carga de cada recurso. A capacidade da rota é determinada pela menor capacidade efetiva, ajustada pelas filas e transferências de material.
| Recurso | Minutos necessários por turno | Minutos efetivos disponíveis | Relação de carga |
|---|---|---|---|
| puncionamento/corte | 360 | 390 | 92% |
| dobra | 420 | 360 | 117% |
| inspeção | 110 | 180 | 61% |
Neste exemplo, comprar uma puncionadeira mais rápida não resolve o déficit. A dobra precisa de uma mudança de método, mais tempo, outra organização de lotes ou um recurso adicional.
Uma máquina multifuncional como a DH303-8P para processamento de barramentos pode reduzir transferências e atender trabalhos variados. Uma estação dedicada de puncionamento e corte pode ser adequada quando esse processo precisa de capacidade independente. Nenhum arranjo é automaticamente superior; a carga da rota e a simultaneidade necessária definem a escolha.
Monte cenários normal, de pico e de interrupção
Uma única previsão cria uma confiança enganosa. Use pelo menos três cenários:
| Cenário | Premissas de demanda e perdas | Uso na decisão |
|---|---|---|
| normal | mix habitual, trocas e paradas comprovadas por dados | equipe e programação de rotina |
| pico | mix de pico, regras de horas extras ou segundo turno | capacidade de manter o atendimento ao cliente |
| interrupção | ferramenta ou máquina crítica indisponível, reposição mais lenta | capacidade de contingência e peças de reposição |
Analise a sensibilidade dos fatores que podem mudar de forma realista: tamanho de lote, frequência de preparação, perdas de qualidade, minutos planejados e mix de rotas. Não melhore todos os fatores ao mesmo tempo apenas para fazer a proposta caber. Registre o responsável e as evidências de cada premissa.
O valor de uma manutenção melhor deve aparecer no modelo de perdas, não em uma promessa promocional de disponibilidade. Um caso do NIST sobre manutenção produtiva total mostra como a manutenção estruturada pode reduzir paradas e perda de capacidade em uma operação industrial real. A pesquisa mais ampla do NIST sobre custos de manutenção também trata a manutenção como uma questão econômica da produção.
Transforme o modelo em um teste para o fornecedor
Inclua uma planilha de capacidade na solicitação de cotação da máquina CNC para barramentos. Peça que cada fornecedor apresente:
- rota e configuração de máquina propostas;
- estimativa de ciclo para peças de referência identificadas;
- atividades incluídas e excluídas;
- quantidade e qualificação dos operadores;
- premissas de ferramentas e trocas;
- condições de material e qualidade;
- dependências de utilidades e movimentação;
- método proposto para confirmar o resultado durante o FAT.
Na aceitação, preserve os registros originais de tempo e as contagens de peças aprovadas. Se o fornecedor demonstrar somente um ciclo em vazio ou uma operação isolada, os dados não validam a capacidade de produção de peças acabadas.
Por fim, separe capacidade e retorno financeiro. Este cálculo indica quanto produto aprovado uma configuração pode entregar nas condições declaradas. Investimento, mão de obra, terceirização, estoque e prazos dos fluxos de caixa pertencem ao modelo econômico. Manter essa separação evita transformar uma afirmação de velocidade em uma promessa de ROI sem respaldo.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Como calcular a capacidade de produção de uma máquina para barramentos?
Calcule o ciclo ideal completo de cada família, divida o tempo de produção planejado por esse ciclo e aplique os fatores de disponibilidade, desempenho e qualidade. Inclua trocas e restrições dos recursos compartilhados antes de combinar as famílias.
Golpes por minuto equivalem a barramentos acabados por hora?
Não. A frequência de golpes descreve uma ação da máquina em condições definidas. Um barramento acabado pode exigir vários furos, indexações, corte, dobra, carga, descarga, inspeção e trocas de ferramentas.
Qual valor de OEE usar para uma máquina nova de barramentos?
Não presuma uma média do setor. Monte um caso-base com seus dados de paradas, perdas de velocidade e qualidade; depois simule cenários de pico e interrupção. Na compra, exija que o fornecedor informe as condições por trás de qualquer fator proposto.
Quando máquinas separadas de puncionamento e dobra são preferíveis a uma máquina 3 em 1?
Estações separadas podem atender fluxo simultâneo, alto volume ou uma rota dominada por um processo. Uma máquina 3 em 1 pode ser adequada para trabalhos variados, menos transferências e lotes flexíveis. A escolha decorre do mix de produtos e do modelo do gargalo.