
Niedobór transformatorów w 2026 roku: jak zdolność produkcyjna szyn prądowych wpływa na terminy dostaw
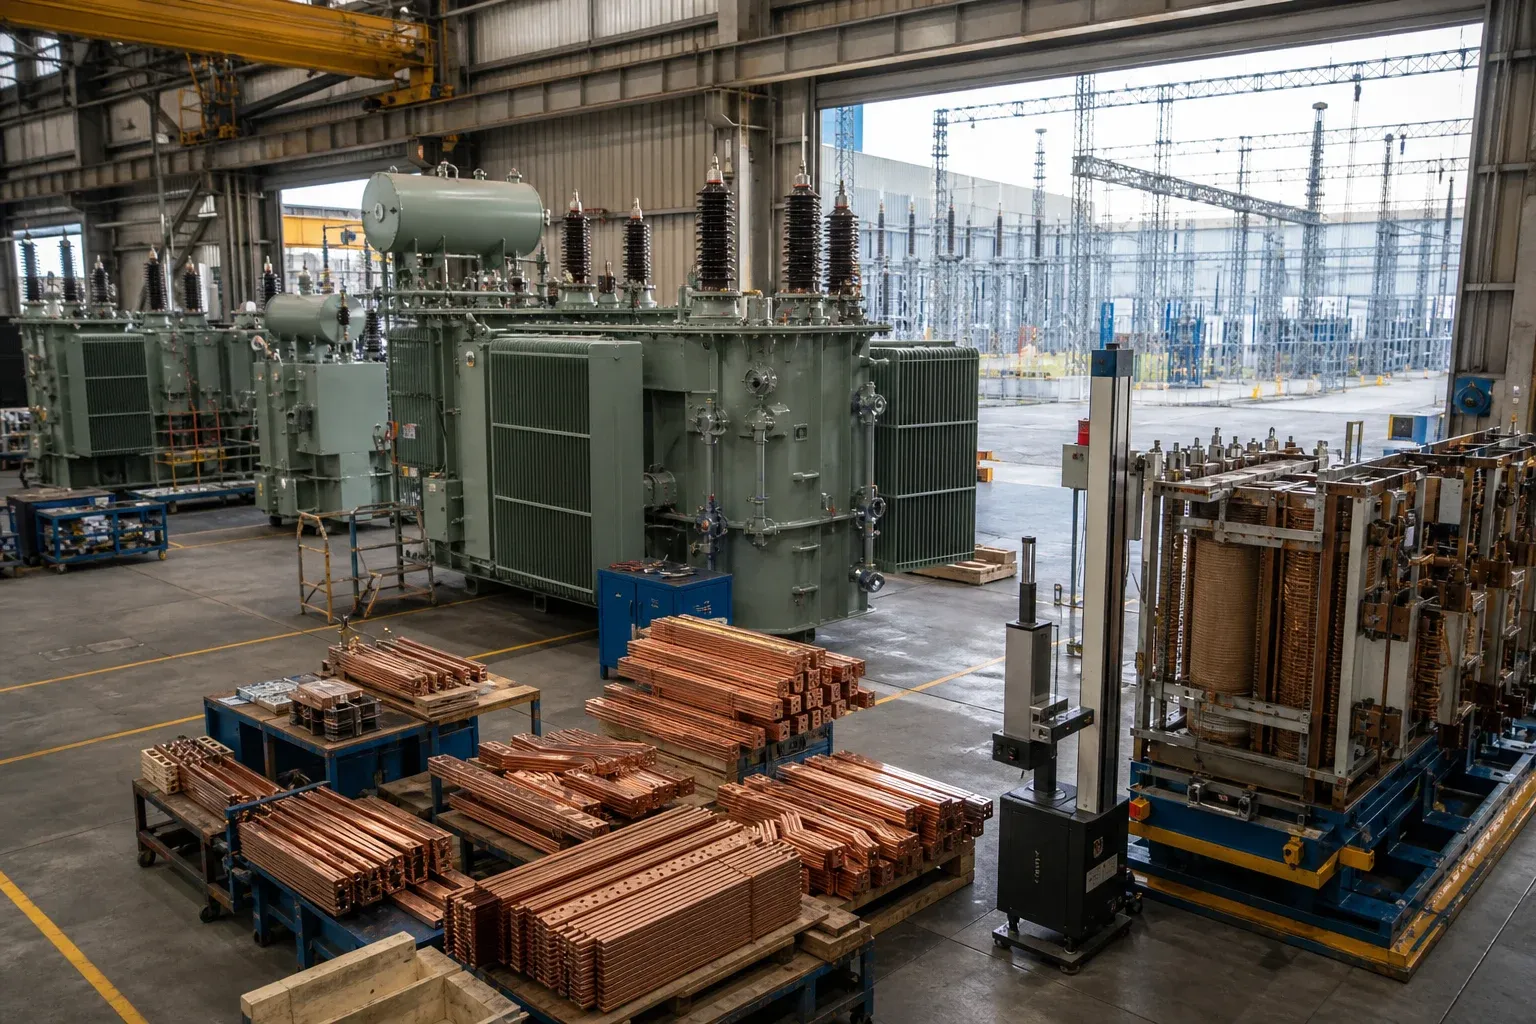
Niedobór transformatorów nie jest niedoborem miedzianych szyn prądowych. To wieloetapowy problem zaopatrzeniowy obejmujący wzrost popytu, starzejącą się infrastrukturę, stal elektrotechniczną, przewodniki i komponenty, wykwalifikowaną siłę roboczą, zdolność fabryk i laboratoriów badawczych, kwalifikację, kolejki zamówień i długotrwałe zatwierdzenia projektów. Produkcja szyn prądowych ma znaczenie, ponieważ może stać się możliwym do uniknięcia ograniczeniem w tym większym systemie.
Praktyczna odpowiedź nie polega na twierdzeniu, że jedna nowa maszyna rozwiąże termin dostaw transformatorów. Polega ona na zidentyfikowaniu powtarzalnych rodzin przewodników, wcześniejszym zatwierdzeniu interfejsów, walidacji trudnych części przed montażem i dodaniu zdolności przy tej operacji, którą ogranicza rzeczywisty miks produktów.
Uważnie przeanalizuj dane z 2026 roku
Program transformatorowy Departamentu Energii USA opisuje ograniczenia łańcucha dostaw, długie terminy realizacji i współpracę mającą skrócić czas produkcji i ograniczyć niepotrzebne zróżnicowanie. Webinarium DOE z marca 2026 roku omawiało również zasoby opracowane, aby usprawnić komunikację o wymienności i ograniczyć nadmierną liczbę wariantów magazynowych zakładów energetycznych.
Raport Government Accountability Office o rezerwach transformatorów dodaje niezależne federalne spojrzenie na odporność dostaw. Tymczasem wniosek o informacje w Federal Register z czerwca 2026 roku zapytał, jak ostateczne rozporządzenie o efektywności z 2024 roku współdziała z krajową zdolnością produkcyjną i odpornością łańcucha dostaw.
Ten dokument z 2026 roku to RFI, a nie nowe ostateczne rozporządzenie. Stwierdza on, że zmienione normy z ostatecznego rozporządzenia z kwietnia 2024 roku mają datę zgodności na 2029 rok. Artykuły i raporty zakupowe powinny utrzymywać te statusy prawne oddzielnie.
Wąskie gardło to system, a nie pojedynczy materiał
Różne klasy transformatorów mają różne ograniczenia, ale system może obejmować:
- stal elektrotechniczną o ziarnie zorientowanym lub amorficzną oraz produkcję rdzeni;
- uzwojenia, przewody wyprowadzeniowe, szyny prądowe i zaciski z miedzi lub aluminium;
- zbiorniki, przepusty, przełączniki zaczepów, komponenty zabezpieczeń i sterowania;
- zdolność projektowania i zatwierdzania przez klienta;
- stanowiska nawijania, suszenia, uzdatniania oleju, montażu i badań;
- wykwalifikowaną siłę roboczą produkcyjną i badawczą;
- specyfikacje zakładów energetycznych lub EPC z wieloma niskowolumenowymi wariantami;
- logistykę dużego, ciężkiego lub projektowego sprzętu.
Prace B+R DOE dotyczące dostaw transformatorów pokazują, dlaczego popyt, materiały, produkcję i innowacje trzeba rozpatrywać razem. Projekt zwiększenia zdolności, który poprawia wykrawanie, ale nie zmienia zatwierdzania rysunków ani badań końcowych, może nie poprawić dat wysyłki.
Znajdź, gdzie produkcja szyn i przewodów wchodzi na ścieżkę krytyczną
Przewody transformatorów mogą obejmować od prostych wierconych płaskowników po grube pręty z przesunięciami, gięciami krawędzi, skrętami, powłokami galwanicznymi i ciasnymi relacjami zacisków. Stają się krytyczne dla harmonogramu, gdy:
- interfejsy cewki, przepustu, zaczepu lub obudowy zmieniają się późno;
- końcowe bazy wymiarowe po formowaniu nie są zdefiniowane na rysunku;
- złożona część wymaga dedykowanego oprzyrządowania lub operacji ręcznej;
- otwory są wymiarowane od płaskiego półfabrykatu, a nie od końcowych płaszczyzn zacisków;
- zewnętrzny proces wykończenia nie ma zarezerwowanej zdolności;
- pasowanie jest sprawdzane po raz pierwszy na końcowym montażu transformatora;
- uprawnienia do poprawek i kryteria odbioru są niejasne.
Dedykowany przewodnik po produkcji szyn prądowych transformatorów omawia geometrię. Planowanie zdolności produkcyjnych powinno wykorzystać tę geometrię do klasyfikacji części przed zakupem maszyn.
Standaryzuj powtarzalne części bez zamrażania błędnych konstrukcji
Użyteczna standaryzacja dotyczy stabilnych interfejsów: wspólnych pól zaciskowych, rodzin otworów, szerokości materiałów, promieni gięcia, oznaczeń wykończenia, szablonów rysunków i sprawdzianów kontrolnych. Zmniejsza prace przezbrojeniowe i zatwierdzeniowe, pozostawiając konfigurowalne długości lub przesunięcia przewodów specyficzne dla projektu.
Nie standaryzuj przez usuwanie krytycznych różnic elektrycznych lub mechanicznych. Dwie części o podobnych konturach mogą przewodzić różne prądy, doświadczać różnych sił zwarciowych, stosować różną izolację lub łączyć się z różnymi zaciskami. Inżynieria musi zdefiniować bezpieczną granicę rodziny.
Kontrolowany rejestr rodzin części powinien wymieniać konstrukcję wzorcową, dozwolone zmienne, oprzyrządowanie, zakres materiałów, przyrząd kontrolny i zmiany wymagające ponownej kwalifikacji.
Dobierz zdolność produkcyjną wokół rodzin części i operacji
Zacznij od przejrzystego modelu obciążenia:
wymagane godziny = ilość × (czas cyklu + średni czas manipulacji) + przezbrojenia + przewidywana kontrola/poprawki
Następnie porównaj wymagane godziny z udokumentowanymi dostępnymi godzinami na każdej operacji. Uwzględnij dostępność operatorów, konserwację prewencyjną, transport materiałów, wymiany narzędzi i uzysk. Katalogowych uderzeń na minutę nie należy używać jako gotowych części na zmianę bez reprezentatywnej próby.
| Rodzina części | Główne operacje | Prawdopodobne ograniczenie do sprawdzenia | Trasa alternatywna |
|---|---|---|---|
| Proste wiercone lub wykrawane łączniki | cięcie, wykrawanie, usuwanie zadziorów | program otworów i transport materiału | druga komórka wykrawania/cięcia |
| Powtarzalne gięcia płaskie/krawędziowe | wykrawanie, gięcie, kontrola | przezbrojenie i sprężynowanie według partii materiału | oprzyrządowanie rodzinowe i zapisany program |
| Złożone przewody ze skrętem/przesunięciem | wielokrotne formowanie i kontrola pasowania | specjalne oprzyrządowanie i ręczne wyrównanie | wczesna partia, dedykowany przyrząd |
| Części zaciskowe powlekane | formowanie, wykończenie, ochrona, kontrola | kolejka procesu zewnętrznego i uszkodzenia | zarezerwowana zdolność lub zatwierdzone drugie źródło |
Maszyna wielofunkcyjna do obróbki szyn prądowych może być przydatna dla mieszanej rodziny części, ale należy ją ocenić względem rzeczywistego zakresu wykrawania, cięcia, gięcia płaskiego i gięcia krawędziowego. Złożone przewody 3D mogą nadal wymagać specjalistycznego oprzyrządowania lub osobnej trasy.
Wcześniej zatwierdź rysunki i kryteria odbioru
Materiałów o długim terminie realizacji nie należy zamawiać pod niestabilny interfejs bez kontrolowanej decyzji o ryzyku. Ustal sekwencję zatwierdzeń: interfejs wstępny, prototyp, pierwszy detal, zatwierdzenie produkcyjne i odcięcie zmian. Każdy etap powinien określać, co może się jeszcze zmienić i kto płaci za braki lub ponowne badania.
Odbiór powinien wykorzystywać bazy wymiarowe montażu końcowego. Sprawdzian pasowania odwzorowujący zaciski transformatora może wykryć błędy wyrównania, zanim przewód dotrze na główną halę montażową. Protokół kontroli powinien powiązać sprawdzian lub program pomiarowy z tą samą rewizją rysunku, która jest używana w produkcji.
Oceń odporność dostawców i sprzętu
Odporność to nie tylko dwóch dostawców. Obejmuje przenośne rysunki, wspólne gatunki materiałów tam, gdzie to dozwolone, zapasowe narzędzia, kopie zapasowe oprogramowania, zdolność serwisową, przeszkolonych operatorów i zatwierdzony alternatywny proces dla wąskiego gardła.
Przed dodaniem sprzętu użyj przewodnika po kwalifikacji dostawców dla megaprojektów, aby zweryfikować dowody zdolności. Przed wysyłką zastosuj protokół FAT i SAT dla szyn prądowych z reprezentatywnymi częściami transformatorów.
Zastosuj 90-dniową sekwencję ograniczania ryzyka
Dni 0–30: uczyń obciążenie widocznym
Posprzątaj kartotekę części, pogrupuj rodziny przewodów, zapisz stabilność rysunków, wyznacz trasę każdej rodziny i oblicz obciążenie na każdej operacji. Zidentyfikuj, które braki są problemami danych, a które problemami fizycznej zdolności.
Dni 31–60: zwaliduj kontrolę rodzin
Zatwierdź standardowe interfejsy, przetestuj trudne części, utwórz sprawdziany pasowania, potwierdź zdolność wykończenia i udokumentuj metodę pomiaru. Rozwiąż powtarzające się niezgodności przed skalowaniem.
Dni 61–90: zabezpiecz wąskie gardło
Dodaj zmiany, oprzyrządowanie, konserwację, alternatywnego dostawcę lub sprzęt tylko tam, gdzie uzasadniają to dowody. Powiąż działanie z udokumentowaną wydajnością i jakością, a następnie zaktualizuj plan produkcji o rzeczywiste wyniki.
W produkcji transformatorów i busduct ta sekwencja nie usunie globalnych ograniczeń podaży. Może jednak zapobiec dodaniu do nich wewnętrznie kontrolowalnego opóźnienia przewodów.
Powiązana maszyna
Maszyna 3 w 1 do obróbki szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Co powoduje niedobór transformatorów w 2026 roku?
Dowody wskazują na system ograniczeń, a nie jedną przyczynę: wzrost popytu, starzejące się aktywa sieciowe, ograniczona zdolność produkcyjna, dostawy stali elektrotechnicznej i komponentów, siła robocza, czas rozbudowy fabryk, kwalifikacja oraz długie cykle badań i zakupów. Mieszanka tych czynników różni się w zależności od klasy transformatora i regionu.
Jak długie są terminy dostaw transformatorów?
Nie istnieje jedno wiarygodne uniwersalne tempo realizacji. Zależy ono od typu transformatora, mocy, konstrukcji, materiałów, fabryki, badań, kolejki zamówień, zatwierdzeń i miejsca przeznaczenia. Kupujący powinni zażądać harmonogramu zależności z datami uwolnienia konstrukcji, materiałów, montażu, badań i wysyłki.
Jak produkcja szyn prądowych może opóźnić montaż transformatora?
Szyny i przewody wyprowadzeniowe mogą się opóźnić, gdy rysunki zacisków nie są zatwierdzone, grube lub trójwymiarowe części wymagają specjalnego oprzyrządowania, wykończenia dodają obróbkę zewnętrzną albo pasowanie odkrywa się dopiero na montażu końcowym. Planowanie według rodzin części i wczesne kontrole pierwszego detalu zmniejszają to ryzyko.
Czy standaryzacja szyn prądowych transformatorów może zmniejszyć ryzyko dostaw?
Tak, gdy powtarzalne interfejsy i rodziny części są rzeczywiście równoważne. Standaryzacja może ograniczyć unikalne programy, oprzyrządowanie, prace materiałowe i kontrolne, ale nie może nadrzędnie łamać wymagań elektrycznych, cieplnych, odległości izolacyjnych ani zaciskowych.
Jakie dane są potrzebne przed dodaniem zdolności produkcyjnej szyn?
Zbierz popyt według rodzin części, zakres materiałów i rozmiarów, marszrutę według operacji, czas przezbrojenia i obróbki, uzysk i poprawki, wykorzystanie wąskiego gardła, czas wykończenia i kontroli, stabilność rysunków oraz wymagane terminy dostaw. Dobierz zdolność produkcyjną na podstawie tej mieszanki, a nie tempa cyklu pojedynczej maszyny.