
Escasez de transformadores 2026: cómo afecta la capacidad de fabricación de barras conductoras a las entregas
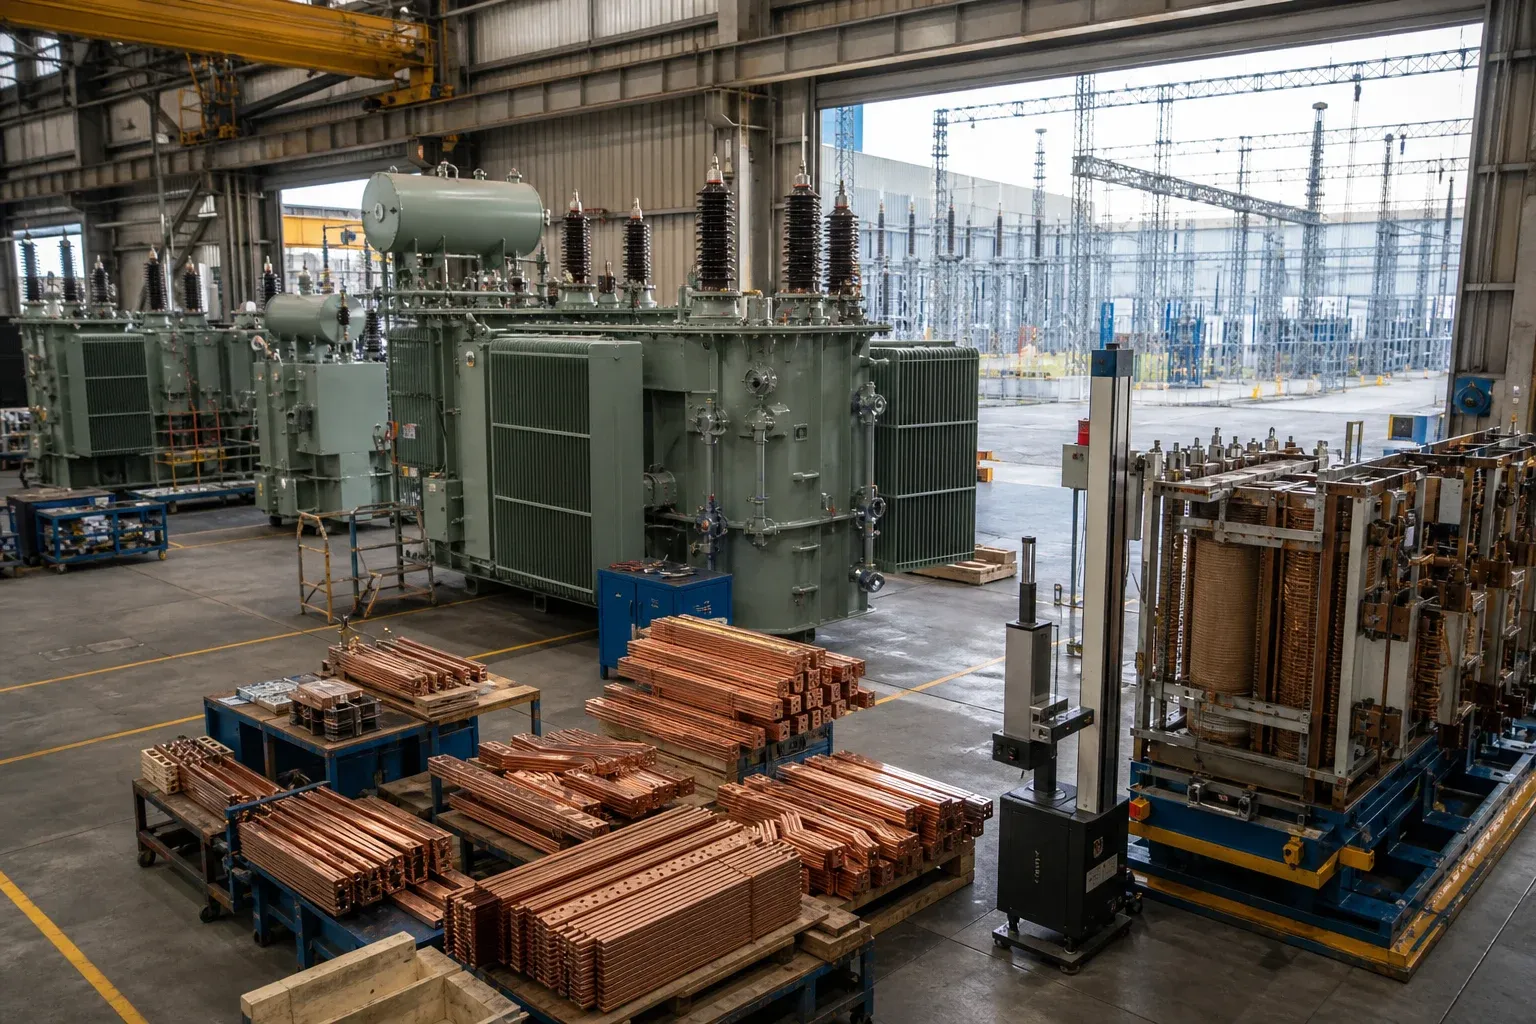
La escasez de transformadores no es una escasez de barras conductoras de cobre. Es un problema de suministro de múltiples etapas que involucra el crecimiento de la demanda, infraestructuras envejecidas, acero eléctrico, conductores y componentes, mano de obra cualificada, capacidad de fábrica y de ensayo, cualificación, colas de pedidos y largas aprobaciones de proyectos. La fabricación de barras conductoras importa porque puede convertirse en una restricción evitable dentro de ese sistema mayor.
La respuesta práctica no es afirmar que una máquina nueva resuelve el plazo de entrega de los transformadores. Consiste en identificar las familias de conductores repetitivas, congelar las interfaces antes, validar las piezas difíciles antes del ensamblaje y añadir capacidad en la operación que realmente limita la combinación de productos.
Lea con atención las evidencias de 2026
El programa de transformadores del Departamento de Energía de EE. UU. describe restricciones de la cadena de suministro, plazos de entrega prolongados y colaboración destinada a reducir el tiempo de producción y la variación innecesaria. Un seminario web del DOE de marzo de 2026 también abordó los recursos desarrollados para mejorar la comunicación de intercambiabilidad y reducir la variación excesiva de referencias de las empresas eléctricas.
El informe de la Oficina de Rendición de Cuentas del Gobierno (GAO) sobre las reservas de transformadores añade una visión federal independiente de la resiliencia del suministro. Mientras tanto, una solicitud de información del Registro Federal de junio de 2026 preguntó cómo interactúa la regla final de eficiencia de 2024 con la capacidad de fabricación nacional y la resiliencia de la cadena de suministro.
Ese documento de 2026 es una RFI, no una nueva regla final. Indica que las normas modificadas de la regla final de abril de 2024 tienen fecha de cumplimiento en 2029. Los artículos e informes de compras deberían mantener separados esos estatus legales.
El cuello de botella es un sistema, no un único material
Las distintas clases de transformadores tienen restricciones diferentes, pero el sistema puede incluir:
- acero eléctrico de grano orientado o amorfo y producción de núcleos;
- devanados, conductores de salida, barras conductoras y terminales de cobre o aluminio;
- tanques, aisladores pasatapas, conmutadores de tomas, componentes de protección y control;
- capacidad de diseño y de aprobación por el cliente;
- bahías de bobinado, secado, tratamiento de aceite, ensamblaje y ensayo;
- mano de obra cualificada de fabricación y ensayo;
- especificaciones de eléctricas o EPC con muchas variantes de bajo volumen;
- logística para equipos grandes, pesados o específicos de proyecto.
Los esfuerzos de I+D del DOE para abordar el suministro de transformadores muestran por qué la demanda, los materiales, la fabricación y la innovación deben considerarse conjuntamente. Un proyecto de capacidad que mejore el punzonado pero deje sin cambios la aprobación de planos o el ensayo final puede no mejorar las fechas de envío.
Localice dónde entran la fabricación de barras conductoras y conductores en la ruta crítica
Los conductores de transformadores pueden ir desde simples pletinas taladradas hasta barras gruesas con desviaciones, doblados de borde, torsiones, interfaces con recubrimiento y relaciones de terminal ajustadas. Se vuelven críticos para el calendario cuando:
- las interfaces de bobina, pasatapas, toma o envolvente cambian tarde;
- los datos de referencia finales conformados no están definidos en el plano;
- una pieza compleja necesita utillaje a medida o una operación manual;
- los agujeros se referencian a una pieza plana en bruto en lugar de a los planos de terminal finales;
- un proceso de acabado externo carece de capacidad reservada;
- el ajuste se comprueba por primera vez en el ensamblaje final del transformador;
- la autoridad de reelaboración y los criterios de aceptación no están claros.
La guía dedicada a la fabricación de barras conductoras para transformadores cubre la geometría. La planificación de capacidad debería usar esa geometría para clasificar las piezas antes de comprar equipos.
Estandarice las piezas repetidas sin congelar diseños defectuosos
La estandarización útil se produce en interfaces estables: palmas de terminal comunes, familias de agujeros, anchos de material, radios de doblado, indicaciones de acabado, plantillas de planos y galgas de inspección. Reduce el trabajo de preparación y aprobación manteniendo configurables las longitudes o desviaciones de conductor específicas del proyecto.
No estandarice eliminando diferencias eléctricas o mecánicas críticas. Dos piezas con contornos similares pueden transportar corrientes diferentes, sufrir fuerzas de falta distintas, usar aislamientos diferentes o conectarse a terminales diferentes. La ingeniería debe definir el límite seguro de la familia.
Un registro controlado de familias de piezas debería enumerar el diseño maestro, las variables permitidas, el utillaje, el rango de materiales, el útil de inspección y los cambios que requieren recualificación.
Dimensione la capacidad en torno a familias de piezas y operaciones
Comience con un modelo de carga transparente:
horas necesarias = cantidad × (tiempo de ciclo + tiempo medio de manipulación) + preparaciones + inspección/reelaboración previstas
Después compare las horas necesarias con las horas disponibles demostradas en cada operación. Incluya la disponibilidad de operarios, el mantenimiento preventivo, la manipulación de materiales, los cambios de herramienta y el rendimiento. Las carreras por minuto del catálogo no deben usarse como piezas acabadas por turno sin un ensayo representativo.
| Familia de piezas | Operaciones principales | Restricción probable a comprobar | Ruta alternativa |
|---|---|---|---|
| Eslabones rectos taladrados o punzonados | corte, punzonado, desbarbado | programa de agujeros y manipulación de material | segunda célula de punzonado/cizallado |
| Doblados planos/de borde repetidos | punzonado, doblado, inspección | preparación y recuperación elástica por lote de material | utillaje de familia y programa almacenado |
| Conductores complejos con torsión/desviación | conformado múltiple y comprobación de ajuste | utillaje especial y alineación manual | lote temprano, útil dedicado |
| Piezas de terminal con recubrimiento | conformado, acabado, protección, inspección | cola de proceso externo y daños | capacidad reservada o segunda fuente aprobada |
Una máquina multifunción de procesamiento de barras conductoras puede ser útil para una familia de piezas mixta, pero debe evaluarse frente al rango real de punzonado, cizallado, doblado plano y doblado de borde. Los conductores 3D complejos pueden seguir necesitando utillaje especializado o una ruta separada.
Congele los planos y los criterios de aceptación antes
El material de plazo largo no debe pedirse contra una interfaz inestable sin una decisión de riesgo controlada. Establezca una secuencia de liberación: interfaz preliminar, prototipo, primera pieza, liberación de producción y corte de cambios. Cada etapa debe indicar qué puede cambiar todavía y quién paga la chatarra o los reensayos.
La aceptación debería usar los datos de referencia del ensamblaje final. Una galga de ajuste que represente los terminales del transformador puede detectar errores de alineación antes de que el conductor llegue a la bahía de ensamblaje principal. El informe de inspección debería vincular la galga o el programa de medición a la misma revisión del plano usada para la producción.
Evalúe la resiliencia de proveedores y equipos
La resiliencia no consiste solo en tener dos proveedores. Incluye planos transferibles, grados de material comunes cuando esté permitido, herramientas de repuesto, copias de seguridad de software, capacidad de mantenimiento, operarios formados y un proceso alternativo aprobado para el cuello de botella.
Antes de añadir equipos, use la guía de cualificación de proveedores para megaproyectos para verificar las evidencias de capacidad. Antes del envío, aplique un protocolo FAT y SAT específico para barras conductoras usando piezas de transformador representativas.
Aplique una secuencia de reducción de riesgo de 90 días
Días 0–30: haga visible la carga
Depure el maestro de piezas, agrupe las familias de conductores, registre la estabilidad de los planos, encamine cada familia y calcule la carga en cada operación. Identifique qué carencias son problemas de datos y cuáles son problemas de capacidad física.
Días 31–60: valide los controles de familia
Libere interfaces estándar, pruebe las piezas difíciles, cree galgas de ajuste, confirme la capacidad de acabado y documente el método de medición. Resuelva las no conformidades recurrentes antes de escalar.
Días 61–90: asegure el cuello de botella
Añada turnos, utillaje, mantenimiento, un proveedor alternativo o equipos solo donde las evidencias lo justifiquen. Vincule la acción al rendimiento y la calidad demostrados, y después actualice el plan de producción con los resultados reales.
Para la fabricación de transformadores y busducts, esta secuencia no eliminará las restricciones globales de suministro. Puede evitar que un retraso de conductores controlable internamente se sume a ellas.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué está causando la escasez de transformadores en 2026?
Las evidencias apuntan a un sistema de restricciones más que a una única causa: crecimiento de la demanda, activos de red envejecidos, capacidad de fabricación limitada, suministro de acero eléctrico y componentes, mano de obra, tiempo de ampliación de fábricas, cualificación y ciclos largos de ensayo y aprovisionamiento. La combinación varía según la clase de transformador y la región.
¿Cuánto duran los plazos de entrega de transformadores?
No existe un plazo de entrega universal fiable. Varía según el tipo de transformador, la potencia, el diseño, los materiales, la fábrica, los ensayos, la cola de pedidos, las aprobaciones y el destino. Los compradores deberían solicitar un cronograma de dependencias con fechas para la emisión del diseño, los materiales, el montaje, los ensayos y el envío.
¿Cómo puede la fabricación de barras conductoras retrasar el ensamblaje de transformadores?
Las barras conductoras y los conductores de salida pueden retrasarse cuando los planos de terminales no están congelados, las piezas gruesas o tridimensionales requieren utillaje especial, los acabados añaden procesamiento externo, o el ajuste solo se descubre en el ensamblaje final. La planificación por familias de piezas y las comprobaciones tempranas de la primera pieza reducen este riesgo.
¿Puede la estandarización de las barras conductoras de transformadores reducir el riesgo de entrega?
Sí, cuando las interfaces repetidas y las familias de piezas son realmente equivalentes. La estandarización puede reducir programas únicos, utillaje, trabajo de materiales e inspección, pero no debe prevalecer sobre los requisitos eléctricos, térmicos, de espacio libre o de terminales.
¿Qué datos se necesitan antes de añadir capacidad de barras conductoras?
Recopile la demanda por familias de piezas, el rango de materiales y tamaños, la ruta por operación, los tiempos de preparación y de ciclo, el rendimiento y las reelaboraciones, la utilización del cuello de botella, el tiempo de acabado e inspección, la estabilidad de los planos y las fechas de entrega requeridas. Dimensione la capacidad a partir de esta combinación, no de la tasa de ciclos de una sola máquina.