
Carenza di trasformatori 2026: come la capacità di fabbricazione delle sbarre influisce sulle consegne
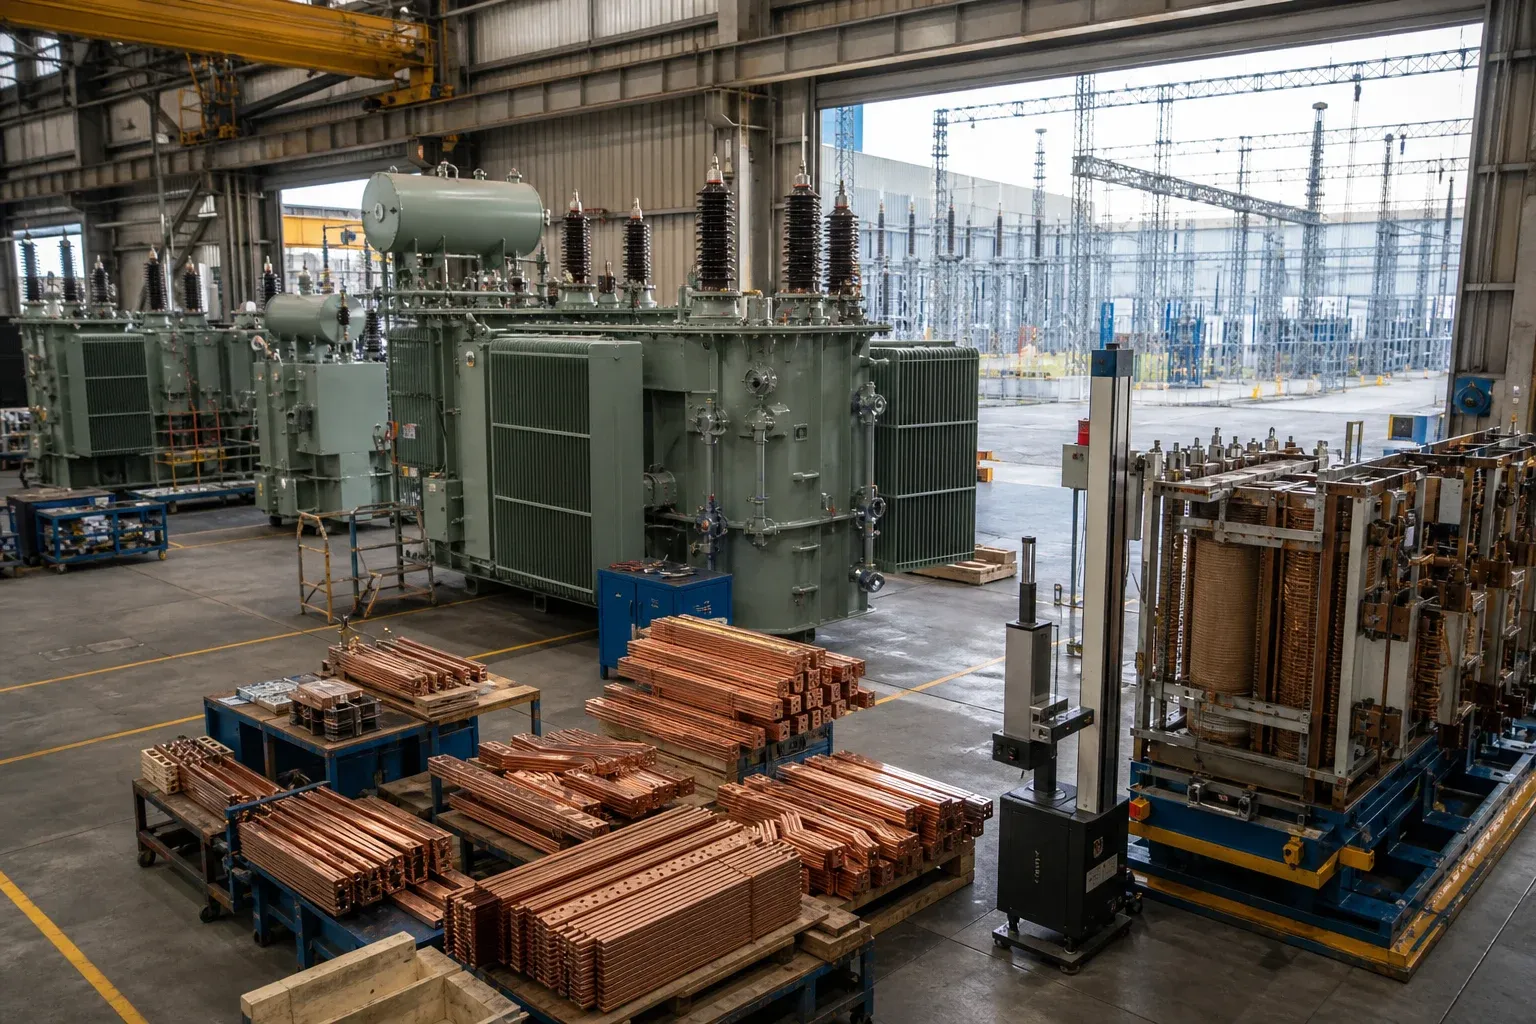
La carenza di trasformatori non è una carenza di sbarre di rame. È un problema di fornitura a più stadi che coinvolge crescita della domanda, infrastrutture invecchiate, acciaio elettrico, conduttori e componenti, manodopera qualificata, capacità di stabilimento e di collaudo, qualificazione, code di ordini e lunghi processi di approvazione dei progetti. La fabbricazione delle sbarre conta perché può diventare un vincolo evitabile all’interno di quel sistema più ampio.
La risposta pratica non è sostenere che una nuova macchina risolva il lead time dei trasformatori. È identificare le famiglie di conduttori ripetute, congelare prima le interfacce, validare le parti difficili prima dell’assemblaggio e aggiungere capacità nell’operazione che il mix produttivo reale vincola.
Leggete con attenzione le evidenze del 2026
Il programma sui trasformatori del Dipartimento dell’Energia degli Stati Uniti descrive vincoli della catena di fornitura, lunghi tempi di consegna e collaborazioni volte a ridurre i tempi di produzione e le varianti non necessarie. Un webinar DOE di marzo 2026 ha inoltre discusso le risorse sviluppate per migliorare la comunicazione sull’intercambiabilità e ridurre l’eccessiva varietà di codici delle utility.
Il rapporto del Government Accountability Office sulle riserve di trasformatori aggiunge una visione federale indipendente sulla resilienza delle forniture. Nel frattempo, una richiesta di informazioni del Federal Register di giugno 2026 ha chiesto come la norma finale sull’efficienza del 2024 interagisca con la capacità produttiva nazionale e la resilienza della catena di fornitura.
Quel documento del 2026 è una RFI, non una nuova norma finale. Afferma che gli standard modificati dalla norma finale di aprile 2024 hanno una data di conformità al 2029. Articoli e rapporti di approvvigionamento dovrebbero mantenere separati questi status giuridici.
Il collo di bottiglia è un sistema, non un singolo materiale
Le diverse classi di trasformatori hanno vincoli differenti, ma il sistema può includere:
- acciaio elettrico a grani orientati o amorfo e produzione dei nuclei;
- avvolgimenti, conduttori di collegamento, sbarre e terminali in rame o alluminio;
- casse, isolatori passanti, commutatori sotto carico, componenti di protezione e controllo;
- capacità di progettazione e di approvazione da parte del cliente;
- baie di avvolgimento, essiccazione, trattamento dell’olio, assemblaggio e collaudo;
- manodopera qualificata di produzione e collaudo;
- specifiche di utility o EPC con molte varianti a basso volume;
- logistica per apparecchiature grandi, pesanti o specifiche di progetto.
I progetti di R&S del DOE per affrontare l’approvvigionamento dei trasformatori mostrano perché domanda, materiali, produzione e innovazione devono essere considerati insieme. Un progetto di capacità che migliora la punzonatura ma lascia invariati l’approvazione dei disegni o il collaudo finale può non migliorare le date di spedizione.
Individuate dove la fabbricazione di sbarre e conduttori entra nel percorso critico
I conduttori dei trasformatori possono spaziare da semplici piastre forate a barre spesse con disassamenti, pieghe di bordo, torsioni, interfacce placcate e relazioni strette con i terminali. Diventano critici per la programmazione quando:
- le interfacce di bobina, isolatore passante, commutatore o involucro cambiano in ritardo;
- i datum finali formati non sono definiti sul disegno;
- una parte complessa richiede attrezzature dedicate o un’operazione manuale;
- i fori sono riferiti a un grezzo piatto anziché ai piani terminali finali;
- un processo di finitura esterno manca di capacità riservata;
- l’accoppiamento viene verificato per la prima volta all’assemblaggio finale del trasformatore;
- l’autorità di rilavorazione e i criteri di accettazione non sono chiari.
La guida dedicata alla fabbricazione delle sbarre per trasformatori copre la geometria. La pianificazione della capacità dovrebbe usare quella geometria per classificare le parti prima di acquistare le macchine.
Standardizzate le parti ripetute senza congelare progetti difettosi
La standardizzazione utile avviene su interfacce stabili: piastre terminali comuni, famiglie di fori, larghezze di materiale, raggi di piegatura, indicazioni di finitura, modelli di disegno e calibri di ispezione. Riduce il lavoro di setup e approvazione mantenendo configurabili le lunghezze o i disassamenti dei conduttori specifici di progetto.
Non standardizzate eliminando differenze elettriche o meccaniche critiche. Due parti con profili simili possono portare correnti diverse, subire forze di guasto diverse, usare isolamenti diversi o collegarsi a terminali diversi. L’ingegneria deve definire il confine sicuro della famiglia.
Un registro controllato delle famiglie di parti dovrebbe elencare il progetto master, le variabili consentite, le attrezzature, la gamma di materiali, l’attrezzatura di ispezione e le modifiche che richiedono la riqualifica.
Dimensionate la capacità su famiglie di parti e operazioni
Partite da un modello di carico trasparente:
ore necessarie = quantità × (tempo di ciclo + tempo medio di movimentazione) + setup + ispezione/rilavorazione previste
Poi confrontate le ore necessarie con le ore disponibili dimostrate in ogni operazione. Includete disponibilità degli operatori, manutenzione preventiva, movimentazione dei materiali, cambi utensile e resa. Le corse al minuto da catalogo non devono essere usate come pezzi finiti per turno senza una prova rappresentativa.
| Famiglia di parti | Operazioni principali | Vincolo probabile da verificare | Percorso alternativo |
|---|---|---|---|
| Piastre forate o punzonate dritte | taglio, punzonatura, sbavatura | programma fori e movimentazione materiale | seconda cella di punzonatura/cesoiatura |
| Pieghe piane/di bordo ripetute | punzonatura, piegatura, ispezione | setup e ritorno elastico per lotto di materiale | attrezzature di famiglia e programma memorizzato |
| Conduttori complessi con torsione/disassamento | formatura multipla e controllo accoppiamento | attrezzature speciali e allineamento manuale | lotto anticipato, attrezzatura dedicata |
| Parti terminali placcate | formatura, finitura, protezione, ispezione | coda del processo esterno e danni | capacità riservata o seconda fonte approvata |
Una macchina multifunzione per la lavorazione delle sbarre può essere utile per una famiglia di parti mista, ma va valutata rispetto alla gamma reale di punzonatura, cesoiatura, piegatura piana e piegatura di bordo. I conduttori 3D complessi possono comunque richiedere attrezzature specializzate o un percorso separato.
Congelate prima disegni e criteri di accettazione
Il materiale a lungo lead time non va ordinato su un’interfaccia instabile senza una decisione di rischio controllata. Stabilite una sequenza di rilascio: interfaccia preliminare, prototipo, primo articolo, rilascio di produzione e blocco delle modifiche. Ogni fase deve indicare cosa può ancora cambiare e chi paga scarti o ripetizione delle prove.
L’accettazione dovrebbe usare i datum dell’assemblaggio finale. Un calibro di accoppiamento che rappresenta i terminali del trasformatore può individuare errori di allineamento prima che il conduttore raggiunga la baia di assemblaggio principale. Il rapporto di ispezione dovrebbe collegare il calibro o il programma di misura alla stessa revisione del disegno usata per la produzione.
Valutate la resilienza di fornitori e macchine
La resilienza non è semplicemente avere due fornitori. Comprende disegni trasferibili, gradi di materiale comuni dove consentito, utensili di scorta, backup software, capacità di manutenzione, operatori formati e un processo alternativo approvato per il collo di bottiglia.
Prima di aggiungere macchine, usate la guida alla qualifica dei fornitori per megaprogetti per verificare le evidenze di capacità. Prima della spedizione, applicate un protocollo FAT e SAT specifico per le sbarre usando parti rappresentative di trasformatori.
Applicate una sequenza di riduzione del rischio in 90 giorni
Giorni 0–30: rendete visibile il carico
Pulite l’anagrafica delle parti, raggruppate le famiglie di conduttori, registrate la stabilità dei disegni, instradate ogni famiglia e calcolate il carico in ogni operazione. Identificate quali carenze sono problemi di dati e quali sono problemi di capacità fisica.
Giorni 31–60: validate i controlli di famiglia
Rilasciate le interfacce standard, provate le parti difficili, create i calibri di accoppiamento, confermate la capacità di finitura e documentate il metodo di misura. Risolvete le non conformità ricorrenti prima di scalare.
Giorni 61–90: mettete in sicurezza il collo di bottiglia
Aggiungete turni, attrezzature, manutenzione, un fornitore alternativo o macchine solo dove le evidenze lo giustificano. Legate l’azione a produttività e qualità dimostrate, poi aggiornate il piano di produzione con i risultati reali.
Per la produzione di trasformatori e busduct, questa sequenza non eliminerà i vincoli globali di fornitura. Può evitare che un ritardo dei conduttori controllabile internamente vi si sommi.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Che cosa causa la carenza di trasformatori nel 2026?
Le evidenze indicano un sistema di vincoli più che una singola causa: crescita della domanda, asset di rete invecchiati, capacità produttiva limitata, approvvigionamento di acciaio elettrico e componenti, manodopera, tempi di ampliamento degli stabilimenti, qualificazione e lunghi cicli di collaudo e approvvigionamento. Il mix varia in base alla classe di trasformatore e alla regione.
Quanto durano i tempi di consegna dei trasformatori?
Non esiste un lead time universale affidabile. Varia in base al tipo di trasformatore, alla potenza, al progetto, ai materiali, allo stabilimento, ai collaudi, alla coda ordini, alle approvazioni e alla destinazione. Gli acquirenti dovrebbero richiedere un cronoprogramma delle dipendenze con date per il rilascio del progetto, i materiali, l'assemblaggio, le prove e la spedizione.
In che modo la fabbricazione delle sbarre può ritardare l'assemblaggio dei trasformatori?
Le sbarre e i conduttori di collegamento possono subire ritardi quando i disegni dei terminali non sono congelati, le parti spesse o tridimensionali richiedono attrezzature speciali, le finiture aggiungono lavorazioni esterne, oppure l'accoppiamento viene scoperto solo all'assemblaggio finale. La pianificazione per famiglie di parti e i controlli anticipati del primo pezzo riducono questo rischio.
La standardizzazione delle sbarre dei trasformatori può ridurre il rischio di consegna?
Sì, quando le interfacce ripetute e le famiglie di parti sono realmente equivalenti. La standardizzazione può ridurre programmi unici, attrezzature, lavoro su materiali e ispezioni, ma non deve prevalere sui requisiti elettrici, termici, di ingombro o dei terminali.
Quali dati servono prima di aggiungere capacità per le sbarre?
Raccogliete la domanda per famiglie di parti, la gamma di materiali e dimensioni, il ciclo per operazione, i tempi di setup e di lavorazione, la resa e le rilavorazioni, l'utilizzo del collo di bottiglia, i tempi di finitura e ispezione, la stabilità dei disegni e le date di consegna richieste. Dimensionate la capacità su questo mix, non sulla velocità di ciclo di una singola macchina.