
Thiếu hụt máy biến áp năm 2026: Năng lực chế tạo thanh cái ảnh hưởng thế nào đến tiến độ giao hàng
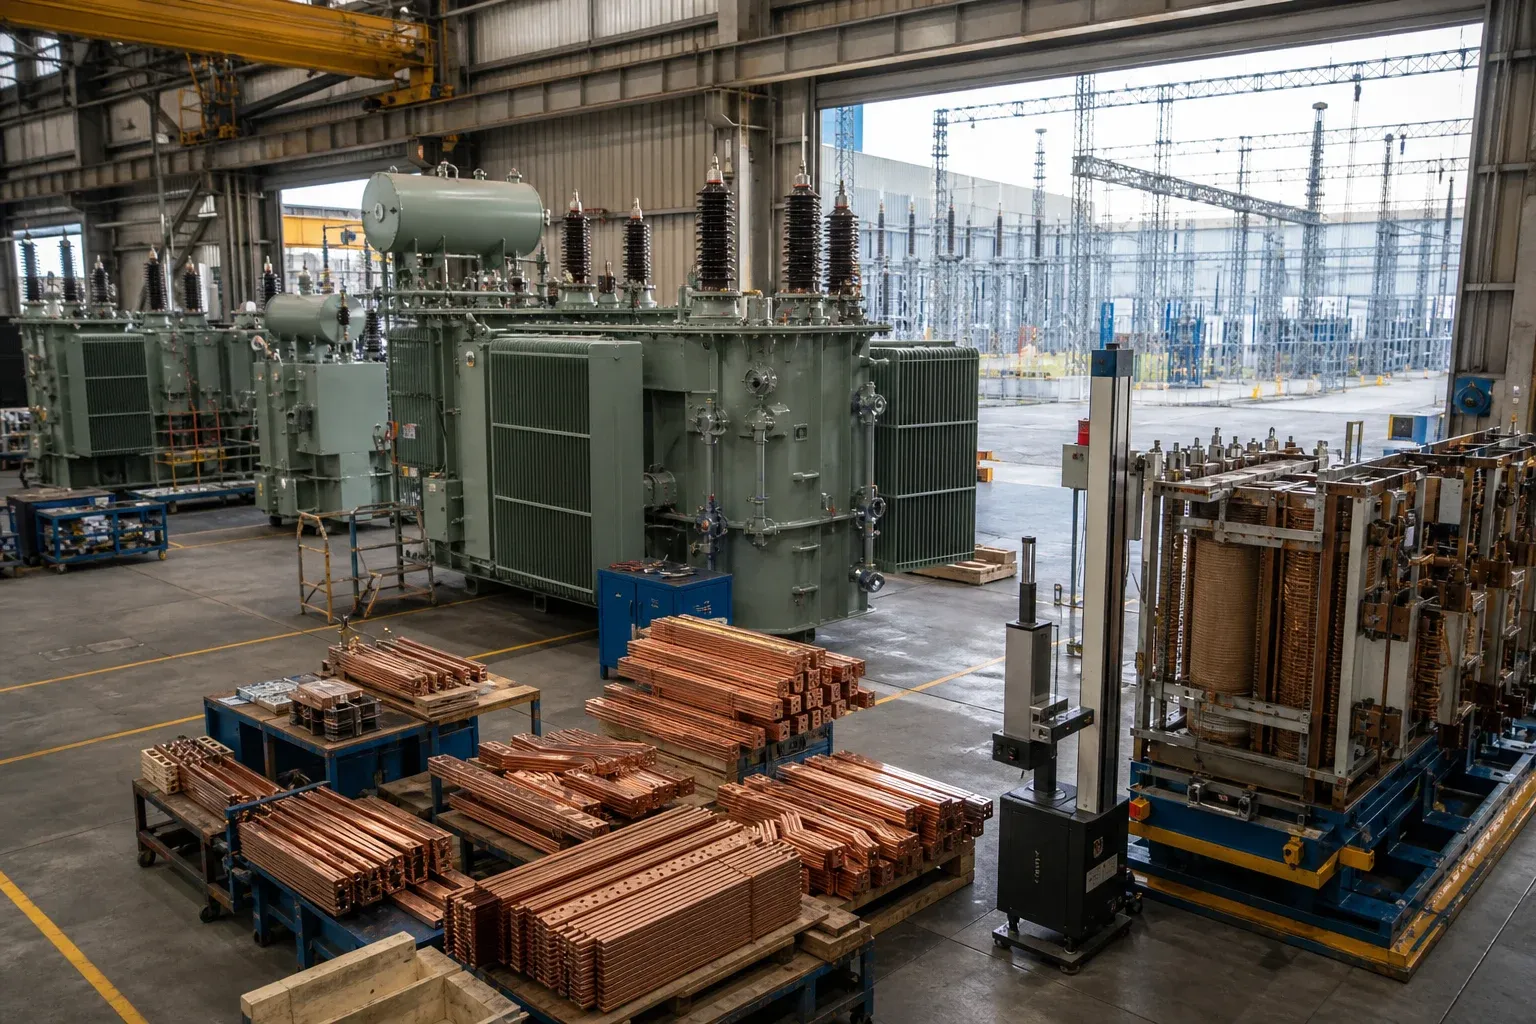
Thiếu hụt máy biến áp không phải là thiếu hụt thanh cái đồng. Đây là bài toán cung ứng nhiều tầng liên quan đến tăng trưởng nhu cầu, hạ tầng già hóa, thép điện, dây dẫn và linh kiện, lao động lành nghề, năng lực nhà máy và thử nghiệm, chứng nhận năng lực, hàng đợi đơn hàng và các phê duyệt dự án kéo dài. Chế tạo thanh cái quan trọng vì nó có thể trở thành một ràng buộc có thể tránh được trong hệ thống lớn hơn đó.
Cách ứng phó thực tế không phải là tuyên bố rằng một cỗ máy mới giải quyết được thời gian giao máy biến áp. Mà là nhận diện các nhóm dây dẫn lặp lại, chốt giao diện sớm hơn, xác nhận chi tiết khó trước khi lắp ráp, và bổ sung năng lực ở nguyên công mà tổ hợp sản phẩm thực tế đang gây tắc nghẽn.
Đọc kỹ bằng chứng năm 2026
Chương trình máy biến áp của Bộ Năng lượng Hoa Kỳ mô tả các ràng buộc chuỗi cung ứng, thời gian chờ dài và hợp tác nhằm giảm thời gian sản xuất và sai khác không cần thiết. Một hội thảo trực tuyến của DOE tháng 3 năm 2026 cũng thảo luận các nguồn lực được phát triển để cải thiện trao đổi về khả năng thay thế lẫn nhau và giảm sự đa dạng mã tồn kho quá mức của các công ty điện lực.
Báo cáo của Government Accountability Office về dự trữ máy biến áp bổ sung góc nhìn liên bang độc lập về khả năng phục hồi nguồn cung. Trong khi đó, một yêu cầu cung cấp thông tin trên Federal Register tháng 6 năm 2026 đã hỏi rằng quy định hiệu suất cuối cùng năm 2024 tương tác thế nào với năng lực sản xuất trong nước và khả năng phục hồi chuỗi cung ứng.
Văn bản năm 2026 đó là một RFI, không phải quy định cuối cùng mới. Văn bản nêu rõ các tiêu chuẩn sửa đổi của quy định cuối cùng tháng 4 năm 2024 có ngày tuân thủ là năm 2029. Các bài viết và báo cáo mua sắm nên giữ riêng các tình trạng pháp lý này.
Điểm nghẽn là một hệ thống, không phải một vật liệu
Các cấp máy biến áp khác nhau có ràng buộc khác nhau, nhưng hệ thống có thể bao gồm:
- thép điện định hướng hạt hoặc vô định hình và sản xuất lõi;
- cuộn dây, dây dẫn đầu ra, thanh cái và đầu cực bằng đồng hoặc nhôm;
- thùng, sứ xuyên, bộ đổi nấc, linh kiện bảo vệ và điều khiển;
- năng lực thiết kế và phê duyệt của khách hàng;
- khoang quấn dây, sấy, xử lý dầu, lắp ráp và thử nghiệm;
- lao động sản xuất và thử nghiệm lành nghề;
- đặc tả của công ty điện lực hoặc EPC với nhiều biến thể sản lượng thấp;
- logistics cho thiết bị lớn, nặng hoặc đặc thù dự án.
Các nỗ lực R&D của DOE nhằm giải quyết nguồn cung máy biến áp cho thấy vì sao phải xem xét nhu cầu, vật liệu, sản xuất và đổi mới cùng nhau. Một dự án năng lực cải thiện đột lỗ nhưng không thay đổi phê duyệt bản vẽ hay thử nghiệm cuối có thể không cải thiện ngày xuất hàng.
Xác định nơi chế tạo thanh cái và dây dẫn đi vào đường găng
Dây dẫn máy biến áp có thể từ những thanh dẹt khoan lỗ đơn giản đến thanh dày có độ lệch, uốn cạnh, xoắn, giao diện mạ và quan hệ đầu cực chặt chẽ. Chúng trở thành găng về tiến độ khi:
- giao diện cuộn dây, sứ xuyên, bộ đổi nấc hoặc vỏ thay đổi muộn;
- các mốc chuẩn (datum) tạo hình cuối không được định nghĩa trên bản vẽ;
- chi tiết phức tạp cần dụng cụ tùy chỉnh hoặc nguyên công thủ công;
- lỗ được tham chiếu theo phôi phẳng thay vì mặt phẳng đầu cực cuối;
- công đoạn xử lý bề mặt ngoài không có năng lực dự trữ;
- khớp lắp lần đầu được kiểm tra ở lắp ráp máy biến áp cuối;
- thẩm quyền sửa lại và tiêu chí nghiệm thu không rõ ràng.
Hướng dẫn chuyên biệt về chế tạo thanh cái máy biến áp trình bày về hình học. Quy hoạch năng lực nên dùng hình học đó để phân loại chi tiết trước khi mua thiết bị.
Chuẩn hóa chi tiết lặp lại mà không đóng băng thiết kế kém
Chuẩn hóa hữu ích diễn ra ở các giao diện ổn định: bệ đầu cực chung, nhóm lỗ, chiều rộng vật liệu, bán kính uốn, ghi chú xử lý bề mặt, mẫu bản vẽ và dưỡng kiểm tra. Nó giảm công việc thiết lập và phê duyệt trong khi vẫn giữ chiều dài hoặc độ lệch dây dẫn đặc thù dự án có thể cấu hình.
Không chuẩn hóa bằng cách xóa các khác biệt điện hoặc cơ khí then chốt. Hai chi tiết có đường bao tương tự có thể mang dòng điện khác nhau, chịu lực sự cố khác nhau, dùng cách điện khác nhau hoặc nối vào đầu cực khác nhau. Bộ phận kỹ thuật phải xác định ranh giới an toàn của nhóm.
Hồ sơ nhóm chi tiết được kiểm soát nên liệt kê thiết kế chủ đạo, các biến số được phép, dụng cụ, phạm vi vật liệu, đồ gá kiểm tra và những thay đổi cần chứng nhận lại.
Tính năng lực quanh nhóm chi tiết và nguyên công
Bắt đầu bằng mô hình tải minh bạch:
số giờ cần thiết = số lượng × (thời gian gia công + thời gian bốc xếp trung bình) + thời gian thiết lập + kiểm tra/sửa lại dự kiến
Sau đó so sánh số giờ cần thiết với số giờ khả dụng đã được chứng minh ở từng nguyên công. Bao gồm mức sẵn có của người vận hành, bảo trì phòng ngừa, bốc xếp vật liệu, thay dụng cụ và tỷ lệ đạt. Không nên dùng số hành trình mỗi phút trong catalog làm chi tiết hoàn thành mỗi ca nếu không có thử nghiệm đại diện.
| Nhóm chi tiết | Nguyên công chính | Ràng buộc có khả năng cần kiểm chứng | Lộ trình thay thế |
|---|---|---|---|
| Mối nối thẳng khoan hoặc đột lỗ | cắt, đột lỗ, mài ba via | chương trình lỗ và bốc xếp vật liệu | ô đột lỗ/cắt thứ hai |
| Uốn phẳng/uốn cạnh lặp lại | đột lỗ, uốn, kiểm tra | thiết lập và đàn hồi trả về theo lô vật liệu | dụng cụ nhóm và chương trình đã lưu |
| Dây dẫn xoắn/lệch phức tạp | tạo hình nhiều bước và kiểm khớp lắp | dụng cụ đặc biệt và căn chỉnh thủ công | lô sớm, đồ gá chuyên dụng |
| Chi tiết đầu cực mạ | tạo hình, xử lý bề mặt, bảo vệ, kiểm tra | hàng đợi gia công ngoài và hư hỏng | năng lực dự trữ hoặc nguồn thứ hai được phê duyệt |
Máy xử lý thanh cái đa chức năng có thể hữu ích cho nhóm chi tiết hỗn hợp, nhưng cần được đánh giá theo phạm vi thực tế của đột lỗ, cắt, uốn phẳng và uốn cạnh. Dây dẫn 3D phức tạp vẫn có thể cần dụng cụ chuyên dụng hoặc lộ trình riêng.
Chốt bản vẽ và tiêu chí nghiệm thu sớm hơn
Không nên đặt vật liệu có thời gian chờ dài theo một giao diện chưa ổn định mà không có quyết định rủi ro được kiểm soát. Thiết lập trình tự phát hành: giao diện sơ bộ, nguyên mẫu, chi tiết đầu tiên, phát hành sản xuất và điểm chốt thay đổi. Mỗi giai đoạn nên nêu rõ điều gì còn có thể thay đổi và ai chịu chi phí phế phẩm hoặc thử lại.
Nghiệm thu nên dùng mốc chuẩn của lắp ráp cuối. Một dưỡng khớp lắp mô phỏng đầu cực máy biến áp có thể phát hiện lỗi căn chỉnh trước khi dây dẫn tới khoang lắp ráp chính. Báo cáo kiểm tra nên liên kết dưỡng hoặc chương trình đo với cùng bản sửa đổi bản vẽ dùng cho sản xuất.
Đánh giá khả năng phục hồi của nhà cung cấp và thiết bị
Khả năng phục hồi không chỉ là có hai nhà cung cấp. Nó bao gồm bản vẽ có thể chuyển giao, mác vật liệu phổ biến khi được phép, dụng cụ dự phòng, sao lưu phần mềm, năng lực bảo trì, người vận hành được đào tạo và một quy trình thay thế được phê duyệt cho điểm nghẽn.
Trước khi bổ sung thiết bị, hãy dùng hướng dẫn chứng nhận nhà cung cấp cho dự án siêu lớn để xác minh bằng chứng năng lực. Trước khi xuất hàng, áp dụng quy trình FAT và SAT riêng cho thanh cái với chi tiết máy biến áp đại diện.
Áp dụng trình tự 90 ngày giảm rủi ro
Ngày 0–30: làm cho tải hiện rõ
Làm sạch danh mục chi tiết, nhóm các nhóm dây dẫn, ghi nhận độ ổn định bản vẽ, định tuyến từng nhóm và tính tải ở mọi nguyên công. Xác định khoản thiếu hụt nào là vấn đề dữ liệu và khoản nào là vấn đề năng lực vật lý.
Ngày 31–60: xác nhận kiểm soát nhóm
Phát hành giao diện chuẩn, thử chi tiết khó, tạo dưỡng khớp lắp, xác nhận năng lực xử lý bề mặt và ghi lại phương pháp đo. Xử lý các sai lệch lặp lại trước khi mở rộng quy mô.
Ngày 61–90: bảo đảm điểm nghẽn
Chỉ bổ sung ca làm việc, dụng cụ, bảo trì, nhà cung cấp thay thế hoặc thiết bị khi bằng chứng biện minh. Gắn hành động với năng suất và chất lượng đã chứng minh, sau đó cập nhật kế hoạch sản xuất bằng kết quả thực tế.
Đối với sản xuất máy biến áp và busduct, trình tự này sẽ không loại bỏ các ràng buộc nguồn cung toàn cầu. Nhưng nó có thể ngăn sự chậm trễ dây dẫn có thể kiểm soát nội bộ cộng thêm vào đó.
Thiết bị liên quan
Máy gia công thanh cái 3 trong 1
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Điều gì gây ra tình trạng thiếu hụt máy biến áp trong năm 2026?
Các bằng chứng cho thấy một hệ thống ràng buộc chứ không phải một nguyên nhân duy nhất: tăng trưởng nhu cầu, tài sản lưới điện già hóa, năng lực sản xuất hạn chế, nguồn cung thép điện và linh kiện, lao động, thời gian mở rộng nhà máy, chứng nhận năng lực, và chu kỳ thử nghiệm và mua sắm kéo dài. Sự kết hợp này thay đổi theo cấp máy biến áp và khu vực.
Thời gian giao máy biến áp kéo dài bao lâu?
Không có một khoảng thời gian giao hàng chung nào đáng tin cậy. Thời gian thay đổi theo loại máy biến áp, công suất, thiết kế, vật liệu, nhà máy, thử nghiệm, hàng đợi đơn hàng, phê duyệt và điểm đến. Người mua nên yêu cầu một tiến độ phụ thuộc với ngày cụ thể cho phát hành thiết kế, vật liệu, lắp ráp, thử nghiệm và vận chuyển.
Việc chế tạo thanh cái có thể làm chậm lắp ráp máy biến áp như thế nào?
Thanh cái và dây dẫn đầu ra có thể bị chậm khi bản vẽ đầu cực chưa được chốt, chi tiết dày hoặc ba chiều cần dụng cụ đặc biệt, xử lý bề mặt cần gia công ngoài, hoặc khớp lắp chỉ được phát hiện ở lắp ráp cuối. Quy hoạch theo nhóm chi tiết và kiểm tra chi tiết đầu tiên sớm giúp giảm rủi ro này.
Chuẩn hóa thanh cái máy biến áp có thể giảm rủi ro giao hàng không?
Có, khi các giao diện lặp lại và nhóm chi tiết thực sự tương đương. Chuẩn hóa có thể giảm chương trình riêng lẻ, dụng cụ, công việc vật tư và kiểm tra, nhưng không được vượt qua các yêu cầu về điện, nhiệt, khoảng cách hay đầu cực.
Cần dữ liệu gì trước khi bổ sung năng lực thanh cái?
Thu thập nhu cầu theo nhóm chi tiết, phạm vi vật liệu và kích thước, lộ trình theo nguyên công, thời gian thiết lập và gia công, tỷ lệ đạt và sửa lại, mức sử dụng điểm nghẽn, thời gian xử lý bề mặt và kiểm tra, độ ổn định bản vẽ và ngày giao hàng yêu cầu. Tính năng lực từ tổ hợp này chứ không phải từ tốc độ chu kỳ của một máy đơn lẻ.