
2026 Transformatör Kıtlığı: Bara İmalat Kapasitesi Teslimatları Nasıl Etkiliyor
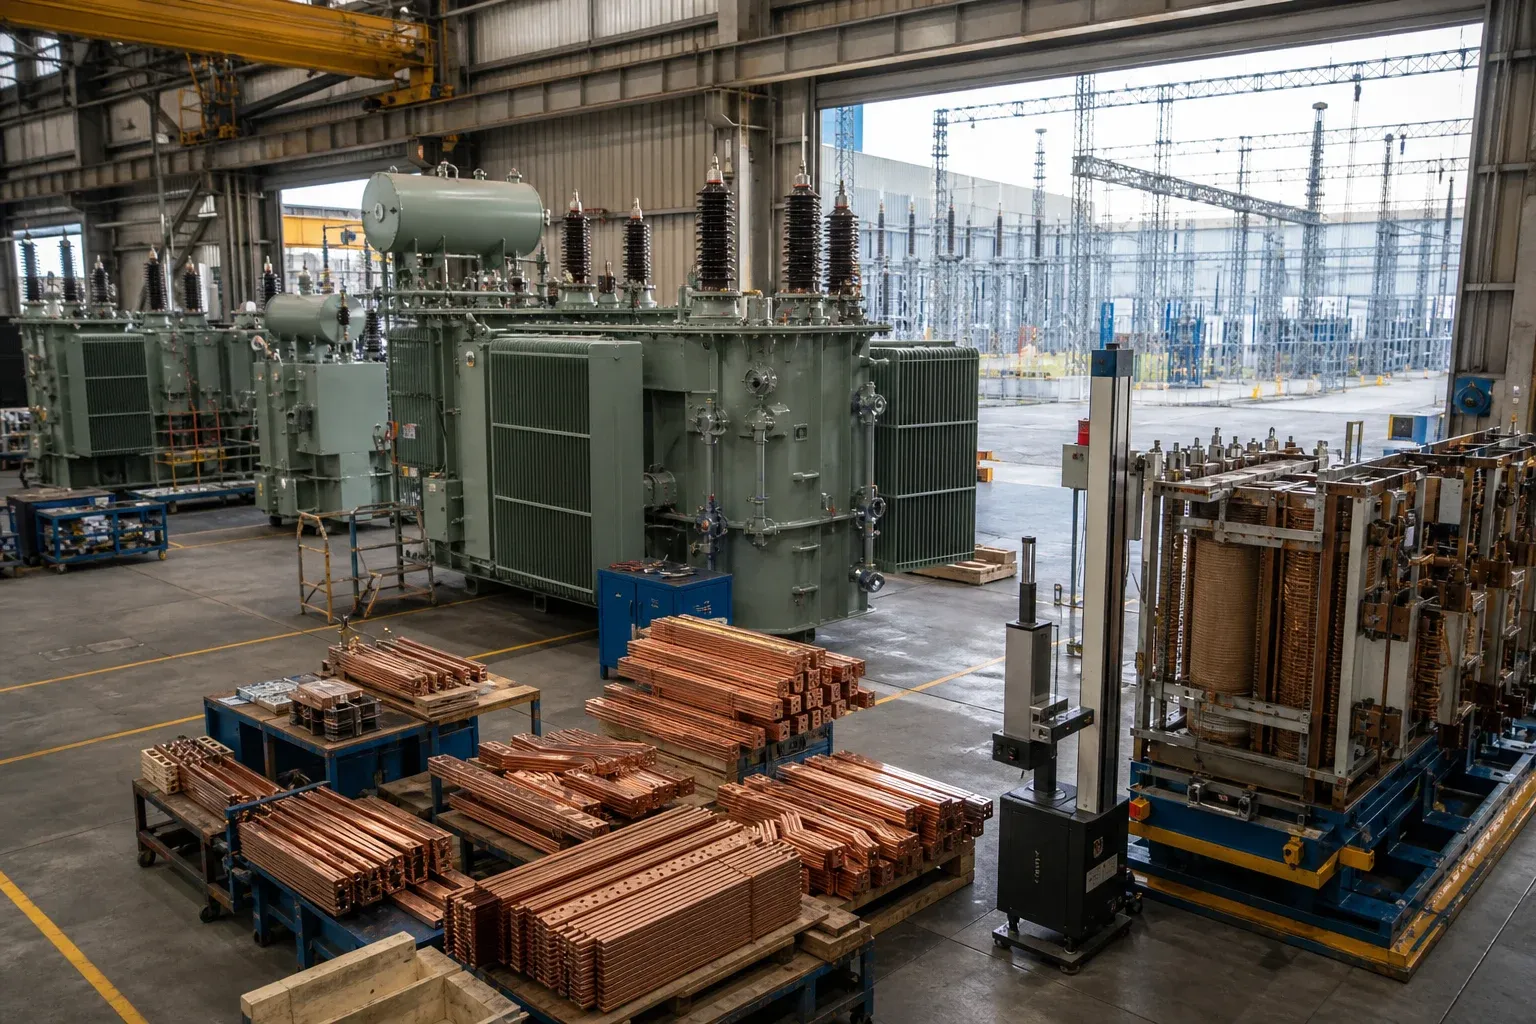
Transformatör kıtlığı bir bakır bara kıtlığı değildir. Talep artışı, yaşlanan altyapı, elektrik çeliği, iletkenler ve bileşenler, kalifiye iş gücü, fabrika ve test kapasitesi, kalifikasyon, sipariş kuyrukları ve uzun proje onaylarını içeren çok aşamalı bir tedarik sorunudur. Bara imalatı önemlidir çünkü bu büyük sistem içinde önlenebilir bir kısıt haline gelebilir.
Pratik yanıt, yeni bir makinenin transformatör teslim süresini çözdüğünü iddia etmek değildir. Tekrarlanan iletken ailelerini belirlemek, arayüzleri daha erken dondurmak, zor parçaları montajdan önce doğrulamak ve kapasiteyi gerçek ürün karışımının kısıtladığı operasyona eklemektir.
2026 kanıtlarını dikkatle okuyun
ABD Enerji Bakanlığı transformatör programı tedarik zinciri kısıtlarını, uzun teslim sürelerini ve üretim süresini ve gereksiz çeşitliliği azaltmaya yönelik iş birliğini açıklıyor. Mart 2026 tarihli bir DOE web semineri de değiştirilebilirlik iletişimini iyileştirmek ve aşırı şebeke stok kodu çeşitliliğini azaltmak için geliştirilen kaynakları ele aldı.
Government Accountability Office’in transformatör rezervleri raporu tedarik dayanıklılığına bağımsız bir federal bakış ekliyor. Bu arada, Haziran 2026 tarihli Federal Register bilgi talebi, 2024 verimlilik nihai kuralının yerli üretim kapasitesi ve tedarik zinciri dayanıklılığı ile nasıl etkileştiğini sordu.
Bu 2026 belgesi bir RFI’dır, yeni bir nihai kural değildir. Nisan 2024 nihai kuralının değiştirilmiş standartlarının 2029 uyum tarihi olduğunu belirtir. Makaleler ve satın alma raporları bu yasal statüleri ayrı tutmalıdır.
Darboğaz tek bir malzeme değil, bir sistemdir
Farklı transformatör sınıflarının farklı kısıtları vardır, ancak sistem şunları içerebilir:
- yönlendirilmiş taneli veya amorf elektrik çeliği ve çekirdek üretimi;
- bakır veya alüminyum sargılar, bağlantı iletkenleri, baralar ve terminaller;
- tanklar, buşingler, kademe değiştiriciler, koruma ve kontrol bileşenleri;
- tasarım ve müşteri onay kapasitesi;
- sarma, kurutma, yağ işleme, montaj ve test bölmeleri;
- kalifiye üretim ve test iş gücü;
- çok sayıda düşük hacimli varyant içeren şebeke veya EPC spesifikasyonları;
- büyük, ağır veya projeye özel ekipman lojistiği.
DOE’nin transformatör tedariğine yönelik Ar-Ge çalışmaları, talebin, malzemelerin, üretimin ve inovasyonun neden birlikte değerlendirilmesi gerektiğini gösteriyor. Delmeyi iyileştiren ancak çizim onayını veya son testi değiştirmeyen bir kapasite projesi sevk tarihlerini iyileştirmeyebilir.
Bara ve iletken imalatının kritik yola girdiği noktayı bulun
Transformatör iletkenleri basit delinmiş şeritlerden ofsetli, kenar bükmeli, burulmalı, kaplamalı arayüzlü ve sıkı terminal ilişkilerine sahip kalın çubuklara kadar uzanabilir. Şu durumlarda program açısından kritik hale gelirler:
- bobin, buşing, kademe veya muhafaza arayüzleri geç değiştiğinde;
- son şekillendirilmiş datum referansları çizimde tanımlanmadığında;
- karmaşık bir parça özel takım veya manuel operasyon gerektirdiğinde;
- delikler son terminal düzlemleri yerine düz bir boşluğa göre referanslandığında;
- dış yüzey işlemi sürecinde ayrılmış kapasite olmadığında;
- geçme ilk kez son transformatör montajında kontrol edildiğinde;
- yeniden işleme yetkisi ve kabul kriterleri belirsiz olduğunda.
Özel transformatör bara imalatı kılavuzu geometriyi ele alıyor. Kapasite planlaması, ekipman satın almadan önce parçaları sınıflandırmak için bu geometriyi kullanmalıdır.
Kötü tasarımları dondurmadan tekrarlanan parçaları standartlaştırın
Kullanışlı standardizasyon istikrarlı arayüzlerde gerçekleşir: ortak terminal pabuçları, delik aileleri, malzeme genişlikleri, bükme yarıçapları, yüzey işlemi notasyonları, çizim şablonları ve muayene mastarları. Projeye özel iletken uzunluklarını veya ofsetlerini yapılandırılabilir tutarken hazırlık ve onay işlerini azaltır.
Kritik elektriksel veya mekanik farklılıkları silerek standartlaştırmayın. Benzer dış hatlara sahip iki parça farklı akım taşıyabilir, farklı arıza kuvvetine maruz kalabilir, farklı yalıtım kullanabilir veya farklı terminallere bağlanabilir. Güvenli aile sınırını mühendislik tanımlamalıdır.
Kontrollü bir parça ailesi kaydı ana tasarımı, izin verilen değişkenleri, takımları, malzeme aralığını, muayene fikstürünü ve yeniden kalifikasyon gerektiren değişiklikleri listelemelidir.
Kapasiteyi parça aileleri ve operasyonlar etrafında boyutlandırın
Şeffaf bir yük modeliyle başlayın:
gerekli saat = miktar × (çevrim süresi + ortalama taşıma süresi) + hazırlıklar + beklenen muayene/yeniden işleme
Ardından her operasyonda gerekli saatleri kanıtlanmış kullanılabilir saatlerle karşılaştırın. Operatör kullanılabilirliğini, koruyucu bakımı, malzeme taşımayı, takım değişimlerini ve verimi dahil edin. Katalogdaki dakikadaki vuruş sayısı, temsili bir deneme olmadan vardiya başına bitmiş parça olarak kullanılmamalıdır.
| Parça ailesi | Ana operasyonlar | Test edilecek olası kısıt | Alternatif rota |
|---|---|---|---|
| Düz delinmiş veya zımbalanmış bağlantılar | kesme, delme, çapak alma | delik programı ve malzeme taşıma | ikinci delme/kesme hücresi |
| Tekrarlanan düz/kenar bükmeleri | delme, bükme, muayene | malzeme partisine göre hazırlık ve geri esneme | aile takımları ve saklanan program |
| Karmaşık burulma/ofset iletkenler | çoklu şekillendirme ve geçme kontrolü | özel takımlar ve manuel hizalama | erken parti, özel fikstür |
| Kaplanmış terminal parçaları | şekillendirme, yüzey işlemi, koruma, muayene | dış proses kuyruğu ve hasar | ayrılmış kapasite veya onaylı ikinci kaynak |
Bir çok fonksiyonlu bara işleme makinesi karışık bir parça ailesi için yararlı olabilir, ancak gerçek delme, kesme, düz bükme ve kenar bükme aralığına göre değerlendirilmelidir. Karmaşık 3D iletkenler yine de özel takım veya ayrı bir rotaya ihtiyaç duyabilir.
Çizimleri ve kabul kriterlerini daha erken dondurun
Uzun tedarik süreli malzeme, kontrollü bir risk kararı olmadan istikrarsız bir arayüze karşı sipariş edilmemelidir. Bir serbest bırakma sırası oluşturun: ön arayüz, prototip, ilk parça, üretim serbest bırakma ve değişiklik kesme noktası. Her aşama neyin hâlâ değişebileceğini ve hurda veya yeniden test maliyetini kimin ödeyeceğini belirtmelidir.
Kabul, son montaj datum referanslarını kullanmalıdır. Transformatör terminallerini temsil eden bir geçme mastarı, iletken ana montaj bölmesine ulaşmadan önce hizalama hatalarını bulabilir. Muayene raporu, mastarı veya ölçüm programını üretimde kullanılan aynı çizim revizyonuna bağlamalıdır.
Tedarikçi ve ekipman dayanıklılığını değerlendirin
Dayanıklılık yalnızca iki tedarikçiye sahip olmak değildir. Devredilebilir çizimleri, izin verilen yerlerde ortak malzeme kalitelerini, yedek takımları, yazılım yedeklerini, bakım kabiliyetini, eğitimli operatörleri ve darboğaz için onaylı bir alternatif prosesi içerir.
Ekipman eklemeden önce kapasite kanıtlarını doğrulamak için megaproje tedarikçi kalifikasyon kılavuzunu kullanın. Sevkiyattan önce, temsili transformatör parçaları kullanarak baraya özel bir FAT ve SAT protokolü uygulayın.
90 günlük bir risk azaltma sırası uygulayın
Gün 0–30: yükü görünür kılın
Parça ana verisini temizleyin, iletken ailelerini gruplayın, çizim kararlılığını kaydedin, her ailenin rotasını belirleyin ve her operasyondaki yükü hesaplayın. Hangi eksiklerin veri sorunu, hangilerinin fiziksel kapasite sorunu olduğunu belirleyin.
Gün 31–60: aile kontrollerini doğrulayın
Standart arayüzleri yayınlayın, zor parçaları deneyin, geçme mastarları oluşturun, yüzey işlemi kapasitesini doğrulayın ve ölçüm yöntemini belgeleyin. Ölçeklemeden önce tekrarlayan uygunsuzlukları çözün.
Gün 61–90: darboğazı güvence altına alın
Vardiyalar, takımlar, bakım, alternatif bir tedarikçi veya ekipmanı yalnızca kanıtların gerekçelendirdiği yerde ekleyin. Eylemi kanıtlanmış verim ve kaliteye bağlayın, ardından üretim planını gerçek sonuçlarla güncelleyin.
Transformatör ve busduct üretimi için bu sıra küresel tedarik kısıtlarını ortadan kaldırmayacaktır. Dahili olarak kontrol edilebilir bir iletken gecikmesinin bunlara eklenmesini önleyebilir.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
2026'da transformatör kıtlığına ne sebep oluyor?
Kanıtlar tek bir nedenden çok bir kısıtlar sistemine işaret ediyor: talep artışı, yaşlanan şebeke varlıkları, sınırlı üretim kapasitesi, elektrik çeliği ve bileşen tedariği, iş gücü, fabrika genişletme süresi, kalifikasyon ve uzun test ve satın alma döngüleri. Karışım transformatör sınıfına ve bölgeye göre değişiyor.
Transformatör teslim süreleri ne kadar?
Güvenilir, evrensel bir teslim süresi yoktur. Transformatör tipine, gücüne, tasarımına, malzemelerine, fabrikasına, testlerine, sipariş kuyruğuna, onaylarına ve varış noktasına göre değişir. Alıcılar tasarım serbest bırakma, malzeme, montaj, testler ve sevkiyat tarihlerini içeren bir bağımlılık takvimi talep etmelidir.
Bara imalatı transformatör montajını nasıl geciktirebilir?
Bara ve bağlantı iletkenleri, terminal çizimleri dondurulmadığında, kalın veya üç boyutlu parçalar özel takım gerektirdiğinde, yüzey işlemleri dış proses eklediğinde veya geçme kontrolü yalnızca son montajda fark edildiğinde gecikebilir. Parça ailesi planlaması ve erken ilk parça kontrolleri bu riski azaltır.
Transformatör baralarını standartlaştırmak teslimat riskini azaltabilir mi?
Evet, tekrarlanan arayüzler ve parça aileleri gerçekten eşdeğer olduğunda. Standardizasyon tekil programları, takımları, malzeme ve muayene işlerini azaltabilir; ancak elektriksel, termal, açıklık veya terminal gereksinimlerini geçersiz kılmamalıdır.
Bara kapasitesi eklemeden önce hangi veriler gerekli?
Parça ailesi talebini, malzeme ve boyut aralığını, operasyon bazında rotayı, hazırlık ve çevrim sürelerini, verimi ve yeniden işlemeyi, darboğaz kullanımını, yüzey işlemi ve muayene süresini, çizim kararlılığını ve gerekli teslim tarihlerini toplayın. Kapasiteyi tek bir makinenin çevrim hızından değil, bu karışımdan boyutlandırın.