
Taglio a cesoia o con sega delle sbarre di rame: scegliere per bordo e produttività
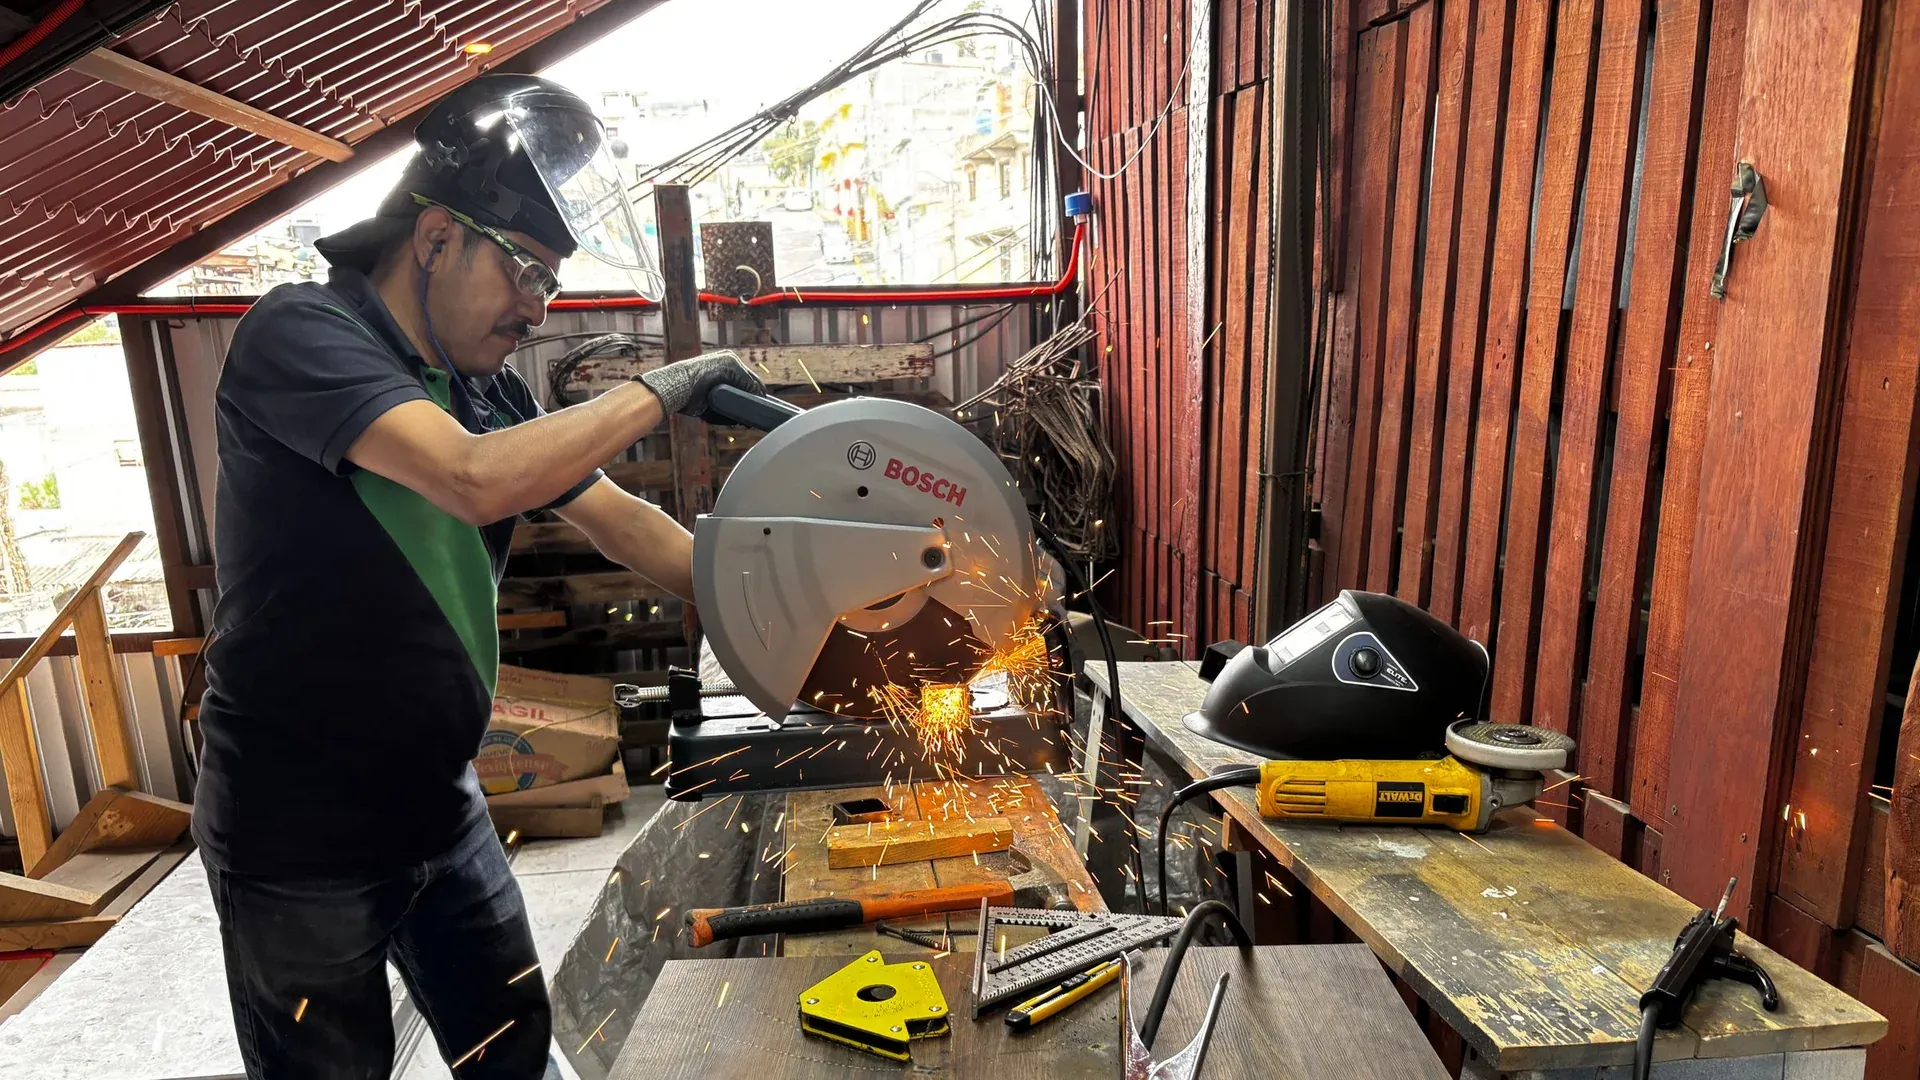
Scegliete il taglio a cesoia delle sbarre di rame quando i tagli rettilinei rapidi, l’integrazione compatta e l’assenza del kerf pari alla larghezza della lama hanno valore e il bordo risultante può soddisfare il requisito a valle. Scegliete il taglio con sega quando la sezione del materiale, la geometria dell’estremità o il requisito di finitura rendono vantaggioso un taglio più lento con produzione di trucioli. Nessuno dei due metodi va accettato sulla base di una generica affermazione di «liscio» o «senza bava».
La decisione appartiene al piano di processo perché l’estremità tagliata diventa un riferimento, una base di piegatura, un’area di contatto o una caratteristica finita visibile nelle operazioni successive.
Capire cosa fa ciascun processo al bordo
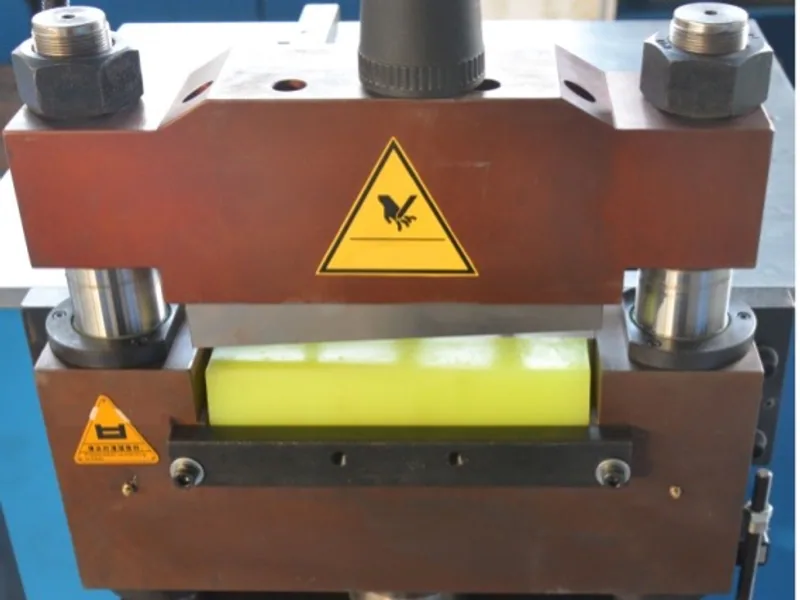
La cesoia separa la sbarra forzando il materiale tra due bordi taglienti. Il taglio sviluppa un ribaltamento vicino all’ingresso, una zona brunita, una zona di frattura e una bava vicino all’uscita. La guida generale al taglio e alla cesoiatura di AHSS spiega come il gioco e le condizioni dell’utensile influenzino queste zone. I suoi esempi riguardano gli acciai in lamiera, quindi il meccanismo è utile ma l’accettazione specifica per il rame deve comunque derivare da un campione di rame.
La sega asporta materiale lungo il percorso della lama. Crea un kerf e dei trucioli, e la condizione dell’estremità dipende dal tipo di lama, dalla geometria dei denti, dall’avanzamento, dal supporto, dalla lubrificazione e dal materiale. Il taglio con sega può ridurre il marcato ribaltamento e la frattura di una cesoiatura scadente, ma può introdurre segni di dente, calore, contaminazione da trucioli o tagli fuori squadra.
Non riducete il confronto a «la cesoia è grezza» e «la sega è pulita». Una cesoia ben mantenuta può produrre un bordo di produzione controllato, e una sega mal supportata può produrre un’estremità inaccettabile.
Confrontare i requisiti che incidono sul tempo totale di processo
| Fattore decisionale | Cesoiatura | Taglio con sega |
|---|---|---|
| Materiale asportato al taglio | Nessun kerf continuo pari alla larghezza della lama | Il kerf pari alla larghezza della lama diventa trucioli |
| Movimento tipico | Separazione breve guidata dalla forza | Ingranamento progressivo dei denti |
| Impronta del bordo | Ribaltamento, brunitura, frattura e possibile bava | Segni di sega e possibile bava in uscita |
| Ordine e pulizia | Nessun truciolo libero di sega dal taglio | Raccolta dei trucioli e pulizia necessarie |
| Ritmo produttivo | Spesso adatto a tagli rettilinei ripetuti | Spesso più lento ma flessibile su sezioni e condizioni di taglio diverse |
| Controlli chiave | Gioco lama, affilatura, allineamento e trattenuta | Selezione della lama, avanzamento, supporto, lubrificazione e rimozione dei trucioli |
Aggiungete il tempo a valle. Un taglio rapido che richiede una correzione estesa del bordo può non essere la via più veloce. Una sega più lenta che crea trucioli vicino a una superficie di contatto protetta può aggiungere lavoro di pulizia e ispezione.
La guida alla sbavatura delle sbarre spiega come controllare la finitura successiva del bordo senza danneggiare le facce di contatto.
Lasciare che la funzione a valle decida il requisito del bordo
Definite cosa fa l’estremità tagliata nel prodotto finito.
- Se diventa un’estremità libera senza contatto, può bastare un requisito controllato di bava e rottura dello spigolo.
- Se posiziona il pezzo per la punzonatura successiva, possono prevalere squadratura e coerenza di lunghezza.
- Se diventa un giunto o un’interfaccia di contatto, planarità, pulizia e preparazione superficiale richiedono un controllo esplicito.
- Se viene piegata vicino all’estremità, la distorsione e il rischio di cricche sul bordo possono influire sulla formatura.
- Se sarà placcata o isolata, bordi affilati e trucioli inglobati possono creare difetti successivi.
Non specificate una finitura estetica dove ne serve una funzionale. Viceversa, non pagate per un’estremità segata di precisione se l’operazione successiva la elimina o la lavora deliberatamente.
Includere bloccaggio e sfridi nel confronto della resa
La cesoiatura evita un kerf pari alla larghezza della lama, ma l’annidamento completo richiede comunque materiale per presa, posizionamento e tagli di estremità stabili. Una macchina può anche richiedere una coda minima non lavorabile automaticamente. La segatura crea kerf a ogni taglio e può richiedere una propria lunghezza di bloccaggio e un margine di rifilo.
Eseguite la stessa lista di pezzi su entrambe le proposte. Registrate materiale iniziale, lunghezza del pezzo finito, sfridi riutilizzabili, rifilo previsto, kerf o perdita di taglio e materiale scartato. Non confrontate l’annidamento nel caso migliore di un fornitore con il piano di produzione conservativo di un altro.
Per una via CNC di punzonatura e cesoiatura, chiedete come il software tiene conto della linea di taglio, della zona di bloccaggio e del materiale residuo. La pagina prodotto DHCNC-BP-60 serve a verificare l’inviluppo del pezzo e il processo disponibile, mentre il campione dell’acquirente stabilisce il bordo e la resa reali.
Verificare distorsione e supporto
La cesoia applica una forza localizzata elevata. Se gioco, condizioni della lama, trattenuta o supporto non sono adeguati, l’estremità può torcersi, inarcarsi o mostrare una bava eccessiva. La sega applica un carico diverso per un tempo più lungo; un supporto inadeguato può comunque lasciare che una sbarra lunga vibri o esca dalla squadra.
Ispezionate il pezzo in una condizione di supporto libera e documentata. Non forzate l’estremità tagliata contro il banco registrando solo la lunghezza. Controllate squadratura dell’estremità, distorsione locale e rettilineità della sbarra lunga dove queste caratteristiche influenzano il posizionamento o l’assemblaggio successivi.
Il supporto usato in prova deve corrispondere alla macchina offerta. Un taglio campione su un provino corto non convalida un’apparecchiatura di movimentazione di barre da sei metri.
Eseguire un confronto controllato su campioni
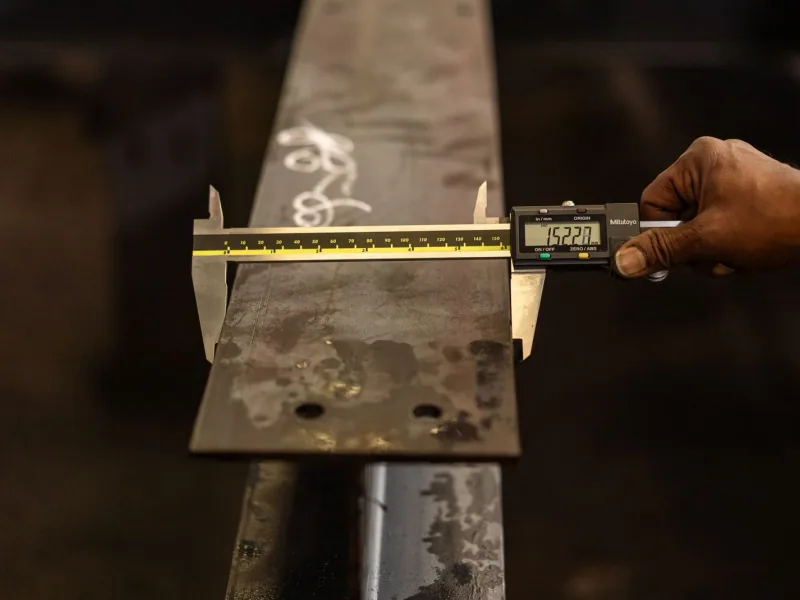
Usate lo stesso lotto di materiale, larghezze, spessori e lunghezze obiettivo. Includete una condizione utensile nuova o documentata come stabile, poi ripetete tagli sufficienti a osservare la coerenza invece di ispezionare solo il primo pezzo.
Misurate:
- lunghezza finita e squadratura dell’estremità;
- zone visibili del bordo e bava massima in posizioni definite;
- inarcamento locale, torsione o danni alla superficie di contatto;
- tempo di processo inclusi carico, taglio, scarico e pulizia richiesta;
- tempo di attrezzaggio e cambio utensile;
- trucioli, sfridi e lunghezza dello sfrido riutilizzabile;
- tempo necessario per sbavatura, pulizia e ispezione finale.
Usate la checklist di ispezione delle sbarre finite per collegare il risultato del taglio ai requisiti di rilascio successivi.
Scrivere un requisito di macchina per il taglio accettabile
Per la cesoiatura, indicate intervallo di materiale, sezione, disposizione di lama e trattenuta, sfrido minimo lavorabile, ispezione del bordo richiesta, metodo di manutenzione dell’utensile e ambito di sostituzione. Per la segatura, aggiungete specifica della lama, ipotesi di kerf, intervallo di avanzamento, lubrificazione, raccolta dei trucioli e responsabilità di pulizia.
Chiedete al fornitore di identificare le condizioni che richiedono una finitura secondaria. Se il processo è integrato con punzonatura o piegatura, dimostrate la sequenza completa e confermate che il taglio non cambi il riferimento a valle né danneggi una superficie protetta.
Usate la guida alla selezione delle macchine CNC per sbarre per collocare la decisione di taglio nella più ampia via di famiglia dei pezzi. Per i lavori su trasformatori e canali sbarre, la guida al flusso di lavoro per rame pesante aggiunge requisiti di movimentazione di pezzi lunghi e accesso alla piegatura che possono cambiare la scelta.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
È meglio il taglio a cesoia o con sega per le sbarre di rame?
Il taglio a cesoia è di solito interessante per tagli rettilinei rapidi senza il kerf della lama né trucioli liberi, mentre la sega può adattarsi a sezioni spesse o a requisiti di qualità dell'estremità che giustificano un processo più lento con produzione di trucioli. La scelta corretta dipende dal materiale reale, dal requisito di bordo e dal percorso a valle.
Una cesoia per sbarre può produrre un bordo completamente senza bava?
Non specificare una promessa universale di assenza di bava. Un bordo cesoiato presenta zone di ribaltamento, brunitura e frattura, e la sua bava dipende dal gioco lama, dall'affilatura, dal materiale e dal supporto. Definire un limite di ispezione e verificarlo sul materiale di produzione.
Il taglio con sega spreca più rame del taglio a cesoia?
La sega asporta un kerf pari alla larghezza della lama, mentre la cesoia non crea lo stesso kerf continuo. Entrambi i processi possono comunque richiedere sfridi di testa e di coda, margini di bloccaggio e materiale scartato: confrontare quindi la resa misurata con lo stesso piano di annidamento e di approvvigionamento.
Cosa va ispezionato dopo il taglio di una sbarra?
Ispezionare la lunghezza finita, la squadratura dell'estremità, il ribaltamento o la bava visibili, le distorsioni, i danni superficiali e la pulizia. Aggiungere una verifica funzionale se l'estremità diventa un'interfaccia di contatto o un riferimento per punzonatura, piegatura o assemblaggio successivi.