
Bakır baralarda giyotin mi testere kesimi mi: kenara ve verime göre seçim
Bakır baralarda giyotin kesimini; hızlı düz kesimler, kompakt entegrasyon ve bıçak genişliğinde kerf olmaması değerli olduğunda ve oluşan kenar sonraki gereksinimi karşılayabildiğinde seçin. Testere kesimini ise malzeme kesiti, uç geometrisi veya yüzey gereksinimi daha yavaş ve talaş üreten bir kesimi haklı çıkardığında seçin. Hiçbir yöntem genel bir «pürüzsüz» ya da «çapaksız» iddiasıyla kabul edilmemelidir.
Karar, proses planına aittir; çünkü kesilen uç sonraki operasyonlarda referans, büküm esası, temas alanı veya görünür bir bitmiş özellik haline gelir.
Her prosesin kenara ne yaptığını anlayın
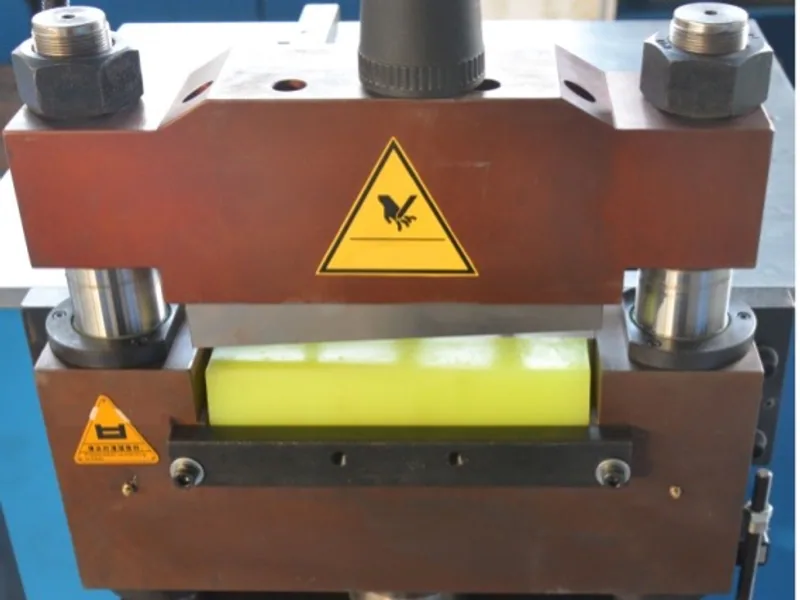
Giyotin, malzemeyi iki kesme kenarı arasında zorlayarak barayı ayırır. Kesitte girişe yakın yuvarlanma, parlatılmış bir bölge, kırılma bölgesi ve çıkışa yakın çapak oluşur. AHSS’nin genel kesme ve giyotin yönlendirmesi, boşluğun ve takım durumunun bu bölgeleri nasıl etkilediğini açıklar. Örnekleri sac çeliklerine odaklanır; bu nedenle mekanizma faydalıdır, ancak bakıra özgü kabul yine de bakır numunesinden gelmelidir.
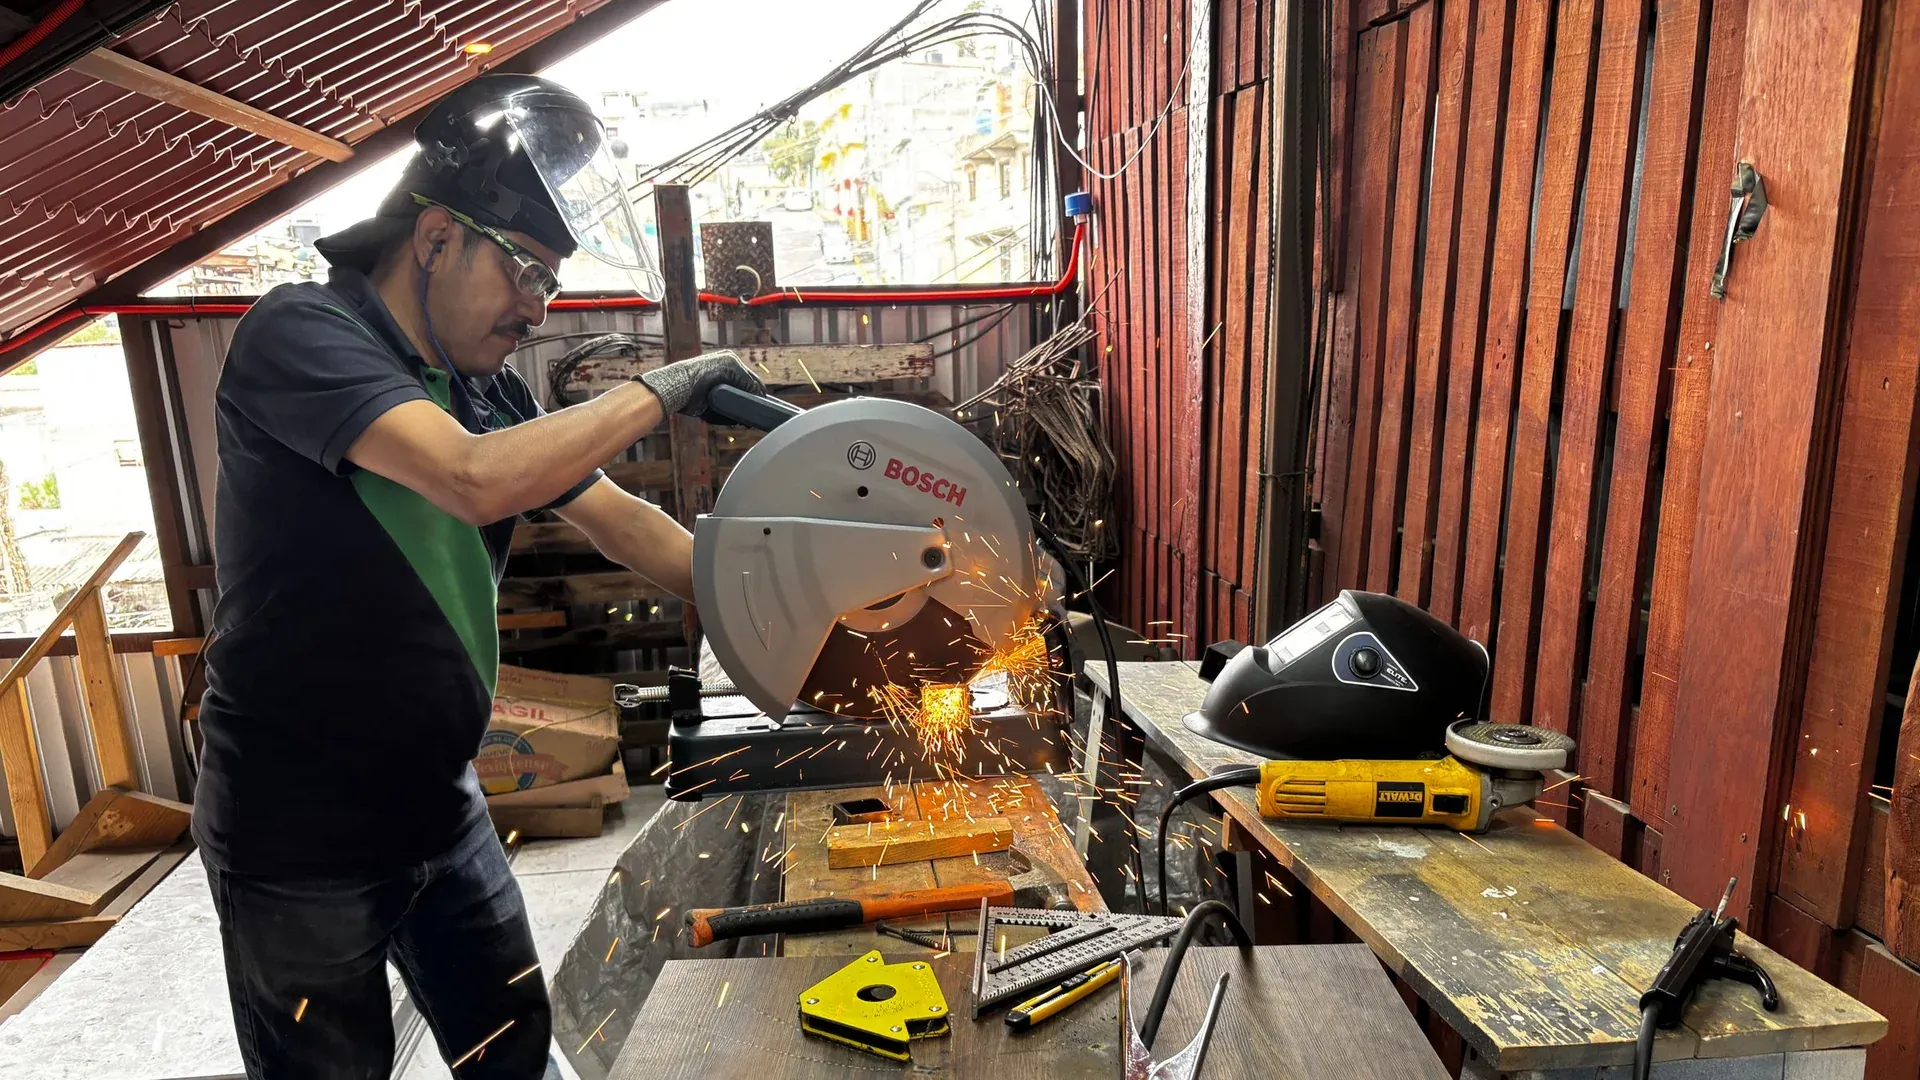
Testere, bıçak yolu boyunca malzeme kaldırır. Bir kerf ve talaş oluşturur; uç durumu bıçak tipine, diş geometrisine, ilerlemeye, desteğe, yağlamaya ve malzemeye bağlıdır. Testere kesimi, kötü bir giyotin kesiminin belirgin yuvarlanma ve kırılma desenini azaltabilir; ancak diş izleri, ısı, talaş kirlenmesi veya gönyesiz kesimler getirebilir.
Karşılaştırmayı «giyotin kaba, testere temiz» düzeyine indirmeyin. İyi bakımlı bir giyotin kontrollü bir üretim kenarı üretebilir ve kötü desteklenen bir testere kabul edilemez bir uç üretebilir.
Toplam proses süresini etkileyen gereksinimleri karşılaştırın
| Karar faktörü | Giyotin kesimi | Testere kesimi |
|---|---|---|
| Kesimde kaldırılan malzeme | Bıçak genişliğinde sürekli kerf yok | Bıçak genişliğindeki kerf talaşa dönüşür |
| Tipik hareket | Kısa, kuvvetle yönlendirilen ayrılma | Dişlerin kademeli olarak devreye girmesi |
| Kenar izi | Yuvarlanma, parlatma, kırılma ve olası çapak | Testere izleri ve olası çıkış çapağı |
| Düzen ve temizlik | Kesimden serbest testere talaşı yok | Talaş toplama ve temizlik gerekir |
| Üretim ritmi | Genellikle tekrarlanan düz kesimlere uygun | Genellikle daha yavaş ama kesitler ve kesim koşulları arasında esnek |
| Ana kontroller | Bıçak boşluğu, keskinlik, hizalama ve bastırıcı | Bıçak seçimi, ilerleme, destek, yağlama ve talaş tahliyesi |
Sonraki operasyon süresini ekleyin. Kapsamlı kenar düzeltmesi gerektiren hızlı bir kesim, en hızlı yol olmayabilir. Korumalı bir temas yüzeyi yakınında talaş üreten daha yavaş bir testere, temizlik ve muayene işi ekleyebilir.
Bara çapak alma kılavuzu, temas yüzeylerine zarar vermeden sonraki kenar bitirmesinin nasıl kontrol edileceğini açıklar.
Kenar gereksinimine sonraki fonksiyon karar versin
Kesilen ucun bitmiş üründe ne yaptığını tanımlayın.
- Serbest, temassız bir uç olacaksa kontrollü bir çapak ve kenar kırma gereksinimi yeterli olabilir.
- Parçayı sonraki delme için konumlandıracaksa diklik ve boy tutarlılığı öne çıkabilir.
- Bir bağlantı veya temas arayüzü olacaksa düzlük, temizlik ve yüzey hazırlığı açık kontrol gerektirir.
- Uca yakın bükülecekse distorsiyon ve kenar çatlama riski şekillendirmeyi etkileyebilir.
- Kaplanacak veya yalıtılacaksa keskin kenarlar ve gömülü talaşlar sonraki hatalara yol açabilir.
İşlevsel bir bitişin gerektiği yerde kozmetik bir bitiş belirtmeyin. Tersine, bir sonraki operasyon onu bilinçli olarak kaldırıp işleyecekse hassas testere ucu için para ödemeyin.
Verim karşılaştırmasına bağlamayı ve artıkları dahil edin
Giyotin kesimi bıçak genişliğinde kerften kaçınır; ancak tam nesting yine de kavrama, konumlandırma ve kararlı uç kesimleri için malzeme gerektirir. Makine ayrıca otomatik işlenemeyen bir minimum kuyruk gerektirebilir. Testere her kesimde kerf oluşturur ve kendi bağlama uzunluğu ile traş payına ihtiyaç duyabilir.
Aynı parça listesini iki teklifte de çalıştırın. Başlangıç stoğunu, sağlam parça uzunluğunu, yeniden kullanılabilir artıkları, planlanan traşı, kerf veya kesim kaybını ve reddedilen malzemeyi kaydedin. Bir tedarikçinin en iyi durum nestingi ile diğerinin muhafazakâr üretim planını karşılaştırmayın.
CNC delme ve giyotin kesme hattı için yazılımın kesim hattını, bağlama bölgesini ve kalan stoğu nasıl hesaba kattığını sorun. DHCNC-BP-60 ürün sayfası, iş parçası zarfını ve mevcut prosesi ön elemeye almak için kullanılmalı; gerçek kenar ve verim ise alıcı numunesiyle belirlenir.
Distorsiyon ve desteği kontrol edin
Giyotin yüksek, yerel bir kuvvet uygular. Boşluk, bıçak durumu, bastırıcı veya destek uygun değilse uç burulabilir, eğilebilir veya aşırı çapak gösterebilir. Testere ise farklı bir yükü daha uzun süre uygular; yetersiz destek yine de uzun baranın titreşmesine veya gönyeden çıkmasına izin verebilir.
Parçayı serbest, belgelenmiş bir destek koşulunda muayene edin. Kesilen ucu tezgâha bastırıp yalnızca boyu kaydetmeyin. Bu özellikler sonraki konumlandırma veya montajı etkilediğinde uç dikliğini, yerel distorsiyonu ve uzun baranın düzlüğünü kontrol edin.
Denemede kullanılan destek, teklif edilen makineyle eşleşmelidir. Kısa bir numune üzerinde yapılan kesim, altı metrelik stok taşıma düzenini doğrulamaz.
Kontrollü bir numune karşılaştırması yapın
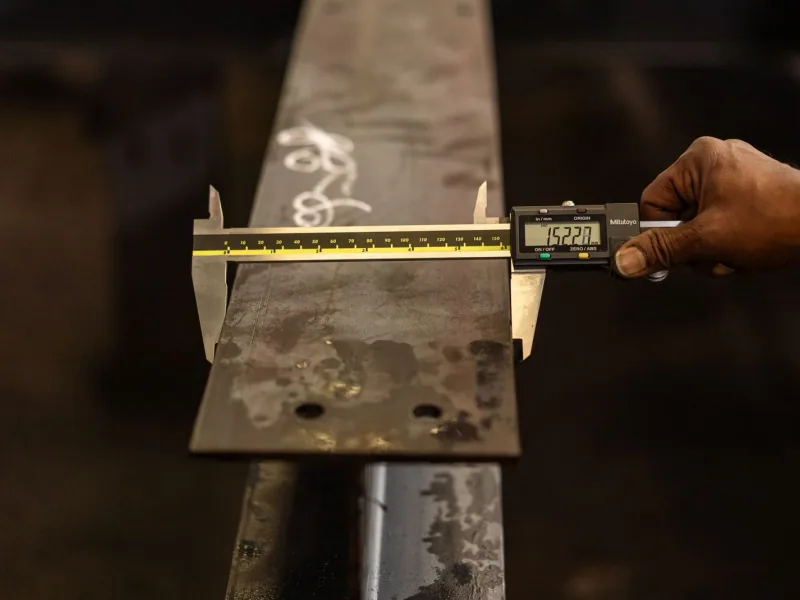
Aynı malzeme lotunu, genişlikleri, kalınlıkları ve hedef boyları kullanın. Yeni veya belgelenmiş kararlı bir takım durumu ekleyin, ardından yalnızca ilk parçayı muayene etmek yerine tutarlılığı gözlemlemek için yeterli sayıda kesim tekrarlayın.
Ölçün:
- bitmiş boy ve uç dikliği;
- tanımlı noktalarda görünür kenar bölgeleri ve maksimum çapak;
- yerel eğilme, burulma veya temas yüzeyi hasarı;
- yükleme, kesim, boşaltma ve gerekli temizlik dahil proses süresi;
- takım kurulum ve değişim süresi;
- talaşlar, kesim artıkları ve yeniden kullanılabilir artık uzunluğu;
- çapak alma, temizlik ve son muayene için gereken süre.
Kesim sonucunu sonraki serbest bırakma gereksinimlerine bağlamak için bitmiş bara muayene kontrol listesini kullanın.
Kabul edilebilir bir kesme makinesi gereksinimi yazın
Giyotin için malzeme aralığını, kesiti, bıçak ve bastırıcı düzenini, işlenebilir minimum artığı, gerekli kenar muayenesini, takım bakım yöntemini ve değişim kapsamını belirtin. Testere için bıçak spesifikasyonunu, kerf varsayımını, ilerleme aralığını, yağlamayı, talaş toplamayı ve temizlik sorumluluğunu ekleyin.
Tedarikçiden ikincil bir bitiş gerektiren koşulları belirlemesini isteyin. Proses delme veya bükmeyle entegreyse tam diziyi gösterin ve kesimin sonraki referansı değiştirmediğini veya korumalı bir yüzeye zarar vermediğini doğrulayın.
CNC bara makinesi seçim kılavuzunu, kesme kararını daha geniş parça ailesi rotasına yerleştirmek için kullanın. Transformatör ve busduct işleri için ağır bakır iş akışı kılavuzu, seçimi değiştirebilecek uzun parça taşıma ve büküm erişimi gereksinimlerini ekler.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bakır baralar için giyotin mi testere kesimi mi daha iyidir?
Giyotin kesimi genellikle kerfsiz ve talaşsız hızlı düz kesimler için caziptir; testere ise daha yavaş ve talaş üreten bir süreci haklı çıkaran kalın kesitler veya uç kalitesi gereksinimleri için uygun olabilir. Doğru seçim gerçek malzemeye, kenar gereksinimine ve sonraki üretim akışına bağlıdır.
Bir bara giyotini tamamen çapaksız kenar üretebilir mi?
Genel geçer bir sıfır çapak vaadi belirtmeyin. Giyotinle kesilmiş kenarda yuvarlanma, parlatılmış bölge ve kırılma bölgesi oluşur; çapak miktarı bıçak boşluğuna, keskinliğe, malzemeye ve desteğe bağlıdır. Bir muayene limiti tanımlayın ve üretim malzemesi üzerinde doğrulayın.
Testere kesimi giyotine göre daha fazla bakır harcar mı?
Testere, bıçak genişliği kadar kerf kaldırır; giyotin ise aynı sürekli kerfi oluşturmaz. Yine de her iki süreçte de baş ve kuyruk artıkları, bağlama payı ve reddedilen malzeme gerekebilir; bu nedenle aynı nesting ve stok planında ölçülen verimi karşılaştırın.
Bir bara kesildikten sonra neler kontrol edilmelidir?
Bitmiş boy, uç dikliği, görünür yuvarlanma veya çapak, distorsiyon, yüzey hasarı ve temizlik kontrol edilmelidir. Uç, sonraki delme, bükme veya montaj için temas arayüzü ya da referans haline geliyorsa fonksiyonel bir kontrol ekleyin.