
Cắt thanh cái đồng bằng dao hay bằng cưa: chọn theo cạnh cắt và năng suất
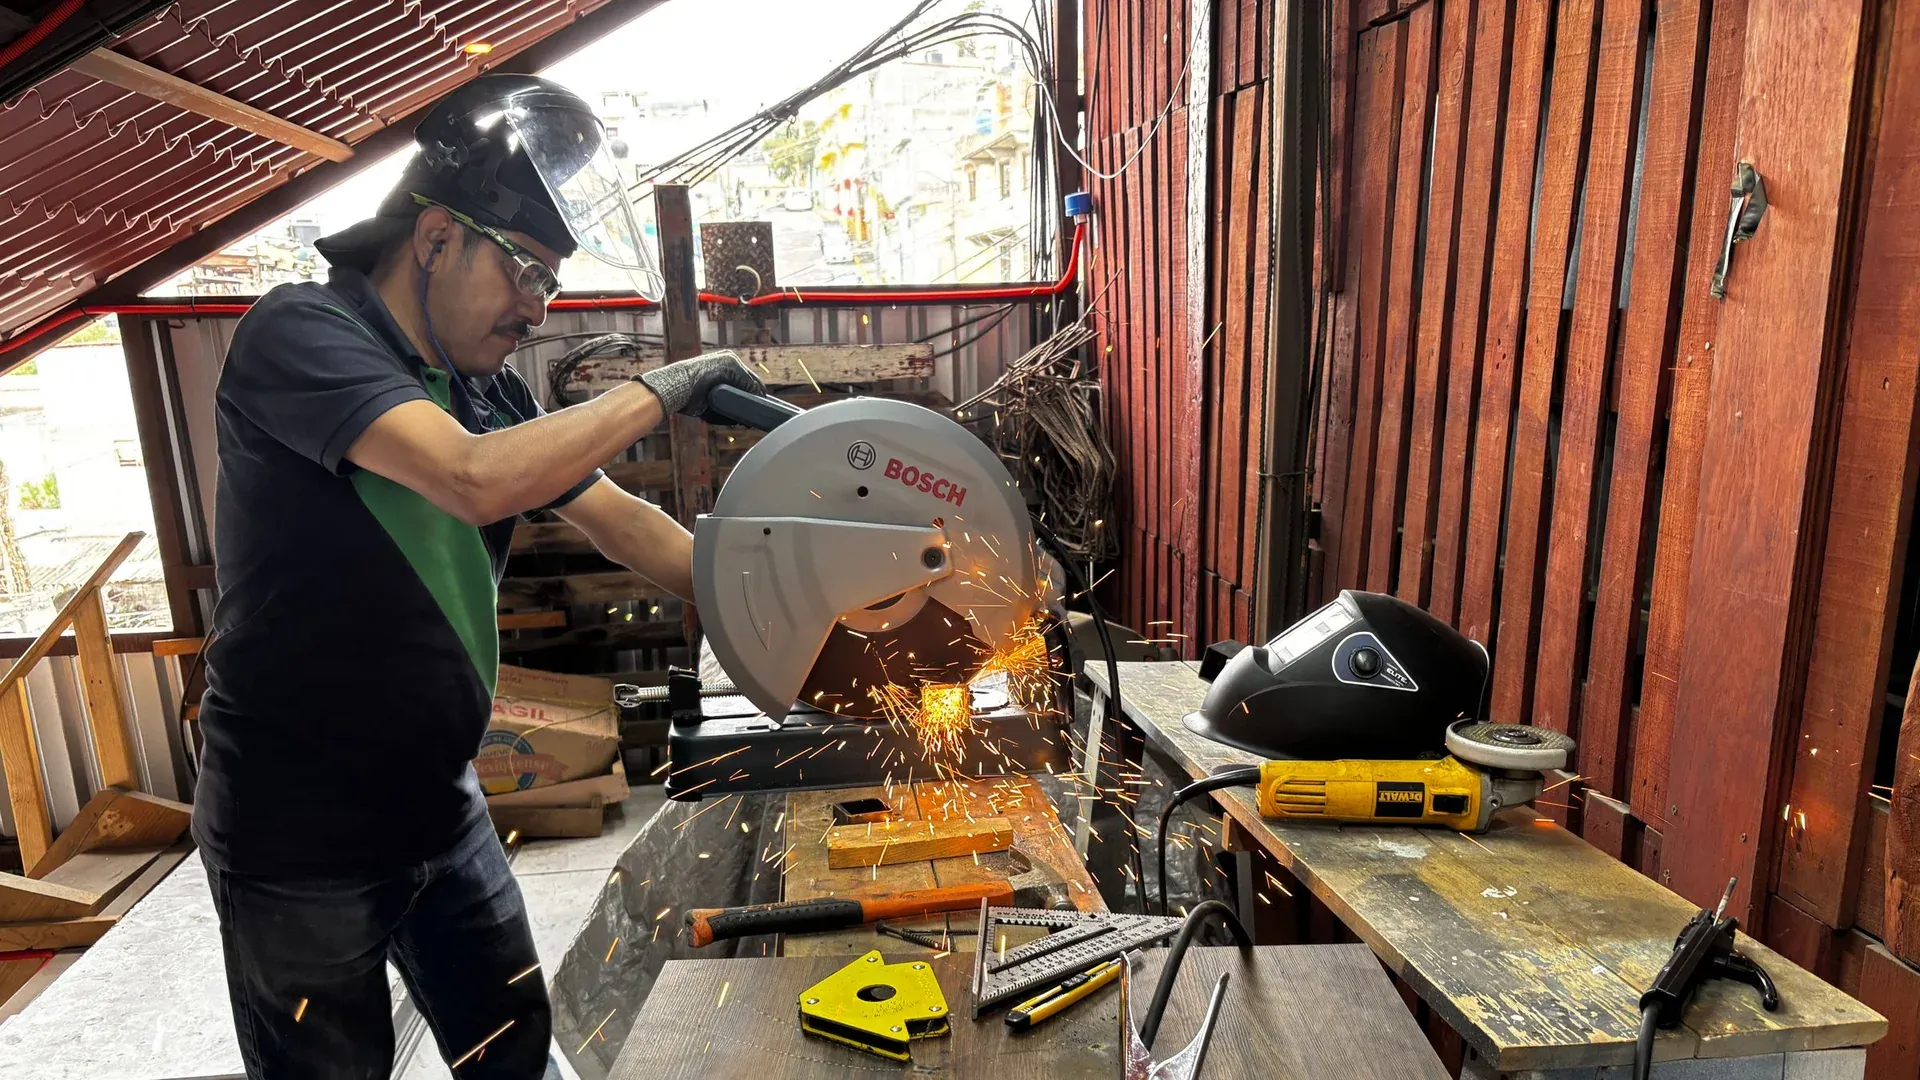
Chọn cắt thanh cái đồng bằng dao khi các đường cắt thẳng nhanh, tích hợp gọn và việc không có rãnh cắt bằng bề rộng lưỡi cưa là có giá trị và cạnh cắt tạo thành đáp ứng được yêu cầu phía sau. Chọn cắt bằng cưa khi tiết diện vật liệu, hình học đầu cắt hoặc yêu cầu hoàn thiện khiến một đường cắt chậm hơn có phoi trở nên xứng đáng. Không nên chấp nhận phương pháp nào dựa trên một tuyên bố chung như «nhẵn» hay «không ba via».
Quyết định này thuộc về kế hoạch công nghệ vì đầu cắt sẽ trở thành chuẩn, cơ sở uốn, vùng tiếp xúc hoặc một đặc điểm thành phẩm nhìn thấy được trong các công đoạn sau.
Hiểu mỗi phương pháp tác động gì lên cạnh cắt
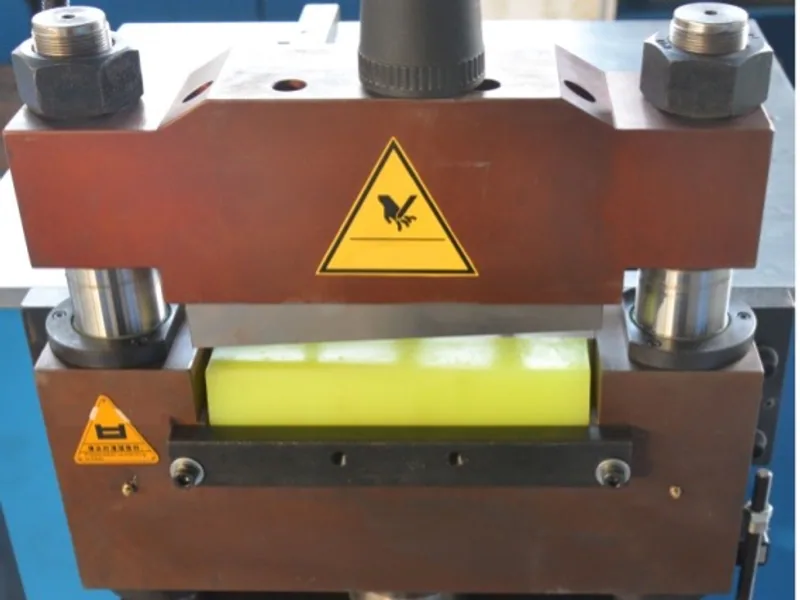
Máy cắt dao tách thanh bằng cách ép vật liệu giữa hai lưỡi cắt. Vết cắt hình thành vùng biến dạng tròn gần lối vào, vùng miết bóng, vùng nứt gãy và ba via gần lối ra. Hướng dẫn chung về cắt và cắt dao từ AHSS giải thích cách khe hở và tình trạng dụng cụ ảnh hưởng đến các vùng này. Các ví dụ tập trung vào thép tấm, nên cơ chế là hữu ích nhưng việc nghiệm thu riêng cho đồng vẫn phải dựa trên mẫu đồng.
Cưa loại bỏ vật liệu dọc theo đường đi của lưỡi. Cưa tạo ra rãnh cắt và phoi; tình trạng đầu cắt phụ thuộc vào loại lưỡi, hình học răng, lượng chạy dao, gá đỡ, bôi trơn và vật liệu. Cắt bằng cưa có thể giảm vùng biến dạng tròn và kiểu nứt gãy rõ rệt của đường cắt dao kém, nhưng có thể tạo vết răng cưa, nhiệt, nhiễm phoi hoặc vết cắt không vuông góc.
Đừng rút gọn so sánh thành «dao thì thô» và «cưa thì sạch». Một máy cắt dao bảo dưỡng tốt có thể tạo cạnh cắt sản xuất được kiểm soát, và một máy cưa gá đỡ kém có thể tạo đầu cắt không thể chấp nhận.
So sánh các yêu cầu ảnh hưởng đến tổng thời gian công nghệ
| Yếu tố quyết định | Cắt bằng dao | Cắt bằng cưa |
|---|---|---|
| Vật liệu bị loại bỏ khi cắt | Không có rãnh cắt liên tục bằng bề rộng lưỡi | Rãnh cắt bằng bề rộng lưỡi biến thành phoi |
| Chuyển động điển hình | Tách ngắn do lực tác động | Răng ăn vào dần dần |
| Đặc trưng cạnh cắt | Biến dạng tròn, miết bóng, nứt gãy và có thể có ba via | Vết cưa và ba via lối ra có thể có |
| Ngăn nắp và vệ sinh | Không có phoi cưa rời từ vết cắt | Cần thu gom phoi và vệ sinh |
| Nhịp sản xuất | Thường phù hợp với các đường cắt thẳng lặp lại | Thường chậm hơn nhưng linh hoạt với nhiều tiết diện và điều kiện cắt |
| Kiểm soát chính | Khe hở dao, độ sắc, căn chỉnh và cơ cấu kẹp giữ | Chọn lưỡi, chạy dao, gá đỡ, bôi trơn và thoát phoi |
Cộng thêm thời gian phía sau. Một đường cắt nhanh nhưng phải sửa cạnh cắt nhiều có thể không phải là con đường nhanh hơn. Một máy cưa chậm hơn nhưng tạo phoi gần bề mặt tiếp xúc được bảo vệ có thể làm tăng công đoạn vệ sinh và kiểm tra.
Hướng dẫn mài ba via thanh cái giải thích cách kiểm soát bước hoàn thiện cạnh cắt sau đó mà không làm hỏng bề mặt tiếp xúc.
Để chức năng phía sau quyết định yêu cầu cạnh cắt
Xác định vai trò của đầu cắt trong sản phẩm hoàn thiện.
- Nếu nó là đầu tự do không tiếp xúc, yêu cầu kiểm soát ba via và vát cạnh có thể là đủ.
- Nếu nó định vị chi tiết cho bước đột lỗ sau, độ vuông góc và độ ổn định chiều dài có thể chi phối.
- Nếu nó trở thành mối nối hoặc bề mặt tiếp xúc, độ phẳng, độ sạch và chuẩn bị bề mặt cần được kiểm soát rõ ràng.
- Nếu nó được uốn gần đầu, nguy cơ cong vênh và nứt cạnh có thể ảnh hưởng đến tạo hình.
- Nếu nó sẽ được mạ hoặc bọc cách điện, cạnh sắc và phoi lẫn có thể gây khuyết tật về sau.
Đừng chỉ định kiểu hoàn thiện ngoại quan ở nơi cần hoàn thiện chức năng. Ngược lại, đừng trả tiền cho đầu cưa chính xác nếu công đoạn kế tiếp cố ý loại bỏ hoặc gia công nó.
Đưa kẹp giữ và phần thừa vào so sánh hiệu suất thu hồi
Cắt bằng dao tránh rãnh cắt bằng bề rộng lưỡi cưa, nhưng phương án xếp lồng đầy đủ vẫn cần vật liệu để kẹp giữ, định vị và các đường cắt đầu ổn định. Máy cũng có thể yêu cầu đoạn đuôi tối thiểu không thể xử lý tự động. Cưa tạo rãnh cắt ở mọi lần cắt và có thể cần chiều dài kẹp và dung sai cắt tỉa riêng.
Chạy cùng một danh sách chi tiết qua cả hai đề xuất. Ghi lại phôi ban đầu, chiều dài thành phẩm, phần thừa tái sử dụng được, phần cắt tỉa dự kiến, rãnh cắt hoặc tổn thất cắt và vật liệu bị loại. Đừng so sánh phương án xếp lồng tốt nhất của một nhà cung cấp với kế hoạch sản xuất thận trọng của nhà cung cấp khác.
Với tuyến CNC đột lỗ và cắt dao, hãy hỏi phần mềm tính toán thế nào cho đường cắt, vùng kẹp và phôi còn lại. Trang sản phẩm DHCNC-BP-60 dùng để sàng lọc bao hình chi tiết và công nghệ sẵn có, còn mẫu của người mua xác lập cạnh cắt và hiệu suất thu hồi thực tế.
Kiểm tra cong vênh và gá đỡ
Máy cắt dao tác dụng lực cục bộ lớn. Nếu khe hở, tình trạng lưỡi, cơ cấu kẹp giữ hoặc gá đỡ không phù hợp, đầu cắt có thể xoắn, võng hoặc có ba via quá mức. Cưa tác dụng tải khác trong thời gian dài hơn; gá đỡ không đủ vẫn có thể khiến thanh dài rung hoặc lệch khỏi độ vuông góc.
Kiểm tra chi tiết ở điều kiện gá đỡ tự do, có ghi chép. Đừng ép đầu cắt phẳng xuống bàn và chỉ ghi chiều dài. Kiểm tra độ vuông góc đầu cắt, biến dạng cục bộ và độ thẳng của thanh dài tại những nơi các đặc điểm này ảnh hưởng đến định vị hoặc lắp ráp sau đó.
Gá đỡ dùng trong thử nghiệm phải khớp với máy được chào. Một lát cắt mẫu trên phôi ngắn không xác nhận được hệ thống cấp phôi sáu mét.
Chạy so sánh mẫu có kiểm soát
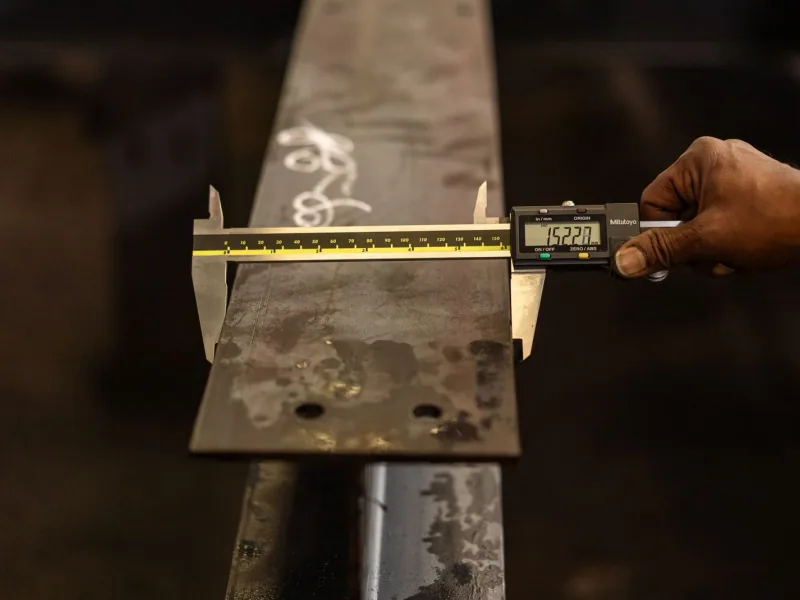
Dùng cùng lô vật liệu, bề rộng, độ dày và chiều dài mục tiêu. Gồm cả tình trạng dụng cụ mới hoặc đã được ghi nhận ổn định, sau đó lặp đủ số lần cắt để quan sát độ ổn định thay vì chỉ kiểm tra chi tiết đầu tiên.
Đo:
- chiều dài thành phẩm và độ vuông góc đầu cắt;
- các vùng cạnh cắt nhìn thấy và ba via lớn nhất tại vị trí xác định;
- cong võng cục bộ, xoắn hoặc hư hại bề mặt tiếp xúc;
- thời gian công nghệ gồm xếp phôi, cắt, dỡ phôi và vệ sinh cần thiết;
- thời gian lắp đặt và thay dụng cụ;
- phoi, phôi thừa và chiều dài phần thừa tái sử dụng được;
- thời gian cần cho mài ba via, vệ sinh và kiểm tra cuối cùng.
Dùng danh sách kiểm tra thanh cái thành phẩm để nối kết quả cắt với các yêu cầu xuất xưởng phía sau.
Viết yêu cầu máy cắt có thể được nghiệm thu
Với cắt bằng dao, nêu rõ dải vật liệu, tiết diện, bố trí lưỡi và kẹp giữ, phần thừa tối thiểu có thể gia công, mức kiểm tra cạnh cắt yêu cầu, phương pháp bảo dưỡng dụng cụ và phạm vi thay thế. Với cắt bằng cưa, thêm thông số lưỡi, giả định rãnh cắt, dải chạy dao, bôi trơn, thu gom phoi và trách nhiệm vệ sinh.
Yêu cầu nhà cung cấp xác định các điều kiện cần hoàn thiện thứ cấp. Nếu công nghệ tích hợp với đột lỗ hoặc uốn, hãy chứng minh toàn bộ trình tự và xác nhận rằng vết cắt không làm thay đổi chuẩn phía sau hoặc hư hại bề mặt được bảo vệ.
Dùng hướng dẫn chọn máy thanh cái CNC để đặt quyết định cắt vào tuyến họ chi tiết rộng hơn. Với công việc máy biến áp và thanh dẫn điện, hướng dẫn quy trình đồng nặng bổ sung yêu cầu về xử lý chi tiết dài và khả năng tiếp cận khi uốn có thể làm thay đổi lựa chọn.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Cắt bằng dao hay bằng cưa tốt hơn cho thanh cái đồng?
Cắt bằng dao thường hấp dẫn với các đường cắt thẳng nhanh, không có rãnh cắt bằng bề rộng lưỡi cưa và không có phoi rời, trong khi cưa có thể phù hợp với tiết diện dày hoặc yêu cầu chất lượng đầu cắt cần một quá trình chậm hơn nhưng tạo phoi. Lựa chọn đúng phụ thuộc vào vật liệu thực tế, yêu cầu cạnh cắt và công đoạn phía sau.
Máy cắt dao thanh cái có thể tạo cạnh hoàn toàn không ba via không?
Đừng đưa ra cam kết chung về việc không có ba via. Cạnh cắt bằng dao gồm vùng biến dạng tròn, vùng miết bóng và vùng nứt gãy; lượng ba via phụ thuộc vào khe hở dao, độ sắc, vật liệu và gá đỡ. Hãy xác định giới hạn kiểm tra và xác nhận trên vật liệu sản xuất.
Cắt bằng cưa có hao đồng nhiều hơn cắt bằng dao không?
Cưa loại bỏ một rãnh cắt đúng bằng bề rộng lưỡi, còn dao không tạo rãnh cắt liên tục như vậy. Tuy nhiên cả hai quá trình đều có thể cần đoạn đầu và đoạn cuối thừa, khoảng kẹp và vật liệu loại bỏ, nên hãy so sánh hiệu suất thu hồi đo được trên cùng một phương án xếp lồng và phôi.
Cần kiểm tra gì sau khi cắt thanh cái?
Kiểm tra chiều dài thành phẩm, độ vuông góc đầu cắt, biến dạng tròn hoặc ba via nhìn thấy, cong vênh, hư hại bề mặt và độ sạch. Thêm kiểm tra chức năng nếu đầu cắt trở thành bề mặt tiếp xúc hoặc chuẩn cho đột lỗ, uốn hoặc lắp ráp sau này.