
Cisalhamento ou corte com serra em barramentos de cobre: escolha por borda e produtividade
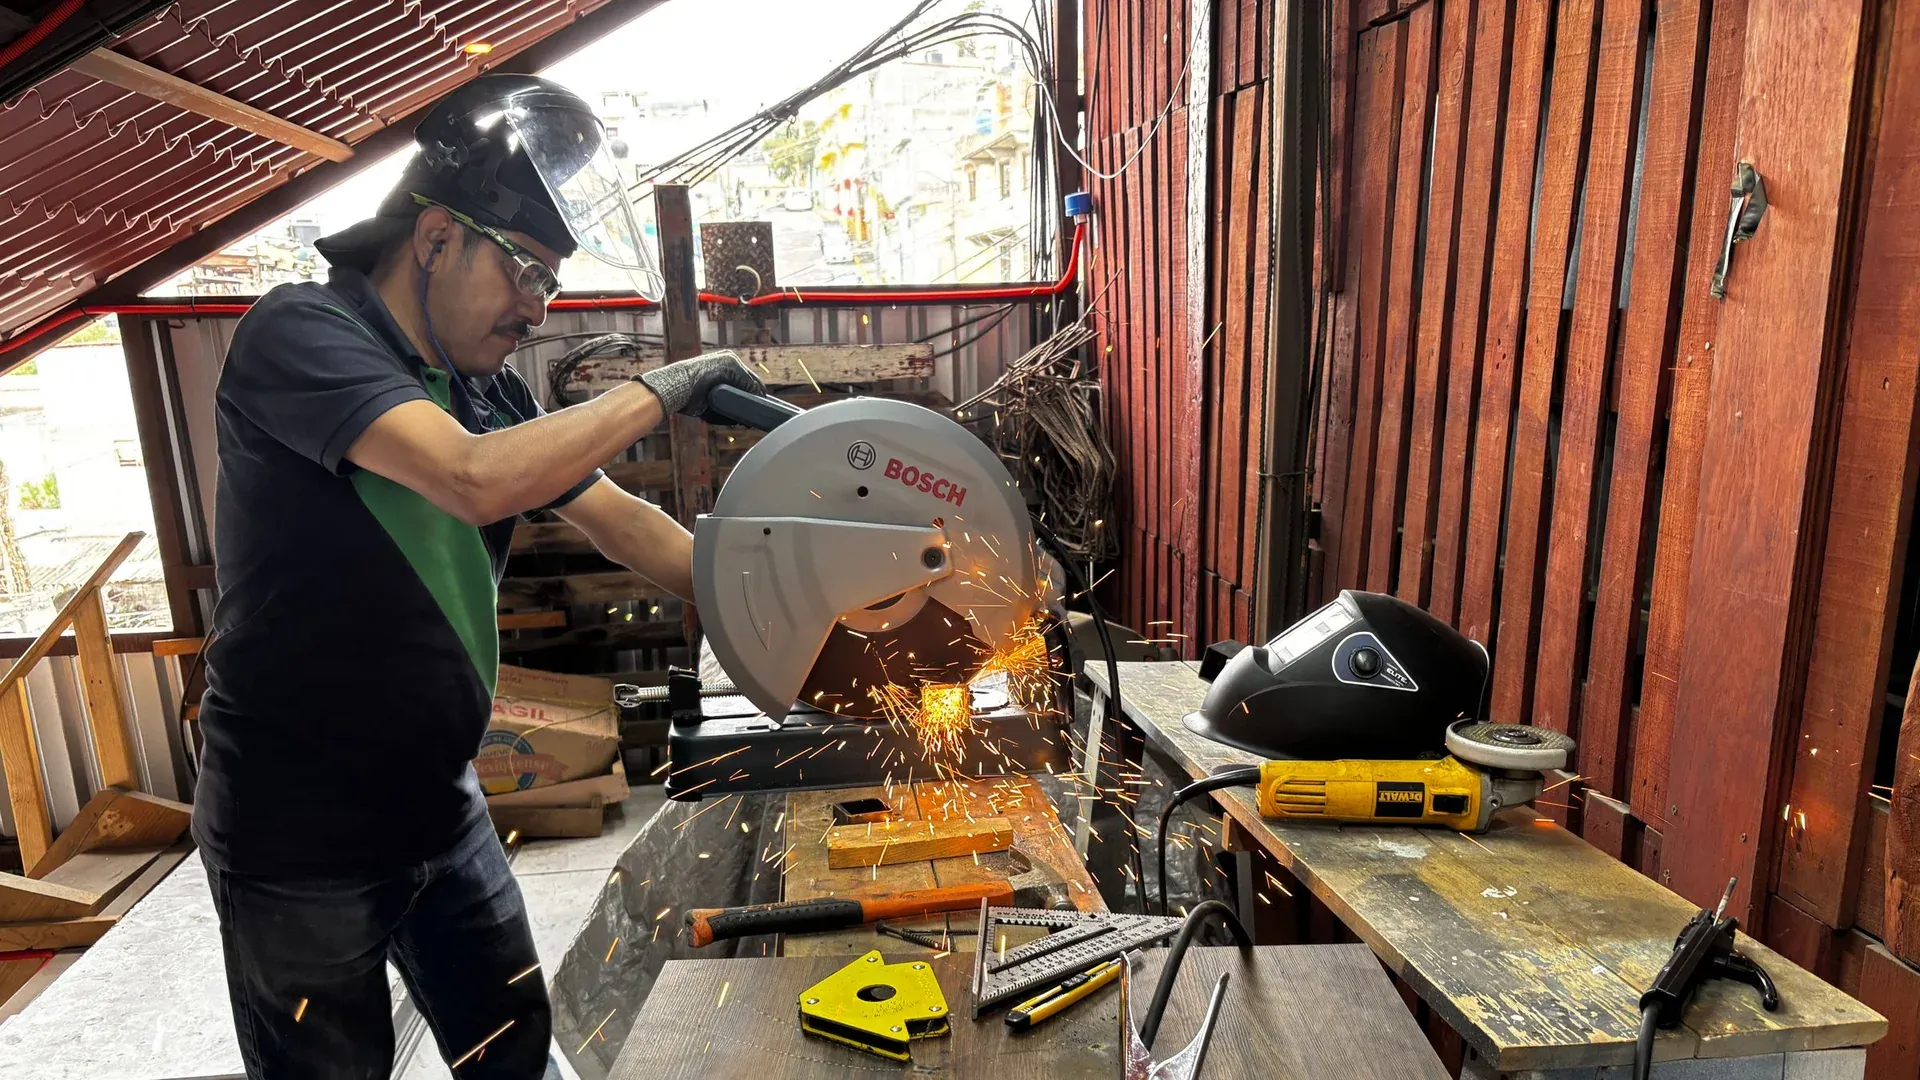
Escolha o cisalhamento de barramentos de cobre quando cortes retos rápidos, integração compacta e a ausência do kerf da largura da lâmina forem valiosos e a borda resultante puder atender ao requisito posterior. Escolha o corte com serra quando a seção do material, a geometria da extremidade ou o requisito de acabamento tornarem vantajoso um corte mais lento que gera cavacos. Nenhum dos métodos deve ser aceito a partir de uma alegação genérica de «liso» ou «sem rebarba».
A decisão pertence ao plano de processo porque a extremidade cortada se torna referência, base de dobra, área de contato ou característica acabada visível nas operações posteriores.
Entenda o que cada processo faz com a borda
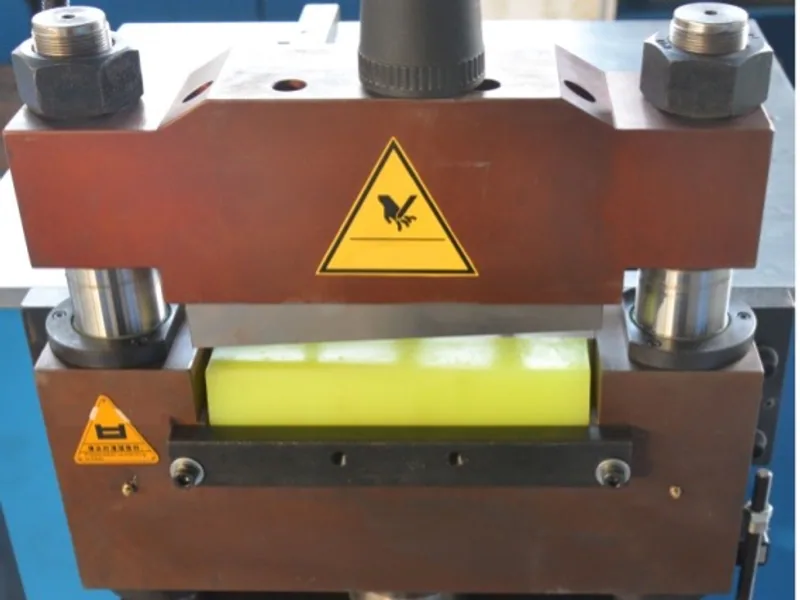
Uma guilhotina separa a barra forçando o material entre duas arestas de corte. O corte desenvolve deformação próxima à entrada, uma zona brunida, uma zona fraturada e uma rebarba próxima à saída. A orientação geral de corte e cisalhamento da AHSS explica como a folga e a condição da ferramenta influenciam essas regiões. Seus exemplos focam aços laminados, então o mecanismo é útil, mas a aceitação específica para cobre ainda deve vir de uma amostra de cobre.
Uma serra remove material ao longo do caminho da lâmina. Ela cria um kerf e cavacos, e a condição da extremidade depende do tipo de lâmina, da geometria dos dentes, do avanço, do apoio, da lubrificação e do material. O corte com serra pode reduzir a deformação e o padrão de fratura pronunciados de um cisalhamento deficiente, mas pode introduzir marcas de dente, calor, contaminação por cavacos ou cortes fora de esquadro.
Não reduza a comparação a «o cisalhamento é grosseiro» e «a serra é limpa». Uma guilhotina bem mantida pode produzir uma borda de produção controlada, e uma serra mal apoiada pode produzir uma extremidade inaceitável.
Compare os requisitos que afetam o tempo total do processo
| Fator de decisão | Cisalhamento | Corte com serra |
|---|---|---|
| Material removido no corte | Sem kerf contínuo da largura da lâmina | O kerf da largura da lâmina vira cavacos |
| Movimento típico | Separação curta por força | Engajamento progressivo dos dentes |
| Assinatura da borda | Deformação, brunimento, fratura e possível rebarba | Marcas de serra e possível rebarba de saída |
| Organização e limpeza | Sem cavacos soltos da serra no corte | Coleta de cavacos e limpeza necessárias |
| Ritmo de produção | Frequentemente adequado a cortes retos repetidos | Frequentemente mais lento, porém flexível entre seções e condições de corte |
| Controles principais | Folga da lâmina, afiação, alinhamento e prensor | Seleção da lâmina, avanço, apoio, lubrificação e remoção de cavacos |
Some o tempo posterior. Um corte rápido que exija correção extensa da borda pode não ser a rota mais rápida. Uma serra mais lenta que gera cavacos perto de uma superfície de contato protegida pode adicionar trabalho de limpeza e inspeção.
O guia de rebarbação de barramentos explica como controlar o acabamento posterior da borda sem danificar as faces de contato.
Deixe a função posterior decidir o requisito da borda
Defina o que a extremidade cortada faz no produto acabado.
- Se ela se torna uma extremidade livre sem contato, um requisito controlado de rebarba e quebra de aresta pode bastar.
- Se ela posiciona a peça para o puncionamento posterior, esquadrejamento e consistência de comprimento podem dominar.
- Se ela se torna uma junta ou interface de contato, planicidade, limpeza e preparação de superfície exigem controle explícito.
- Se ela é dobrada perto da extremidade, distorção e risco de trinca na borda podem afetar a conformação.
- Se ela será galvanizada ou isolada, bordas afiadas e cavacos incrustados podem criar defeitos posteriores.
Não especifique um acabamento cosmético onde um funcional é necessário. Por outro lado, não pague por uma extremidade serrada de precisão se a próxima operação deliberadamente a remove ou usina.
Inclua fixação e sobras na comparação de rendimento
O cisalhamento evita o kerf da largura da serra, mas o aninhamento completo ainda precisa de material para preensão, posicionamento e cortes de extremidade estáveis. A máquina também pode exigir uma cauda mínima que não pode ser processada automaticamente. A serragem cria kerf em cada corte e pode precisar da própria folga de fixação e margem de refile.
Rode a mesma lista de peças nas duas propostas. Registre material inicial, comprimento da peça boa, sobras reutilizáveis, refile planejado, kerf ou perda de corte e material rejeitado. Não compare o aninhamento no melhor caso de um fornecedor com o plano de produção conservador de outro.
Para uma rota CNC de puncionamento e cisalhamento, pergunte como o software contabiliza a linha de cisalhamento, a zona de fixação e o material restante. A página do produto DHCNC-BP-60 deve ser usada para a triagem do envelope da peça e do processo disponível, enquanto a amostra do comprador estabelece a borda e o rendimento reais.
Verifique distorção e apoio
Uma guilhotina aplica uma força localizada elevada. Se folga, condição da lâmina, prensor ou apoio forem inadequados, a extremidade pode torcer, arquear ou exibir rebarba excessiva. Uma serra aplica uma carga diferente por mais tempo; apoio inadequado ainda pode deixar uma barra longa vibrar ou sair de esquadro.
Inspecione a peça em uma condição de apoio livre e documentada. Não force a extremidade cortada contra a mesa e registre apenas o comprimento. Verifique esquadrejamento da extremidade, distorção local e retidão da barra longa onde essas características afetarem o posicionamento ou a montagem posteriores.
O apoio usado no teste deve corresponder à máquina ofertada. Um corte de amostra em um corpo de prova curto não valida uma instalação de movimentação de barras de seis metros.
Execute uma comparação controlada com amostras
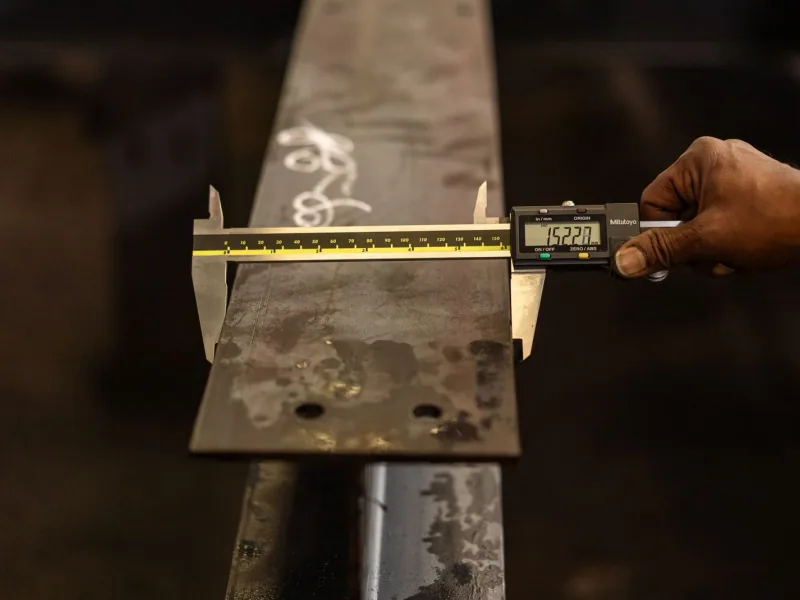
Use o mesmo lote de material, larguras, espessuras e comprimentos-alvo. Inclua uma condição de ferramenta nova ou documentada como estável e repita cortes suficientes para observar a consistência em vez de inspecionar apenas a primeira peça.
Meça:
- comprimento final e esquadrejamento da extremidade;
- zonas visíveis da borda e rebarba máxima em locais definidos;
- arqueamento local, torção ou dano na superfície de contato;
- tempo de processo incluindo carga, corte, descarga e limpeza necessária;
- tempo de setup e troca de ferramenta;
- cavacos, retalhos e comprimento de sobra reutilizável;
- tempo necessário para rebarbação, limpeza e inspeção final.
Use a lista de verificação de inspeção de barramentos acabados para conectar o resultado do corte aos requisitos de liberação posteriores.
Escreva um requisito de máquina de corte aceitável
Para o cisalhamento, declare faixa de material, seção transversal, arranjo de lâmina e prensor, sobra mínima processável, inspeção de borda exigida, método de manutenção da ferramenta e escopo de reposição. Para a serragem, acrescente especificação da lâmina, premissa de kerf, faixa de avanço, lubrificação, coleta de cavacos e responsabilidade pela limpeza.
Peça ao fornecedor que identifique as condições que exigem acabamento secundário. Se o processo for integrado com puncionamento ou dobra, demonstre a sequência completa e confirme que o corte não altera a referência posterior nem danifica uma superfície protegida.
Use o guia de seleção de máquinas CNC para barramentos para posicionar a decisão de corte na rota mais ampla da família de peças. Para trabalhos com transformadores e barramentos blindados, o guia de fluxo de cobre pesado adiciona requisitos de manuseio de peças longas e acesso de dobra que podem mudar a escolha.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Cisalhamento ou corte com serra é melhor para barramentos de cobre?
O cisalhamento costuma ser atrativo para cortes retos rápidos, sem o kerf da largura da lâmina nem cavacos soltos, enquanto a serragem pode atender seções espessas ou requisitos de qualidade da extremidade que justifiquem um processo mais lento com geração de cavacos. A escolha correta depende do material real, do requisito de borda e da rota posterior.
Uma guilhotina de barramento pode produzir uma borda totalmente livre de rebarba?
Não especifique uma promessa universal de rebarba zero. Uma borda cisalhada contém regiões de deformação, brunimento e fratura, e sua rebarba depende da folga da lâmina, do afiamento, do material e do apoio. Defina um limite de inspeção e verifique-o no material de produção.
O corte com serra desperdiça mais cobre do que o cisalhamento?
A serra remove um kerf da largura da lâmina, enquanto o cisalhamento não cria o mesmo kerf contínuo. Ambos os processos ainda podem exigir sobras de entrada e saída, margem de fixação e material rejeitado; portanto, compare o rendimento medido com o mesmo plano de aninhamento e de estoque.
O que deve ser inspecionado após cortar um barramento?
Inspecione o comprimento final, o esquadrejamento da extremidade, deformação ou rebarba visíveis, distorções, danos superficiais e limpeza. Adicione uma verificação funcional se a extremidade se tornar interface de contato ou referência para puncionamento, dobra ou montagem posteriores.