
Năng lực máy gia công thanh cái: thời gian chu kỳ, OEE và số máy
Tốc độ máy là dữ liệu đầu vào để tính năng lực sản xuất, không phải kết quả cuối cùng. Cụm đột có thể thực hiện nhiều nhát mỗi phút trong khi cả cụm sản xuất mất thời gian cho nạp phôi, định vị, chọn chương trình, đổi dụng cụ, uốn, kiểm tra hoặc chờ công đoạn phía sau. Kế hoạch năng lực phải tính số chi tiết hoàn thiện đạt yêu cầu sau khi đi qua đúng tuyến công nghệ thực tế.
Phương pháp dưới đây giúp ước tính có cơ sở số chi tiết mỗi ca và chỉ ra những giả định cần xác minh trong yêu cầu báo giá hoặc thử nghiệm nghiệm thu.
Phân nhóm sản phẩm theo tuyến công nghệ
Nhóm sản phẩm theo các tuyến có đặc điểm vận hành tương tự, không chỉ theo khách hàng hoặc số bản vẽ. Có thể bắt đầu với cách phân nhóm sau:
| Nhóm sản phẩm | Tuyến công nghệ điển hình | Yếu tố quyết định năng lực |
|---|---|---|
| phôi đột chưa uốn | nạp → định vị → đột → cắt → dỡ | số lỗ và khoảng dịch chuyển định vị |
| chi tiết đột và uốn | đột/cắt → chuyển → uốn → kiểm tra | chuyển giao giữa các trạm và trình tự uốn |
| chi tiết có nhiều nguyên công uốn | cắt phôi → uốn nhiều lần → đo kiểm | cài đặt bù hồi phục đàn hồi và thao tác phôi |
| mã hàng sản xuất lặp lại | chương trình đã lưu → lô ổn định → kiểm tra định kỳ | chu kỳ duy trì được và dừng có kế hoạch |
| chi tiết riêng theo đơn, sản lượng thấp | lập trình → chuẩn bị → kiểm tra chi tiết đầu → sản xuất | thời gian kỹ thuật và chuyển đổi |
Với mỗi nhóm, ghi nhu cầu, cỡ lô, tuyến công nghệ, thời gian chuẩn bị, thời gian chạy và tỷ lệ đạt. Trung bình có trọng số chỉ theo sản lượng năm có thể che khuất điểm nghẽn theo mùa hoặc theo ngày; cần giữ cả cơ cấu sản phẩm thông thường lẫn cơ cấu cao điểm.
Tài liệu tham chiếu về chế tạo thanh cái cho tủ điện cung cấp bối cảnh quy trình rộng hơn. Năng lực bắt đầu trước nhát đột đầu tiên và chỉ kết thúc khi chi tiết đạt yêu cầu sẵn sàng cho nguyên công kế tiếp.
Đo đầy đủ chu kỳ lý tưởng
Xác định điểm bắt đầu và kết thúc có thể lặp lại. Ví dụ: phôi đã được nhận dạng sẵn sàng ở vị trí nạp; dừng đồng hồ khi chi tiết hoàn thiện được đặt an toàn tại vị trí đầu ra. Liệt kê những công việc chủ động loại khỏi phạm vi đo.
Tách chu kỳ thành các bước có thể quan sát:
- lấy và định hướng vật liệu;
- chọn chương trình hoặc lệnh sản xuất;
- nạp phôi và xác lập chuẩn;
- định vị giữa các đặc trưng gia công;
- đột lỗ, dập nổi hoặc cắt;
- chuyển sang uốn nếu có;
- thực hiện trình tự uốn và đo kiểm;
- dỡ phôi và kiểm tra thông thường trong quá trình.
Đo một số chu kỳ đại diện sau khi khâu chuẩn bị đã ổn định. Không lấy chu kỳ nhanh nhất quan sát được làm chuẩn kế hoạch. Chu kỳ lý tưởng phải đạt được và lặp lại được với phương pháp, vật liệu và yêu cầu chất lượng đã xác định.
Cần diễn giải thận trọng tần suất danh nghĩa. Trạm đột và cắt DHCNC-BP-60 công bố tần suất tối đa 110–140 nhát mỗi phút, tùy điều kiện vận hành. Con số đó không có nghĩa là 110–140 thanh cái hoàn thiện mỗi phút. Chương trình chi tiết, hành trình, số đặc trưng gia công, thao tác và tiêu chí nghiệm thu quyết định sản lượng hoàn thiện.
Quy đổi thời gian chu kỳ thành chi tiết đạt mỗi ca
Ở cấp nhóm sản phẩm, có thể dùng công thức thực tế sau:
Sản lượng đạt = (thời gian sản xuất kế hoạch ÷ thời gian chu kỳ lý tưởng) × độ sẵn sàng × hiệu suất × chất lượng
Độ sẵn sàng tính đến dừng ngoài kế hoạch so với thời gian chạy đã bố trí. Hiệu suất phản ánh việc chạy dưới tốc độ lý tưởng và các lần dừng ngắn. Chất lượng là sản lượng đạt chia cho tổng sản lượng. Đây là quan hệ OEE quen thuộc, độ sẵn sàng × hiệu suất × chất lượng, được OEE.com mô tả.
Xét một nhóm giả định có:
- 450 phút sản xuất kế hoạch trong một ca;
- 3,0 phút chu kỳ lý tưởng cho mỗi chi tiết hoàn thiện;
- độ sẵn sàng 85%;
- hiệu suất 90%;
- chất lượng 98%.
Kết quả ước tính là:
(450 ÷ 3,0) × 0,85 × 0,90 × 0,98 = 112,455, tức khoảng 112 chi tiết đạt mỗi ca khi cần tính theo đơn vị nguyên.
Đây là ví dụ, không phải chuẩn tham chiếu của ngành. Với cụm sản xuất mới chưa có dữ liệu tại nhà máy, nên lập mô hình theo một khoảng giá trị rồi cập nhật bằng nghiên cứu thời gian và hồ sơ tổn thất.
Tính thời gian chuyển đổi vào nhu cầu năng lực có kế hoạch
OEE không thể tự sửa một mô hình bỏ qua chuyển đổi sản xuất. Tính thời gian chạy còn lại sau giờ nghỉ, họp, bảo trì phòng ngừa và chuẩn bị theo lịch. Với sản xuất nhiều chủng loại, dùng khoảng thời gian đủ dài để bao quát số lần chuyển lệnh thực tế.
Giả sử ca 450 phút gồm sáu lần chuyển đổi, mỗi lần 12 phút. Thời gian chạy sử dụng được còn 378 phút trước khi áp dụng các hệ số khác. Với cùng chu kỳ ba phút và các hệ số vận hành, sản lượng giảm còn khoảng 94 chi tiết đạt. Vì vậy, rút ngắn chuẩn bị hoặc xếp liên tiếp những nhóm dùng dụng cụ tương tự có thể tăng năng lực nhiều hơn việc tăng tốc độ nhát đột.
Thể hiện rõ lập trình và phê duyệt chi tiết đầu tiên. Nếu các việc này thực hiện ngoài dây chuyền, hãy bố trí đủ năng lực kỹ thuật và kiểm tra thay vì coi chúng không tiêu tốn nguồn lực.
Tìm giới hạn thực sự giữa nhiều trạm
Với tuyến đột/cắt rồi đến uốn, tính tải cho từng nguồn lực. Năng lực tuyến bị chi phối bởi năng lực hiệu dụng thấp nhất, sau khi tính hàng chờ và chuyển vật liệu.
| Nguồn lực | Số phút cần mỗi ca | Số phút hiệu dụng có sẵn | Tỷ lệ tải |
|---|---|---|---|
| đột/cắt | 360 | 390 | 92% |
| uốn | 420 | 360 | 117% |
| kiểm tra | 110 | 180 | 61% |
Trong ví dụ này, mua máy đột nhanh hơn không giải quyết phần thiếu hụt. Công đoạn uốn cần đổi phương pháp, tăng thời gian, bố trí lô khác hoặc bổ sung nguồn lực.
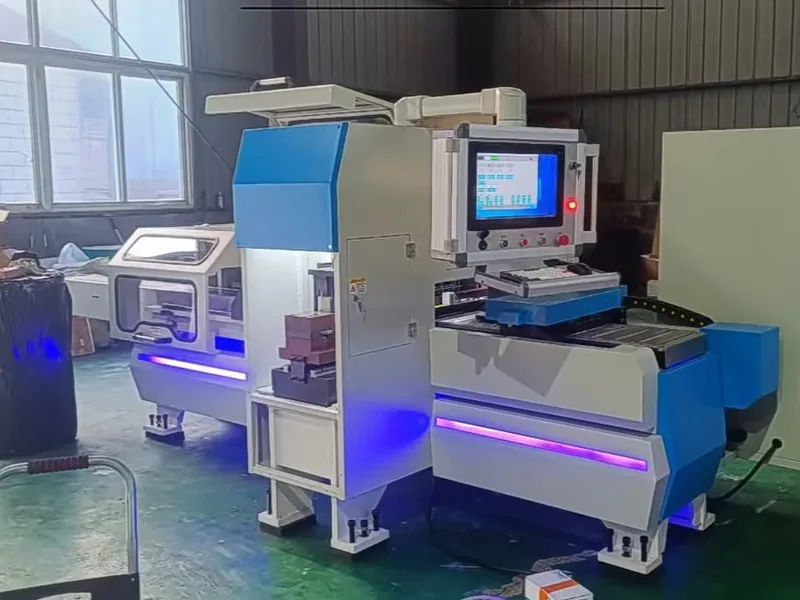
Máy đa chức năng như DH303-8P gia công thanh cái có thể giảm chuyển giao và đáp ứng nhiều loại công việc. Trạm đột và cắt chuyên dụng có thể phù hợp khi công đoạn đó cần năng lực độc lập. Không cách bố trí nào mặc nhiên tốt hơn; tải của tuyến và nhu cầu chạy đồng thời quyết định lựa chọn.
Lập các kịch bản cơ sở, cao điểm và gián đoạn
Một dự báo duy nhất tạo cảm giác chắc chắn sai lệch. Hãy sử dụng ít nhất ba kịch bản:
| Kịch bản | Giả định về nhu cầu và tổn thất | Mục đích ra quyết định |
|---|---|---|
| cơ sở | cơ cấu bình thường, thời gian chuyển đổi và dừng có dữ liệu chứng minh | nhân sự và lịch sản xuất thường lệ |
| cao điểm | cơ cấu cao điểm, quy định tăng ca hoặc ca thứ hai | duy trì khả năng đáp ứng khách hàng |
| gián đoạn | dụng cụ hoặc máy quan trọng không khả dụng, bổ sung chậm hơn | năng lực dự phòng và phụ tùng |
Phân tích độ nhạy với những yếu tố thực sự có thể thay đổi: cỡ lô, tần suất chuẩn bị, tổn thất chất lượng, số phút kế hoạch và cơ cấu tuyến. Không cải thiện đồng loạt tất cả hệ số chỉ để làm cho đề xuất trở nên phù hợp. Ghi người chịu trách nhiệm và dữ liệu làm căn cứ cho từng giả định.
Giá trị của bảo trì tốt hơn phải được phản ánh qua mô hình tổn thất, không phải lời quảng bá về thời gian hoạt động. Một trường hợp NIST về bảo trì năng suất toàn diện cho thấy bảo trì có tổ chức có thể giảm thời gian dừng và năng lực bị mất trong một cơ sở sản xuất thực tế. Nghiên cứu rộng hơn của NIST về chi phí bảo trì cũng đặt bảo trì trong bài toán kinh tế của sản xuất.
Chuyển mô hình thành bài thử cho nhà cung cấp
Đính kèm bảng tính năng lực vào yêu cầu báo giá máy CNC gia công thanh cái. Yêu cầu mỗi nhà cung cấp gửi lại:
- tuyến công nghệ và cấu hình máy đề xuất;
- thời gian chu kỳ ước tính cho các chi tiết tham chiếu được chỉ rõ;
- các bước công việc được tính và không được tính;
- số lượng và trình độ người vận hành;
- giả định về dụng cụ và chuyển đổi;
- điều kiện vật liệu và chất lượng;
- yêu cầu phụ thuộc vào hạ tầng cấp điện, khí và thao tác vật liệu;
- phương pháp đề xuất để xác nhận kết quả trong FAT.
Trong quá trình nghiệm thu, lưu số liệu đo thời gian ban đầu và số chi tiết đạt. Nếu nhà cung cấp chỉ trình diễn chu kỳ chạy không tải hoặc một thao tác riêng lẻ, dữ liệu đó không xác nhận được năng lực sản xuất chi tiết hoàn thiện.
Cuối cùng, tách năng lực sản xuất khỏi hiệu quả tài chính. Phép tính này trả lời cấu hình có thể cung cấp bao nhiêu sản phẩm đạt trong điều kiện đã nêu. Chi phí đầu tư, lao động, thuê gia công, tồn kho và thời điểm dòng tiền thuộc mô hình đầu tư. Giữ ranh giới đó tránh biến tuyên bố máy chạy nhanh thành cam kết ROI không có cơ sở.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Tính năng lực sản xuất của máy gia công thanh cái như thế nào?
Tính chu kỳ lý tưởng đầy đủ của từng nhóm chi tiết, lấy thời gian sản xuất kế hoạch chia cho chu kỳ rồi áp dụng các hệ số độ sẵn sàng, hiệu suất và chất lượng. Tính thêm chuyển đổi và giới hạn nguồn lực dùng chung trước khi kết hợp các nhóm.
Số nhát đột mỗi phút có tương đương số thanh cái hoàn thiện mỗi giờ không?
Không. Tần suất nhát đột mô tả một thao tác của máy trong điều kiện xác định. Một thanh cái hoàn thiện có thể cần nhiều lỗ, dịch chuyển định vị, cắt, uốn, nạp, dỡ, kiểm tra và đổi dụng cụ.
Nên dùng giá trị OEE nào cho máy gia công thanh cái mới?
Không mặc định lấy trung bình ngành. Lập kịch bản cơ sở từ dữ liệu dừng máy, tổn thất tốc độ và chất lượng của mình, rồi chạy kịch bản cao điểm và gián đoạn. Khi mua máy, yêu cầu nhà cung cấp nêu điều kiện làm cơ sở cho từng hệ số đề xuất.
Khi nào máy đột và máy uốn riêng phù hợp hơn máy 3 trong 1?
Trạm riêng có thể phù hợp với dòng sản xuất đồng thời, sản lượng cao hoặc tuyến bị chi phối bởi một nguyên công. Máy 3 trong 1 có thể phù hợp với công việc đa dạng, ít chuyển giao và lô linh hoạt. Lựa chọn đúng phụ thuộc vào cơ cấu sản phẩm và mô hình điểm nghẽn.