
طاقة ماكينة قضبان التوصيل: حساب زمن الدورة وOEE وعدد المعدات
سرعة الماكينة أحد مدخلات حساب الطاقة الإنتاجية وليست الإجابة. فقد تنفذ وحدة التثقيب ضربات كثيرة في الدقيقة، بينما تفقد خلية الإنتاج وقتاً في التحميل والتموضع واختيار البرنامج وتغيير العِدد والثني والفحص وتعطل تدفق العمل في العمليات التالية. يجب أن يحسب تخطيط الطاقة القطع المكتملة المقبولة عبر مسارها الفعلي.
تنتج الطريقة التالية تقديراً يمكن تبريره لعدد القطع في الوردية، وتوضح الافتراضات التي تحتاج إلى التحقق في طلب عرض السعر أو اختبار القبول.
صنّف مزيج المنتجات بحسب مسار التشغيل
اجمع المنتجات وفق مسارات تتشابه في طريقة التشغيل، لا بحسب العميل أو رقم الرسم وحده. يمكن البدء بالتصنيف التالي:
| العائلة | المسار المعتاد | العامل المحدد للطاقة |
|---|---|---|
| قطع مسطحة مثقبة | تحميل ← تموضع ← تثقيب ← قص ← تفريغ | عدد الثقوب ومسافة الانتقال بينها |
| قطع مثقبة ومثنية | تثقيب/قص ← نقل ← ثني ← فحص | النقل بين المحطات وتسلسل الثنيات |
| قطع يغلب عليها الثني | قص الخام ← ثنيات متعددة ← قياس | ضبط الارتداد المرن والمناولة |
| أصناف متكررة الإنتاج | برنامج محفوظ ← دفعة مستقرة ← فحص دوري | زمن الدورة المستمر والتوقفات المخططة |
| قطع خاصة بكميات محدودة | برمجة ← تجهيز ← فحص أول قطعة ← إنتاج | العمل الهندسي وزمن تغيير التجهيز |
سجّل لكل عائلة الطلب وحجم الدفعة والمسار وزمن التجهيز وزمن التشغيل والمردود. قد يخفي المتوسط المرجح المبني على الكميات السنوية وحدها اختناقاً موسمياً أو يومياً؛ لذلك احتفظ بمزيج التشغيل المعتاد ومزيج الذروة معاً.
يقدم مرجع تصنيع قضبان التوصيل للوحات المفاتيح السياق الأوسع للعملية. يبدأ حساب الطاقة قبل أول ضربة للماكينة، ولا ينتهي إلا عندما تصبح قطعة مقبولة متاحة للعملية التالية.
قِس الدورة المثالية كاملة
حدد نقطة بداية ونهاية يمكن تكرارهما. مثلاً: تكون قطعة الخام المعرّفة جاهزة في موضع التحميل، ويتوقف التوقيت عندما توضع القطعة المكتملة بأمان في موضع الخروج. اذكر أي أعمال استُبعدت عمداً.
قسّم الدورة إلى عناصر يمكن ملاحظتها:
- جلب المادة وتوجيهها؛
- اختيار البرنامج أو أمر التشغيل؛
- التحميل والتثبيت على المراجع؛
- التموضع بين المعالم المطلوب تشغيلها؛
- عمليات التثقيب أو تشكيل البروز أو القص؛
- النقل إلى الثني عند الحاجة؛
- تسلسل الثني والقياس؛
- التفريغ والفحوص المعتادة أثناء التشغيل.
قِس عدة دورات ممثلة بعد استقرار التجهيز. لا تعتمد أسرع دورة منفردة مرصودة معياراً للتخطيط. يجب أن تكون الدورة المثالية قابلة للتحقيق والتكرار ضمن طريقة العمل والمادة ومتطلبات الجودة المحددة.
يحتاج التردد الاسمي إلى تفسير دقيق. تذكر محطة DHCNC-BP-60 للتثقيب والقص تردداً أقصى يبلغ 110–140 ضربة في الدقيقة، بحسب ظروف التشغيل. لا يعني ذلك إنتاج 110–140 قضيب توصيل مكتمل في الدقيقة. يحدد برنامج القطعة ومسافات الحركة وعدد المعالم والمناولة ومتطلبات القبول كمية الإنتاج المكتمل.
حوّل زمن الدورة إلى قطع مقبولة في الوردية
على مستوى عائلة المنتجات، يمكن استخدام الصيغة العملية التالية:
الإنتاج المقبول = (زمن الإنتاج المخطط ÷ زمن الدورة المثالي) × الإتاحة × الأداء × الجودة
تحسب الإتاحة التوقفات غير المخططة مقارنة بزمن التشغيل المجدول. ويشمل الأداء العمل دون المعدل المثالي والتوقفات القصيرة. أما الجودة فهي الإنتاج المقبول مقسوماً على إجمالي الإنتاج. وهذه هي علاقة OEE المعروفة، الإتاحة × الأداء × الجودة، التي يشرحها OEE.com.
لنفترض عائلة قطع بالقيم التالية:
- 450 دقيقة إنتاج مخططة في الوردية؛
- 3.0 دقائق زمناً مثالياً لكل قطعة مكتملة؛
- إتاحة قدرها 85%؛
- أداء قدره 90%؛
- جودة قدرها 98%.
يكون التقدير:
(450 ÷ 3.0) × 0.85 × 0.90 × 0.98 = 112.455، أي نحو 112 قطعة مقبولة في الوردية عند احتساب وحدات كاملة.
هذا مثال وليس معياراً للصناعة. ينبغي تمثيل الخلية الجديدة التي لا تتوفر لها بيانات من الموقع بنطاق من القيم، ثم تحديثه بدراسات الزمن وسجلات الفاقد.
احسب تغييرات التجهيز ضمن الطلب المخطط على الطاقة
لا ينقذ OEE وحده نموذجاً أغفل تغييرات التجهيز. احسب زمن التشغيل المتاح بعد الاستراحات والاجتماعات والصيانة الوقائية وأعمال التجهيز المجدولة. وللإنتاج المختلط، استخدم فترة تكفي لتشمل العدد الفعلي للانتقالات بين أوامر التشغيل.
لنفترض أن الوردية ذات 450 دقيقة تشمل ستة تغييرات تجهيز، يستغرق كل منها 12 دقيقة. يصبح زمن التشغيل القابل للاستخدام 378 دقيقة قبل تطبيق بقية العوامل. ومع دورة الثلاث دقائق والعوامل التشغيلية نفسها، ينخفض الناتج إلى نحو 94 قطعة مقبولة. لذلك قد يضيف تقليل زمن التجهيز أو ترتيب عائلات العِدد المتشابهة تباعاً طاقة أكبر من زيادة سرعة الضربات.
أبقِ البرمجة واعتماد أول قطعة ظاهرين في الحساب. إذا نُفّذت هذه الأعمال خارج الخط، فخصّص لها الطاقة الهندسية والفحصية اللازمة بدلاً من افتراض أنها لا تستهلك موارد.
حدد القيد الحقيقي بين المحطات
إذا شمل المسار التثقيب/القص ثم الثني، فاحسب حمل كل مورد. تحكم المسارَ أقلُّ طاقة فعلية بعد مراعاة قوائم الانتظار ونقل المواد.
| المورد | الدقائق المطلوبة في الوردية | الدقائق الفعلية المتاحة | نسبة الحمل |
|---|---|---|---|
| التثقيب/القص | 360 | 390 | 92% |
| الثني | 420 | 360 | 117% |
| الفحص | 110 | 180 | 61% |
في هذا المثال، لا يحل شراء ماكينة تثقيب أسرع العجز. تحتاج مرحلة الثني إلى تغيير الطريقة، أو وقت إضافي، أو تنظيم مختلف للدفعات، أو مورد آخر.
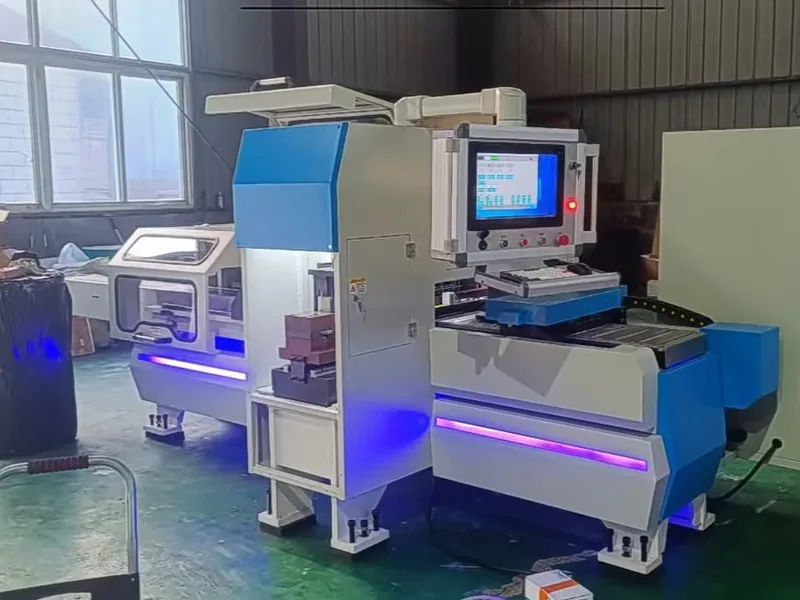
قد تقلل ماكينة متعددة الوظائف مثل DH303-8P لتشغيل قضبان التوصيل النقل وتدعم الأعمال المختلطة. وقد تلائم محطة مستقلة للتثقيب والقص تدفقاً تحتاج فيه هذه العملية إلى طاقة منفصلة. لا يتفوق أي ترتيب تلقائياً؛ بل يحدد القرار حمل المسار ومقدار التشغيل المتزامن المطلوب.
ضع سيناريوهات التشغيل المعتاد والذروة والتعطل
يولد التوقع المنفرد ثقة مضللة. استخدم ثلاثة سيناريوهات على الأقل:
| السيناريو | افتراضات الطلب والفاقد | استخدامه في القرار |
|---|---|---|
| المعتاد | المزيج الطبيعي وتغييرات التجهيز والتوقفات المدعومة ببيانات | توزيع العاملين والجدول اليومي |
| الذروة | مزيج الذروة وقواعد العمل الإضافي أو الوردية الثانية | القدرة على المحافظة على خدمة العملاء |
| التعطل | عدم توفر عِدة أو ماكينة حرجة وبطء الإمداد البديل | طاقة الطوارئ وقطع الغيار |
اختبر حساسية العوامل التي يمكن أن تتغير واقعياً: حجم الدفعة وتكرار التجهيز وفاقد الجودة والدقائق المخططة ومزيج المسارات. لا تحسّن العوامل كلها معاً كي يبدو العرض مناسباً. سجّل المسؤول عن كل افتراض والبيانات التي يستند إليها.
ينبغي أن تظهر قيمة الصيانة الأفضل في نموذج الفاقد، لا في وعد ترويجي باستمرارية التشغيل. توضح حالة NIST عن الصيانة الإنتاجية الشاملة كيف يمكن للصيانة المنظمة أن تقلل التوقف والطاقة المفقودة في بيئة تصنيع فعلية. كما يضع بحث NIST الأوسع عن تكاليف الصيانة الصيانة ضمن القضايا الاقتصادية للتصنيع.
حوّل النموذج إلى اختبار للمورد
أرفق ورقة عمل للطاقة الإنتاجية مع طلب عرض ماكينة CNC لقضبان التوصيل. اطلب من كل مورد تقديم:
- المسار المقترح وتجهيز الماكينة؛
- تقدير زمن الدورة لقطع مرجعية محددة؛
- عناصر العمل المشمولة والمستبعدة؛
- عدد المشغلين ومهاراتهم؛
- افتراضات العِدد وتغييرات التجهيز؛
- شروط المادة والجودة؛
- الاحتياجات المرتبطة بمرافق المصنع والمناولة؛
- الطريقة المقترحة لتأكيد النتيجة أثناء FAT.
احتفظ أثناء القبول بقياسات الزمن الأصلية وأعداد القطع المقبولة. إذا عرض المورد دورة جافة فقط أو عملية منفردة، فلا تثبت تلك البيانات الطاقة الإنتاجية للقطع المكتملة.
وأخيراً، افصل الطاقة الإنتاجية عن العائد التجاري. يجيب هذا الحساب عن كمية الناتج المقبول التي يستطيع تجهيز معين تقديمها تحت الشروط المحددة. أما كلفة الاستثمار والعمالة والتصنيع الخارجي والمخزون وتوقيت التدفقات النقدية فموضعها نموذج الاستثمار. يمنع هذا الفصل تحوّل الادعاء بسرعة الماكينة إلى وعد غير مسند بعائد ROI.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
كيف تُحسب الطاقة الإنتاجية لماكينة قضبان التوصيل؟
احسب الدورة المثالية الكاملة لكل عائلة قطع، واقسم زمن الإنتاج المخطط على زمن هذه الدورة، ثم طبّق عوامل الإتاحة والأداء والجودة. أضف تغييرات التجهيز وقيود الموارد المشتركة قبل جمع العائلات.
هل الضربات في الدقيقة تعادل القضبان المكتملة في الساعة؟
لا. يصف معدل الضربات حركة واحدة للماكينة ضمن شروط محددة. وقد يتطلب القضيب المكتمل عدة ثقوب وتموضعات وقصاً وثنياً وتحميلاً وتفريغاً وفحصاً وتغييرات للعِدد.
ما قيمة OEE المناسبة لماكينة قضبان توصيل جديدة؟
لا تفترض متوسطاً للصناعة. ابنِ حالة أساسية من بيانات التوقف وفقد السرعة والجودة لديك، ثم اختبر سيناريوهات الذروة والتعطل. أثناء الشراء، اطلب من الموردين بيان الشروط التي يستند إليها كل معامل مقترح.
متى تُفضّل ماكينات تثقيب وثني منفصلة على ماكينة 3 في 1؟
قد تناسب المحطات المنفصلة التدفق المتزامن أو الحجم الكبير أو المسار الذي تهيمن عليه عملية واحدة. وقد تناسب ماكينة 3 في 1 الأعمال المختلطة وتقليل النقل ومرونة الدفعات. تتحدد الملاءمة بمزيج المنتجات ونموذج الاختناق.