
Capacità delle macchine per sbarre: ciclo, OEE e impianti necessari
La velocità della macchina è un dato per calcolare la capacità, non la risposta. Un’unità di punzonatura può eseguire molti colpi al minuto mentre la cella perde tempo nel carico, nel posizionamento, nella scelta del programma, nei cambi utensile, nella piegatura, nei controlli e nei blocchi a valle. La pianificazione deve contare i pezzi finiti conformi lungo il loro effettivo ciclo di lavorazione.
Il metodo seguente permette di stimare in modo giustificabile i pezzi per turno e mette in evidenza le ipotesi da verificare nella richiesta d’offerta o nel collaudo.
Classificare il mix produttivo per ciclo di lavorazione
Raggruppare i prodotti secondo percorsi con un comportamento simile, non soltanto per cliente o numero di disegno. Un possibile punto di partenza è questo:
| Famiglia | Ciclo tipico | Fattore che determina la capacità |
|---|---|---|
| semilavorati punzonati | carico → posizionamento → punzonatura → cesoiatura → scarico | numero di fori e distanza di posizionamento |
| particolari punzonati e piegati | punzonatura/cesoiatura → trasferimento → piegatura → controllo | passaggio fra stazioni e sequenza delle pieghe |
| particolari con molte pieghe | taglio dello sbozzato → pieghe multiple → verifica | regolazione del ritorno elastico e movimentazione |
| articoli ripetitivi | programma memorizzato → lotto stabile → controllo periodico | ciclo mantenuto nel tempo e fermate programmate |
| particolari speciali in piccola serie | programmazione → attrezzaggio → controllo del primo pezzo → produzione | lavoro tecnico e tempo di cambio |
Per ogni famiglia registrare domanda, dimensione del lotto, ciclo di lavorazione, tempo di attrezzaggio, tempo di produzione e resa. Una media ponderata soltanto sui volumi annui può nascondere un collo di bottiglia stagionale o giornaliero: conservare sia il mix ordinario sia quello di picco.
Il riferimento per la produzione di sbarre per quadri elettrici descrive il contesto complessivo. La capacità inizia prima del primo colpo della macchina e termina solo quando un pezzo conforme è disponibile per l’operazione successiva.
Misurare il ciclo ideale completo
Definire punti di inizio e fine ripetibili. Per esempio, lo sbozzato identificato è pronto nella posizione di carico; il cronometro si ferma quando il particolare finito è depositato in sicurezza nella zona di uscita. Elencare le attività escluse deliberatamente.
Scomporre il ciclo in elementi osservabili:
- prelievo e orientamento del materiale;
- selezione del programma o della commessa;
- carico e posizionamento sui riferimenti;
- spostamento fra le lavorazioni;
- punzonatura, imbutitura o cesoiatura;
- trasferimento alla piegatura, quando previsto;
- sequenza di piegatura e verifica dimensionale;
- scarico e normali controlli in processo.
Rilevare diversi cicli rappresentativi dopo aver stabilizzato l’attrezzaggio. Non adottare il singolo ciclo più veloce come standard di pianificazione. Il ciclo ideale deve essere ottenibile e ripetibile con metodo, materiale e requisiti qualitativi definiti.
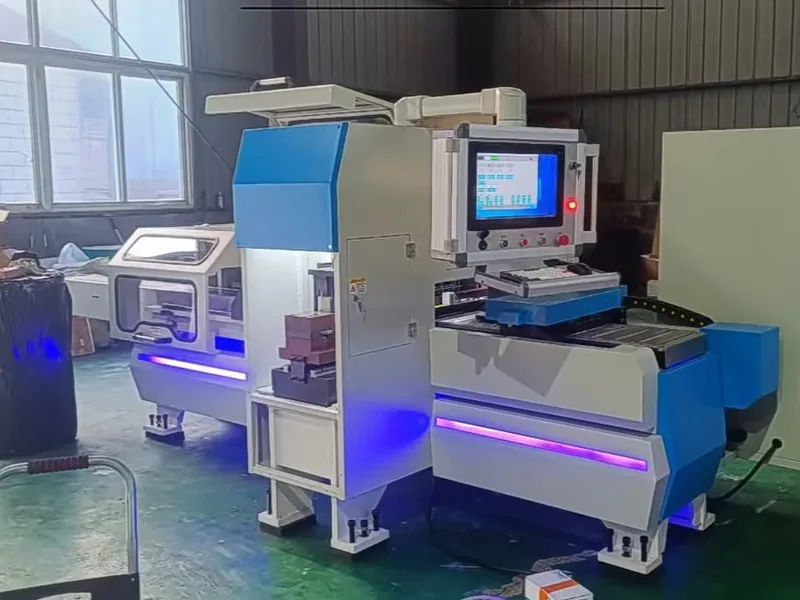
La frequenza nominale va interpretata con attenzione. La stazione DHCNC-BP-60 di punzonatura e cesoiatura dichiara una frequenza massima di 110–140 colpi al minuto, a seconda delle condizioni operative. Non significa 110–140 sbarre finite al minuto. Programma del pezzo, spostamenti, numero di lavorazioni, movimentazione e criteri di accettazione determinano la produzione finita.
Convertire il tempo ciclo in pezzi conformi per turno
Per ogni famiglia di prodotti si può utilizzare questa formula:
Produzione conforme = (tempo di produzione pianificato ÷ tempo ciclo ideale) × disponibilità × prestazione × qualità
La disponibilità considera le fermate non programmate rispetto al tempo di funzionamento previsto. La prestazione comprende il funzionamento sotto il ritmo ideale e le microfermate. La qualità è il rapporto fra produzione accettata e produzione totale. È la consueta relazione OEE, disponibilità × prestazione × qualità, descritta da OEE.com.
Si consideri una famiglia ipotetica con:
- 450 minuti di produzione pianificati per turno;
- 3,0 minuti di ciclo ideale per pezzo finito;
- 85% di disponibilità;
- 90% di prestazione;
- 98% di qualità.
La stima è:
(450 ÷ 3,0) × 0,85 × 0,90 × 0,98 = 112,455, ossia circa 112 pezzi conformi per turno, dovendo contare unità intere.
È un esempio, non un riferimento di settore. Per una cella nuova priva di dati di stabilimento, usare un intervallo e aggiornare il modello con studi dei tempi e registrazioni delle perdite.
Considerare i cambi produzione come un impegno di capacità programmato
L’OEE non corregge un modello che omette i cambi produzione. Calcolare il tempo disponibile dopo pause, riunioni, manutenzione preventiva e attrezzaggi programmati. Per una produzione mista, scegliere un periodo abbastanza lungo da comprendere il numero effettivo di passaggi fra commesse.
Supponiamo che il turno di 450 minuti comprenda sei cambi da 12 minuti ciascuno. Prima di applicare gli altri fattori restano 378 minuti di funzionamento. Con lo stesso ciclo di tre minuti e gli stessi fattori operativi, la produzione scende a circa 94 pezzi conformi. Ridurre l’attrezzaggio o raggruppare famiglie con utensili simili può quindi aumentare la capacità più di una maggiore frequenza di colpo.
Mantenere visibili programmazione e approvazione del primo pezzo. Se queste attività sono svolte fuori linea, assegnare la necessaria capacità dell’ufficio tecnico e del controllo qualità, senza considerarle prive di assorbimento di risorse.
Individuare il vero vincolo fra più stazioni
Per un ciclo che prevede punzonatura/cesoiatura e poi piegatura, calcolare il carico di ogni risorsa. La capacità del percorso dipende dalla capacità effettiva più bassa, corretta per code e trasferimenti del materiale.
| Risorsa | Minuti richiesti per turno | Minuti effettivi disponibili | Rapporto di carico |
|---|---|---|---|
| punzonatura/cesoiatura | 360 | 390 | 92% |
| piegatura | 420 | 360 | 117% |
| controllo | 110 | 180 | 61% |
In questo esempio, acquistare una punzonatrice più veloce non risolve la carenza. La piegatura richiede un diverso metodo, più tempo, un’altra organizzazione dei lotti oppure una risorsa aggiuntiva.
Una macchina multifunzione come la DH303-8P per la lavorazione delle sbarre può ridurre i trasferimenti e sostenere lavorazioni miste. Una stazione dedicata di punzonatura e cesoiatura può essere adatta quando quel processo richiede capacità indipendente. Nessuna disposizione è automaticamente superiore: decidono il carico del percorso e la simultaneità richiesta.
Costruire scenari ordinari, di picco e di interruzione
Una sola previsione genera una sicurezza ingannevole. Utilizzare almeno tre scenari:
| Scenario | Ipotesi su domanda e perdite | Impiego decisionale |
|---|---|---|
| ordinario | mix abituale, cambi e fermate documentati | personale e programmazione corrente |
| picco | mix di picco, regole per straordinari o secondo turno | continuità del servizio al cliente |
| interruzione | utensile o macchina critica indisponibile, reintegro più lento | capacità di emergenza e ricambi |
Analizzare la sensibilità dei fattori modificabili realisticamente: lotto, frequenza di attrezzaggio, perdite qualitative, minuti pianificati e mix dei percorsi. Non migliorare tutti i fattori contemporaneamente per far tornare una proposta. Registrare il responsabile e le evidenze di ogni ipotesi.
Il valore di una migliore manutenzione deve emergere dal modello delle perdite, non da una promessa commerciale di disponibilità. Un caso NIST sulla manutenzione produttiva totale mostra come un approccio strutturato possa ridurre fermate e capacità persa in un ambiente produttivo reale. La più ampia ricerca NIST sui costi di manutenzione inquadra inoltre la manutenzione come tema economico della produzione.
Trasformare il modello in una prova per il fornitore
Allegare un foglio di calcolo della capacità alla richiesta d’offerta per la macchina CNC per sbarre. Chiedere a ogni fornitore:
- ciclo di lavorazione e configurazione proposti;
- stima del ciclo per particolari di riferimento identificati;
- attività incluse ed escluse;
- numero e competenze degli operatori;
- ipotesi su utensili e cambi produzione;
- condizioni relative a materiale e qualità;
- dipendenze da utenze e movimentazione;
- metodo proposto per confermare il risultato durante il FAT.
Durante il collaudo, conservare i rilievi originali dei tempi e i conteggi dei pezzi conformi. Se il fornitore mostra soltanto un ciclo a vuoto o un’operazione isolata, tali evidenze non convalidano la capacità di produzione dei pezzi finiti.
Infine, separare capacità e ritorno economico. Questo calcolo indica quanta produzione conforme una configurazione può fornire nelle condizioni dichiarate. Investimento, manodopera, lavorazioni esterne, scorte e tempi dei flussi di cassa appartengono al modello economico. Questa distinzione impedisce che una dichiarazione di velocità diventi una promessa di ROI senza fondamento.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Come si calcola la capacità produttiva di una macchina per sbarre?
Calcolare il ciclo ideale completo di ogni famiglia, dividere il tempo di produzione pianificato per quel ciclo e applicare i fattori di disponibilità, prestazione e qualità. Inserire cambi produzione e vincoli delle risorse condivise prima di combinare le famiglie.
I colpi al minuto corrispondono alle sbarre finite all'ora?
No. La frequenza di colpo descrive una singola azione della macchina in condizioni definite. Una sbarra finita può richiedere più fori, posizionamenti, cesoiatura, piegatura, carico, scarico, controlli e cambi utensile.
Quale valore OEE usare per una nuova macchina per sbarre?
Non assumere una media di settore. Costruire un caso base con i propri dati di fermata, perdita di velocità e qualità, quindi analizzare scenari di picco e di interruzione. In fase di acquisto, chiedere ai fornitori le condizioni alla base di ogni fattore proposto.
Quando sono preferibili macchine separate di punzonatura e piegatura rispetto a una macchina 3 in 1?
Stazioni separate possono essere adatte a un flusso simultaneo, ad alti volumi o a un ciclo dominato da un solo processo. Una macchina 3 in 1 può favorire lavorazioni miste, meno trasferimenti e lotti flessibili. La scelta dipende dal mix produttivo e dal modello del collo di bottiglia.