
Macchina 3 in 1 o impianti separati: costo per quadro accettato
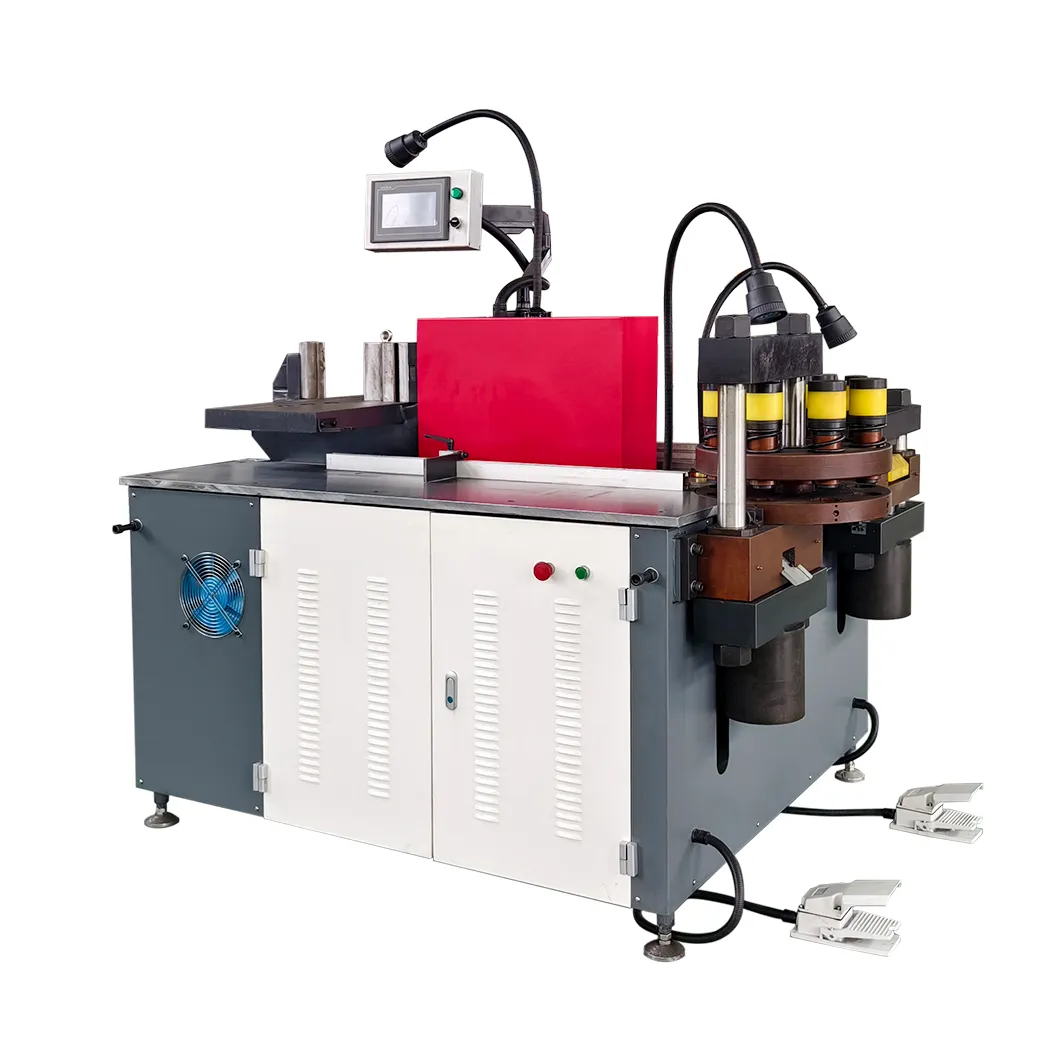
Una macchina per sbarre 3 in 1 e una linea con macchine separate per punzonatura, cesoiatura e piegatura distribuiscono il lavoro in modo diverso. La scelta corretta non è il prezzo d’acquisto più basso o la velocità dichiarata più alta. È la configurazione che consegna quadri accettati alla cadenza richiesta con un costo e un onere di ripristino sostenibili per lo stabilimento.
Costruite il confronto dalle famiglie di pezzi e dalle loro rotte. Contate il lavoro completo dal disegno rilasciato alla sbarra accettata, inclusi set-up, movimentazione, controllo ed eccezioni. Un modello limitato al tempo macchina favorisce la proposta più automatizzata senza dimostrare che il resto della fabbrica possa utilizzarne l’uscita.
Confrontare l’architettura prima del prezzo
| Fattore decisionale | Stazione 3 in 1 | Macchine separate |
|---|---|---|
| Layout di processo | Punzonatura, cesoiatura e piegatura in un’area | Ogni processo ha macchina e coda indipendenti |
| Lavoro parallelo | Dipende da stazioni, organico e risorse condivise | Le operazioni possono procedere insieme se presidiate |
| Movimentazione | Meno trasferimenti tra macchine | Richiede trasferimento e deposito intermedio controllati |
| Cambio | Il lavoro misto può contendere utensili, operatori o attenzione | Ogni stazione può mantenere attrezzature specifiche |
| Spazio e servizi | Installazione compatta e meno collegamenti | Più superficie, fondazioni, potenza e punti di servizio |
| Effetto del guasto | Una stazione indisponibile può colpire più operazioni | Il guasto ferma il proprio processo, gli altri possono continuare |
| Controllo produzione | Rotta fisica breve, spesso gestita localmente | Ogni passaggio richiede forte controllo di commessa, revisione e stato |
La guida al livello di automazione analizza quali attività restano manuali o programmate. Tenete la domanda distinta dall’architettura: una 3 in 1 può avere funzioni programmate e una linea separata può dipendere ancora da carico e trasferimento manuali.
Calcolare il costo per quadro accettato
Usate lo stesso periodo e la stessa definizione per entrambe le proposte:
Costo per quadro accettato = costo mensile pertinente totale ÷ quadri accettati rilasciati
Costruite il numeratore con voci verificabili.
| Voce di costo | Elementi da includere | Evidenza da raccogliere |
|---|---|---|
| Proprietà | Leasing o base di ammortamento, finanziamento, accessori necessari | Offerta, condizioni finanziarie e metodo contabile |
| Lavoro diretto | Programmazione, set-up, carico, processo, trasferimento e controllo normale | Studio tempi della rotta per ruolo |
| Perdita materiale | Spezzoni non riutilizzabili, pezzi di set-up e scarti | Riconciliazione per materiale e sezione |
| Utensili e manutenzione | Matrici, lame, lubrificanti, assistenza pianificata e ricambi critici | Durata utensili e piano di manutenzione |
| Cambi e attese | Cambi utensile, primo pezzo, code bloccate e mancanza di materiale | Osservazioni lotto con marcature temporali |
| Fermo e ripristino | Diagnosi, riavvio, pezzi interrotti scartati e supporto esterno | Storico allarmi/manutenzione o prova presenziata |
| Stabilimento | Area occupata, movimentazione, potenza, fondazioni e aspirazione | Layout approvato e tabella servizi |
Non conteggiate due volte la stessa perdita. Le ore dell’operatore durante il cambio utensile, ad esempio, appartengono al lavoro diretto; la capacità persa conta a parte soltanto quando provoca straordinari, ritardi o altre macchine.
Al denominatore usate l’uscita accettata. Un ciclo più rapido che crea più materiale in corso o scarti al controllo non riduce il costo per quadro rilasciato.
Rendere visibile la contesa attorno alla 3 in 1
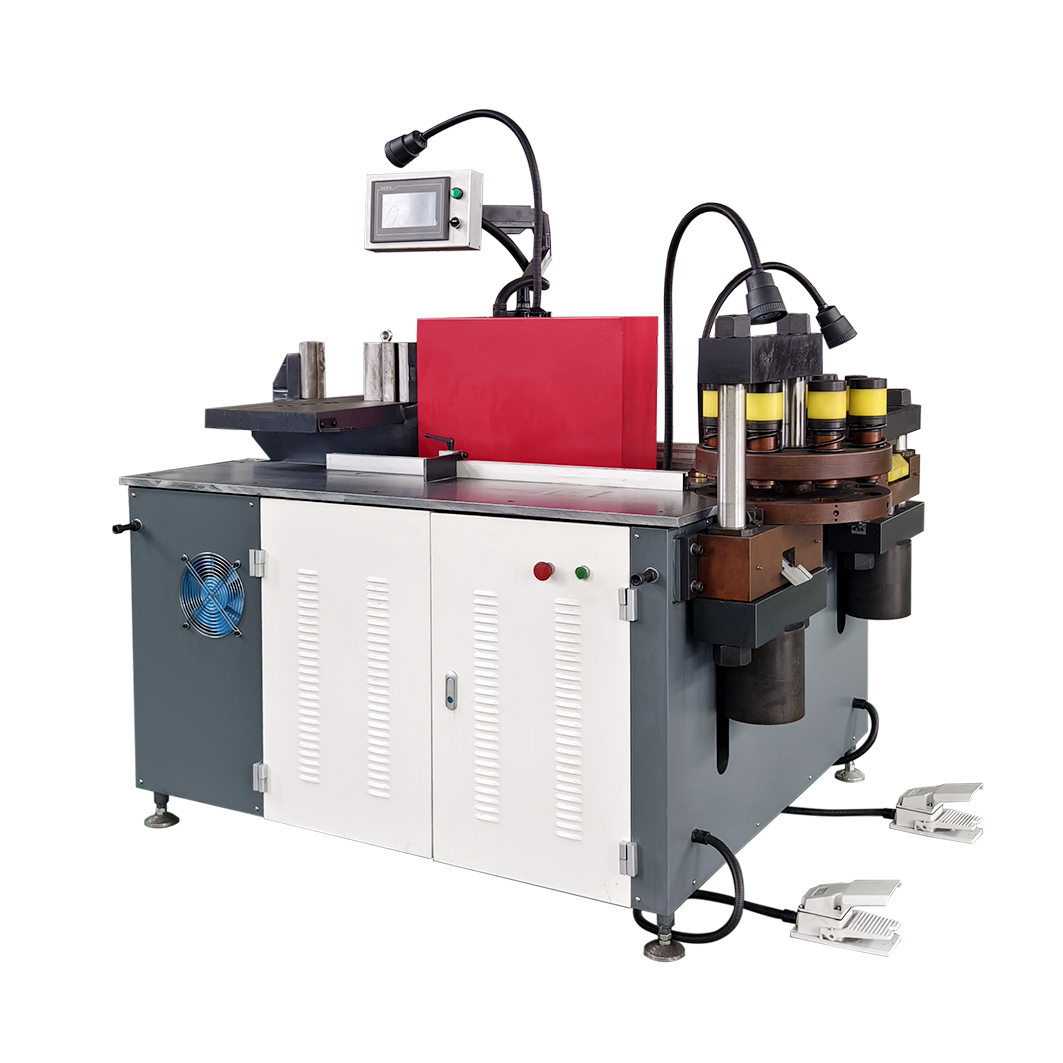
La DH303-8P ha stazioni separate di punzonatura, cesoiatura e piegatura, con tre circuiti idraulici indipendenti. Più operazioni restano disponibili contemporaneamente, ma ciò non dimostra da solo tre flussi produttivi.
Verificate chi carica e scarica ogni stazione, se i percorsi del materiale interferiscono, quali utensili e strumenti di misura sono condivisi e se un solo addetto approva tutti i primi pezzi. Registrate la coda oltre al ciclo motorizzato. Una stazione compatta vale quando la semplicità fisica elimina più tempo di trasferimento e coordinamento di quanto ne crei l’area condivisa.
Contare i passaggi tra macchine separate
Una punzonatrice-cesoia CNC abbinata a una piegatrice CNC può far procedere in parallelo punzonatura e piegatura. Ogni stazione può inoltre mantenere utensili specializzati.
Il risparmio non è automatico. Ogni trasferimento richiede contenitore o rastrelliera definiti, identità del pezzo, revisione di disegno e programma, quantità, stato del controllo e destinazione. Includete spostamento e deposito nella prova. Se la piegatrice attende i grezzi punzonati o il controllo blocca entrambe le macchine, la capacità parallela nominale non diventerà uscita accettata.
Usare un’equazione incrementale di pareggio
Confrontate il costo fisso aggiuntivo dell’opzione separata con il suo risparmio variabile verificato:
Quadri accettati mensili al pareggio = costo fisso mensile aggiuntivo ÷ risparmio variabile per quadro accettato
Solo come esempio di calcolo, supponete che le macchine separate aggiungano 750 USD al mese tra proprietà e stabilimento e che le prove presenziate mostrino un risparmio di 10 USD per quadro accettato in lavoro, perdita materiale e fermi recuperabili. Il pareggio aritmetico è di 75 quadri accettati al mese.
A 50 quadri, il risparmio variabile è 500 USD e non copre i 750 USD aggiuntivi. A 100 quadri diventa 1.000 USD, con un vantaggio mensile di 250 USD prima di imposte ed effetti finanziari. Non sono dati di riferimento: sostituite valuta, salari, turni, costo del capitale, resa materiale e assistenza con i dati di stabilimento.
L’equazione è soltanto un filtro economico. Confermate con un modello di rotta e capacità che entrambe le configurazioni soddisfino la domanda di picco. Il metodo di tempo ciclo e OEE mostra come includere cambi, disponibilità, prestazione, qualità e vincoli condivisi.
Provare lotti normali, di picco e di eccezione
Usate lo stesso gruppo controllato di disegni e lo stesso materiale per entrambe le proposte. Includete:
- una famiglia normale rappresentativa del volume abituale;
- un pezzo di picco con il maggior carico di rotta o la geometria più impegnativa;
- un lotto di eccezione con revisione disegno, utensile insolito o ciclo interrotto;
- almeno un cambio che coinvolga punzonatura e piegatura;
- approvazione del primo pezzo e normali controlli in processo;
- arresto, diagnosi e riavvio sicuro presenziati.
Registrate tempi grezzi, numero di operatori, quantità accettata, scarti, spezzoni riutilizzabili e ogni intervento manuale. Non trasformate una prova a vuoto o una singola operazione in uscita di quadri. Conservate le condizioni della prova insieme al risultato, così acquisti può distinguere osservazioni e assunti.
Includere resilienza ed espansione graduale
Le macchine separate possono isolare il guasto di un processo, ma aggiungono controlli, ricambi, punti di assistenza e dipendenze. Una 3 in 1 semplifica il parco installato, ma un fermo prolungato può rimuovere più lavorazioni. Valutate il piano di ripristino, non solo il ciclo normale.
Un layout graduale può essere la risposta meno rischiosa. La fabbrica può conservare la 3 in 1 per il lavoro misto e aggiungere una macchina dedicata al collo di bottiglia misurato. La stazione originaria può gestire prototipi, rilavorazioni o picchi, purché questi impieghi entrino nel piano di carico e non siano considerati capacità gratuita.
Procedete all’espansione quando le evidenze confermano tutte e tre le condizioni:
- la domanda supera ripetutamente la capacità effettiva della rotta corrente;
- la risorsa aggiunta elimina il vincolo misurato invece di spostarlo a valle;
- risparmio variabile verificato e valore di consegna coprono il costo fisso e di supporto aggiuntivo in uno scenario prudente.
Trasformare il confronto in requisiti di accettazione
Nella RFQ indicate pezzi e rotte, lotti, materiale, operatori, utensili inclusi, punti di controllo e limiti di inizio/fine. Richiedete a ogni fornitore di dichiarare ciò che è automatico, manuale ed escluso. Usate lo stesso foglio costi e le stesse evidenze FAT per ogni opzione.
L’architettura migliore mantiene economica la rotta completa nel caso normale, consegna il picco e recupera dall’eccezione. Inviate disegni rappresentativi tramite la valutazione della macchina su misura per confrontare configurazioni su pezzi misurabili, non su etichette commerciali.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Qual è la differenza principale tra una macchina 3 in 1 e macchine separate?
Una 3 in 1 riunisce punzonatura, cesoiatura e piegatura in un'area compatta. Le macchine separate assegnano le operazioni a risorse indipendenti, favorendo il flusso parallelo ma aggiungendo trasferimenti, superficie e passaggi nel controllo di produzione.
Le macchine separate costano sempre meno per quadro?
No. Possono ridurre attese e perdite di cambio quando la domanda sfrutta la capacità parallela. Con un utilizzo inferiore, proprietà, superficie e assistenza aggiuntive possono superare il risparmio variabile. Confrontate quadri accettati e lavoro lungo l'intera rotta.
Come si calcola il volume di pareggio delle macchine separate?
Dividete il loro costo fisso mensile aggiuntivo per il risparmio variabile verificato per quadro accettato. Confermate poi che il sistema proposto abbia capacità sufficiente a quel volume e provate gli assunti con lotti rappresentativi.
Che cosa deve dimostrare il fornitore durante il FAT?
Eseguite lotti normali, di picco e di eccezione lungo la rotta offerta. Registrate set-up, carico, lavorazioni, trasferimenti, controllo, ripristino, uscita buona, scarti e tempo operatore usando le definizioni del modello di costo.