
Guida alla scelta di una macchina CNC per sbarre: tipi, specifiche e RFQ
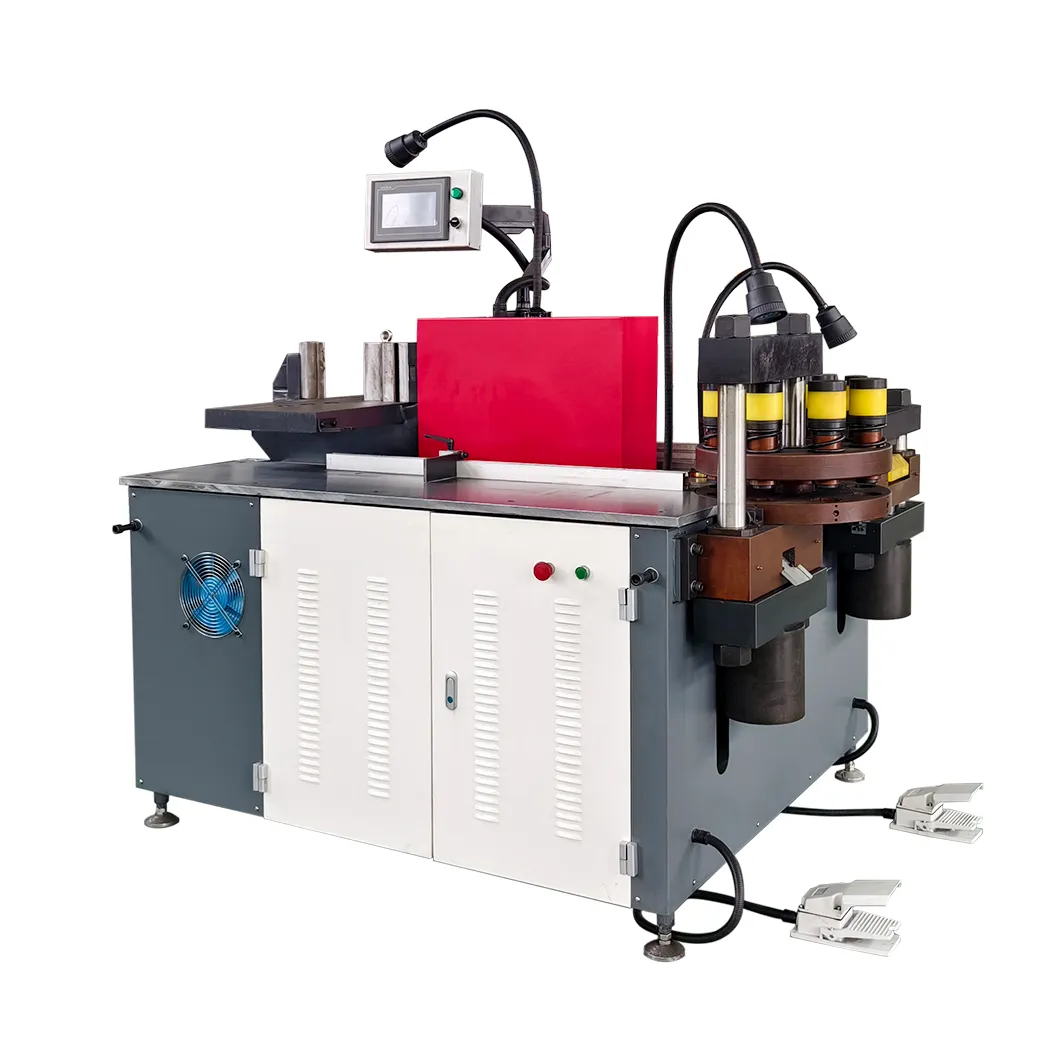
Una macchina CNC per sbarre deve essere scelta dai pezzi che deve produrre, non da una fascia di prezzo o dalla sola forza nominale. Partite dalla sezione massima di rame o alluminio, dal foro e dalla piega più difficili, dalla tolleranza richiesta, dal mix reale dei lotti e dal processo che oggi limita la produzione. Questi dati determinano se servono una stazione 3 in 1, una punzonatrice-cesoia dedicata, una piegatrice dedicata o una cella che le riunisce.
Questa pagina è il riferimento principale del sito per la scelta. I prezzi sono trattati nella guida ai prezzi delle macchine per sbarre, il confronto tra fornitori nella valutazione dei costruttori e le responsabilità d’importazione nella guida all’approvvigionamento.
Costruite il requisito da pezzi rappresentativi
Se lo stabilimento è già operativo, usate almeno tre mesi di dati di produzione. Per una linea nuova, usate disegni rilasciati e previsioni di prodotto, non un unico pezzo dimostrativo.
Registrate prima di contattare i fornitori:
- tipi, stati e spessori di rame e alluminio;
- lunghezza e larghezza massime della barra;
- fori tondi, asole, imbutiture e utensili multipli;
- lunghezze di taglio, orientamenti, raggi e dimensioni interne minime delle pieghe;
- tolleranze di disegno, limiti di bava e requisiti superficiali;
- volume mensile per famiglia, lotto e turnazione;
- manodopera, subfornitura, scarto, rilavorazione e tempi di coda correnti;
- spazio, metodo di sollevamento e direzione del flusso;
- tensione, frequenza, tensione di comando e requisiti locali di sicurezza;
- ispezione, rintracciabilità, revisione programmi ed esportazione dati.
Non usate una soglia universale di produttività. Uno stabilimento ad alto mix con tolleranze strette può giustificare il CNC a un tonnellaggio inferiore rispetto a una fabbrica di poche barre dritte semplici.
Confrontate le tre architetture di macchina
| Architettura | Impiego ideale | Vantaggio principale | Vincolo da verificare |
|---|---|---|---|
| 3 in 1: punzonatura, cesoiatura e piegatura | Lavoro misto, spazio limitato, lotti piccoli o variabili | Tre processi in una stazione | Capacità e comportamento simultaneo al carico richiesto |
| Punzonatura e cesoiatura CNC dedicate | Schemi ripetuti, nesting, volume di punzonatura elevato | Posizionamento automatico e più stazioni utensile | La piegatura resta separata |
| Piegatura CNC dedicata | Pieghe ripetute o complesse e controllo dell’angolo | Riscontro, utensili e controllo specifici | Punzonatura e taglio restano separati |
| Cella di macchine separate | Lavoro parallelo e operatori specializzati | Ogni processo è dimensionato sul proprio collo di bottiglia | Maggior ingombro, movimentazione e coordinamento |
Le specifiche attuali DH CNC offrono punti di partenza concreti:
| Modello | Ruolo previsto | Capacità e controlli pubblicati | Pagina |
|---|---|---|---|
| DHCNC-BP-60 | Punzonatura e cesoiatura dedicate | Forza nominale 600 kN; pezzo massimo 6.000 × 200 × 15 mm; precisione pubblicata del passo fori ±0,20 mm/m | Specifiche BP-60 |
| DHAC-BB-H | Piegatura dedicata | Forza nominale 400 kN; capacità pubblicata 200 × 15 mm in piano e 125 × 15 mm in verticale; precisione angolare pubblicata ±0,2° | Specifiche BB-H |
| DH303-8P | Lavorazione 3 in 1 | 350 kN per stazione; piegatura piana e cesoiatura 160 × 15 mm; tre circuiti idraulici indipendenti | Specifiche DH303-8P |
Una specifica pubblicata non è un risultato di accettazione. Chiedete al fornitore di lavorare materiale, disegni e utensili dell’acquirente e di registrare le misure nel FAT.
Dopo la scelta dell’architettura, definite quali fasi di carico, posizionamento, selezione utensili, lavorazione, controllo e scarico restano manuali. La guida macchine automatiche e semiautomatiche confronta le singole fasi per produzione ripetitiva stabile e alto mix.
Dimensionate separatamente punzonatura, cesoiatura e piegatura
Punzonatura
La forza dipende dal perimetro di taglio, dallo spessore e dalla resistenza al taglio del materiale. Inserite nella RFQ foro maggiore, asola più lunga, punzone più piccolo, eventuali utensili multipli e materiale reale. Chiedete carico calcolato, limite della stazione, gioco approvato e limiti di eccentricità. La guida al tonnellaggio di punzonatura spiega il calcolo.
Cesoiatura
Specificate larghezza e spessore massimi, condizione del bordo, deformazione accettabile e sfrido minimo riutilizzabile. Se la resa è importante, fornite un nesting rappresentativo invece di accettare una percentuale generica. Confrontate lunghezza acquistata, lunghezza finita, sfridi riutilizzabili e scarto sullo stesso mix.
Se valutate anche una sega, usate il confronto tra cesoiatura e taglio a sega del rame per definire controllo bordo, kerf, trucioli, supporto e prove sullo stesso materiale.
Piegatura
Fornite separatamente famiglie di pieghe piane, verticali, ritorte, a Z e a U. Indicate sezione, stato del materiale, dimensione interna, raggio, angolo obiettivo, tolleranza angolare e posizione dei fori vicini. Il riferimento sulla forza di piegatura struttura la verifica, mentre la guida al ritorno elastico spiega perché la variabilità del materiale deve entrare nel piano di prova.
Trasformate le tolleranze di disegno in criteri di accettazione
Separate tre concetti spesso confusi:
- risoluzione del comando: il più piccolo valore visualizzato o accettato dal controllo;
- ripetibilità: la capacità di tornare allo stesso risultato in condizioni definite;
- precisione del pezzo: comprende macchina, utensile, materiale, attrezzaggio, misura e ambiente.
Il contratto deve specificare una prova sul pezzo: quali caratteristiche misurare, quanti pezzi eseguire, se la macchina è a regime termico, quale strumento usare e che cosa accade in caso di esito negativo. La risoluzione del controllo o un solo campione non dimostrano capacità produttiva.
Confrontate la fornitura consegnata, non il prezzo di copertina
Ogni offerta deve separare:
- macchina base, controllo e configurazione elettrica standard;
- matrici incluse e opzionali;
- supporti, ripari e attrezzature di carico e scarico;
- funzioni software, formati supportati e costi futuri;
- materiale FAT, numero di campioni e rapporto di misura;
- imballo, trasporto, assicurazione, dazi e consegna interna;
- installazione, messa in servizio e formazione;
- ricambi iniziali, consumabili e strumenti di taratura;
- garanzia, tempo di risposta e responsabilità in sito.
Usate la guida a prezzo e preventivo per normalizzare le offerte. Non presumete che un intervallo pubblicato includa gli stessi utensili, conversione elettrica o consegna in ogni Paese.
Valutate i componenti attraverso la manutenibilità
Chiedete costruttore e modello esatti di PLC, servoazionamenti, contattori, guide, cuscinetti, valvole, pompa, motore e dispositivi di misura. Valutate disponibilità, documentazione, supporto firmware e tempo di sostituzione, non soltanto il Paese d’origine.
Durante una revisione video o un audit fisico:
- confrontate le targhette con distinta materiali e offerta;
- registrate i numeri di serie ove applicabile;
- controllate che lo schema elettrico riporti i componenti consegnati;
- confermate se una sostituzione richiede approvazione scritta dell’acquirente;
- chiedete parametri e backup necessari a ripristinare controllo o azionamento guasti.
Se l’offerta comprende CAD/CAM, esportazione dati, assistenza remota o Industria 4.0, verificate ogni livello separatamente. La guida alla connettività CNC trasforma trasferimento file, stati macchina, interfacce, controllo accessi e ripristino in requisiti dimostrabili.
La checklist di qualifica del fornitore copre entità, stabilimento e rintracciabilità al di fuori della specifica della macchina.
Modellate il ROI con dati dell’acquirente
Usate una formula visibile invece di promettere un rientro:
Payback semplice = investimento consegnato e messo in servizio ÷ beneficio operativo netto annuo
Il beneficio può includere ore riallocate, subfornitura evitata, aumento misurato della resa, riduzione delle rilavorazioni e capacità aggiuntiva utilizzabile. Sottraete manutenzione, consumabili, software, energia e finanziamento. Non conteggiate produzione aggiuntiva senza domanda e considerate il valore di recupero dello sfrido di rame.
Eseguite scenari di utilizzo basso, atteso e alto. Mantenete prezzo del rame, costo del lavoro, disponibilità e resa come dati modificabili affinché sia chiaro quali ipotesi governano il risultato.
Definite il FAT prima dell’aggiudicazione
Un FAT utile viene scritto prima dell’ordine e usa pezzi rappresentativi.
| Area FAT | Evidenza da conservare |
|---|---|
| Identità e configurazione | Targa, componenti, versione software e deviazioni approvate |
| Prova campioni | Revisione disegno, certificato materiale, ID utensile, lotto e stato termico |
| Risultato dimensionale | Letture grezze, ID e taratura strumento, confronto col disegno |
| Cambio | Passi registrati di cambio matrice e programma; verifica primo pezzo |
| Funzioni di sicurezza | Comportamento concordato di ripari, interblocchi, emergenza e riavvio |
| Documentazione | Manuali, disegni, backup, ricambi, lista imballo e formazione |
| Non conformità | Metodo di riprova, termine di correzione, sospensione pagamento e rimedio |
Usate il protocollo FAT e SAT e la checklist RFQ per preparare il pacchetto contrattuale.
Decidete con una matrice di evidenze
Valutate i fornitori sulle stesse evidenze ponderate, non su una presentazione commerciale:
| Area | Esempio di evidenza |
|---|---|
| Idoneità applicativa | Revisione scritta dei disegni e dei limiti dell’acquirente |
| Risultato misurato | FAT ripetibile su materiale dell’acquirente |
| Completezza della fornitura | Macchina, utensili, software, servizi ed esclusioni dettagliati |
| Manutenibilità | Elenco componenti, backup, ricambi e percorso di escalation |
| Controllo consegna | Milestone, punti di ispezione e pacchetto documentale concordati |
| Rischio commerciale | Entità contrattuale, conto di pagamento, garanzia e rimedi |
Il risultato deve rendere visibili i compromessi. Un fornitore può essere forte nella produttività e debole nel servizio locale, oppure competitivo nel prezzo ma incompleto negli utensili. La matrice non deve spingere ogni acquirente verso la stessa macchina: deve impedire che ipotesi nascoste decidano l’acquisto.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quale tipo di macchina CNC per sbarre dovrei scegliere?
Partite dal collo di bottiglia. Una 3 in 1 è adatta a punzonatura, cesoiatura e piegatura miste quando contano spazio e flessibilità. Una stazione dedicata di punzonatura e cesoiatura serve schemi ripetuti e volumi maggiori. Un centro di piegatura dedicato serve pieghe complesse e ripetibilità angolare controllata.
Quali specifiche devono entrare nella RFQ di una macchina per sbarre?
Inserite tipo e stato del materiale, larghezza e spessore massimi, lunghezza barra, famiglie di fori, asole e pieghe, tolleranze di disegno, volume mensile, lotto, alimentazione di stabilimento, formati file, rintracciabilità, ripari, utensili, misure FAT e responsabilità di servizio.
La forza nominale dimostra che una macchina è adatta ai miei pezzi?
No. La forza è solo un limite. Il fornitore deve confermare anche utensili approvati, perimetro massimo di taglio, limiti di carico eccentrico, gioco matrice, orientamento e dimensione interna della piega e corse macchina sui disegni reali dell'acquirente.
Come si confrontano i prezzi delle macchine per sbarre?
Normalizzate ogni offerta sullo stesso perimetro consegnato: macchina, controllo, utensili, software, ripari, configurazione elettrica, FAT, imballo, trasporto, dazi, installazione, formazione, ricambi, garanzia e assistenza. Un prezzo iniziale inferiore non è confrontabile se esclude elementi necessari.
Che cosa deve comprendere il FAT di una macchina per sbarre?
Usate materiale dell'acquirente e disegni rappresentativi. Eseguite un lotto definito dopo il riscaldamento, misurate fori e pieghe critici con strumenti concordati, verificate cambi di programma e utensile, provate le funzioni di sicurezza, registrate i risultati e definite il rimedio per ogni criterio fallito.