
Prototipi di sbarre conduttrici per rack AI: dai progetti OCP 2026 alla produzione
Un prototipo di sbarra conduttrice per rack AI arriva spesso con una lunghezza del conduttore definita e un’impronta del connettore ancora aperta. L’officina può quotare il pezzo piano, ma lo schema di fori che determina l’attrezzatura è ancora in movimento. È il momento di separare un preventivo di prototipo da un rilascio in produzione.
Gli annunci OCP di ottobre 2026 rendono urgente questa distinzione. Il 12 ottobre, NVIDIA ha contribuito a OCP con i progetti del rack Vera Rubin e dei vassoi di calcolo tramite MGX e ha descritto una specifica MGX 1.2 con raffreddamento a liquido con accoppiamento cieco a livello di rack, una sbarra raffreddata a liquido da 5.000 A, supporto nativo per apparecchiature da 19 pollici e installazioni rack fino a 250 kW. NVIDIA ha anche descritto la piattaforma K-1 prevista da Visionbay intorno a 800 VDC. La corrente nominale e la tensione appartengono a elementi diversi; non definiscono una specifica universale di sbarra per rack «5.000 A, 800 VDC».
Per un fabbricante che porta un prototipo di sbarra per rack AI in produzione, il passo successivo è identificare il componente effettivamente ordinato e le interfacce già pronte per la fabbricazione. Un contributo a OCP è un documento di architettura, non un disegno controllato del pezzo.
Partite dal pezzo fornito, non dalla potenza del rack
Una sbarra a livello di rack può trovarsi dietro un connettore ad accoppiamento cieco, trasportare una corrente specifica e inserirsi in un involucro rack definito. L’ordine può coprire solo il conduttore, un pezzo placcato, un assieme laminato, una connessione flessibile o un assieme raffreddato completo. Ognuno richiede una rotta di produzione diversa. Stabilite che cosa copre l’ordine, chi fornisce i pezzi di accoppiamento e chi accetta l’assieme finito.
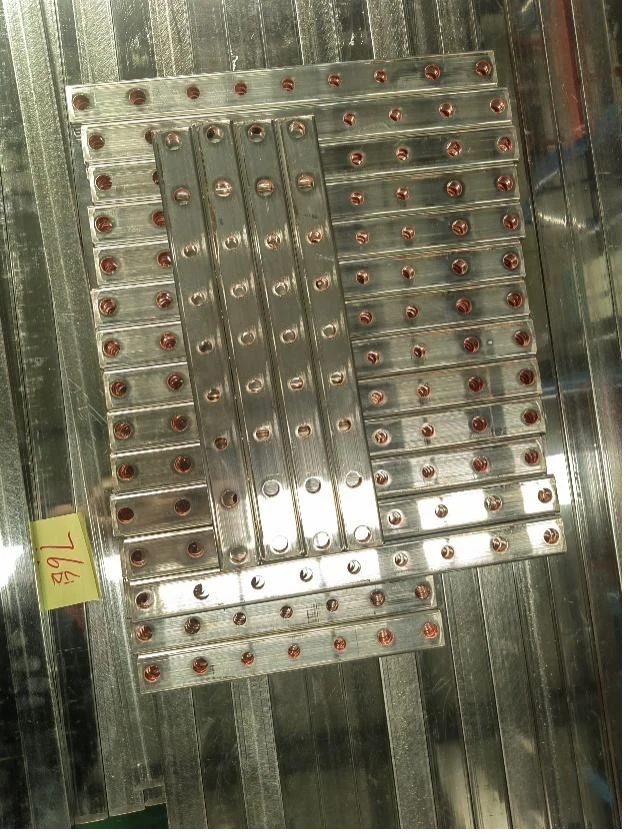
Partite dalle caratteristiche ispezionabili: posizione dei fori, impronte di contatto, posizioni di piegatura e ingombro disponibile per il pezzo. I campioni di sbarre dritte mostrati qui illustrano la fabbricazione generale degli schemi di fori. Un campione specifico per rack richiede materiale, sezione, dimensioni e disegno controllato propri.
La punzonatura, la cesoiatura e la piegatura possono affrontare geometrie compatibili del conduttore. Canali di raffreddamento, giunzioni, tenuta, isolamento e verifica dell’assieme richiedono processi propri. Mantenete queste operazioni nell’ambito anche quando le esegue un subfornitore. La guida all’architettura 800 VDC copre il contesto di distribuzione più ampio; l’ordine del campione deve definire il compito di fabbricazione più ristretto. Tutto quanto segue riguarda l’ambito di formatura del conduttore; un circuito di raffreddamento, una giunzione sigillata o una connessione elettrica richiedono una qualifica propria.
Bloccate le interfacce che determinano l’attrezzatura
Il controllo revisioni di una sbarra per rack richiede più di un nome file di disegno. L’impronta di un connettore o la posizione di un foro di montaggio possono cambiare senza modificare la lunghezza complessiva del conduttore o la potenza nominale del rack. In un rack in stile MGX, il connettore ad accoppiamento cieco e l’involucro del rack aggiungono un’altra interfaccia mobile. Una qualsiasi di queste modifiche può influire sull’attrezzatura già ordinata.
Tenete un breve registro delle interfacce insieme al pacchetto campione:
| Interfaccia | Informazioni necessarie per il rilascio | Conseguenza di una modifica |
|---|---|---|
| Connessione elettrica | Revisione del pezzo di accoppiamento, impronta di contatto e orientamento | Ricontrollare la geometria dell’area di contatto e lo schema dei fori |
| Montaggio sul rack | Datum, posizioni di montaggio e involucro disponibile | Ricontrollare elementi di posizionamento, pieghe e accoppiamento |
| Materiale e finitura | Grado, condizione e specifica di finitura | Rivalutare la rotta di fabbricazione e finitura |
| Hardware di raffreddamento vicino | Spazio controllato e geometria di montaggio | Ricontrollare accoppiamento, accesso all’attrezzatura e sequenza di assemblaggio |
| Accettazione | Caratteristiche di ispezione e approvazione del responsabile del progetto | Aggiornare l’evidenza del campione necessaria al rilascio |
Identificate esplicitamente le dimensioni provvisorie. Per esempio, se l’impronta del connettore resta aperta ma la sezione del materiale è concordata, una prova generale di formatura può essere utile mentre un utensile dedicato allo schema dei fori è ancora prematuro. Il responsabile del disegno deve identificare quale decisione può supportare la prova.
La guida alle tolleranze e ai datum dei disegni delle sbarre aiuta a tradurre i requisiti di accoppiamento in caratteristiche misurabili. Copiare le tolleranze di un altro progetto può aggiungere costo senza risolvere l’interfaccia che conta.
Date a ogni campione uno scopo definito
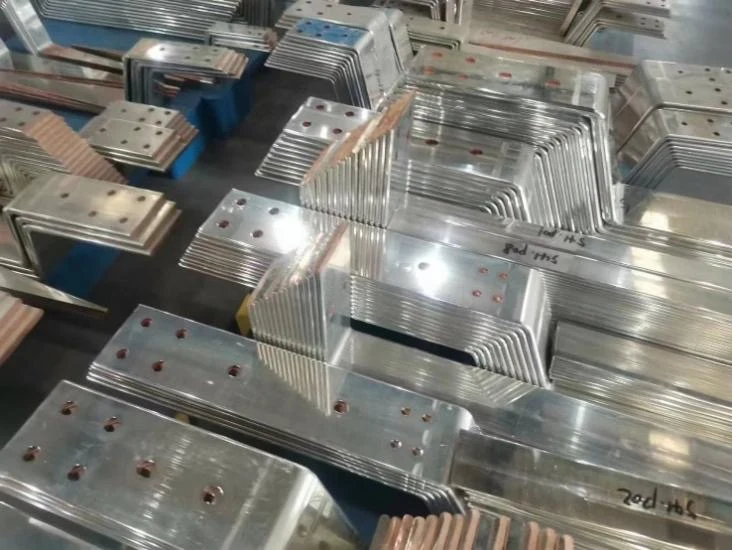
Un campione di accoppiamento risponde a una domanda geometrica. Può utilizzare materiale o finitura diversi, purché queste differenze siano registrate e non possa essere confuso con un pezzo elettricamente qualificato. Verificate la connessione e il montaggio previsti rispetto ai componenti di accoppiamento controllati. Misurate lo schema dei fori rispetto al connettore di accoppiamento, non solo rispetto al disegno.
Un campione di produzione utilizza il materiale e la rotta previsti per esporre problemi di accesso all’attrezzatura, sequenza di piegatura, movimentazione e ispezione. Conservate il lotto di materiale, la revisione del programma e la configurazione dell’attrezzatura con i relativi risultati di ispezione. Se la rotta cambia in seguito, determinate quali controlli devono essere ripetuti.
Un lotto pilota verifica se quella rotta può essere ripetuta con identificazione, ispezione e movimentazione normali. Rivela anche se i pezzi che non superano un controllo possono essere separati e tracciati. La qualifica elettrica, termica e del sistema di raffreddamento resta alle organizzazioni responsabili di tali requisiti.
L’accettazione del campione e il permesso di spedire quantità di produzione sono decisioni separate. Registrate quale revisione del disegno, quantità e rilascio di consegna copre ogni approvazione.
Quotate separatamente capacità riutilizzabile e attrezzatura dedicata
Chiedete al fornitore di attrezzature di suddividere il preventivo in capacità riutilizzabile della macchina, attrezzatura standard e attrezzatura specifica per la geometria. Per ogni utensile dedicato, elencate le revisioni del pezzo a cui serve e il lavoro necessario se un’interfaccia aperta cambia. Per una sbarra per rack, l’utensile dedicato può essere uno stampo per lo schema dei fori o un utensile di piegatura; la capacità riutilizzabile è la gola, la corsa, il controllo e l’attrezzatura standard della macchina.
Una stazione di punzonatura e cesoiatura DHCNC-BP-60 può essere valutata per le operazioni compatibili sui conduttori piatti di quella rotta. La tensione e la corrente del rack da sole non ne stabiliscono l’idoneità: usate la sezione reale del materiale, la geometria delle caratteristiche e il disegno di accettazione.
Prima di rilasciare l’attrezzatura di produzione, raccogliete disegni controllati, risultati accettati dei campioni, quantità pilota, programma di consegna e interfacce ancora aperte in un unico fascicolo di rilascio. Osservate gli ordini ripetuti della stessa famiglia di pezzi; è il segnale che un utensile dedicato ha una vita produttiva oltre il prototipo. Se il cliente non sa indicare la revisione del disegno e il responsabile dell’interfaccia, che cosa sta effettivamente dimostrando il campione?
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Un'architettura rack aperta fornisce un disegno di produzione completo della sbarra?
Non necessariamente. L'acquirente deve identificare la revisione di specifica applicabile e ottenere i documenti di parte, interfaccia e accettazione specifici del progetto. L'annuncio di un'architettura non è un rilascio di produzione.
Un'attrezzatura convenzionale di punzonatura e piegatura può produrre un assieme completo di sbarra raffreddata a liquido?
La punzonatura e la piegatura coprono solo le operazioni compatibili di formatura del conduttore. Canali di raffreddamento, giunzioni, tenuta, isolamento e verifica dell'assieme richiedono processi ed evidenze propri; la capacità di formatura di una macchina non li stabilisce.
Quando l'attrezzatura di prototipo deve diventare attrezzatura di produzione?
Rilasciate l'attrezzatura di produzione dopo che il responsabile del progetto ha accettato le interfacce pertinenti e la rotta pilota ha dimostrato i pezzi richiesti. Registrate esplicitamente le modifiche residue prima di impegnarvi su attrezzatura specifica per la geometria.
Che cosa ha aggiunto MGX 1.2 di rilevante per un fabbricante di sbarre?
La specifica aggiunge raffreddamento a liquido con accoppiamento cieco a livello di rack, una sbarra raffreddata a liquido da 5.000 A, supporto nativo per apparecchiature da 19 pollici e installazioni rack fino a 250 kW. Sono caratteristiche a livello di architettura. Il fabbricante ha comunque bisogno del disegno controllato del pezzo, dell'interfaccia di accoppiamento e dei criteri di accettazione della sbarra specifica.