
Lavorazione delle sbarre per quadri elettrici: guida di processo
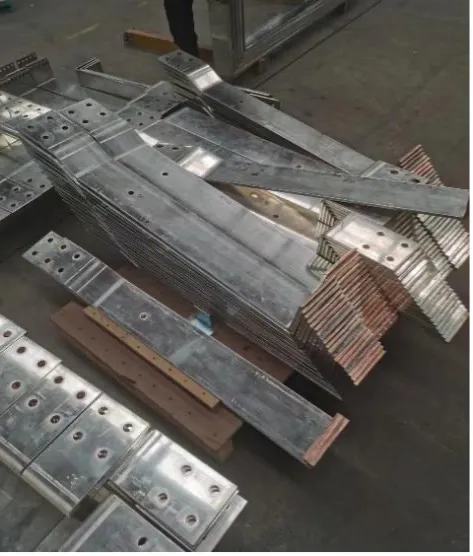
La produzione di sbarre per quadri elettrici trasforma un progetto elettrico e meccanico approvato in conduttori riproducibili. Scegliere una macchina non crea la conformità del quadro: il reparto deve preservare i requisiti progettuali attraverso controllo del materiale, riferimenti, punzonatura, taglio, piegatura, preparazione superficiale, identificazione e collaudo.
Questa guida collega le prescrizioni a disegno ai controlli di officina. Per distanze elettriche, verifica della sovratemperatura, tenuta al cortocircuito, prestazioni dielettriche e sicurezza, utilizzare sempre la specifica aggiornata del progetto e le norme applicabili.
1. Partire dal progetto verificato del quadro
Prima di avviare la produzione delle sbarre, il disegno o modello digitale controllato deve definire:
- qualità del materiale, stato metallurgico e condizione del rivestimento metallico o isolante;
- larghezza, spessore e lunghezza finita;
- riferimenti e sequenza di piegatura;
- dimensioni e posizioni di fori e asole e distanze dai bordi;
- angolo, orientamento e raggio interno delle pieghe;
- interfacce con isolatori, terminali, collegamenti e involucri;
- requisiti relativi a bave, superfici, planarità e aspetto;
- codice articolo, revisione e identificazione di fase o posizione;
- metodo di controllo e limiti di accettazione.
L’operatore non deve ricavare requisiti mancanti da una commessa precedente. Risolverli attraverso la procedura di modifica tecnica.
2. Controllare il materiale in ingresso
Rame e alluminio reagiscono diversamente a taglio, punzonatura, piegatura, rivestimento e preparazione delle giunzioni. Anche nella stessa famiglia di materiale, stato metallurgico e spessore influenzano ritorno elastico e forza necessaria.
Al ricevimento, associare ogni lotto a:
- specifica di acquisto e certificato del fornitore;
- qualità e stato metallurgico del materiale;
- larghezza e spessore misurati;
- stato superficiale e imballaggio protettivo;
- numero di colata, lotto o identificativo interno di tracciabilità;
- approvazione di eventuali sostituzioni.
Stoccare le sbarre lunghe su appoggi che evitino deformazioni permanenti. Separare materiale nudo, rivestito metallicamente e isolato per proteggere le superfici ed evitare scambi.
3. Definire una strategia stabile dei riferimenti
Gli errori cumulativi derivano spesso dal cambio di riferimento fra operazioni. Stabilire come posizionare il pezzo per punzonatura, taglio, piegatura e controllo finale.
| Caratteristica | Scelta del riferimento |
|---|---|
| Schema dei fori | Bordo, estremità o caratteristica esistente da usare come zero |
| Lunghezza di taglio | Sovrametallo del grezzo ed estremità finita di riferimento |
| Posizione della piega | Tangente, mezzeria o riferimento dell’utensile |
| Direzione della piega | Faccia rivolta in alto o in basso e orientamento del pezzo |
| Pieghe multiple | Sequenza e caratteristica che governa l’attrezzaggio successivo |
| Accoppiamento finale | Punti d’interfaccia controllati nella dima di montaggio o nell’involucro |
Il nome del programma deve riportare codice articolo e revisione. Escludere dalla produzione le revisioni obsolete e conservare una scheda di attrezzaggio approvata con utensili e stato del materiale.
4. Controllare punzonatura e asolatura
Per ogni lavorazione, verificare misura dell’utensile, gioco, orientamento e materiale residuo vicino a bordi e fori adiacenti. Il controllo non si limita al centro nominale:
- dimensione e forma della caratteristica;
- interasse e posizione rispetto al riferimento definito;
- distanza dal bordo;
- direzione e altezza ammessa della bava;
- deformazione, arrotondamento d’ingresso o strappo;
- usura dell’utensile ed evacuazione dello sfrido;
- relazione con una successiva linea di piega.
Eseguire un primo pezzo dopo variazioni di programma, utensile, lotto di materiale o attrezzaggio. Conservare i valori misurati, non soltanto un segno di esito positivo.
5. Controllare cesoiatura e lunghezza
La qualità del taglio influenza il posizionamento nelle fasi successive e l’accoppiamento delle giunzioni. Definire:
- lunghezza finita e temperatura di misura, se critica;
- scostamento ammesso di perpendicolarità o angolo;
- stato del bordo e metodo di sbavatura;
- estremità tagliata da usare come riferimento produttivo;
- appoggio per sezioni lunghe o pesanti;
- separazione degli spezzoni riutilizzabili per materiale e lotto.
Calcolare la resa del materiale usando l’elenco reale dei pezzi, le lunghezze commerciali e le regole di recupero degli spezzoni. Validare i vantaggi del nesting confrontando ordini e criteri identici.
6. Controllare la piegatura
La piegatura modifica angolo, posizione e superficie e, talvolta, il rapporto fra caratteristiche già punzonate. Un processo controllato comprende:
- qualità, stato metallurgico e spessore;
- identificazione di punzone, matrice o utensile di piegatura;
- raggio interno e orientamento dell’utensile;
- sequenza di piega e verifica delle collisioni;
- prova del ritorno elastico e correzione approvata;
- metodo di misura dell’angolo e della posizione di piega;
- controllo nelle condizioni operative quando il riscaldamento in produzione è rilevante;
- protezione delle superfici rivestite o finite.
Non trasferire automaticamente una correzione fra lotti di materiale. Realizzare un primo campione e aggiornare soltanto la ricetta sottoposta a controllo.
7. Sbavatura, trattamenti superficiali e giunzioni
La lavorazione deve rispettare il progetto della giunzione. Eliminare spigoli vivi e bave non aderenti senza alterare la geometria di contatto richiesta. Prima di metallizzazione, rivestimento o isolamento, definire le aree da mascherare e il trattamento delle superfici di contatto elettrico.
Per le giunzioni assemblate, il responsabile del progetto deve specificare preparazione superficiale, bulloneria, disposizione delle rondelle, metodo di serraggio e registrazione del controllo. L’alluminio richiede particolare attenzione agli ossidi e alla preparazione della superficie: seguire il processo tecnico approvato e le istruzioni del sistema di giunzione.
8. Costruire il piano di controllo in base al rischio
Non tutte le quote richiedono la stessa frequenza di verifica. Classificare le caratteristiche secondo le conseguenze del difetto e la stabilità del processo.
| Fase di controllo | Verifiche tipiche |
|---|---|
| Ingresso | Identità del materiale, spessore, larghezza e superficie |
| Primo pezzo | Tutte le caratteristiche critiche a disegno e l’orientamento |
| Durante la lavorazione | Posizioni a rischio, condizioni degli utensili e controllo della ricetta |
| Dopo la piegatura | Angolo, posizione della piega, torsione e quote d’interfaccia |
| Finale | Codice/revisione, finitura, geometria completa e quantità |
| Prova di montaggio | Supporti, terminali, distanze tra fasi e interfaccia con l’involucro |
Per le caratteristiche critiche registrare strumento, operatore, data, identificativo pezzo/lotto e valore misurato. Un dato tracciabile è più utile della foto di un calibro.
9. Scegliere le macchine in base al flusso produttivo
Macchina per sbarre a tre stazioni
Da valutare quando punzonatura, cesoiatura e piegatura devono essere disponibili a operatori distinti in un’area compatta a produzione mista. Verificare interazioni fra stazioni, movimentazione, cambio utensili e percorso effettivo del pezzo. Consultare la macchina 3 in 1 DH303-8P.
Macchina CNC di punzonatura e cesoiatura
Da valutare quando forature e asole ripetitive, riutilizzo dei programmi e flusso di taglio determinano il collo di bottiglia. Verificare risultati di posizionamento e importazione dei file sui disegni del compratore. Consultare la DHCNC-BP-60 per punzonatura e cesoiatura CNC.
Piegatrice CNC dedicata per sbarre
Da valutare quando controllo della piega, orientamenti multipli e ricette ripetibili giustificano una stazione specifica. Validare angoli e compensazione del ritorno elastico sull’intera gamma reale di materiali. Consultare la piegatrice CNC DHAC-BB-H.
Per la scelta dell’architettura complessiva, usare la guida alla selezione delle macchine CNC per sbarre.
10. Calcolare la capacità con i dati del ciclo completo
Non moltiplicare l’operazione più rapida del fornitore per i minuti del turno. Modellare l’intero ciclo:
- Classificare famiglie di pezzi rappresentative.
- Contare punzonature, tagli, pieghe, attrezzaggi e movimentazioni.
- Misurare programmazione, carico, scarico e controlli.
- Includere cambi produzione, manutenzione e disponibilità realistica.
- Verificare se l’automazione sposta il collo di bottiglia.
- Provare le ipotesi durante il FAT o uno studio dei tempi.
Nella produzione mista, una stazione flessibile con lavoro parallelo può superare un ciclo isolato più veloce. Su famiglie ripetitive possono prevalere riutilizzo dei programmi e posizionamento automatico. La scelta dipende dal mix produttivo.
11. FAT del processo di lavorazione delle sbarre
Scegliere campioni rappresentativi dei rischi:
- grezzi più lunghi e più corti;
- spessori minimi e massimi;
- forature fitte e fori vicini alle linee di piega;
- orientamenti di piega diversi;
- superfici rivestite o protette, se presenti;
- pezzi da accoppiare a terminali o supporti fissi.
Richiedere risultati originali delle misure, revisioni dei programmi, identificativi degli utensili e scostamenti. Il FAT deve dimostrare il flusso che lo stabilimento utilizzerà davvero, compresi attrezzaggio, controllo e ripristino dei programmi.
12. Conservare il registro di produzione
La registrazione finale deve collegare:
lotto materiale → revisione disegno → revisione programma → utensili/attrezzaggio → operatore/macchina → misure → lotto trattamento → posizione nel quadro
Questa catena facilita la diagnosi e impedisce che una non conformità successiva richieda una ricerca senza confini. Fornisce inoltre dati per migliorare utensili, manutenzione e programmazione della produzione senza ricorrere a percentuali di risparmio generiche.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Una macchina CNC per sbarre rende conforme il quadro elettrico?
No. La macchina CNC può migliorare controllo e tracciabilità delle dimensioni lavorate, ma la conformità dipende dal progetto completo verificato, dai materiali, dalle giunzioni, dai supporti, dalle distanze elettriche, dai dispositivi di protezione e dai controlli produttivi. I criteri di accettazione devono derivare dai documenti applicabili al progetto e dalle norme vigenti.
Quali dimensioni delle sbarre vanno controllate in produzione?
Controllare le caratteristiche critiche del disegno rispetto ai riferimenti definiti: posizione di fori e asole, distanza dai bordi, lunghezza di taglio, posizione e orientamento delle pieghe, raggio interno, angolo, torsione, planarità e interfacce con supporti o terminali. Il disegno deve precisare il metodo di misura di ciascuna caratteristica.
Come scegliere fra una macchina 3 in 1 e macchine CNC dedicate?
La stazione 3 in 1 si presta a lavorazioni miste con operatori in parallelo; le macchine dedicate a punzonatura/taglio e piegatura si prestano a flussi separati, programmi ripetibili e maggiore utilizzo. La scelta va basata sul ciclo produttivo, sul mix dei lotti, sui colli di bottiglia, sulla movimentazione e sui risultati FAT, non su una produttività generica dichiarata.