
FAT e SAT di macchine CNC per sbarre: protocollo di accettazione
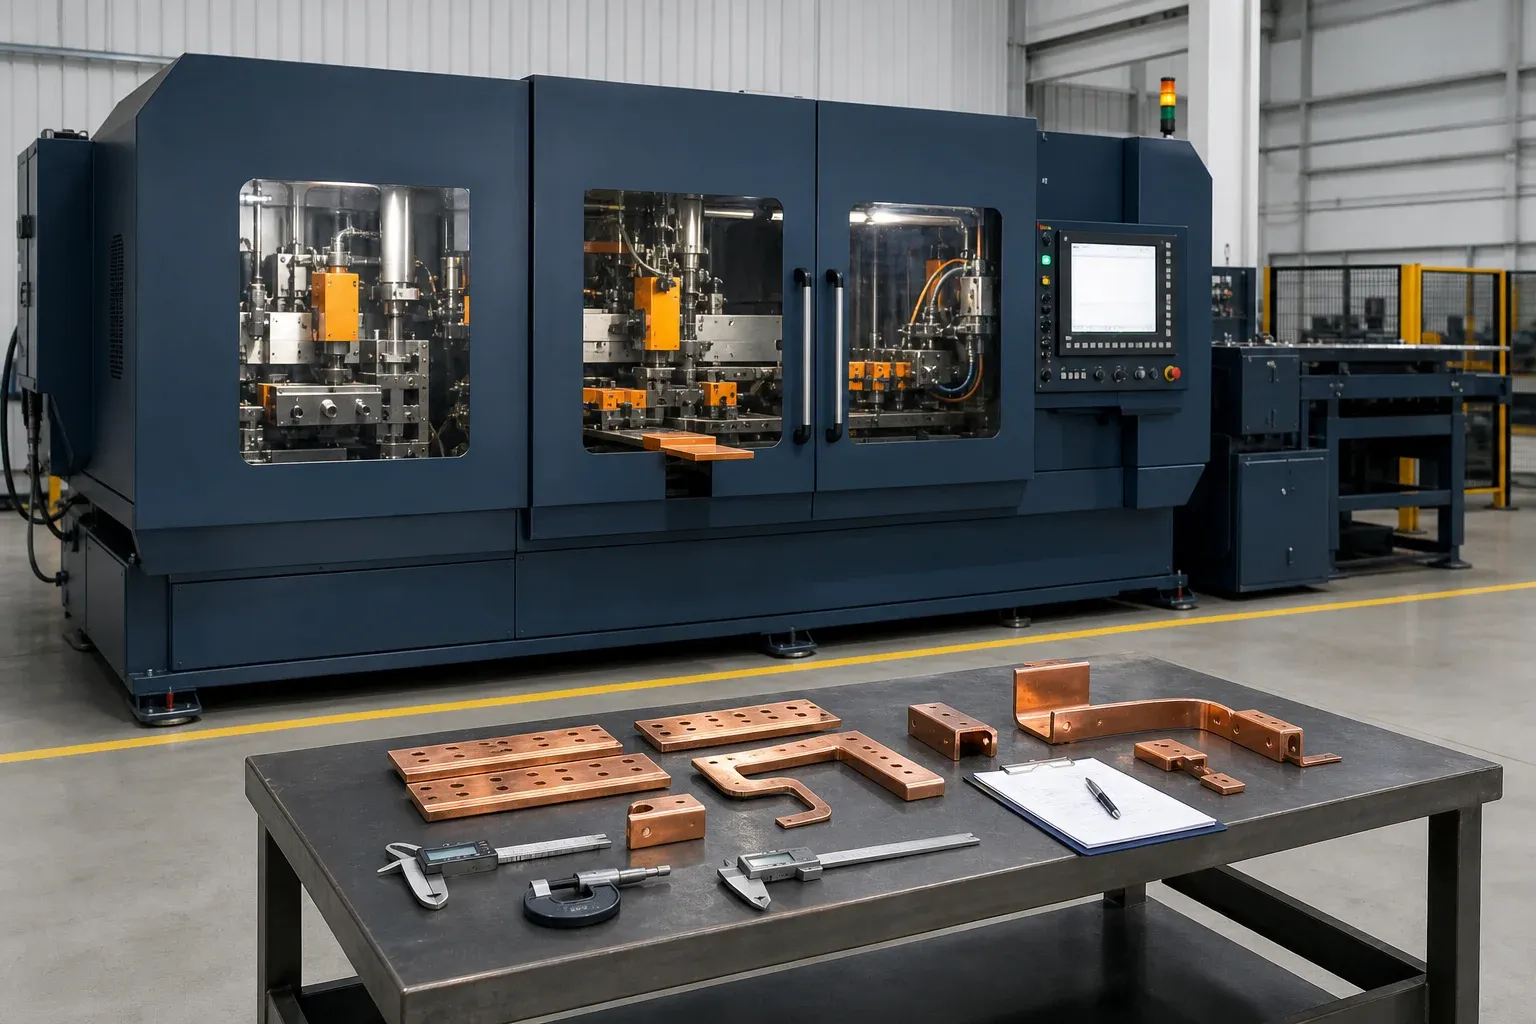
Il collaudo di una macchina deve rispondere a una domanda commerciale: il fornitore ha consegnato la configurazione e la capacità definite nel contratto? Una dimostrazione ben preparata, un ciclo a vuoto e un solo campione scelto con cura non sono sufficienti.
Per una macchina CNC per sbarre, il FAT richiede rame approvato dall’acquirente, disegni rappresentativi, metodi di misura concordati e criteri di accettazione. Il SAT conferma poi che trasporto, installazione, utenze, integrazione delle sicurezze locali, programmi e formazione mantengano presso l’acquirente la capacità già accettata.
Scrivete il piano di accettazione prima di chiudere l’ordine
Il protocollo ha forza negoziale prima dell’ordine e ben poca quando la macchina è già imballata. Allegate il piano FAT/SAT alla specifica tecnica o al contratto. Definite:
- modello, opzioni, utensili, software e utenze della macchina;
- disegni applicabili e specifiche formali del fornitore;
- responsabilità dell’acquirente e del fornitore;
- materiali di prova, file dei pezzi e quantità richieste;
- caratteristiche, metodi di misura e fonti dei limiti;
- numero di campioni e regole statistiche, se utilizzate;
- controlli di sicurezza eseguiti da personale qualificato;
- condizioni di produttività ed esclusioni;
- documenti, dati grezzi, fotografie e backup;
- gestione di deviazioni, riprove, pendenze e autorizzazione alla spedizione;
- modalità di testimonianza, comprese prove a distanza se ammesse.
Non usate questo articolo come fonte dei limiti numerici. Tali limiti devono provenire dall’ordine, dalla specifica approvata, dai disegni dei pezzi di prova, dalla valutazione dei rischi e dalle norme applicabili.
La guida alle prove di precisione e ripetibilità delle macchine CNC per sbarre consente di trasformarli in una matrice per caratteristica con riferimenti, ripetizioni, strumenti, risultati grezzi e rimedi.
Scegliete pezzi rappresentativi dell’inviluppo produttivo
Costruite una matrice delle famiglie prima di scegliere i campioni. Includete materiale sottile e spesso, barre strette e larghe, fori piccoli e grandi, asole, schemi ripetuti, tagli diritti, sfridi corti se previsti dal contratto, pieghe in piano e di costa, offset, pieghe a U e il rapporto foro-piega più difficile.
Non tutte le macchine eseguono tutte le operazioni. Una cella di punzonatura e cesoiatura non deve essere respinta per una piega non contrattuale. Una piegatrice non deve essere accettata con un solo provino semplice a 90 gradi se la specifica comprende offset o pieghe di costa.
Usate il tipo e lo stato del conduttore indicati dall’acquirente. Un materiale sostitutivo può modificare forza di punzonatura, bava, risposta alla piega e ritorno elastico. Marcate ogni campione affinché la misura sia rintracciabile a materiale, disegno, programma, utensile e ordine di esecuzione.
Verificate configurazione e documenti prima di lavorare il rame
Confrontate targhetta e configurazione consegnata con l’ordine. Controllate identità e matricola, assi, ripari, controllo, motore e alimentazione, impianti idraulici o pneumatici, opzioni, utensili standard e speciali, licenze, lingue e accessori.
Per ordini UE che attraversano la transizione di gennaio 2027, concordate separatamente la base di conformità con la checklist di acquisto relativa al Regolamento Macchine UE. Il superamento del FAT non sostituisce la valutazione di conformità né stabilisce la data legale di immissione sul mercato.
La verifica documentale preliminare deve comprendere:
- layout generale approvato e dati di fondazione;
- documenti elettrici, idraulici e pneumatici applicabili;
- manuali d’uso e manutenzione;
- informazioni sui rischi e sulla sicurezza assegnate al fornitore;
- elenco utensili, disegni, istruzioni di attrezzaggio e limiti;
- identificazione e stato di taratura degli strumenti;
- metodo di backup di software e parametri PLC, HMI e CNC;
- elenco ricambi e consumabili;
- matrice di prova firmata e moduli risultati vuoti.
Registrate le condizioni delle utenze durante il FAT. Una macchina provata con alimentazione o pressione diversa dal contratto potrebbe non riprodurre il risultato dopo l’installazione.
Provate ogni operazione con risultati misurabili
Punzonatura e posizione delle lavorazioni
Provate fori tondi, asole, schemi ripetuti e ogni lavorazione speciale inclusa. Misurate dimensione, posizione dai riferimenti definiti, passo, distanza dal bordo, orientamento, bava e deformazione. Separate la precisione del primo pezzo dalla produzione ripetuta dopo cicli o cambi utensile.
Per la stazione di punzonatura e cesoiatura DHCNC-BP-60, usate la configurazione formale offerta e il disegno di prova dell’acquirente. Non date per scontato che ogni prestazione o accessorio della pagina prodotto faccia parte della fornitura acquistata.
Cesoiatura e qualità del taglio
Misurate lunghezza, perpendicolarità quando richiesta, condizione del bordo, deformazione e comportamento contrattuale dello sfrido o del serraggio. Usate il campo di materiali specificato. Registrate se il risultato deriva da una normale sequenza di programma o da una dimostrazione ottimizzata manualmente.
Piegatura e compensazione del ritorno elastico
Provate angolo, posizione della piega, offset, rapporto tra ali, piano terminale e ripetibilità sul materiale richiesto. Includete richiamo programma e nuovo attrezzaggio quando il cambio è oggetto di accettazione. Una stazione di piegatura DHAC-BB-H o una macchina multifunzione DH303-8P deve essere provata soltanto sulle operazioni, sugli utensili e sui campi dell’ordine approvato.
Eseguite una sequenza rappresentativa, non solo colpi isolati
Dopo le verifiche singole, eseguite un pezzo o una piccola famiglia simile alla produzione. Includete caricamento programma, orientamento del materiale, serraggi, selezione utensili, sequenza, cambio pezzo, allarmi normali, ripristino consentito dal manuale e controllo finale.
Se la produttività è contrattuale, definite se il tempo comprende carico, selezione programma, cambio utensile, sbavatura, misura e intervento dell’operatore. Dichiarate competenza dell’operatore, lotto, materiale e criteri di qualità. Una breve cadenza a vuoto non è produzione di pezzi finiti.
Verificate inoltre che la macchina rifiuti o gestisca in sicurezza gli errori di ingresso previsti secondo il progetto approvato. Non create mai un guasto pericoloso e non escludete una protezione per «dimostrare» una funzione.
Verificate in sicurezza ripari e controllo delle energie
La validazione della sicurezza deve essere pianificata ed eseguita da personale qualificato in base alla valutazione dei rischi della macchina e ai requisiti della destinazione. La ISO 12100 fornisce un quadro per la valutazione e la riduzione dei rischi delle macchine. La IEC 60204-1:2016 con Emendamento 1:2021 è un riferimento IEC vigente per l’equipaggiamento elettrico delle macchine alla data di pubblicazione; verificatene lo stato per il progetto.
Per i luoghi di lavoro statunitensi, le risorse OSHA sui ripari delle macchine e il 29 CFR 1910.147 sul controllo delle energie pericolose sono punti di partenza pertinenti. Non sostituiscono una verifica specifica della macchina e del sito.
Il team di accettazione può controllare arresti di emergenza, ripari, interblocchi, comportamento al riavvio, allarmi, informazioni di isolamento ed energia idraulica o pneumatica accumulata secondo una procedura approvata. Non escludete un interblocco, non entrate in una zona pericolosa e non improvvisate una prova di isolamento.
Chiudete il FAT con evidenze e gestione delle pendenze
Ogni risultato deve identificare requisito, campione, metodo, strumento, lettura grezza, stato, testimone e file di prova. Conservate programmi e parametri usati per i pezzi accettati.
| Esito FAT | Azione richiesta |
|---|---|
| Conforme | firmare il risultato e conservare l’evidenza |
| Non conforme, correggibile prima della spedizione | documentare la correzione e riprovare con testimone o come concordato |
| Documento o punto minore aperto | assegnare responsabile e data, definendo se blocca il rilascio |
| Deviazione tecnica | ottenere l’approvazione scritta tecnica e commerciale |
| Guasto critico per la sicurezza | bloccare il rilascio fino a correzione e riprova positiva |
L’autorizzazione alla spedizione deve richiamare il rapporto chiuso e le eventuali pendenze approvate. Promesse verbali e fotografie senza misure grezze non chiudono un punto.
Usate il SAT per confermare installazione e consegna
Il SAT non è la ripetizione automatica di tutto il FAT. Verificate danni da trasporto, identità, ancoraggio e livellamento prescritti, utenze, ripari e accessi locali, aspirazione o gestione degli scarti, ripristino software, rete e integrazione con impianti a monte o a valle.
Eseguite un programma di riferimento conservato su materiale controllato e confrontate il risultato con il FAT secondo metodo e condizioni concordati. Completate quindi formazione di operatori e manutentori, informazioni sull’isolamento delle energie, backup, inventario ricambi e utensili e lista finale delle pendenze.
La guida all’assistenza post-vendita tratta il supporto successivo. Il SAT deve dimostrare che l’acquirente dispone di documenti, competenze e risorse per avviare tale fase operativa.
Applicate la checklist alla configurazione
| Area di prova | Universale | Cella punzonatura/cesoia | Macchina multifunzione | Stazione di piegatura |
|---|---|---|---|---|
| Configurazione e documenti consegnati | Sì | Sì | Sì | Sì |
| Utenze, allarmi, controlli e backup | Sì | Sì | Sì | Sì |
| Ripari e verifiche di sicurezza approvate | Sì | Sì | Sì | Sì |
| Geometria e ripetibilità di fori/asole | Se applicabile | Principale | Richiesta se inclusa | No |
| Lunghezza di taglio e condizione bordo | Se applicabile | Principale | Richiesta se inclusa | No |
| Geometria pieghe piane/di costa/offset | Se applicabile | No | Secondo le funzioni acquistate | Principale |
| Richiamo programmi e cambio | Sì | Sì | Sì | Sì |
| Sequenza produttiva rappresentativa | Sì | Famiglia punzonata/cesoiata | Famiglia a operazioni miste | Famiglia piegata |
| Formazione, ricambi, utensili e backup finale | Sì | Sì | Sì | Sì |
Usate il catalogo delle macchine per definire la configurazione, quindi inviate materiali e disegni rappresentativi con la richiesta di valutazione tecnica. Un’accettazione efficace inizia quando le parti concordano che cosa misurare, non quando la macchina viene accesa.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Qual è la differenza tra FAT e SAT per una macchina per sbarre?
Il FAT verifica presso il fornitore la configurazione e le prestazioni contrattuali prima della spedizione. Il SAT conferma presso l'acquirente le condizioni dopo il trasporto, l'installazione, le utenze, l'integrazione delle sicurezze locali, il ripristino dei programmi, le prestazioni sui pezzi campione, la formazione e la consegna.
Quali campioni di rame si devono usare durante il FAT?
Usate materiale approvato dall'acquirente e famiglie rappresentative che coprano spessori, larghezze, fori, asole, tagli, tipi e sequenze di piega, finiture e riferimenti difficili. Inserite un pezzo simile alla produzione, non soltanto un provino dimostrativo del fornitore.
Quanti pezzi servono per verificare la ripetibilità?
Non esiste un numero universale. Concordatelo prima dell'acquisto in base alla caratteristica, alla tolleranza, alla variazione attesa, al tempo ciclo, al rischio e alla regola statistica adottata. Il protocollo deve distinguere la precisione di attrezzaggio dalla prestazione su cicli ripetuti.
Che cosa succede se la macchina non supera una voce del FAT?
Registrate requisito, risultato, evidenza, causa o contenimento, responsabile, data di correzione e metodo di riprova. Classificate se il problema blocca la spedizione, può essere chiuso prima della partenza oppure richiede una concessione tecnica e commerciale approvata per iscritto.
Quali documenti devono essere consegnati dopo il SAT?
Consegnate specifiche approvate, manuali, dati elettrici e idraulici, backup di software e parametri, elenchi di utensili e ricambi, registri di taratura e prova, risultati FAT/SAT, informazioni di sicurezza e manutenzione, registri della formazione e lista finale delle pendenze.