Vai al contenuto
DH CNC Busbar Machine
Centro di punta per punzonatura e taglio CNC

DHCNC-BP-60: macchina CNC per punzonatura e taglio di sbarre

7 punzonature · 1 taglio · 1 marcatura a rilievo | Spedizione dell'unità completamente integrata

Stazione CNC dedicata alla punzonatura e al taglio di sbarre in rame o alluminio con schemi di foratura ripetitivi e volumi produttivi elevati. Utilizzate la capacità dichiarata per una prima selezione, quindi verificate disegni, materiali e utensili di vostra fornitura nel piano FAT.

Certificazione

ISO 9001

Tempi di consegna

Confermati per ogni ordine

Modalità di spedizione

Blocco precalibrato

STAZIONE: DHCNC-BP-60 DIMOSTRAZIONE DI PRODUZIONE
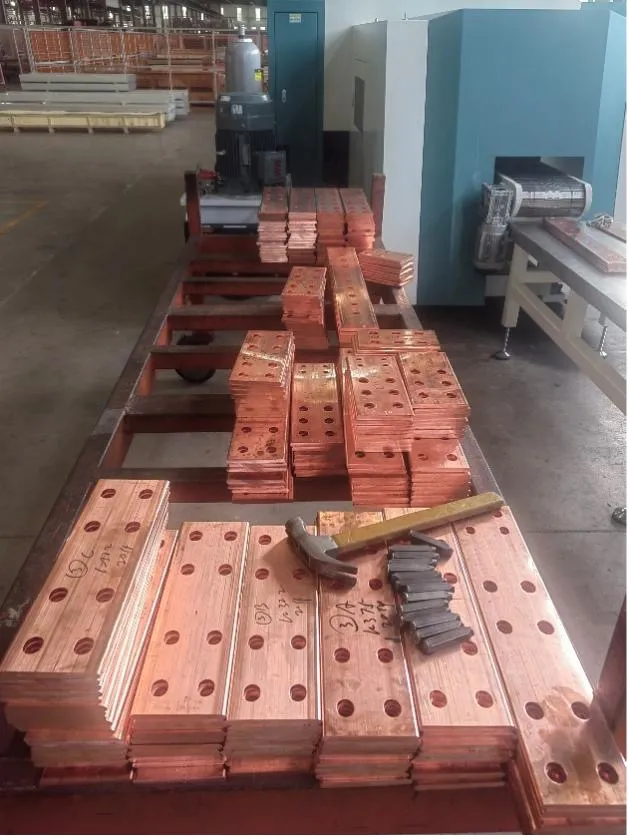
* Dimostrazione di punzonatura e taglio ad alta frequenza di sbarre in rame T2.

Sintesi per l'acquisto di DHCNC-BP-60

La DHCNC-BP-60 combina una frequenza di battuta dichiarata di 110–140 HPM, una precisione dichiarata del passo fori di ±0,20 mm/m, una piattaforma integrata di punzonatura e taglio e un software di layout a livello di progetto. Il suo valore commerciale emerge soprattutto quando schemi di foratura ripetitivi, riutilizzo dei programmi e sfruttamento del rame costituiscono vincoli produttivi misurabili. Il pacchetto di spedizione riunisce configurazione assemblata, utensili, software, protezione per la conservazione e attività di messa in servizio in un unico piano specifico per la macchina.

SPECIFICHE TECNICHE E CALCOLATORE

Quali specifiche tecniche definiscono la stazione CNC di punzonatura e taglio DHCNC-BP-60?

Confrontate le rigorose tolleranze della macchina a destra con i risparmi offerti dal software dedicato di nesting 3D a sinistra.

Esempio di risparmio di rame con nesting 3D

Questo semplice esempio di pianificazione mostra il valore annuo di un miglioramento del 12,5% nella resa del materiale utilizzabile, senza aggiungere un calcolatore complesso.

Consumo annuo di rame
52 t
Prezzo del rame per tonnellata
9200 USD/t
Esempio di miglioramento della resa
12,5%
Valore annuo del materiale
59.800 USD

Calcolo52 t × 9200 USD/t × 12,5% = 59.800 USD

💻 INTERFACCIA DEL SOFTWARE DI CONTROLLO CAD

INTEGRAZIONE CAD 3D CON TRASCINAMENTO DEI FILE

Importate i disegni di produzione supportati, assegnate gli utensili e controllate il layout di punzonatura e taglio generato prima di rilasciare il programma. Si riduce così l'inserimento ripetitivo delle coordinate, lasciando all'operatore il controllo del percorso utensile finale.

Importazione: SWITCHGEAR_BUS_DETAIL_15MM.dxf

● Layout pronto
Scenario di pianificazione TCO e ROI

I valori di pianificazione originali sono mantenuti come scenario di acquisto esemplificativo. Prezzo macchina, dotazione inclusa e valore operativo restano visibili in un unico confronto destinato alla direzione.

Sugli schermi stretti, scorrere la tabella in orizzontale. Da tastiera, portare il focus sulla tabella e usare le frecce.

Scenario di pianificazione TCO e ROI
Criterio di valutazioneScenario DHCNC-BP-60Base di confronto
Investimento iniziale (CapEx) Livello di capitale esemplificativo pari a circa 1/3 Stessi utensili, software e resa commerciale
Utensili di punzonatura su misura Scenario con 8 set inclusi (voce da 0 USD) Confronto a parità di misure, quantità e materiale
Licenza del software di nesting 3D Scenario con licenza inclusa Durata della licenza, associazione al dispositivo e aggiornamenti
Architettura dei ricambi Componenti commerciali identificati Codici, disponibilità locale e alternative
Manutenzione e interventi di assistenza Canale di diagnostica remota Copertura, escalation e perimetro degli interventi in sede
Tempo di rientro stimato (ROI) Scenario esemplificativo di 8–10 mesi Stessi dati di manodopera, resa e volume

Da cosa dipende il risultato economico?

Produttività ed ergonomia

La precisione dichiarata dell’interasse dei fori di ±0,20 mm/m e la frequenza di 110–140 colpi/min descrivono il ciclo macchina; carico, scarico e controllo incidono comunque sulla produzione complessiva. Un confronto utile cronometra lo stesso disegno dal carico del materiale al pezzo accettato.

Controllo dei costi operativi e assistenza intelligente

Controlli commerciali identificati e un canale di diagnostica remota rendono visibile la pianificazione dei componenti. Il dettaglio d’ordine collega ogni parte critica al riferimento del fornitore, alla quantità di ricambi e al percorso di assistenza.

Risparmio grazie alla resa del materiale

L’esempio mantenuto applica un miglioramento della resa del 12,5% a 52 tonnellate annue da 9.200 USD per tonnellata, producendo un valore annuo di 59.800 USD. La stessa formula a tre dati permette di sostituire facilmente lo scenario con i valori dello stabilimento.

Specifiche DHCNC-BP-60

Norma di verifica: ISO 9001:2015
Specifiche DHCNC-BP-60
Forza nominale di punzonatura 600 kN
Forza nominale di tranciatura 600 kN
Pezzo massimo (lunghezza × larghezza × spessore) 6000 × 200 × 15 mm
Precisione dell’interasse dei fori ±0,20 mm/m
Frequenza massima dei colpi 110 - 140 colpi/min
Stazioni di punzonatura 7
Stazioni di marcatura 1
Stazioni di tranciatura 1
Lunghezza minima dello sfrido terminale 55 mm
Diametro massimo con un singolo colpo Φ34 mm
Potenza totale installata 21,3 kW
Corsa del cilindro 55 mm
Asse X: corsa / velocità massima 1500 mm / 75 m/min
Velocità massima asse Y 40 m/min
Accelerazione asse X 4 m/s²
Ingombri della macchina 5200 × 1900 × 1850 mm
Richiedi il piano di acquisto DHCNC-BP-60

Quale dotazione standard di utensili e matrici viene fornita con la DHCNC-BP-60?

La DHCNC-BP-60 viene fornita con un set completo di utensili operativi. Produzione plug-and-play fin dal disimballaggio.

01

Matrici per fori tondi

Φ7, Φ9, Φ11, Φ13, Φ17

Numero di set per misura: 1

02

Matrici per asole

Φ11×16, Φ13×18, Φ17×22

Numero di set per misura: 1

03

Set di matrici per stampaggio a rilievo

Configurazione coassiale

Numero di set: 1

04

Matrice di tranciatura per impieghi gravosi

Guida a colonne di precisione

Numero di set: 1

05

Utensili per piegatura in piano

R5 / R10

Raggi di piegatura

Numero di set per misura: 1

06

Matrice per piegatura automatica di costa

Azionamento idraulico per impieghi gravosi

Numero di set: 1

07

Sistema a doppio serraggio

Pinza principale e ausiliaria

Numero di coppie: 1

08

Pacchetto software 3D intelligente

PC industriale e monitor integrati

Numero di set: 1

Quali componenti industriali equipaggiano la DHCNC-BP-60?

Componenti di qualità industriale provenienti esclusivamente dalle filiere Siemens, Inovance, HIWIN, Atos e NSK, verificate a livello mondiale.

Controllo e impianto elettrico
Controllore PLC
Siemens Germania
Contattori CA
Siemens Germania
Interruttori automatici
Siemens Germania
Servomotori e azionamenti
Inovance Controllo di precisione ad anello chiuso
Sensori di sistema
Siemens / Omron
Alimentatore
Mean Well / Omron
Guide e trasmissioni
Guide lineari
Classe di precisione ad alta rigidezza
Viti a ricircolo di sfere
TBI Taiwan
Cuscinetti
NSK Giappone
Pattini e carrelli
Esecuzione industriale per impieghi gravosi
Idraulica e motori
Elettrovalvole
Atos Italia; controllo proporzionale
Pompe idrauliche
Albert Stati Uniti
Tubi ad alta pressione
Importati dalla Germania

Come si confronta la DHCNC-BP-60 con le macchine tradizionali a struttura separata in termini di costo totale di proprietà?

Confronta la DHCNC-BP-60 con i sistemi tradizionali a struttura separata per una scelta d’acquisto consapevole.

Sugli schermi stretti, scorrere la tabella in orizzontale. Da tastiera, portare il focus sulla tabella e usare le frecce.

Come si confronta la DHCNC-BP-60 con le macchine tradizionali a struttura separata in termini di costo totale di proprietà?
Parametro prestazionale Soluzione DHCNC-BP-60 Macchine tradizionali a struttura separata
Architettura della macchina Piattaforma integrata di punzonatura, stampaggio a rilievo e tranciatura Verificare se la macchina offerta viene spedita in uno o più gruppi
Ingombro massimo dichiarato del pezzo Pezzi fino a 6000 × 200 × 15 mm Confrontare qualità del materiale e limiti di larghezza e spessore per ogni lavorazione
Precisione dichiarata dell’interasse dei fori ±0,20 mm/m Richiedere lo stesso riferimento geometrico, materiale e metodo di misura
Frequenza dei colpi dichiarata 110–140 colpi/min Confrontare la stessa lavorazione e definizione del ciclo
Stazioni di punzonatura e stampaggio a rilievo 7 di punzonatura + 1 di stampaggio a rilievo Elencare in offerta le stazioni incluse e quelle opzionali
Software Importazione dei disegni e disposizione dei pezzi per commessa Verificare formati, licenze, backup e modifiche dell’operatore
Attrezzaggio Elenco delle matrici offerte collegato ai disegni dei pezzi Uniformare dimensioni, quantità, materiali e ricambi
Spedizione Piano di spedizione della macchina integrata Confrontare smontaggio, allineamento e messa in servizio compresi nella fornitura
Assistenza Assistenza remota definita per ogni ordine Confrontare orari, escalation, ricambi ed esclusioni degli interventi in sede
Ritorno sull’investimento Calcolato sui dati del cliente relativi a manodopera, resa e volumi Usare gli stessi dati e lo stesso perimetro dei costi a destinazione

Come risolve DH CNC i colli di bottiglia più comuni nella punzonatura e tranciatura delle sbarre?

Costruiamo macchine per risolvere i veri colli di bottiglia in officina. Scopri come DH CNC supera i limiti fisici con una progettazione intelligente.

PROBLEMA: Perdita di precisione dopo il montaggio

Trasporto, fondazioni, livellamento e rimontaggio possono alterare la relazione tra i riferimenti geometrici della macchina. Il piano di ricevimento richiede controlli misurabili dell’allineamento.

SOLUZIONE DH CNC

Piano di spedizione integrata. La DHCNC-BP-60 viene predisposta come macchina integrata. Registrare nel piano di accettazione le misure di fabbrica, i punti di sollevamento e i controlli da ripetere alla messa in servizio.

PROBLEMA: Scarso sfruttamento del materiale

La pianificazione separata delle commesse può lasciare spezzoni riutilizzabili non visibili all’ordine di lavoro successivo. L’effetto economico dipende dall’effettivo mix di pezzi e dalle regole di riutilizzo dello stabilimento.

SOLUZIONE DH CNC

Revisione della disposizione per commessa. Durante il FAT, confrontare la disposizione proposta usando lo stesso elenco di pezzi, la stessa lunghezza delle barre e le stesse regole per gli spezzoni; conservare il risultato per il calcolo della resa del cliente.

PROBLEMA: Tempi lunghi di formazione e programmazione

Passaggi di programmazione, librerie utensili e controllo delle revisioni possono creare tempi di attrezzaggio evitabili se non vengono provati con i file del cliente.

SOLUZIONE DH CNC

Dimostrazione dell’importazione dei disegni. Durante l’accettazione, provare con l’operatore del cliente i formati supportati, le modifiche necessarie, la selezione degli utensili, la denominazione dei programmi e la procedura di backup.

PROBLEMA: Fermi prolungati in caso di guasto

Un guasto richiede più tempo se mancano lo storico degli allarmi, gli schemi elettrici, i backup e l’identificazione dei ricambi.

SOLUZIONE DH CNC

Diagnostica documentata. Definire nell’offerta e nella documentazione di consegna i permessi di accesso remoto, gli orari di assistenza, l’escalation, i backup e l’elenco dei ricambi critici.

Quali sono la curva di apprendimento, il ritorno sull’investimento e gli ambiti applicativi globali della DHCNC-BP-60?

Valutazione tecnica dell’impatto del centro di punzonatura automatico DHCNC-BP-60 sulla produzione di quadri elettrici, sull’utilizzo del metallo e sull’integrazione nelle reti elettriche.

Inserimento strutturato dell’operatore

Le celle tradizionali di punzonatura pesante richiedono programmazione manuale in codice G e una triangolazione dettagliata delle coordinate per allineare gli stampi per fori tondi, asolati e quadrati.

Il centro di punzonatura DHCNC-BP-60 supporta l’importazione dei disegni di produzione e la preparazione dei percorsi utensile dal flusso HMI. La formazione iniziale comprende impostazione dei riferimenti, assegnazione degli utensili, ciclo a vuoto, controllo del primo pezzo e backup dei programmi; i pezzi semplici possono essere introdotti in un modulo formativo di quattro ore. Per approfondire, consultare Nesting e utilizzo del rame e Produzione di sbarre per quadri elettrici.

Scenario di miglioramento della resa del 12,5%

Lo scenario di pianificazione della pagina mantiene un obiettivo di miglioramento del 12,5% per i layout di progetto. Applicato a 52 tonnellate annue a 9.200 USD per tonnellata, equivale a un valore annuo di materiale pari a 59.800 USD.

La spedizione integrata riduce il numero di grandi gruppi da movimentare in stabilimento. Il perimetro di fornitura permette quindi di confrontare sollevamento, allineamento, messa in servizio e assistenza locale nello stesso quadro di costo a destinazione.

Compatibilità con quadri e reti elettriche

Ottimizzata per impianti di assemblaggio di quadri ad alto volume: quadri di bassa tensione, sottostazioni di alta tensione, reti di controllo navali e terminali per grandi inverter fotovoltaici connessi alla rete.

Le configurazioni regionali comprendono opzioni di progetto da 220 V/440 V a 60 Hz, 480 V a 60 Hz e 380 V/400 V a 50 Hz. Alimentazione scelta, tensione di comando, trasformatore, dati motore e protezioni entrano nella configurazione dell’ordine, seguiti da protezione e imballaggio per l’esportazione.

Dimostrazione operativa della stazione CNC di punzonatura e tranciatura DHCNC-BP-60

Video completo della stazione automatica CNC DHCNC-BP-60 per la punzonatura e la tranciatura delle sbarre, ripresa in fabbrica. Mostra la lavorazione di sbarre in rame T2 con torretta ad alta velocità a 7 punzoni e precisione delle coordinate di ±0,20 mm.

Apri il video MP4
Parla con un tecnico applicativo