
Massimizzare l'utilizzo del rame con il nesting 3D
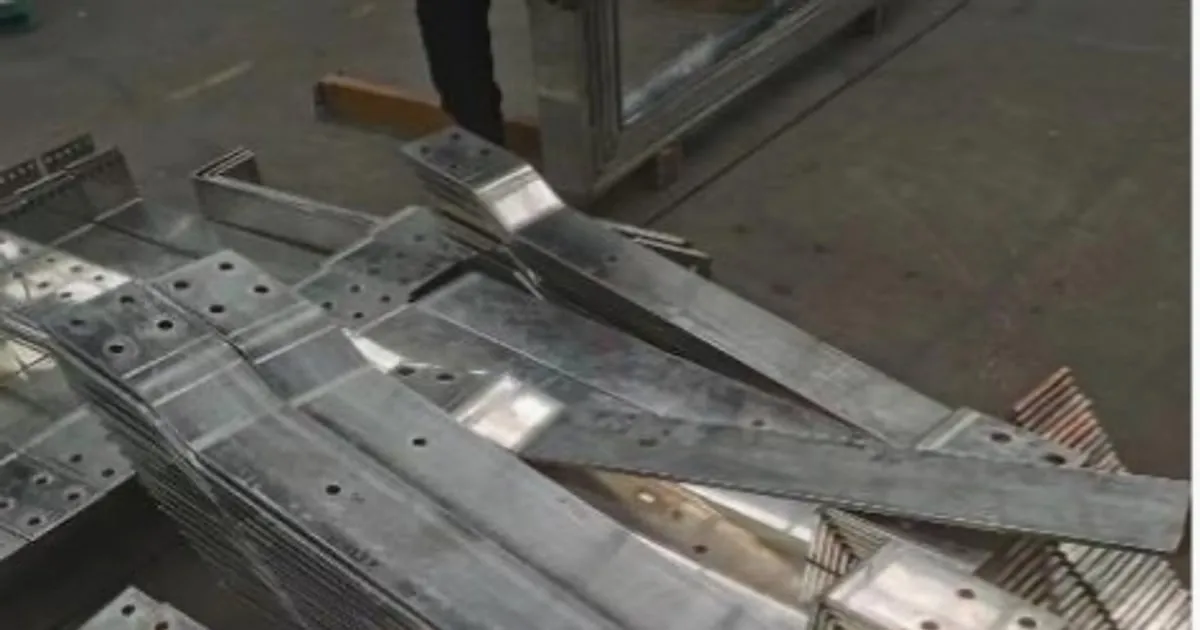
L’acquisto delle sbarre di rame incide in modo rilevante sul costo di produzione dei quadri di bassa e media tensione. Con quotazioni internazionali soggette a variazioni frequenti, utilizzare meglio ogni barra influenza direttamente il margine e l’affidabilità del preventivo.
Il nesting manuale e le cesoie a corpo separato lasciano spesso spezzoni non riutilizzabili. Per ridurre questa perdita, lo stabilimento può adottare una stazione integrata CNC di punzonatura e cesoiatura con software di nesting oppure una macchina multifunzione 3 in 1 quando servono maggiore flessibilità e volumi intermedi.
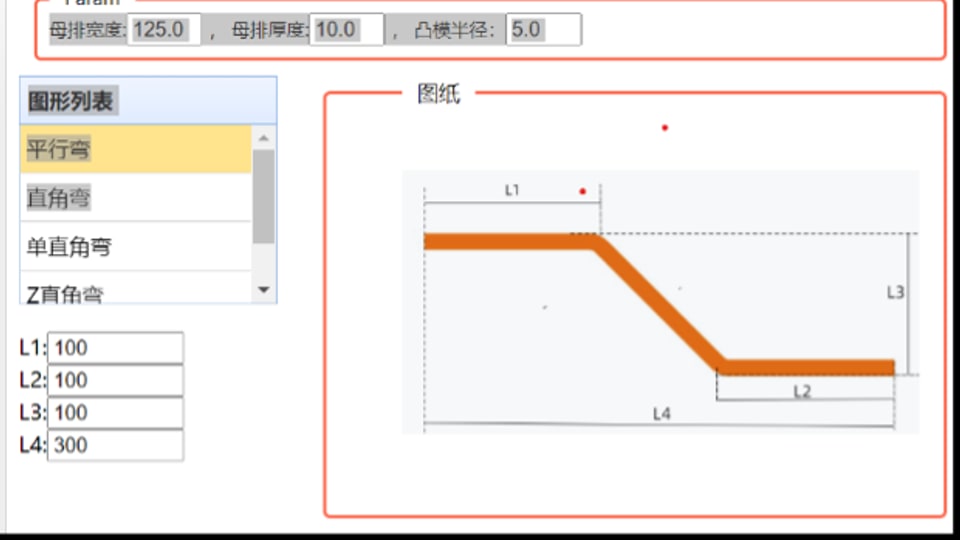
Il costo dello sfrido di rame
In alcuni quadri ad alta corrente, la materia prima può rappresentare fino al 70% del costo del componente. Anche pochi punti percentuali di scarto possono quindi modificare il costo effettivo di ogni quadro.
Senza ottimizzazione automatica si incontrano tre perdite ricorrenti:
- Tagli decisi manualmente: l’operatore sceglie ogni punto di taglio e lo scarto può raggiungere l’8-12%.
- Estremità non serrabili: alcune macchine devono lasciare 200-300 mm di materiale non lavorabile.
- Programmazione isolata delle parti: non viene sfruttata la possibilità di condividere una linea di taglio tra due codici.
Come funziona il nesting 3D
La DHCNC-BP-60 per punzonatura e cesoiatura CNC utilizza un PC industriale per risolvere queste decisioni prima dell’avvio della produzione.
Barra di rame (6.000 mm)
[========================================================================]
[ Parte A ][ Parte A ][  Parte B  ][ Parte C ][Parte D][Residuo: 55 mm]
1. Aggregazione a livello di commessa
Invece di caricare i disegni in sequenza, l’operatore importa la distinta base dell’assieme. Il sistema raggruppa le parti per spessore —per esempio rame da 10 mm— e calcola il nesting dell’intero lotto.
È così possibile combinare codici appartenenti a quadri diversi, purché materiale e sezione coincidano. Il piano deve mantenere l’identificazione delle parti per evitare errori di smistamento dopo il taglio.
2. Cesoiatura a bordo comune
Quando due pezzi hanno la stessa sezione, il software può disporli consecutivamente affinché una sola corsa della cesoia li separi. Si elimina un colpo utensile, si riduce il tempo ciclo e non si crea una sottile striscia di sfrido.
Il bordo comune va usato solo se lunghezza finale, qualità del bordo e sequenza di punzonatura rispettano il disegno. Il risparmio non sostituisce il controllo dimensionale del primo pezzo.
3. Riposizionamento delle pinze
Le pinze integrate si riposizionano in base alle coordinate del programma. Nella configurazione pubblicata, punzonatura e taglio possono lasciare un residuo di 55 mm. Il valore effettivo deve essere verificato con larghezza, spessore, utensili e geometria del cliente.
Prima dell’acquisto, il responsabile di produzione può richiedere una valutazione dell’applicazione e degli utensili usando i propri disegni e confrontare le opzioni nel catalogo delle macchine per sbarre.
Confronto delle prestazioni
| Parametro tecnico | Taglio manuale tradizionale | Sistema di nesting 3D DH CNC |
|---|---|---|
| Scarto medio di materiale | 12-15% | Inferiore al 2% |
| Residuo minimo pubblicato | 200 mm | 55 mm |
| Tempo iniziale di formazione | 1-2 settimane | 2-3 giorni con importazione CAD |
| Precisione di posizionamento pubblicata | ±0,50 mm con allineamento manuale | ±0,20 mm con controllo servo |
Le percentuali sono riferimenti di processo, non una garanzia valida per ogni lotto. Il risparmio va calcolato con il mix reale di pezzi, la lunghezza delle barre acquistate, il valore recuperabile del rottame e il metodo di misura concordato nel FAT.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
In che modo il nesting 3D riduce lo sfrido di rame nei quadri elettrici?
L'algoritmo analizza le parti dell'intero lotto, le raggruppa per sezione e le dispone dinamicamente su barre grezze da 6 metri. Con una configurazione verificata, il residuo finale può scendere a 55 mm e l'utilizzo del materiale può migliorare del 10-15%.
Quali formati CAD supporta il software integrato nell'HMI?
Il software DH CNC importa vettori CAD industriali 2D e 3D, inclusi file DXF e STEP. L'importazione diretta evita la trascrizione manuale delle coordinate e può ridurre l'addestramento iniziale dell'operatore a due o tre giorni.