
Como maximizar o aproveitamento do cobre com nesting 3D
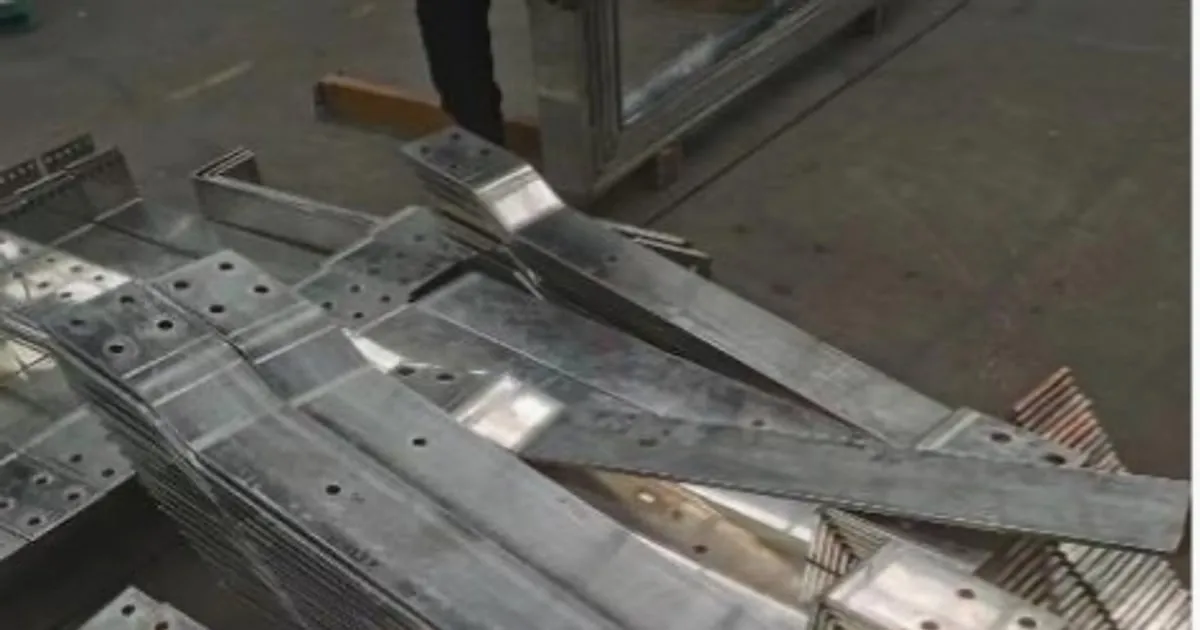
A compra de barramentos de cobre representa uma parcela relevante do custo de fabricação de painéis de baixa e média tensão. Como a cotação internacional do cobre varia com frequência, aproveitar melhor cada barra afeta diretamente a margem e a precisão do orçamento.
O nesting manual e as guilhotinas de corpo separado costumam deixar retalhos sem uso. Para reduzir essa perda, a fábrica pode empregar uma estação integrada de puncionamento e corte CNC com software de nesting ou uma máquina multifuncional 3 em 1 quando precisa de flexibilidade em volumes intermediários.
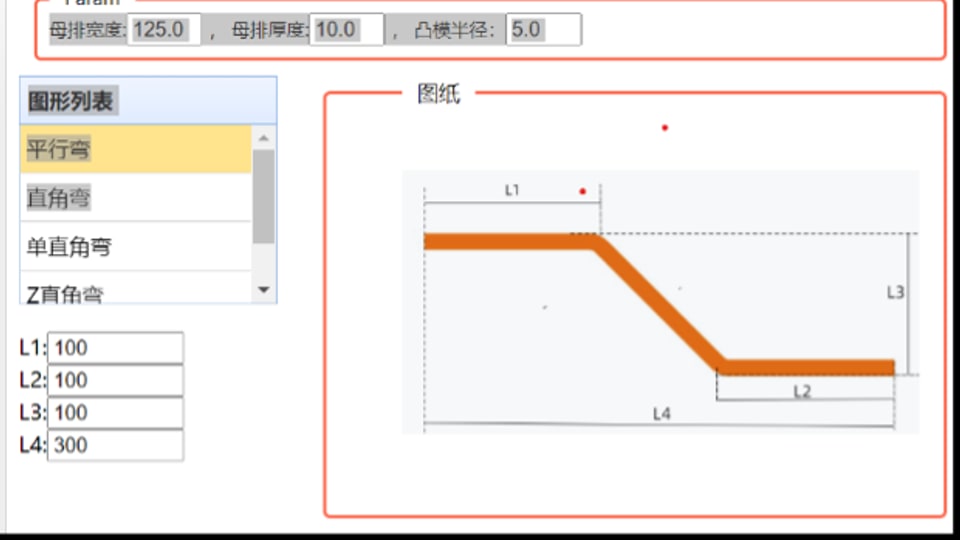
O impacto financeiro da perda de cobre
Em determinados painéis de alta corrente, a matéria-prima pode representar até 70% do custo do componente. Por isso, poucos pontos percentuais de sucata podem alterar o custo real de cada conjunto.
Sem otimização automática, três perdas são frequentes:
- Cortes definidos manualmente: o operador escolhe cada posição e a perda de barra pode ficar entre 8% e 12%.
- Pontas que a garra não alcança: algumas máquinas exigem uma margem de 200 a 300 mm que não pode ser processada.
- Programação isolada das peças: perde-se a oportunidade de compartilhar uma linha de corte entre dois códigos.
Como funciona a otimização de nesting 3D
A DHCNC-BP-60 para puncionamento e corte CNC usa um computador industrial para resolver essas decisões antes do início da produção.
Barra de cobre (6.000 mm)
[========================================================================]
[ Peça A ][ Peça A ][  Peça B  ][ Peça C ][Peça D][Sobra: 55 mm]
1. Agrupamento por projeto
Em vez de carregar os desenhos individualmente, o operador importa a lista de materiais do conjunto. O sistema agrupa as peças por espessura —por exemplo, cobre de 10 mm— e calcula o nesting do lote inteiro.
Assim, códigos de painéis diferentes podem ser combinados quando usam o mesmo material e a mesma seção. O plano deve preservar a identificação de cada peça para evitar erros de separação depois do corte.
2. Corte com aresta comum
Quando duas peças têm a mesma seção, o software pode posicioná-las em sequência para que um único golpe da guilhotina faça a separação. Isso elimina uma operação, reduz o tempo de ciclo e evita uma tira estreita de sucata entre as peças.
A aresta comum só deve ser usada se o comprimento final, a qualidade da borda e a sequência de puncionamento atenderem ao desenho. A economia não substitui a inspeção dimensional da primeira peça.
3. Reposicionamento das garras
As garras integradas mudam de posição conforme as coordenadas do programa. Na configuração publicada, é possível puncionar e cortar até uma sobra de 55 mm. O valor real deve ser confirmado com a largura, espessura, ferramental e geometria do comprador.
Antes da compra, a equipe pode solicitar uma avaliação da aplicação e do ferramental com seus desenhos e comparar as configurações no catálogo de máquinas para barramentos.
Comparação de desempenho
| Métrica técnica | Corte manual tradicional | Sistema de nesting 3D DH CNC |
|---|---|---|
| Taxa média de sucata | 12%–15% | Abaixo de 2% |
| Sobra mínima publicada | 200 mm | 55 mm |
| Tempo inicial de treinamento | 1–2 semanas | 2–3 dias com importação CAD |
| Precisão de posicionamento publicada | ±0,50 mm com alinhamento manual | ±0,20 mm com controle servo |
Os percentuais são referências de processo, não uma garantia universal. A economia deve ser calculada com o mix real de peças, o comprimento das barras compradas, o valor recuperável da sucata e o método de medição acordado para o FAT.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Como o nesting 3D reduz a perda de cobre na fabricação de painéis?
O algoritmo analisa as peças do lote completo, agrupa-as por seção e distribui os componentes dinamicamente em barras de cobre de 6 metros. Em uma configuração validada, a sobra final pode chegar a 55 mm, melhorando o aproveitamento do material em 10% a 15%.
Quais formatos CAD são aceitos pelo software integrado à IHM?
O software da DH CNC importa vetores CAD industriais 2D e 3D, incluindo arquivos DXF e STEP. A importação direta evita a digitação manual de coordenadas e pode reduzir o treinamento inicial do operador para dois ou três dias.