
رفع معدل استغلال النحاس باستخدام برنامج التعشيق ثلاثي الأبعاد
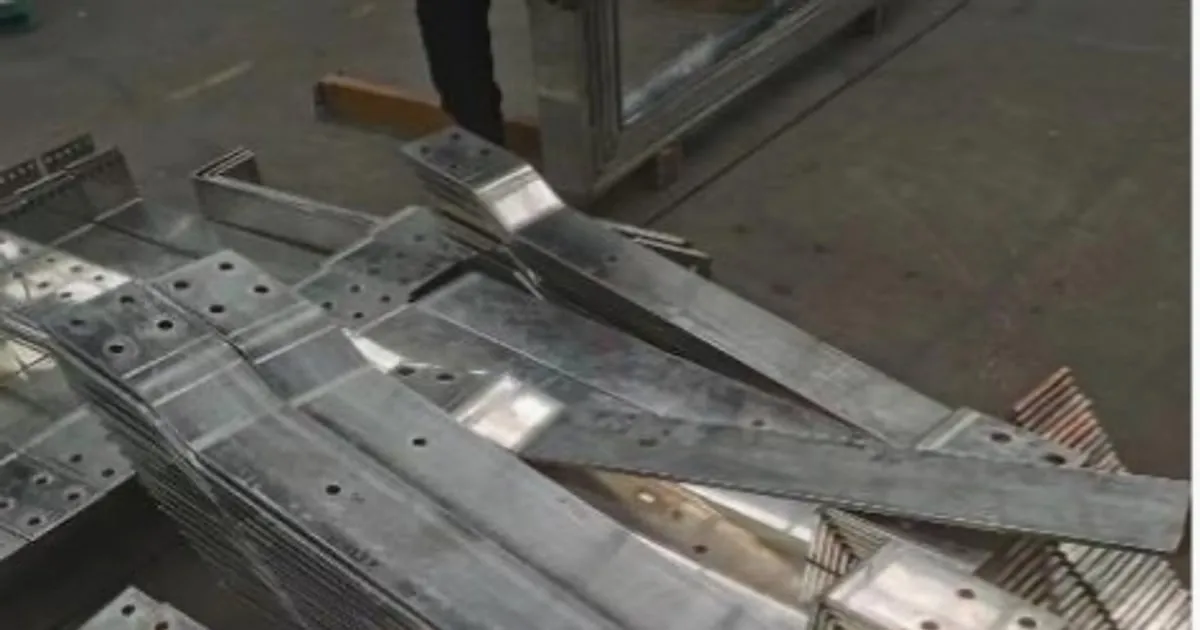
تمثل قضبان النحاس جزءاً مهماً من تكلفة تصنيع لوحات الجهد المنخفض والمتوسط. ومع تغير أسعار النحاس في الأسواق العالمية، يؤثر استخراج عدد أكبر من القطع من كل طول مباشرة في هامش الربح ودقة عرض السعر.
غالباً ما يترك التخطيط اليدوي للقص وماكينات القص منفصلة الجسم بقايا قصيرة لا يمكن إعادة استخدامها. لتقليل هذه الخسارة يمكن للمصنع استخدام محطة CNC متكاملة للتثقيب والقص مزودة ببرنامج تعشيق، أو ماكينة قضبان توصيل 3 في 1 عندما تتطلب أحجام الإنتاج المتوسطة مرونة أكبر بين العمليات.
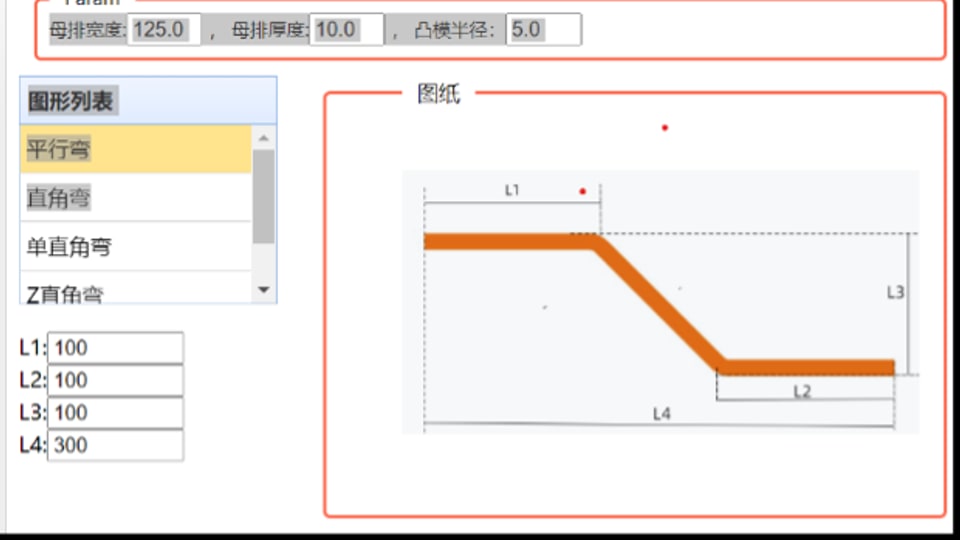
الأثر المالي لهدر النحاس
في بعض لوحات التيار العالي، قد تمثل الخامة حتى 70% من تكلفة المكوّن. لذلك يمكن لنقاط قليلة من الهدر أن تغير التكلفة الفعلية لكل لوحة.
من دون تحسين آلي تظهر ثلاث خسائر متكررة:
- تحديد مواضع القص يدوياً: يختار المشغل كل موضع على حدة، وقد يصل فاقد القضيب الخام إلى 8%–12%.
- أطراف لا تستطيع الماسكة الوصول إليها: تحتاج بعض الماكينات إلى ترك 200–300 مم من الخامة من دون تشغيل.
- برمجة كل قطعة منفردة: لا تُستغل إمكانية مشاركة حافة قص واحدة بين قطعتين.
كيف يعمل التعشيق ثلاثي الأبعاد؟
تستخدم DHCNC-BP-60 لتثقيب وقص قضبان التوصيل بنظام CNC حاسوباً صناعياً لحساب توزيع القطع قبل بدء الإنتاج.
قضيب نحاس (6,000 مم)
[========================================================================]
[قطعة A][قطعة A][  قطعة B  ][قطعة C][قطعة D][الباقي: 55 مم]
1. التجميع على مستوى المشروع
بدلاً من تحميل الرسومات بالتتابع، يستورد المشغل قائمة مواد التجميع كاملة. يجمع النظام القطع حسب السماكة —مثل نحاس بسماكة 10 مم— ويحسب خطة التعشيق للدفعة كلها.
يسمح ذلك بدمج قطع من لوحات مختلفة عندما تتطابق الخامة والمقطع. ويجب أن تحافظ خطة الإنتاج على هوية كل قطعة حتى لا تختلط المراجع بعد القص.
2. القص بحافة مشتركة
عندما تتساوى مقاطع قطعتين، يمكن للبرنامج وضعهما تباعاً بحيث تفصلهما ضربة مقص واحدة. يؤدي ذلك إلى إلغاء حركة أداة، وتقصير زمن الدورة، ومنع تكوّن شريط خردة رفيع بين القطعتين.
لا تُستخدم الحافة المشتركة إلا إذا وافق الطول النهائي وجودة الحافة وتسلسل التثقيب متطلبات الرسم. ولا يغني توفير الخامة عن القياس البُعدي لأول قطعة.
3. إعادة تموضع الماسكات
تتحرك الماسكات المدمجة وفق إحداثيات البرنامج. في التهيئة المنشورة يمكن أن يتبقى بعد التثقيب والقص طرف بطول 55 مم. ويجب تأكيد القيمة الفعلية بعرض خامة المشتري وسماكتها والعدد والشكل الهندسي.
قبل الشراء يمكن طلب تقييم للتطبيق والعدد باستخدام الرسومات الفعلية، ومقارنة التجهيزات في دليل ماكينات معالجة قضبان التوصيل.
مقارنة أداء العملية
| المعيار الفني | القص اليدوي التقليدي | نظام التعشيق ثلاثي الأبعاد DH CNC |
|---|---|---|
| متوسط فاقد الخامة | 12%–15% | أقل من 2% |
| أقصر باقٍ منشور | 200 مم | 55 مم |
| مدة التدريب الأولي | أسبوع إلى أسبوعين | يومان إلى ثلاثة أيام مع استيراد CAD |
| دقة التموضع المنشورة | ±0.50 مم مع المحاذاة اليدوية | ±0.20 مم بتحكم سيرفو |
هذه النسب مراجع للعملية وليست ضماناً عاماً. يجب حساب الوفر باستخدام مزيج القطع الحقيقي وطول القضبان المشتراة وقيمة استرداد الخردة وطريقة القياس المتفق عليها في اختبار FAT.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
كيف يقلل التعشيق ثلاثي الأبعاد هدر النحاس في تصنيع لوحات التوزيع؟
تحلل الخوارزمية قطع الدفعة كاملة، وتجمعها حسب المقطع، ثم توزعها ديناميكياً على قضبان نحاس بطول 6 أمتار. في تهيئة تم التحقق منها، يمكن خفض الباقي النهائي إلى 55 مم وتحسين استغلال الخامة بنسبة 10% إلى 15%.
ما صيغ CAD التي يدعمها البرنامج المدمج مع واجهة HMI؟
يستورد برنامج DH CNC بيانات CAD الصناعية ثنائية وثلاثية الأبعاد، بما في ذلك ملفات DXF وSTEP. يلغي الاستيراد المباشر إدخال الإحداثيات يدوياً، ويمكن أن يخفض التدريب الأولي للمشغل إلى يومين أو ثلاثة أيام.