
Tối đa hóa hiệu suất sử dụng đồng bằng phần mềm nesting 3D
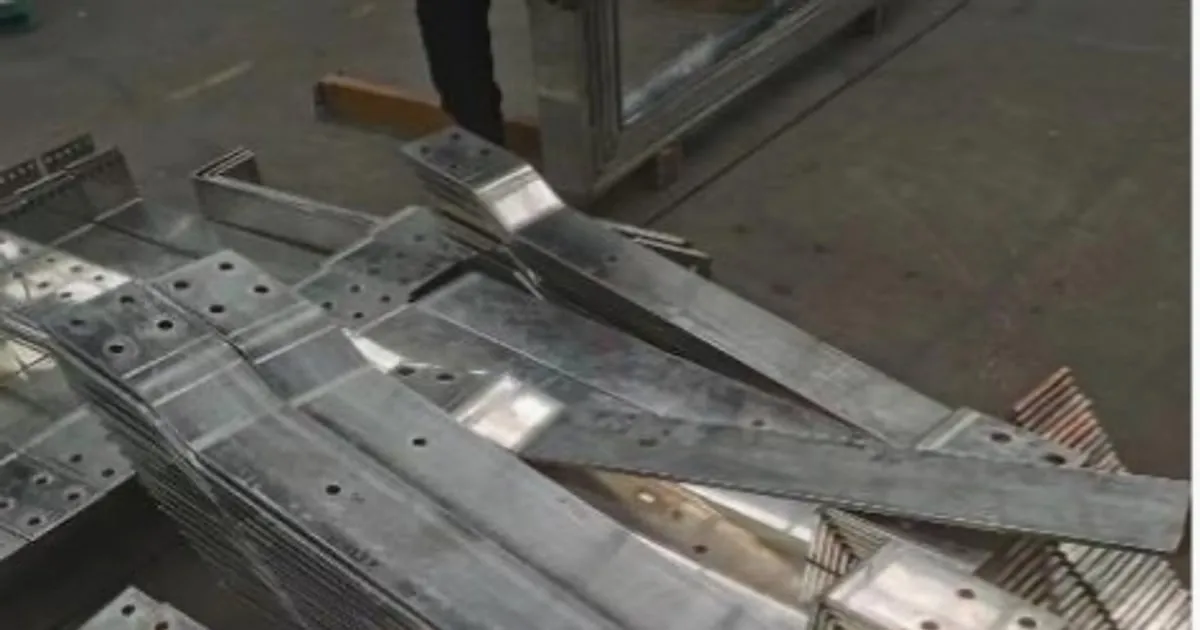
Thanh cái đồng chiếm tỷ trọng đáng kể trong chi phí sản xuất tủ điện hạ thế và trung thế. Khi giá đồng thế giới biến động thường xuyên, việc lấy được nhiều chi tiết hơn từ mỗi thanh ảnh hưởng trực tiếp đến biên lợi nhuận và độ chính xác của báo giá.
Xếp phôi thủ công và máy cắt thân rời thường để lại đoạn ngắn không thể tái sử dụng. Để giảm tổn thất này, nhà máy có thể dùng trạm đột và cắt CNC tích hợp với phần mềm nesting, hoặc máy gia công thanh cái 3 trong 1 khi sản lượng trung bình đòi hỏi linh hoạt giữa nhiều công đoạn.
Chi phí do hao hụt đồng
Trong một số tủ điện dòng lớn, nguyên liệu có thể chiếm tới 70% giá thành linh kiện. Vì vậy, chỉ vài điểm phần trăm phế liệu cũng có thể thay đổi đáng kể chi phí thực của mỗi tủ.
Khi không có tối ưu tự động, ba dạng tổn thất thường xuất hiện:
- Chọn vị trí cắt thủ công: người vận hành quyết định từng điểm cắt, khiến hao hụt thanh thô có thể đạt 8-12%.
- Đầu thanh ngoài vùng kẹp: một số máy phải chừa lại 200-300 mm không thể gia công.
- Lập trình riêng từng chi tiết: bỏ lỡ khả năng dùng chung một mép cắt cho hai mã hàng.
Tối ưu nesting 3D hoạt động như thế nào?
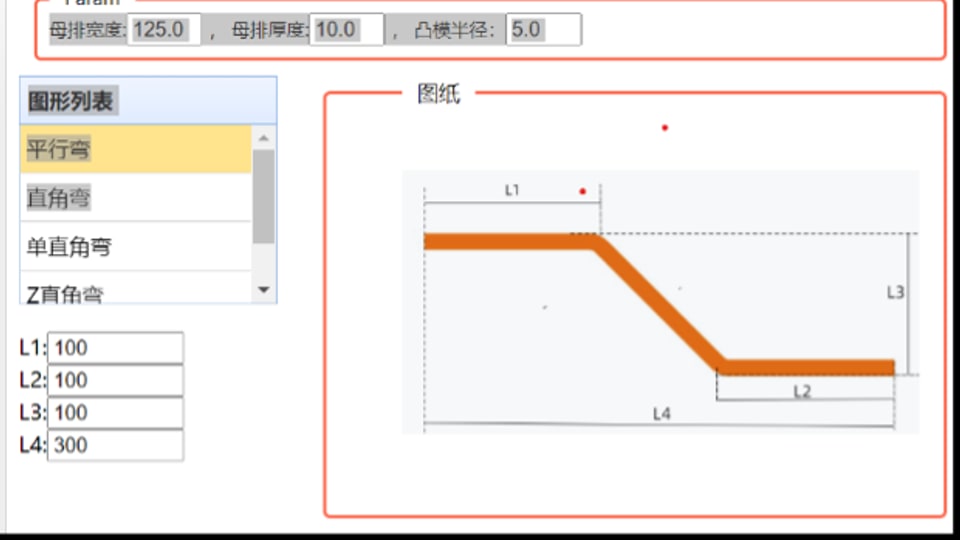
DHCNC-BP-60 đột và cắt thanh cái CNC sử dụng máy tính công nghiệp để tính phương án bố trí trước khi sản xuất.
Thanh đồng (6.000 mm)
[========================================================================]
[Chi tiết A][Chi tiết A][ Chi tiết B ][Chi tiết C][D][Dư: 55 mm]
1. Gom nhóm theo dự án
Thay vì nạp từng bản vẽ, người vận hành nhập danh mục vật tư của toàn bộ cụm. Hệ thống nhóm chi tiết theo chiều dày —chẳng hạn đồng 10 mm— rồi tính nesting cho cả lô.
Nhờ đó, các mã thuộc nhiều tủ khác nhau có thể ghép chung nếu cùng vật liệu và tiết diện. Kế hoạch sản xuất phải giữ nhận dạng từng chi tiết để tránh nhầm lẫn sau khi cắt.
2. Cắt dùng chung mép
Khi hai chi tiết có cùng tiết diện, phần mềm có thể đặt nối tiếp để một hành trình dao tách cả hai. Cách này bỏ một lần tác động dụng cụ, rút ngắn chu kỳ và không tạo dải phế liệu mỏng ở giữa.
Chỉ áp dụng mép chung khi chiều dài hoàn thiện, chất lượng cạnh và trình tự đột đáp ứng bản vẽ. Tiết kiệm vật liệu không thay thế việc đo kiểm chi tiết đầu tiên.
3. Tái định vị kẹp phôi
Cụm kẹp tích hợp đổi vị trí theo tọa độ chương trình. Ở cấu hình đã công bố, máy có thể đột và cắt với phần dư cuối 55 mm. Giá trị thực tế phải được xác nhận theo chiều rộng, chiều dày, bộ khuôn và hình học của khách hàng.
Trước khi mua, đội ngũ sản xuất có thể yêu cầu đánh giá ứng dụng và bộ khuôn bằng bản vẽ thật, đồng thời so sánh cấu hình trong danh mục máy gia công thanh cái.
So sánh hiệu suất quy trình
| Chỉ tiêu kỹ thuật | Cắt thủ công truyền thống | Hệ thống nesting 3D DH CNC |
|---|---|---|
| Tỷ lệ phế liệu trung bình | 12-15% | Dưới 2% |
| Phần dư tối thiểu công bố | 200 mm | 55 mm |
| Thời gian đào tạo ban đầu | 1-2 tuần | 2-3 ngày với nhập CAD |
| Độ chính xác định vị công bố | ±0,50 mm khi căn thủ công | ±0,20 mm với điều khiển servo |
Các tỷ lệ trên là tham chiếu quy trình, không phải bảo đảm cho mọi lô hàng. Mức tiết kiệm phải được tính bằng cơ cấu chi tiết thực tế, chiều dài thanh mua vào, giá trị thu hồi phế liệu và phương pháp đo đã thống nhất trong FAT.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Nesting 3D giảm hao hụt đồng trong sản xuất tủ điện như thế nào?
Thuật toán phân tích chi tiết của toàn bộ lô, nhóm theo tiết diện và bố trí động trên thanh đồng dài 6 mét. Với cấu hình đã xác minh, phần dư cuối có thể giảm xuống 55 mm, giúp tăng hiệu suất sử dụng vật liệu từ 10% đến 15%.
Phần mềm tích hợp trên HMI hỗ trợ những định dạng CAD nào?
Phần mềm DH CNC nhập dữ liệu CAD công nghiệp 2D và 3D, gồm tệp DXF và STEP. Nhập trực tiếp loại bỏ thao tác chép tọa độ thủ công và có thể rút ngắn đào tạo ban đầu xuống còn hai đến ba ngày.