
FAT e SAT de máquinas CNC para barramentos: protocolo de aceitação
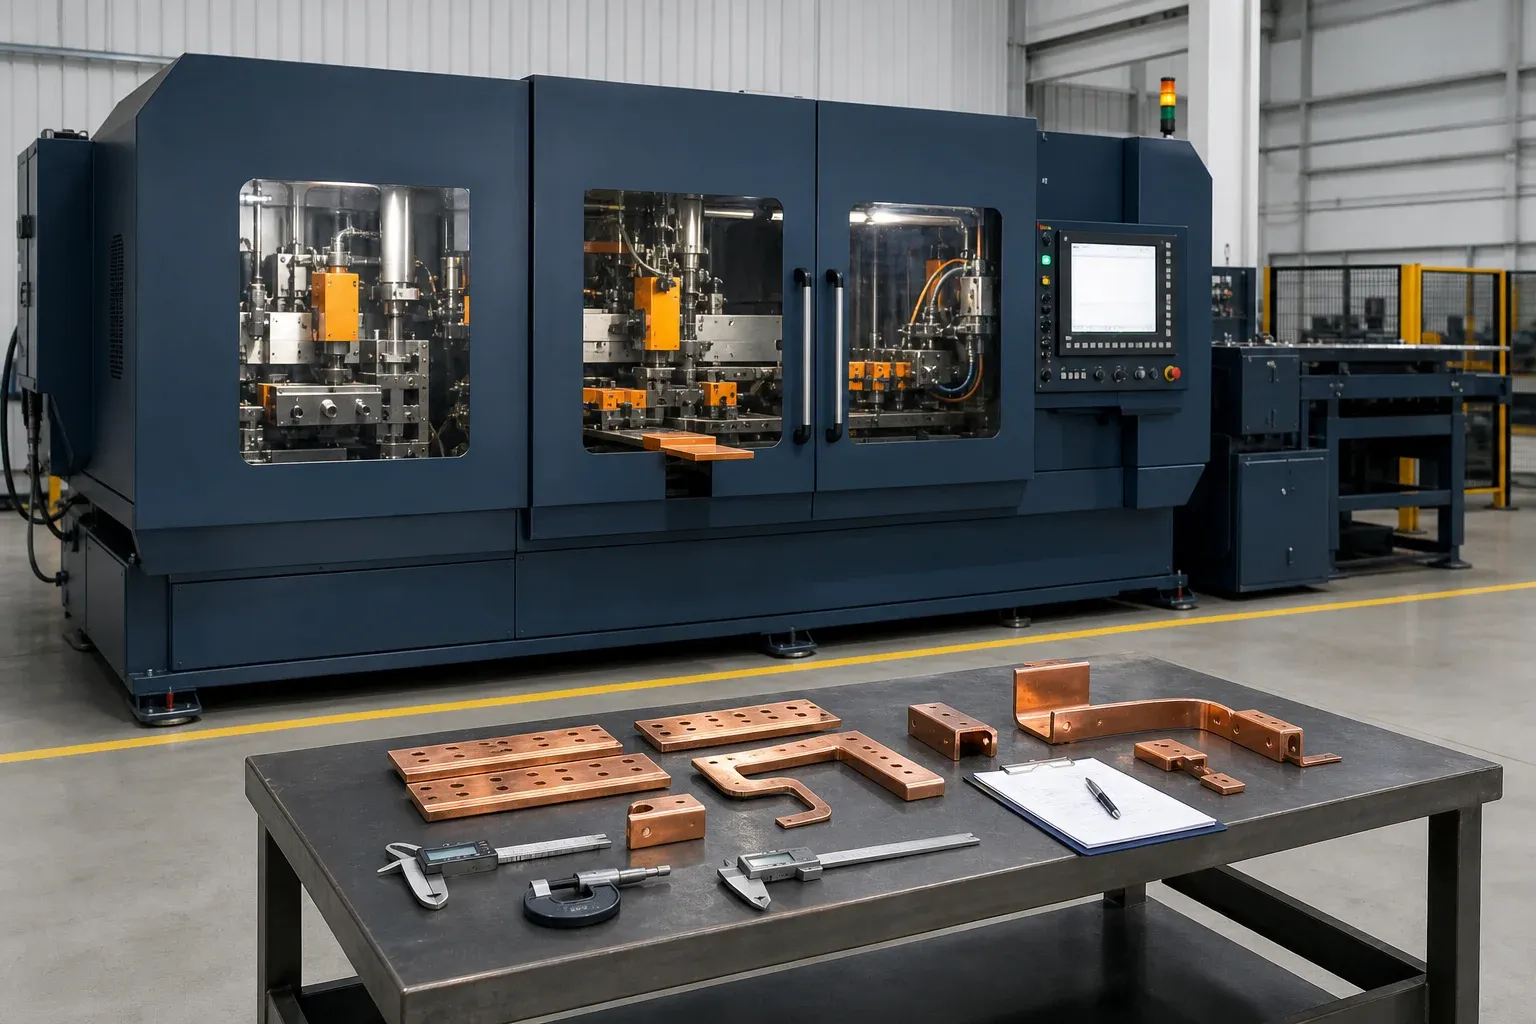
O teste de aceitação de uma máquina deve responder a uma pergunta comercial: o fornecedor entregou a configuração e a capacidade definidas no contrato de compra? Uma demonstração bem preparada, um ciclo em vazio e uma única amostra escolhida a dedo não respondem a essa pergunta.
Em uma máquina CNC para barramentos, o FAT exige cobre aprovado pelo comprador, desenhos representativos, métodos de medição acordados e critérios de aprovação e reprovação. O SAT confirma depois que transporte, instalação, utilidades, integração da segurança local, programas e treinamento preservam na planta do comprador a capacidade já aceita.
Escreva o plano de aceitação antes de fechar o pedido
O protocolo tem poder de negociação antes da emissão do pedido e pouca força quando a máquina já está embalada. Anexe o plano FAT/SAT à especificação técnica ou ao contrato. Defina:
- modelo, opcionais, ferramentas, software e utilidades da máquina;
- desenhos aplicáveis e especificações formais do fornecedor;
- responsabilidades do comprador e do fornecedor;
- materiais de teste, arquivos de peças e quantidades necessárias;
- características, métodos de medição e fontes dos critérios;
- quantidade de amostras e regras estatísticas, quando usadas;
- verificações de segurança realizadas por pessoal qualificado;
- condições de produtividade e exclusões;
- documentação, dados brutos, fotografias e backups;
- processo de desvio, reteste, pendências e liberação para embarque;
- forma de acompanhamento, inclusive evidência remota quando permitida.
Não use este artigo como fonte de limites numéricos. O pedido, a especificação aprovada, os desenhos das peças de teste, a análise de riscos e as normas aplicáveis devem fornecer esses limites.
Use o guia de testes de precisão e repetibilidade de máquinas CNC para barramentos para transformá-los em uma matriz por característica, com referências, repetições, instrumentos, resultados brutos e ações corretivas.
Escolha peças que representem o envelope de produção
Monte uma matriz de famílias antes de selecionar as amostras. Inclua material fino e grosso, barras estreitas e largas, furos pequenos e grandes, rasgos, padrões repetidos, cortes retos, retalhos curtos quando contratuais, dobras planas e de borda, offsets, dobras em U e a relação mais difícil entre furo e dobra.
Nem toda máquina executa todas as operações. Uma célula de puncionamento e corte não deve ser reprovada por uma dobra não contratada. Uma dobradeira não deve ser aceita com um único corpo de prova simples a 90 graus quando a especificação inclui offsets ou dobras de borda.
Use a liga e a condição do condutor especificadas pelo comprador. Material substituto pode alterar força de puncionamento, rebarba, resposta à dobra e retorno elástico. Identifique cada amostra para que a medição permaneça rastreável ao material, desenho, programa, ferramenta e ordem de execução.
Verifique configuração e documentos antes de processar cobre
Compare a placa e a configuração entregue com o pedido. Revise identidade e número de série, eixos, proteções, comando, motor e alimentação, sistemas hidráulicos ou pneumáticos, opcionais, ferramentas padrão e especiais, licenças, idiomas e acessórios fornecidos.
Para pedidos da UE que atravessem a transição de janeiro de 2027, acorde separadamente a base de conformidade usando a checklist de compras do Regulamento de Máquinas da UE. Aprovar o FAT não substitui a avaliação de conformidade nem determina a data legal de colocação no mercado.
A conferência documental anterior ao teste deve incluir:
- arranjo geral aprovado e informações de fundação;
- documentos elétricos, hidráulicos e pneumáticos aplicáveis;
- manuais de operação e manutenção;
- informações de risco e segurança atribuídas ao fornecedor;
- lista de ferramentas, desenhos, instruções de setup e limites;
- identificação e situação de calibração dos instrumentos;
- método de backup do software e dos parâmetros de PLC, IHM e CNC;
- lista de peças de reposição e consumíveis;
- matriz de ensaio assinada e formulários de resultado em branco.
Registre as condições das utilidades durante o FAT. Uma máquina testada com alimentação ou pressão diferente da contratada pode não reproduzir o resultado após a instalação.
Teste cada operação com resultados mensuráveis
Puncionamento e posição das características
Teste furos redondos, rasgos, padrões repetidos e qualquer característica especial incluída. Meça dimensão, posição a partir de referências definidas, passo, distância à borda, orientação, rebarba e deformação. Separe a precisão da primeira peça da produção repetida após ciclos ou trocas de ferramenta.
Para a estação de puncionamento e corte DHCNC-BP-60, use a configuração formal cotada e o desenho de teste do comprador. Não presuma que todo recurso ou acessório da página do produto esteja no pacote adquirido.
Corte e qualidade da borda
Meça comprimento, esquadro quando exigido, condição da borda, deformação e comportamento contratado do retalho ou da fixação. Use a faixa de material especificada. Registre se o resultado foi obtido em uma sequência normal de programa ou em demonstração otimizada manualmente.
Dobra e compensação do retorno elástico
Teste ângulo, posição da dobra, offset, relação entre abas, plano terminal e repetibilidade no material exigido. Inclua recuperação de programa e um novo setup quando a troca fizer parte da aceitação. Uma estação de dobra DHAC-BB-H ou máquina multifuncional DH303-8P só deve ser testada contra as operações, ferramentas e faixas do pedido aprovado.
Execute uma sequência representativa, não apenas golpes isolados
Depois das verificações individuais, produza uma peça ou pequena família semelhante à produção. Inclua carregamento de programa, orientação do material, fixação, seleção de ferramentas, sequência, troca de peça, alarmes normais, recuperação permitida pelo manual e inspeção final.
Se a produtividade for contratual, defina se o tempo inclui carregamento, seleção de programa, troca de ferramenta, rebarbação, medição e intervenção do operador. Declare qualificação do operador, lote, material e critérios de qualidade. Uma cadência curta em vazio não representa produção de peças acabadas.
Verifique também se a máquina rejeita ou trata com segurança os erros de entrada previstos conforme o projeto aprovado. Nunca provoque uma falha perigosa nem burle uma proteção para “comprovar” uma função.
Verifique proteções e controle de energias com segurança
A validação de segurança deve ser planejada e realizada por pessoal qualificado conforme a análise de riscos da máquina e os requisitos do destino. A ISO 12100 fornece uma estrutura para apreciação e redução de riscos de máquinas. A IEC 60204-1:2016 com Emenda 1:2021 é uma referência IEC vigente para o equipamento elétrico de máquinas na data desta publicação; confirme sua situação para o projeto.
Para locais de trabalho nos Estados Unidos, os recursos da OSHA sobre proteção de máquinas e o 29 CFR 1910.147 sobre controle de energias perigosas são pontos de partida pertinentes. Eles não substituem uma avaliação específica da máquina e da planta.
A equipe de aceitação pode verificar paradas de emergência, proteções, intertravamentos, comportamento na reinicialização, alarmes, informações de isolamento e energia hidráulica ou pneumática armazenada segundo procedimento aprovado. Não burle intertravamentos, entre em zona de perigo nem improvise teste de isolamento.
Encerre o FAT com evidências e gestão de pendências
Cada resultado deve identificar requisito, amostra, método, instrumento, leitura bruta, situação, testemunha e arquivo de evidência. Preserve os programas e parâmetros usados nas peças aceitas.
| Resultado do FAT | Ação necessária |
|---|---|
| Aprovado | assinar o resultado e preservar a evidência |
| Reprovado, corrigível antes do embarque | documentar a correção e executar reteste acompanhado ou acordado |
| Documento ou item menor pendente | atribuir responsável e data e definir se bloqueia a liberação |
| Desvio técnico | obter aprovação por escrito da engenharia e da área comercial |
| Falha crítica de segurança | bloquear a liberação até correção e reteste aprovado |
A liberação para embarque deve referenciar o relatório encerrado e as pendências aprovadas que restarem. Promessas verbais e fotografias sem medições brutas não encerram um item.
Use o SAT para confirmar instalação e entrega
O SAT não é uma repetição cega de todo o FAT. Confirme danos de transporte, identidade, ancoragem e nivelamento especificados, utilidades, proteções e acessos locais, exaustão ou gestão de resíduos, restauração de software, rede e integração com equipamentos a montante ou a jusante.
Execute um programa de referência preservado em material controlado e compare o resultado com o FAT, conforme método e condições acordados. Depois, conclua treinamento de operação e manutenção, informações de isolamento de energias, backups, inventário de reposição e ferramentas e lista final de pendências.
O guia de suporte pós-venda trata do serviço posterior. O SAT deve provar que o comprador dispõe de documentos, competências e ativos necessários para iniciar essa fase operacional.
Aplique a checklist por configuração
| Área de teste | Universal | Célula de punção/corte | Máquina multifuncional | Estação de dobra |
|---|---|---|---|---|
| Configuração e documentos entregues | Sim | Sim | Sim | Sim |
| Utilidades, alarmes, controles e backups | Sim | Sim | Sim | Sim |
| Proteções e verificações de segurança aprovadas | Sim | Sim | Sim | Sim |
| Geometria e repetibilidade de furos/rasgos | Se aplicável | Principal | Exigida se incluída | Não |
| Comprimento de corte e condição da borda | Se aplicável | Principal | Exigida se incluída | Não |
| Geometria de dobras planas/de borda/offset | Se aplicável | Não | Conforme as funções adquiridas | Principal |
| Recuperação de programa e troca | Sim | Sim | Sim | Sim |
| Sequência representativa de produção | Sim | Família de punção/corte | Família de operações mistas | Família de dobra |
| Treinamento, reposição, ferramentas e backup final | Sim | Sim | Sim | Sim |
Use o catálogo de equipamentos para definir a configuração e envie materiais e desenhos representativos pela solicitação de avaliação técnica. Uma boa aceitação começa quando as partes concordam sobre o que será medido, não quando a máquina é ligada.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Qual é a diferença entre FAT e SAT de uma máquina de barramentos?
O FAT verifica, nas instalações do fornecedor, a configuração e o desempenho contratados antes do embarque. O SAT confirma, no comprador, as condições após o transporte, a instalação, as utilidades, a integração da segurança local, a restauração dos programas, o desempenho das peças de referência, o treinamento e a entrega.
Quais amostras de cobre devem ser usadas no FAT?
Use material aprovado pelo comprador e famílias representativas que cubram espessuras, larguras, furos, rasgos, cortes, tipos e sequências de dobra, acabamentos e relações de referência difíceis. Inclua uma peça semelhante à produção, não apenas um corpo de prova demonstrativo do fornecedor.
Quantas peças são necessárias para testar a repetibilidade?
Não existe quantidade universal. Defina-a antes da compra conforme a característica, a tolerância, a variação esperada, o tempo de ciclo, o risco e a regra estatística adotada. O protocolo deve separar a precisão do setup do desempenho em ciclos repetidos.
O que ocorre quando a máquina reprova em um item do FAT?
Registre requisito, resultado, evidência, causa ou contenção, responsável, data de correção e método de reteste. Classifique se o problema bloqueia o embarque, pode ser encerrado antes da expedição ou exige concessão técnica e comercial aprovada expressamente.
Quais documentos devem ser entregues depois do SAT?
Entregue especificações aprovadas, manuais, informações elétricas e hidráulicas, backups de software e parâmetros, listas de ferramentas e peças de reposição, registros de calibração e ensaio, resultados FAT/SAT, informações de segurança e manutenção, registros de treinamento e a lista final de pendências.