
FAT và SAT máy CNC gia công thanh cái: quy trình nghiệm thu
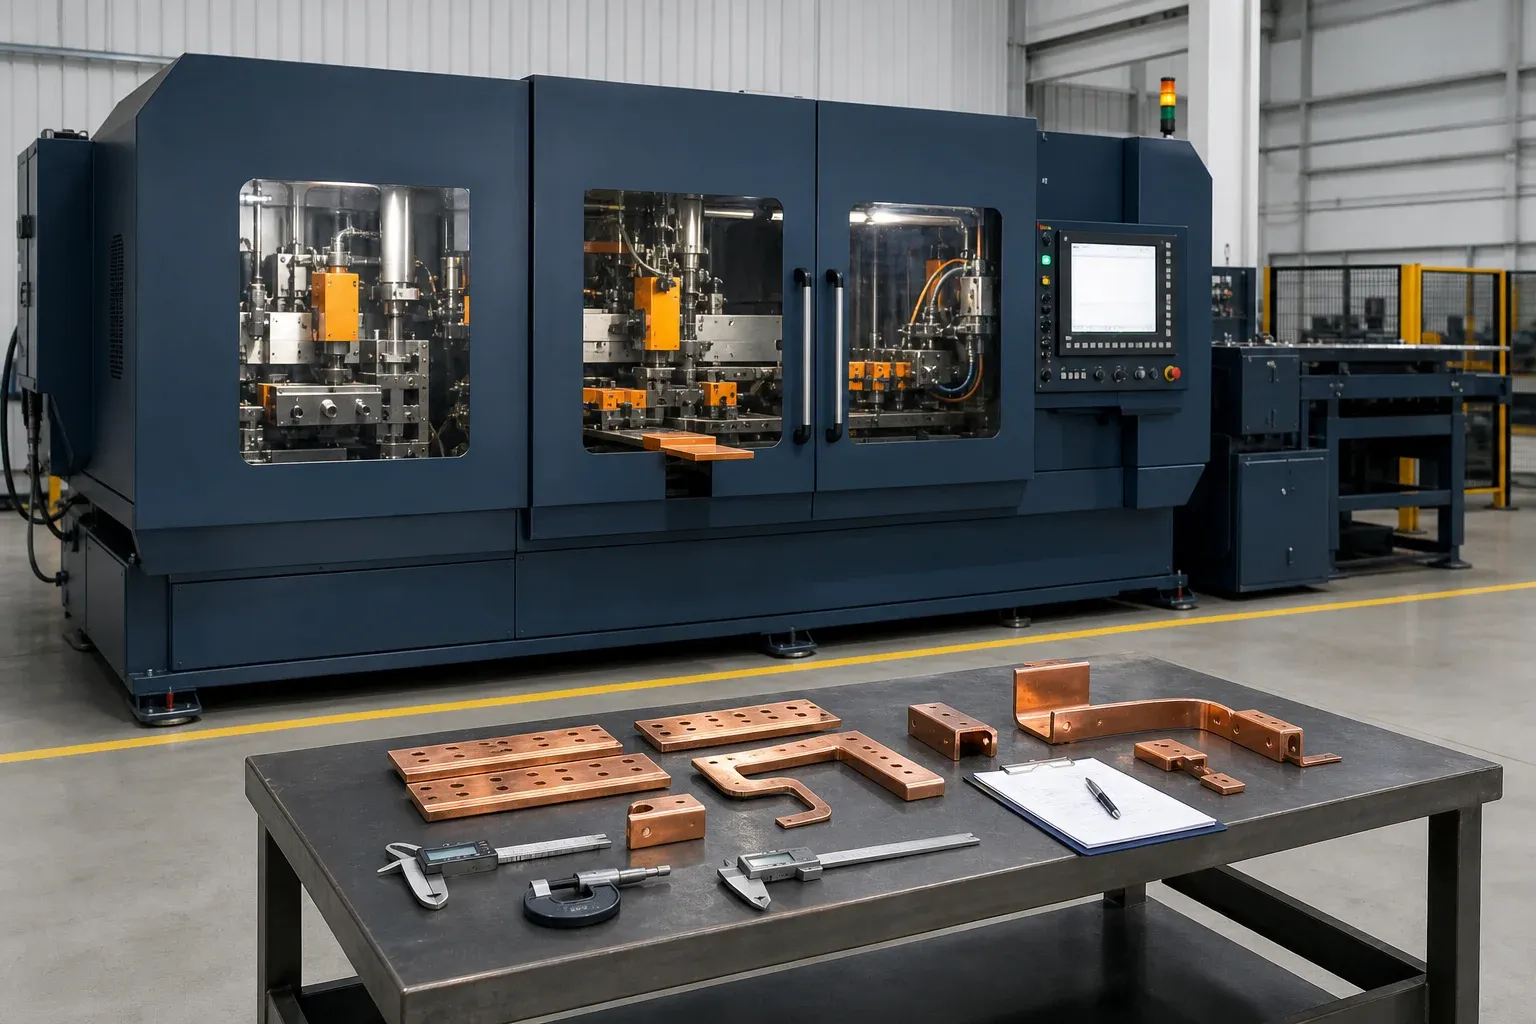
Nghiệm thu máy phải trả lời một câu hỏi thương mại: nhà cung cấp đã giao đúng cấu hình và năng lực quy định trong hợp đồng mua chưa? Một màn trình diễn trơn tru, một chu kỳ chạy không tải và một mẫu được lựa chọn kỹ không thể trả lời đầy đủ.
Với máy CNC gia công thanh cái, FAT cần đồng do người mua phê duyệt, bản vẽ đại diện, phương pháp đo đã thống nhất và tiêu chí đạt/không đạt. SAT sau đó xác nhận rằng vận chuyển, lắp đặt, tiện ích, tích hợp an toàn tại chỗ, chương trình và đào tạo vẫn duy trì năng lực đã được chấp nhận tại cơ sở người mua.
Soạn kế hoạch nghiệm thu trước khi chốt đơn hàng
Quy trình có giá trị đàm phán trước khi đặt hàng và rất ít sức nặng khi máy đã đóng kiện. Hãy đính kèm kế hoạch FAT/SAT vào thông số kỹ thuật hoặc hợp đồng. Cần xác định:
- model máy, tùy chọn, dụng cụ, phần mềm và tiện ích;
- bản vẽ áp dụng và thông số chính thức của nhà cung cấp;
- trách nhiệm của người mua và nhà cung cấp;
- vật liệu thử, tệp chi tiết và số lượng cần thiết;
- đặc tính, phương pháp đo và nguồn tiêu chí chấp nhận;
- số lượng mẫu và quy tắc quyết định thống kê khi sử dụng;
- kiểm tra an toàn do người đủ năng lực thực hiện;
- điều kiện năng suất và các nội dung loại trừ;
- tài liệu, dữ liệu thô, hình ảnh và bản sao lưu;
- quy trình xử lý sai lệch, thử lại, hạng mục mở và cho phép giao hàng;
- bố trí chứng kiến, kể cả bằng chứng từ xa nếu được phép.
Không dùng bài viết này làm nguồn giới hạn số. Các giới hạn phải đến từ đơn mua hàng, thông số đã duyệt, bản vẽ chi tiết thử, đánh giá rủi ro và tiêu chuẩn áp dụng.
Dùng hướng dẫn kiểm tra độ chính xác và độ lặp lại của máy CNC thanh cái để chuyển các giới hạn đó thành ma trận theo từng đặc tính với chuẩn, số lần lặp, dụng cụ, kết quả thô và biện pháp xử lý.
Chọn chi tiết đại diện cho dải sản xuất
Lập ma trận họ chi tiết trước khi chọn mẫu. Bao gồm vật liệu mỏng và dày, thanh hẹp và rộng, lỗ nhỏ và lớn, rãnh, mẫu lặp, đường cắt thẳng, đoạn thừa ngắn nếu có trong hợp đồng, uốn phẳng và uốn cạnh, uốn bậc, uốn chữ U và quan hệ lỗ–đường uốn khó nhất.
Không phải máy nào cũng thực hiện mọi công đoạn. Không được đánh trượt cụm đột-cắt vì một kiểu uốn ngoài hợp đồng. Không được nghiệm thu máy uốn chỉ bằng một mẫu 90 độ dễ nếu thông số có uốn bậc hoặc uốn cạnh.
Dùng đúng mác và trạng thái vật liệu dẫn điện mà người mua quy định. Vật liệu thay thế có thể làm thay đổi lực đột, ba via, phản ứng uốn và độ đàn hồi ngược. Đánh dấu từng mẫu để số đo thô truy xuất được về vật liệu, bản vẽ, chương trình, dụng cụ và thứ tự chạy.
Xác minh cấu hình và hồ sơ trước khi gia công đồng
Đối chiếu nhãn máy và cấu hình giao thực tế với đơn hàng. Kiểm tra nhận dạng và số sê-ri, trục, che chắn, điều khiển, động cơ và nguồn điện, hệ thống thủy lực hoặc khí nén, tùy chọn, dụng cụ tiêu chuẩn và đặc biệt, giấy phép phần mềm, ngôn ngữ và phụ kiện.
Với đơn hàng EU đi qua giai đoạn chuyển tiếp tháng 1/2027, hãy thống nhất riêng cơ sở đánh giá sự phù hợp bằng checklist mua máy theo Quy định Máy móc EU. Đạt FAT không thay thế quy trình đánh giá sự phù hợp và không xác lập ngày pháp lý đưa máy ra thị trường.
Kiểm tra hồ sơ trước khi chạy nên gồm:
- bản bố trí chung đã duyệt và thông tin nền móng;
- tài liệu điện, thủy lực và khí nén khi áp dụng;
- hướng dẫn vận hành và bảo trì;
- thông tin rủi ro và an toàn thuộc trách nhiệm nhà cung cấp;
- danh mục dụng cụ, bản vẽ, hướng dẫn cài đặt và giới hạn;
- nhận dạng thiết bị đo và tình trạng hiệu chuẩn;
- phương pháp sao lưu phần mềm và tham số PLC, HMI, CNC;
- danh mục phụ tùng và vật tư tiêu hao;
- ma trận thử đã ký và biểu mẫu kết quả để trống.
Ghi lại điều kiện tiện ích trong FAT. Máy được thử ở nguồn điện hoặc áp suất khác hợp đồng có thể không lặp lại kết quả sau khi lắp đặt.
Kiểm tra từng công đoạn bằng đầu ra đo được
Đột và vị trí đặc tính
Kiểm tra lỗ tròn, rãnh, mẫu lặp và mọi đặc tính riêng có trong đơn hàng. Đo kích thước, vị trí từ chuẩn đã định, bước, khoảng cách mép, hướng, ba via và biến dạng. Tách độ chính xác của chi tiết đầu tiên khỏi sản xuất lặp sau các chu kỳ hoặc lần thay dụng cụ.
Với cụm đột và cắt DHCNC-BP-60, dùng cấu hình chính thức trong báo giá và bản vẽ thử của người mua. Không mặc định mọi tính năng hay phụ kiện trên trang sản phẩm đều thuộc gói đã mua.
Cắt và chất lượng mép
Đo chiều dài, độ vuông góc khi cần, tình trạng mép, biến dạng và hành vi đoạn thừa hoặc kẹp phôi theo hợp đồng. Dùng dải vật liệu quy định. Ghi rõ kết quả đến từ trình tự chương trình bình thường hay một màn trình diễn được tối ưu thủ công.
Uốn và bù đàn hồi ngược
Kiểm tra góc, vị trí uốn, độ lệch, quan hệ giữa các cánh, mặt phẳng đầu cuối và độ lặp lại trên vật liệu yêu cầu. Bao gồm gọi lại chương trình và cài đặt mới khi chuyển đổi nằm trong phạm vi nghiệm thu. Trạm uốn DHAC-BB-H hoặc máy đa chức năng DH303-8P chỉ được thử theo các công đoạn, dụng cụ và dải trong đơn hàng đã duyệt.
Chạy một trình tự đại diện, không chỉ từng nhát riêng lẻ
Sau kiểm tra riêng lẻ, chạy một chi tiết hoặc họ nhỏ giống sản xuất. Bao gồm nạp chương trình, chiều đặt vật liệu, kẹp, chọn dụng cụ, trình tự công đoạn, đổi chi tiết, cảnh báo bình thường, khôi phục được hướng dẫn cho phép và kiểm tra cuối.
Nếu năng suất là điều khoản hợp đồng, hãy nêu thời gian có bao gồm nạp phôi, chọn chương trình, thay dụng cụ, tẩy ba via, đo và thao tác của người vận hành hay không. Ghi rõ trình độ người vận hành, cỡ lô, vật liệu và tiêu chí chất lượng. Tốc độ chu kỳ không tải ngắn không phải sản lượng chi tiết hoàn chỉnh.
Cũng cần xác minh máy từ chối hoặc xử lý an toàn các lỗi đầu vào dự kiến theo thiết kế đã duyệt. Không tạo lỗi nguy hiểm hoặc vô hiệu hóa cơ cấu bảo vệ để “chứng minh” một chức năng.
Xác minh che chắn và kiểm soát năng lượng an toàn
Việc xác nhận an toàn phải do người có năng lực lập kế hoạch và thực hiện theo đánh giá rủi ro riêng của máy cùng yêu cầu tại nơi lắp đặt. ISO 12100 cung cấp khuôn khổ đánh giá và giảm thiểu rủi ro máy móc. IEC 60204-1:2016 cùng Sửa đổi 1:2021 là tài liệu tham chiếu IEC hiện hành về thiết bị điện của máy tại thời điểm xuất bản; hãy xác nhận tình trạng áp dụng cho dự án.
Với nơi làm việc tại Hoa Kỳ, tài liệu OSHA về che chắn máy và 29 CFR 1910.147 về kiểm soát năng lượng nguy hiểm là các điểm khởi đầu phù hợp. Chúng không thay thế đánh giá tuân thủ riêng cho máy và địa điểm.
Đội nghiệm thu có thể xác minh dừng khẩn cấp, che chắn, liên động, hành vi khởi động lại, cảnh báo, thông tin cách ly và năng lượng thủy lực hoặc khí nén tích trữ theo quy trình đã duyệt. Không vô hiệu hóa liên động, đưa tay vào vùng nguy hiểm hoặc tự đặt ra thử nghiệm cách ly năng lượng.
Đóng FAT bằng bằng chứng và quy trình xử lý tồn đọng
Mỗi kết quả phải xác định yêu cầu, mẫu, phương pháp, dụng cụ, số đo thô, trạng thái, người chứng kiến và tệp bằng chứng. Lưu chương trình và tham số đã dùng cho các chi tiết được chấp nhận.
| Kết quả FAT | Hành động cần thiết |
|---|---|
| Đạt | ký kết quả và lưu bằng chứng |
| Không đạt, có thể sửa trước khi giao | ghi lại việc khắc phục và thử lại có chứng kiến hoặc theo thỏa thuận |
| Tài liệu hoặc mục nhỏ còn mở | giao người phụ trách/ngày hoàn tất và xác định có chặn xuất hàng không |
| Sai lệch kỹ thuật | lấy phê duyệt bằng văn bản của kỹ thuật và thương mại |
| Lỗi an toàn nghiêm trọng | chặn xuất hàng đến khi sửa và thử lại đạt |
Phiếu cho phép giao hàng phải dẫn chiếu báo cáo đã đóng và các hạng mục mở còn lại đã được phê duyệt. Cam kết miệng và ảnh không có số đo thô không đủ để đóng một mục.
Dùng SAT để xác nhận lắp đặt và bàn giao
SAT không phải là lặp lại toàn bộ FAT một cách máy móc. Xác nhận hư hỏng vận chuyển, nhận dạng máy, neo và cân bằng theo yêu cầu, tiện ích, che chắn và lối tiếp cận tại chỗ, hút hoặc xử lý phế, khôi phục phần mềm, cài đặt mạng và tích hợp với thiết bị trước hoặc sau công đoạn.
Chạy chương trình tham chiếu đã lưu trên vật liệu được kiểm soát và so kết quả với FAT theo đúng phương pháp và điều kiện đã thống nhất. Sau đó hoàn tất đào tạo vận hành và bảo trì, thông tin cách ly năng lượng, bản sao lưu, kiểm kê phụ tùng và dụng cụ cùng danh sách tồn đọng cuối.
Hướng dẫn dịch vụ sau bán hàng trình bày hỗ trợ sau bàn giao. SAT phải chứng minh người mua có đủ tài liệu, kỹ năng và tài sản để bắt đầu giai đoạn vận hành đó.
Áp dụng checklist theo cấu hình
| Hạng mục thử | Dùng chung | Cụm đột/cắt | Máy đa chức năng | Trạm uốn |
|---|---|---|---|---|
| Cấu hình và tài liệu đã giao | Có | Có | Có | Có |
| Tiện ích, cảnh báo, điều khiển và sao lưu | Có | Có | Có | Có |
| Che chắn và kiểm tra an toàn đã duyệt | Có | Có | Có | Có |
| Hình học và độ lặp lại lỗ/rãnh | Nếu áp dụng | Chính | Bắt buộc nếu có | Không |
| Chiều dài cắt và tình trạng mép | Nếu áp dụng | Chính | Bắt buộc nếu có | Không |
| Hình học uốn phẳng/cạnh/bậc | Nếu áp dụng | Không | Theo chức năng đã mua | Chính |
| Gọi lại chương trình và chuyển đổi | Có | Có | Có | Có |
| Trình tự sản xuất đại diện | Có | Họ chi tiết đột/cắt | Họ công đoạn hỗn hợp | Họ chi tiết uốn |
| Đào tạo, phụ tùng, dụng cụ và bản sao cuối | Có | Có | Có | Có |
Dùng trung tâm thiết bị để xác định cấu hình, sau đó gửi vật liệu và bản vẽ đại diện qua yêu cầu đánh giá kỹ thuật. Một quy trình nghiệm thu tốt bắt đầu khi hai bên thống nhất sẽ đo gì, không phải khi bật máy.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
FAT và SAT của máy thanh cái khác nhau như thế nào?
FAT xác minh cấu hình và năng lực theo hợp đồng tại cơ sở nhà cung cấp trước khi giao hàng. SAT xác nhận tại nhà máy người mua tình trạng sau vận chuyển, lắp đặt, tiện ích, tích hợp an toàn tại chỗ, chương trình khôi phục, kết quả chi tiết chuẩn, đào tạo và bàn giao.
Nên dùng mẫu đồng nào trong FAT?
Dùng vật liệu do người mua phê duyệt và các họ chi tiết đại diện cho chiều dày, chiều rộng, lỗ, rãnh, đường cắt, kiểu và trình tự uốn, lớp hoàn thiện cùng các quan hệ chuẩn khó. Cần có chi tiết gần với sản xuất thực tế, không chỉ phôi trình diễn do nhà cung cấp chọn.
Cần bao nhiêu chi tiết để kiểm tra độ lặp lại?
Không có một số lượng chung cho mọi trường hợp. Hãy thống nhất trước khi mua theo đặc tính, dung sai, biến thiên dự kiến, thời gian chu kỳ, rủi ro và quy tắc quyết định thống kê. Quy trình phải tách độ chính xác khi cài đặt khỏi hiệu năng qua các chu kỳ lặp.
Điều gì xảy ra khi máy không đạt một hạng mục FAT?
Ghi lại yêu cầu, kết quả, bằng chứng, nguyên nhân hoặc biện pháp ngăn chặn, người phụ trách, ngày khắc phục và phương pháp thử lại. Phân loại rõ lỗi có chặn giao hàng, có thể đóng trước khi gửi đi hay cần chấp thuận ngoại lệ kỹ thuật và thương mại bằng văn bản.
Cần bàn giao tài liệu gì sau SAT?
Bàn giao thông số đã duyệt, hướng dẫn, tài liệu điện và thủy lực, bản sao phần mềm và tham số, danh mục dụng cụ và phụ tùng, hồ sơ hiệu chuẩn và thử nghiệm, kết quả FAT/SAT, thông tin an toàn và bảo trì, hồ sơ đào tạo cùng danh sách tồn đọng cuối cùng.