
Gia công thanh cái cho tủ điện: hướng dẫn kiểm soát quy trình
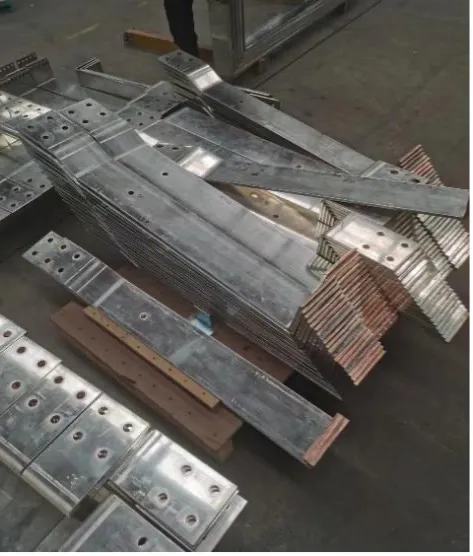
Gia công thanh cái cho tủ điện biến thiết kế điện và cơ khí đã duyệt thành các chi tiết dẫn điện có tính lặp lại. Chọn máy không tự tạo ra sự phù hợp của cả tủ điện. Bộ phận gia công phải giữ đúng yêu cầu thiết kế thông qua kiểm soát vật liệu, chuẩn định vị, đột, cắt, uốn, chuẩn bị bề mặt, nhận dạng và kiểm tra.
Tài liệu này nối yêu cầu bản vẽ với kiểm soát tại xưởng. Luôn dùng đặc tính kỹ thuật hiện hành của dự án và tiêu chuẩn áp dụng cho khoảng cách điện, kiểm chứng độ tăng nhiệt, khả năng chịu ngắn mạch, tính năng điện môi và an toàn.
1. Bắt đầu từ thiết kế tủ điện đã được kiểm chứng
Trước khi phát hành thanh cái cho sản xuất, bản vẽ hoặc mô hình số được kiểm soát phải xác định:
- mác vật liệu, trạng thái cơ tính và tình trạng lớp mạ hoặc phủ;
- chiều rộng, chiều dày và chiều dài thành phẩm;
- chuẩn tham chiếu và trình tự uốn;
- kích thước, vị trí lỗ/lỗ dài và khoảng cách tới mép;
- góc, hướng và bán kính trong của đoạn uốn;
- vị trí lắp với sứ cách điện, đầu cực, thanh nối và vỏ tủ;
- yêu cầu về ba via, bề mặt, độ phẳng và ngoại quan;
- mã chi tiết, phiên bản và nhận dạng pha/vị trí;
- phương pháp kiểm tra và giới hạn chấp nhận.
Không để người vận hành suy ra yêu cầu còn thiếu từ một dự án trước. Giải quyết chúng qua quy trình thay đổi kỹ thuật.
2. Kiểm soát vật liệu đầu vào
Đồng và nhôm phản ứng khác nhau với cắt, đột, uốn, mạ và chuẩn bị mối nối. Ngay trong cùng một nhóm vật liệu, trạng thái cơ tính và chiều dày cũng ảnh hưởng đến độ hồi đàn hồi và lực cần thiết.
Khi nhận hàng, liên kết từng lô với:
- yêu cầu mua hàng và chứng chỉ nhà cung cấp;
- mác và trạng thái cơ tính;
- chiều rộng, chiều dày đã đo;
- tình trạng bề mặt và bao gói bảo vệ;
- số mẻ, số lô hoặc mã truy xuất nội bộ;
- hồ sơ chấp thuận thay thế, nếu có.
Kê đỡ thanh dài sao cho không bị biến dạng dư khi lưu kho. Tách riêng vật liệu trần, vật liệu đã mạ và đã phủ để bảo vệ bề mặt và tránh nhầm lẫn.
3. Thiết lập hệ chuẩn ổn định từ bản vẽ
Sai số tích lũy thường đến từ việc đổi chuẩn giữa các nguyên công. Xác định điểm lấy chuẩn khi đột, cắt, uốn và kiểm tra cuối.
| Đặc tính | Quyết định về chuẩn |
|---|---|
| Cụm lỗ | Mép, đầu thanh hoặc đặc tính đã có dùng làm gốc tọa độ |
| Chiều dài cắt | Lượng dư phôi và đầu thành phẩm làm chuẩn |
| Vị trí uốn | Tiếp tuyến, đường tâm hoặc chuẩn của bộ khuôn |
| Hướng uốn | Mặt quay lên/xuống và chiều đặt chi tiết |
| Nhiều lần uốn | Trình tự và đặc tính khống chế lần gá tiếp theo |
| Độ lắp khớp cuối | Các điểm lắp kiểm tra bằng dưỡng lắp ráp hoặc trong vỏ tủ |
Tên chương trình cần có mã chi tiết và phiên bản. Khóa các phiên bản lỗi thời khỏi sản xuất, đồng thời lưu phiếu thiết lập đã duyệt với bộ khuôn và trạng thái vật liệu.
4. Kiểm soát đột lỗ và lỗ dài
Với từng đặc tính, xác nhận kích thước khuôn, khe hở, hướng và lượng vật liệu còn lại gần mép cũng như các lỗ lân cận. Không chỉ kiểm tra vị trí tâm danh nghĩa:
- kích thước và hình dạng;
- bước lỗ và vị trí so với chuẩn đã định;
- khoảng cách tới mép;
- hướng ba via và chiều cao cho phép;
- biến dạng, vùng bo mép đầu vào hoặc rách;
- mòn khuôn và thoát phế liệu đột;
- quan hệ với đường uốn sẽ thực hiện sau đó.
Kiểm tra chi tiết đầu tiên sau khi đổi chương trình, bộ khuôn, lô vật liệu hoặc thiết lập. Giữ số đo thực tế thay vì chỉ đánh dấu đạt.
5. Kiểm soát cắt xén và chiều dài
Chất lượng cắt ảnh hưởng đến định vị ở công đoạn sau và độ lắp khớp của mối nối. Xác định:
- chiều dài thành phẩm và nhiệt độ đo nếu có ảnh hưởng đáng kể;
- sai lệch vuông góc hoặc góc cho phép;
- tình trạng mép và phương pháp tẩy ba via;
- đầu cắt được chọn làm chuẩn sản xuất;
- phương pháp đỡ thanh dài hoặc tiết diện nặng;
- phân loại đoạn dư tái sử dụng theo vật liệu và lô.
Tính hiệu suất sử dụng vật liệu từ danh sách chi tiết thực, chiều dài phôi và quy định dùng đoạn dư của nhà máy. Kiểm chứng lợi ích nesting bằng cách so sánh cùng đơn hàng và cùng quy tắc.
6. Kiểm soát uốn
Uốn làm thay đổi góc, vị trí, bề mặt và đôi khi cả quan hệ giữa các đặc tính đã đột. Quy trình được kiểm soát cần có:
- mác vật liệu, trạng thái cơ tính và chiều dày;
- mã chày, cối hoặc dụng cụ uốn;
- bán kính trong và hướng bộ khuôn;
- trình tự uốn và kiểm tra va chạm;
- thử độ hồi đàn hồi và lượng bù đã duyệt;
- phương pháp đo góc và vị trí uốn;
- kiểm tra ở điều kiện vận hành khi nhiệt phát sinh trong sản xuất có ảnh hưởng;
- bảo vệ bề mặt đã mạ hoặc hoàn thiện.
Không chuyển nguyên giá trị bù từ lô vật liệu này sang lô khác mà chưa kiểm tra. Làm mẫu đầu tiên và chỉ cập nhật bộ thông số công nghệ đang được kiểm soát.
7. Tẩy ba via, xử lý bề mặt và mối nối
Gia công phải giữ nguyên yêu cầu thiết kế mối nối. Loại bỏ cạnh sắc và ba via rời mà không làm thay đổi hình học tiếp xúc cần thiết. Trước khi mạ, phủ hoặc bọc cách điện, xác định vùng cần che và cách xử lý bề mặt tiếp xúc điện.
Với mối nối đã lắp, đơn vị chịu trách nhiệm thiết kế cần quy định chuẩn bị bề mặt, chi tiết liên kết, bố trí vòng đệm, phương pháp siết và hồ sơ kiểm tra. Nhôm cần kiểm soát riêng lớp ôxit và chuẩn bị bề mặt; tuân theo quy trình kỹ thuật đã duyệt và hướng dẫn của hệ mối nối.
8. Lập kế hoạch kiểm tra theo rủi ro
Không phải kích thước nào cũng cần cùng tần suất kiểm tra. Phân loại đặc tính theo hậu quả sai hỏng và mức ổn định của quá trình.
| Giai đoạn | Nội dung kiểm tra điển hình |
|---|---|
| Đầu vào | Nhận dạng vật liệu, chiều dày, chiều rộng và bề mặt |
| Chi tiết đầu tiên | Toàn bộ đặc tính quan trọng trên bản vẽ và hướng chi tiết |
| Trong quá trình | Vị trí rủi ro cao, tình trạng khuôn và kiểm soát bộ thông số |
| Sau uốn | Góc, vị trí uốn, độ xoắn và kích thước lắp ghép |
| Cuối cùng | Mã chi tiết/phiên bản, hoàn thiện, hình học đầy đủ và số lượng |
| Lắp thử | Giá đỡ, đầu cực, khoảng cách giữa các pha và vị trí lắp với vỏ tủ |
Với đặc tính quan trọng, ghi thiết bị đo, người thực hiện, ngày, mã chi tiết/lô và giá trị đo. Một số liệu truy xuất được hữu ích hơn ảnh chụp thước cặp.
9. Chọn thiết bị theo luồng sản xuất
Máy gia công thanh cái ba trạm
Cân nhắc khi đột, cắt và uốn cần sẵn sàng cho các người vận hành riêng trong khu vực nhỏ gọn, sản xuất nhiều loại chi tiết. Đánh giá tương tác giữa các trạm, vận chuyển vật liệu, thay khuôn và tuyến công nghệ thực tế. Xem máy thanh cái 3 trong 1 DH303-8P.
Máy đột-cắt thanh cái CNC
Cân nhắc khi cụm lỗ/lỗ dài lặp lại, tái sử dụng chương trình và luồng cắt chi phối nút thắt. Kiểm tra kết quả định vị và quy trình nhập tệp bằng bản vẽ của người mua. Xem máy đột-cắt CNC DHCNC-BP-60.
Máy uốn thanh cái CNC chuyên dụng
Cân nhắc khi kiểm soát uốn, nhiều hướng đặt và bộ thông số lặp lại tạo cơ sở cho một trạm riêng. Kiểm chứng góc và quy trình bù hồi đàn hồi trên dải vật liệu thực tế. Xem máy uốn thanh cái CNC DHAC-BB-H.
Để chọn cấu hình tổng thể, dùng hướng dẫn lựa chọn máy gia công thanh cái CNC.
10. Tính năng lực theo tuyến công nghệ thực
Không lấy nguyên công nhanh nhất của nhà cung cấp nhân với số phút trong ca. Hãy mô hình hóa toàn tuyến:
- Phân nhóm các họ chi tiết đại diện.
- Đếm số lần đột, cắt, uốn, thiết lập và di chuyển.
- Đo thời gian lập trình, nạp phôi, lấy chi tiết và kiểm tra.
- Tính cả chuyển đổi công việc, bảo trì và độ sẵn sàng thực tế.
- Xác định nút thắt có chuyển sang công đoạn khác sau tự động hóa hay không.
- Kiểm tra các giả định trong FAT hoặc khảo sát thời gian.
Trong sản xuất đa dạng, một trạm linh hoạt chạy song song có thể đạt kết quả tốt hơn một chu kỳ riêng lẻ nhanh hơn. Với các họ chi tiết lặp lại, tái sử dụng chương trình và định vị tự động có thể quan trọng hơn. Lựa chọn phụ thuộc cơ cấu chi tiết.
11. FAT cho quy trình gia công thanh cái tủ điện
Chọn mẫu đại diện cho các rủi ro:
- phôi dài nhất và ngắn nhất;
- chiều dày nhỏ nhất và lớn nhất;
- cụm lỗ dày và lỗ gần đường uốn;
- nhiều hướng uốn;
- bề mặt mạ hoặc bảo vệ khi có;
- chi tiết lắp với đầu cực hoặc giá đỡ cố định.
Yêu cầu số liệu đo gốc, phiên bản chương trình, mã khuôn và các sai lệch. FAT phải chứng minh luồng công việc nhà máy sẽ thực sự dùng, gồm thiết lập, kiểm tra và khôi phục chương trình.
12. Lưu hồ sơ sản xuất
Hồ sơ hoàn chỉnh cần nối được:
lô vật liệu → phiên bản bản vẽ → phiên bản chương trình → khuôn/thiết lập → người vận hành/máy → số đo → lô xử lý bề mặt → vị trí lắp ráp
Chuỗi này hỗ trợ tìm nguyên nhân và tránh việc truy tìm không có giới hạn khi phát hiện điểm không phù hợp về sau. Nó cũng cung cấp dữ liệu để cải thiện khuôn, bảo trì và lịch sản xuất mà không đưa ra các tỷ lệ tiết kiệm chung thiếu căn cứ.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Dùng máy gia công thanh cái CNC có bảo đảm tủ điện đạt yêu cầu không?
Không. CNC có thể cải thiện kiểm soát và truy xuất kích thước gia công, nhưng sự phù hợp của tủ điện phụ thuộc toàn bộ thiết kế đã được kiểm chứng, vật liệu, mối nối, giá đỡ, khoảng cách điện, thiết bị bảo vệ và kiểm soát sản xuất. Tiêu chí nghiệm thu phải lấy từ hồ sơ dự án áp dụng và tiêu chuẩn hiện hành.
Cần kiểm soát những kích thước nào của thanh cái trong sản xuất?
Kiểm soát các đặc tính quan trọng theo chuẩn bản vẽ: vị trí lỗ và lỗ dài, khoảng cách tới mép, chiều dài cắt, vị trí và hướng uốn, bán kính trong, góc, độ xoắn, độ phẳng và vị trí lắp với giá đỡ hoặc đầu cực. Bản vẽ cần quy định cách đo từng đặc tính.
Nên chọn máy 3 trong 1 hay các máy CNC chuyên dụng?
Máy 3 trong 1 phù hợp công việc đa dạng với nhiều người vận hành song song; máy đột-cắt và máy uốn chuyên dụng phù hợp luồng sản xuất tách riêng, chương trình lặp lại và mức sử dụng cao hơn. Hãy quyết định theo tuyến công nghệ, cơ cấu lô, nút thắt, thao tác vận chuyển và kết quả FAT, không theo một con số năng suất chung.