Chuyển đến nội dung
DH CNC Busbar Machine
Trung tâm đột và cắt CNC chủ lực

Máy đột và cắt thanh cái CNC DHCNC-BP-60

7 trạm đột · 1 cắt · 1 dập nổi | Giao máy nguyên cụm tích hợp

Trạm đột và cắt thanh cái CNC chuyên dụng cho các mẫu lỗ lặp lại và sản xuất thanh cái đồng hoặc nhôm với sản lượng lớn hơn. Dùng năng lực công bố để sàng lọc ban đầu, sau đó kiểm chứng bản vẽ, vật liệu và bộ khuôn của chính bạn trong kế hoạch FAT.

Chứng nhận

ISO 9001

Thời gian giao hàng

Xác nhận theo từng đơn hàng

Phương thức giao máy

Cụm máy hiệu chuẩn sẵn

TRẠM GIA CÔNG: DHCNC-BP-60 MINH HỌA SẢN XUẤT
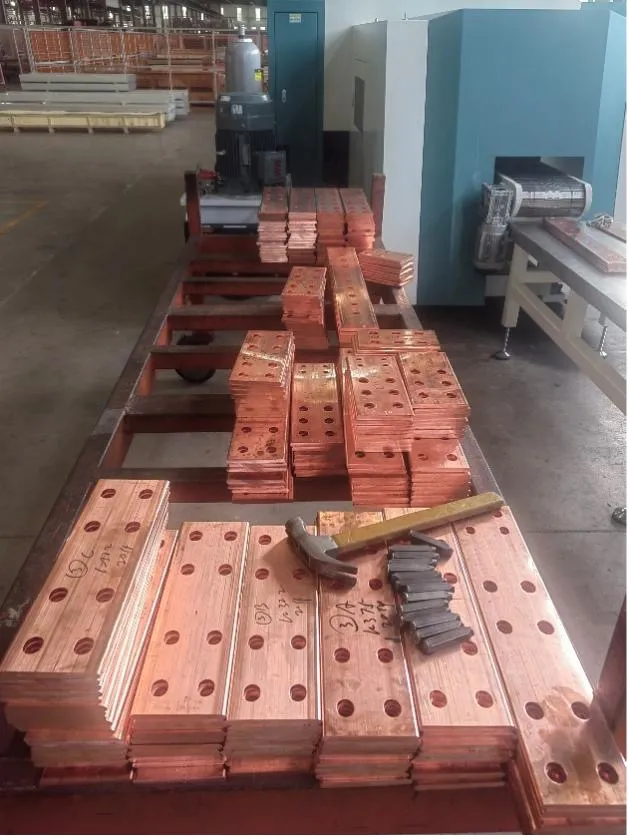
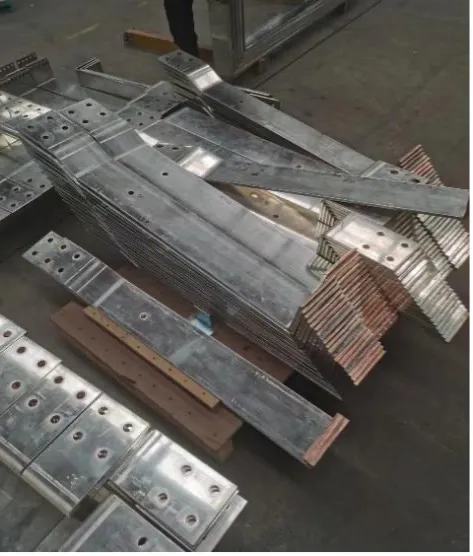
* Minh họa đột và cắt thanh cái đồng T2 với tần số cao.

Thông tin mua máy DHCNC-BP-60

DHCNC-BP-60 kết hợp tần số đột công bố 110–140 HPM, độ chính xác bước lỗ công bố ±0,20 mm/m, nền tảng đột/cắt tích hợp và phần mềm bố trí gia công theo dự án. Giá trị thương mại nổi bật nhất ở những nơi mẫu lỗ lặp lại, tái sử dụng chương trình và mức tận dụng đồng là các yếu tố giới hạn sản xuất có thể đo lường. Gói giao hàng tập hợp cấu hình đã lắp ráp, bộ khuôn, phần mềm, biện pháp bảo quản và phạm vi chạy thử trong một bảng kế hoạch riêng cho máy.

THÔNG SỐ KỸ THUẬT VÀ CÔNG CỤ TÍNH

Những thông số kỹ thuật nào xác định trạm đột và cắt CNC DHCNC-BP-60?

Đối chiếu dung sai chặt chẽ của máy ở bên phải, đồng thời tìm hiểu mức tiết kiệm từ phần mềm xếp phôi 3D chuyên dụng ở bên trái.

Ví dụ tiết kiệm đồng bằng xếp phôi 3D

Ví dụ hoạch định đơn giản này cho thấy giá trị hằng năm của việc cải thiện 12,5% hiệu suất sử dụng vật liệu mà không cần thêm công cụ tính toán phức tạp.

Lượng đồng tiêu thụ hằng năm
52 t
Giá đồng mỗi tấn
9.200 USD/t
Ví dụ cải thiện hiệu suất sử dụng
12,5%
Giá trị vật liệu hằng năm
59.800 USD

Phép tính52 t × 9.200 USD/t × 12,5% = 59.800 USD

💻 GIAO DIỆN PHẦN MỀM ĐIỀU KHIỂN CAD

TÍCH HỢP CAD 3D BẰNG THAO TÁC KÉO THẢ

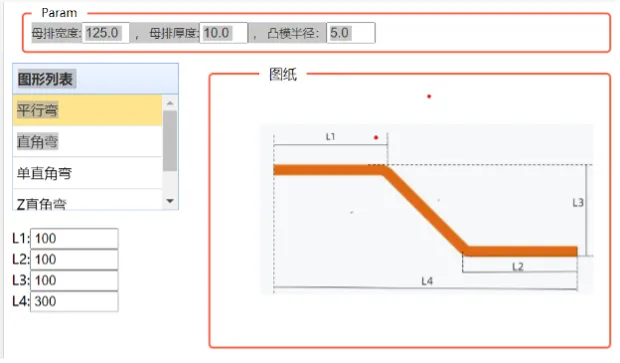
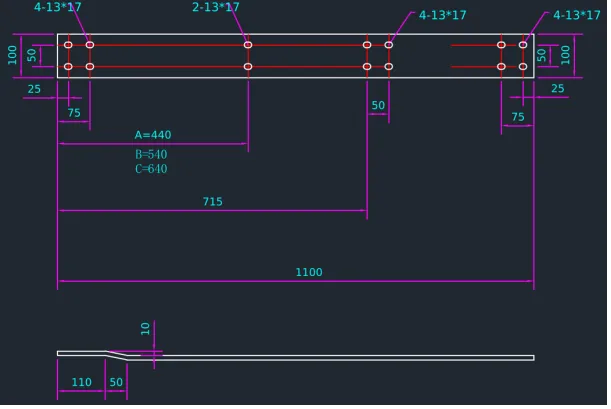
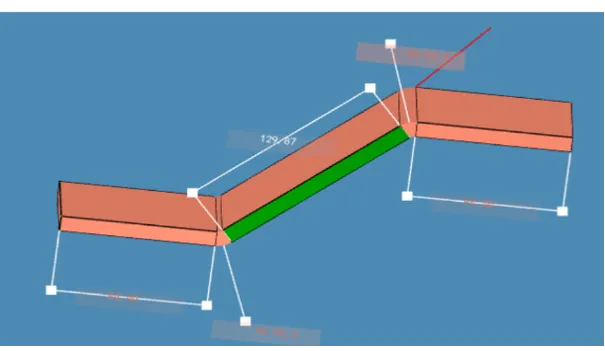
Nhập bản vẽ sản xuất có định dạng được hỗ trợ, gán bộ khuôn và kiểm tra sơ đồ đột, cắt do phần mềm tạo ra trước khi đưa chương trình vào sản xuất. Cách này giảm việc nhập tọa độ lặp lại, đồng thời vẫn để người vận hành kiểm soát đường chạy dao cuối cùng.

Đang nhập: SWITCHGEAR_BUS_DETAIL_15MM.dxf

● Sơ đồ đã sẵn sàng
Kịch bản hoạch định tổng chi phí sở hữu và hoàn vốn

Các số liệu hoạch định ban đầu được giữ lại làm kịch bản mua sắm minh họa. Giá máy, phạm vi cung cấp và giá trị vận hành được thể hiện trong một bảng so sánh dành cho cấp quản lý.

Trên màn hình hẹp, cuộn bảng theo chiều ngang. Khi dùng bàn phím, chuyển tiêu điểm vào vùng bảng rồi dùng phím mũi tên.

Kịch bản hoạch định tổng chi phí sở hữu và hoàn vốn
Tiêu chí đánh giáKịch bản DHCNC-BP-60Cơ sở so sánh
Chi phí đầu tư ban đầu (CapEx) Mức vốn minh họa khoảng 1/3 Cùng khuôn, phần mềm và điều kiện thương mại
Khuôn đột theo yêu cầu Kịch bản 8 bộ: đã bao gồm (hạng mục 0 USD) So sánh cùng kích thước, số lượng và vật liệu
Bản quyền phần mềm xếp phôi 3D Kịch bản đã bao gồm bản quyền Thời hạn bản quyền, liên kết thiết bị và cập nhật
Cấu trúc phụ tùng thay thế Linh kiện thương mại xác định rõ Mã phụ tùng, tồn kho địa phương và phương án thay thế
Bảo trì và hỗ trợ tại hiện trường Kênh chẩn đoán từ xa Phạm vi hỗ trợ, chuyển cấp và nội dung chuyến công tác
Thời gian hoàn vốn ước tính (ROI) Kịch bản ví dụ 8–10 tháng Cùng dữ liệu nhân công, hiệu suất vật liệu và sản lượng

Những yếu tố tạo nên hiệu quả đầu tư

Năng suất và công thái học

Độ chính xác bước lỗ công bố ±0,20 mm/m và tần suất 110–140 nhát/phút mô tả chu trình máy; nạp phôi, lấy sản phẩm và kiểm tra vẫn quyết định sản lượng chi tiết tổng thể. So sánh hữu ích là đo cùng một bản vẽ từ lúc nạp vật liệu đến khi có chi tiết đạt yêu cầu.

Kiểm soát chi phí vận hành và hỗ trợ thông minh

Bộ điều khiển thương mại được xác định rõ và kênh chẩn đoán từ xa giúp thể hiện cụ thể kế hoạch linh kiện. Bảng chi tiết đơn hàng liên kết từng linh kiện trọng yếu với mã nhà cung cấp, số lượng dự phòng và tuyến dịch vụ.

Tiết kiệm nhờ hiệu suất sử dụng vật liệu

Ví dụ được giữ lại sử dụng mức cải thiện 12,5% trên 52 tấn/năm với giá 9.200 USD/tấn, tạo giá trị 59.800 USD mỗi năm. Công thức ba đầu vào này cho phép dễ dàng thay số liệu ví dụ bằng số liệu nhà máy.

Thông số DHCNC-BP-60

Tiêu chuẩn xác minh: ISO 9001:2015
Thông số DHCNC-BP-60
Lực đột danh định 600 kN
Lực cắt danh định 600 kN
Kích thước phôi tối đa (dài × rộng × dày) 6.000 × 200 × 15 mm
Độ chính xác bước lỗ ±0,20 mm/m
Tần suất hành trình tối đa 110 - 140 hành trình/phút
Trạm đột 7
Trạm dập dấu 1
Trạm cắt 1
Chiều dài đầu thừa tối thiểu 55 mm
Đường kính lỗ tối đa trong một lần đột Φ34 mm
Tổng công suất lắp đặt 21,3 kW
Hành trình xi lanh 55 mm
Trục X: hành trình / tốc độ tối đa 1.500 mm / 75 m/min
Tốc độ tối đa trục Y 40 m/min
Gia tốc trục X 4 m/s²
Kích thước máy 5.200 × 1.900 × 1.850 mm
Nhận phương án mua máy DHCNC-BP-60

DHCNC-BP-60 được giao kèm gói dụng cụ và khuôn tiêu chuẩn nào?

DHCNC-BP-60 được giao kèm bộ dụng cụ làm việc đầy đủ. Kết nối là sản xuất ngay sau khi mở kiện.

01

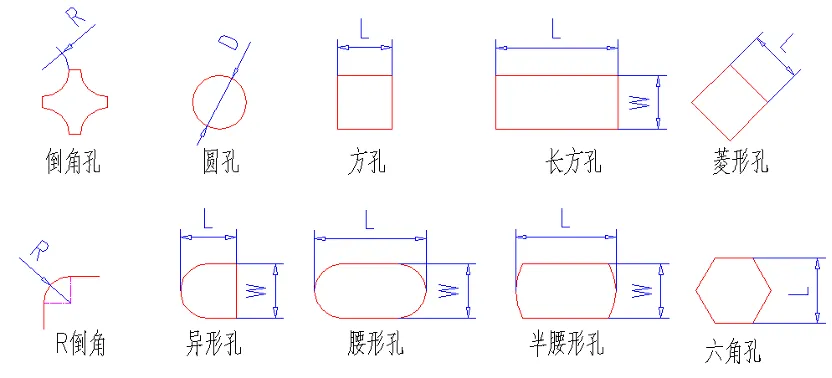
Bộ khuôn đột lỗ tròn

Φ7, Φ9, Φ11, Φ13, Φ17

Số bộ cho mỗi kích thước: 1

02

Bộ khuôn đột lỗ dài

Φ11×16, Φ13×18, Φ17×22

Số bộ cho mỗi kích thước: 1

03

Bộ khuôn dập nổi

Thiết kế đồng trục

Số bộ: 1

04

Khuôn cắt hạng nặng

Dẫn hướng bằng trụ chính xác

Số bộ: 1

05

Bộ khuôn uốn phẳng

R5 / R10

Bán kính uốn

Số bộ cho mỗi kích thước: 1

06

Khuôn uốn cạnh tự động

Truyền động thủy lực chịu tải nặng

Số bộ: 1

07

Hệ thống kẹp hai cấp

Kẹp chính và kẹp phụ

Số cặp: 1

08

Gói phần mềm 3D thông minh

Máy tính công nghiệp và màn hình tích hợp

Số bộ: 1

Những linh kiện công nghiệp nào được trang bị trên DHCNC-BP-60?

Linh kiện cấp công nghiệp được cung ứng nghiêm ngặt từ các chuỗi cung ứng Siemens, Inovance, HIWIN, Atos và NSK đã được xác minh trên toàn cầu.

Điều khiển và hệ thống điện
Bộ điều khiển PLC
Siemens Đức
Khởi động từ AC
Siemens Đức
Aptomat
Siemens Đức
Động cơ servo và bộ điều khiển truyền động
Inovance Điều khiển vòng kín chính xác
Cảm biến hệ thống
Siemens / Omron
Bộ nguồn
Mean Well / Omron
Dẫn hướng và truyền động
Ray dẫn hướng tuyến tính
Cấp chính xác, độ cứng vững cao
Vít me bi
TBI Đài Loan
Vòng bi
NSK Nhật Bản
Con trượt và bàn trượt
Cấp công nghiệp chịu tải nặng
Thủy lực và động cơ
Van điện từ
Atos Ý; điều khiển tỷ lệ
Bơm thủy lực
Albert Hoa Kỳ
Ống mềm cao áp
Nhập khẩu từ Đức

DHCNC-BP-60 có tổng chi phí sở hữu như thế nào so với máy truyền thống có thân tách rời?

So sánh DHCNC-BP-60 với các hệ thống truyền thống có thân tách rời để đưa ra quyết định mua sắm có cơ sở.

Trên màn hình hẹp, cuộn bảng theo chiều ngang. Khi dùng bàn phím, chuyển tiêu điểm vào vùng bảng rồi dùng phím mũi tên.

DHCNC-BP-60 có tổng chi phí sở hữu như thế nào so với máy truyền thống có thân tách rời?
Chỉ tiêu hiệu suất Giải pháp DHCNC-BP-60 Máy truyền thống có thân tách rời
Kết cấu máy Nền tảng tích hợp đột, dập nổi và cắt Xác nhận máy trong báo giá được giao nguyên khối hay thành nhiều cụm
Kích thước phôi tối đa được công bố Phôi có kích thước đến 6.000 × 200 × 15 mm So sánh mác vật liệu và giới hạn chiều rộng, chiều dày của từng nguyên công
Độ chính xác bước lỗ được công bố ±0,20 mm/m Yêu cầu cùng chuẩn đo, vật liệu và phương pháp đo
Tần suất đột được công bố 110–140 hành trình/phút So sánh cùng nguyên công và cách xác định chu kỳ
Trạm đột và dập nổi 7 trạm đột + 1 trạm dập nổi Liệt kê các trạm đi kèm và tùy chọn trong báo giá
Phần mềm Nhập bản vẽ và bố trí chi tiết theo dự án Xác nhận định dạng, giấy phép, sao lưu và thao tác chỉnh sửa của người vận hành
Khuôn và dụng cụ Danh mục khuôn trong báo giá gắn với bản vẽ chi tiết Thống nhất kích thước, số lượng, vật liệu và khuôn thay thế để so sánh
Vận chuyển Phương án vận chuyển máy nguyên khối So sánh phạm vi tháo rời, căn chỉnh và chạy thử bàn giao
Dịch vụ Phạm vi hỗ trợ từ xa được xác định theo đơn hàng So sánh giờ hỗ trợ, quy trình chuyển cấp, phụ tùng và các trường hợp không bao gồm đến hiện trường
Hoàn vốn đầu tư Tính từ dữ liệu nhân công, hiệu suất sử dụng vật liệu và sản lượng của bên mua Sử dụng cùng dữ liệu đầu vào và phạm vi chi phí đưa máy đến nơi sử dụng

DH CNC giải quyết các điểm nghẽn thường gặp khi đột và cắt thanh cái như thế nào?

Chúng tôi chế tạo máy để giải quyết những điểm nghẽn thực tế trong xưởng. Tìm hiểu cách DH CNC vượt qua các giới hạn cơ học bằng thiết kế thông minh.

VẤN ĐỀ: Sai lệch độ chính xác sau khi lắp ráp

Vận chuyển, nền móng, cân bằng máy và lắp ráp lại có thể ảnh hưởng đến tương quan giữa các chuẩn của máy. Kế hoạch tiếp nhận cần có các bước kiểm tra căn chỉnh đo được.

GIẢI PHÁP DH CNC

Phương án vận chuyển nguyên khối. DHCNC-BP-60 được chuẩn bị dưới dạng máy tích hợp nguyên khối. Ghi lại số đo tại nhà máy, vị trí nâng hạ và các phép kiểm tra lại khi chạy thử bàn giao trong kế hoạch nghiệm thu.

VẤN ĐỀ: Hiệu suất sử dụng vật liệu thấp

Lập kế hoạch riêng cho từng công việc có thể để lại các đoạn dư dùng được nhưng không hiển thị cho lệnh sản xuất tiếp theo. Tác động tài chính phụ thuộc vào cơ cấu chi tiết thực tế và chính sách tái sử dụng đoạn dư của nhà máy.

GIẢI PHÁP DH CNC

Rà soát bố trí theo dự án. Trong FAT, so sánh phương án bố trí với cùng danh sách chi tiết, chiều dài thanh nguyên liệu và quy tắc xử lý đoạn dư; lưu kết quả để bên mua tự tính hiệu suất sử dụng vật liệu.

VẤN ĐỀ: Thời gian đào tạo người vận hành và lập trình kéo dài

Các bước lập trình, thư viện dụng cụ và quản lý phiên bản có thể làm phát sinh thời gian chuẩn bị không cần thiết nếu chưa được thử bằng tệp của bên mua.

GIẢI PHÁP DH CNC

Trình diễn nhập bản vẽ. Trong quá trình nghiệm thu, cùng người vận hành của bên mua thử các định dạng được hỗ trợ, chỉnh sửa cần thiết, chọn dụng cụ, đặt tên chương trình và quy trình sao lưu.

VẤN ĐỀ: Thời gian dừng máy kéo dài khi xảy ra lỗi

Việc xử lý lỗi kéo dài khi không có lịch sử cảnh báo, sơ đồ điện, bản sao lưu và thông tin nhận dạng phụ tùng.

GIẢI PHÁP DH CNC

Tài liệu chẩn đoán đầy đủ. Xác định quyền truy cập từ xa, giờ hỗ trợ, quy trình chuyển cấp, sao lưu và danh mục phụ tùng quan trọng trong báo giá và hồ sơ bàn giao.

Thời gian học vận hành, hiệu quả hoàn vốn và phạm vi ứng dụng toàn cầu của DHCNC-BP-60 ra sao?

Đánh giá dưới góc độ kỹ thuật về tác động của trung tâm đột tự động DHCNC-BP-60 đối với sản xuất tủ điện, hiệu suất sử dụng kim loại và tích hợp vào hệ thống điện.

Đào tạo vận hành theo quy trình

Các trạm đột tải nặng truyền thống đòi hỏi lập trình G-code thủ công và tính toán tam giác tọa độ chi tiết để căn chỉnh khuôn đột lỗ tròn, lỗ ôvan và lỗ vuông.

Trung tâm đột DHCNC-BP-60 hỗ trợ nhập bản vẽ sản xuất và chuẩn bị đường chạy dao trong quy trình HMI. Buổi đào tạo tập trung bao gồm thiết lập chuẩn, gán dụng cụ, chạy thử không tải, kiểm tra chi tiết đầu tiên và sao lưu chương trình; các chi tiết đơn giản có thể được đưa vào trong một buổi đào tạo bốn giờ. Để tìm hiểu sâu về kỹ thuật, xem Bố trí chi tiết và sử dụng đồng và Sản xuất thanh cái cho tủ điện.

Kịch bản cải thiện 12,5% hiệu suất sử dụng vật liệu

Kịch bản hoạch định trên trang giữ mục tiêu cải thiện 12,5% cho phương án bố trí phôi ở cấp dự án. Với 52 tấn mỗi năm và giá 9.200 USD/tấn, chênh lệch này tương đương 59.800 USD giá trị vật liệu hằng năm.

Giao máy nguyên khối làm giảm số cụm lớn phải di chuyển tại nhà máy. Nhờ đó, phạm vi giao hàng cho phép so sánh chi phí nâng hạ, căn chỉnh, chạy thử và dịch vụ tại địa phương trong cùng một bài toán chi phí giao đến nơi.

Tương thích với tủ điện và hệ thống điện

Được tối ưu cho nhà máy lắp ráp tủ điện sản lượng lớn: tủ hạ thế, trạm biến áp cao thế, mạng điều khiển trên tàu và đầu nối của các bộ nghịch lưu điện mặt trời hòa lưới quy mô lớn.

Cấu hình theo khu vực gồm các tùy chọn dự án 220 V/440 V 60 Hz, 480 V 60 Hz và 380 V/400 V 50 Hz. Nguồn vào, điện áp điều khiển, máy biến áp, thông số động cơ và phương án bảo vệ được đưa vào cấu hình đơn hàng, sau đó là bảo quản và đóng gói xuất khẩu.

Trình diễn vận hành trạm đột và cắt CNC DHCNC-BP-60

Video toàn diện trình diễn trạm đột và cắt thanh cái CNC tự động DHCNC-BP-60 trong môi trường nhà máy. Thể hiện quá trình gia công thanh cái đồng T2 bằng ổ dao tốc độ cao có 7 chày đột và độ chính xác tọa độ ±0,20 mm.

Mở video MP4
Trao đổi với kỹ sư ứng dụng