
Bara düzlük toleransı: temas yüzeylerini belirleyin ve denetleyin
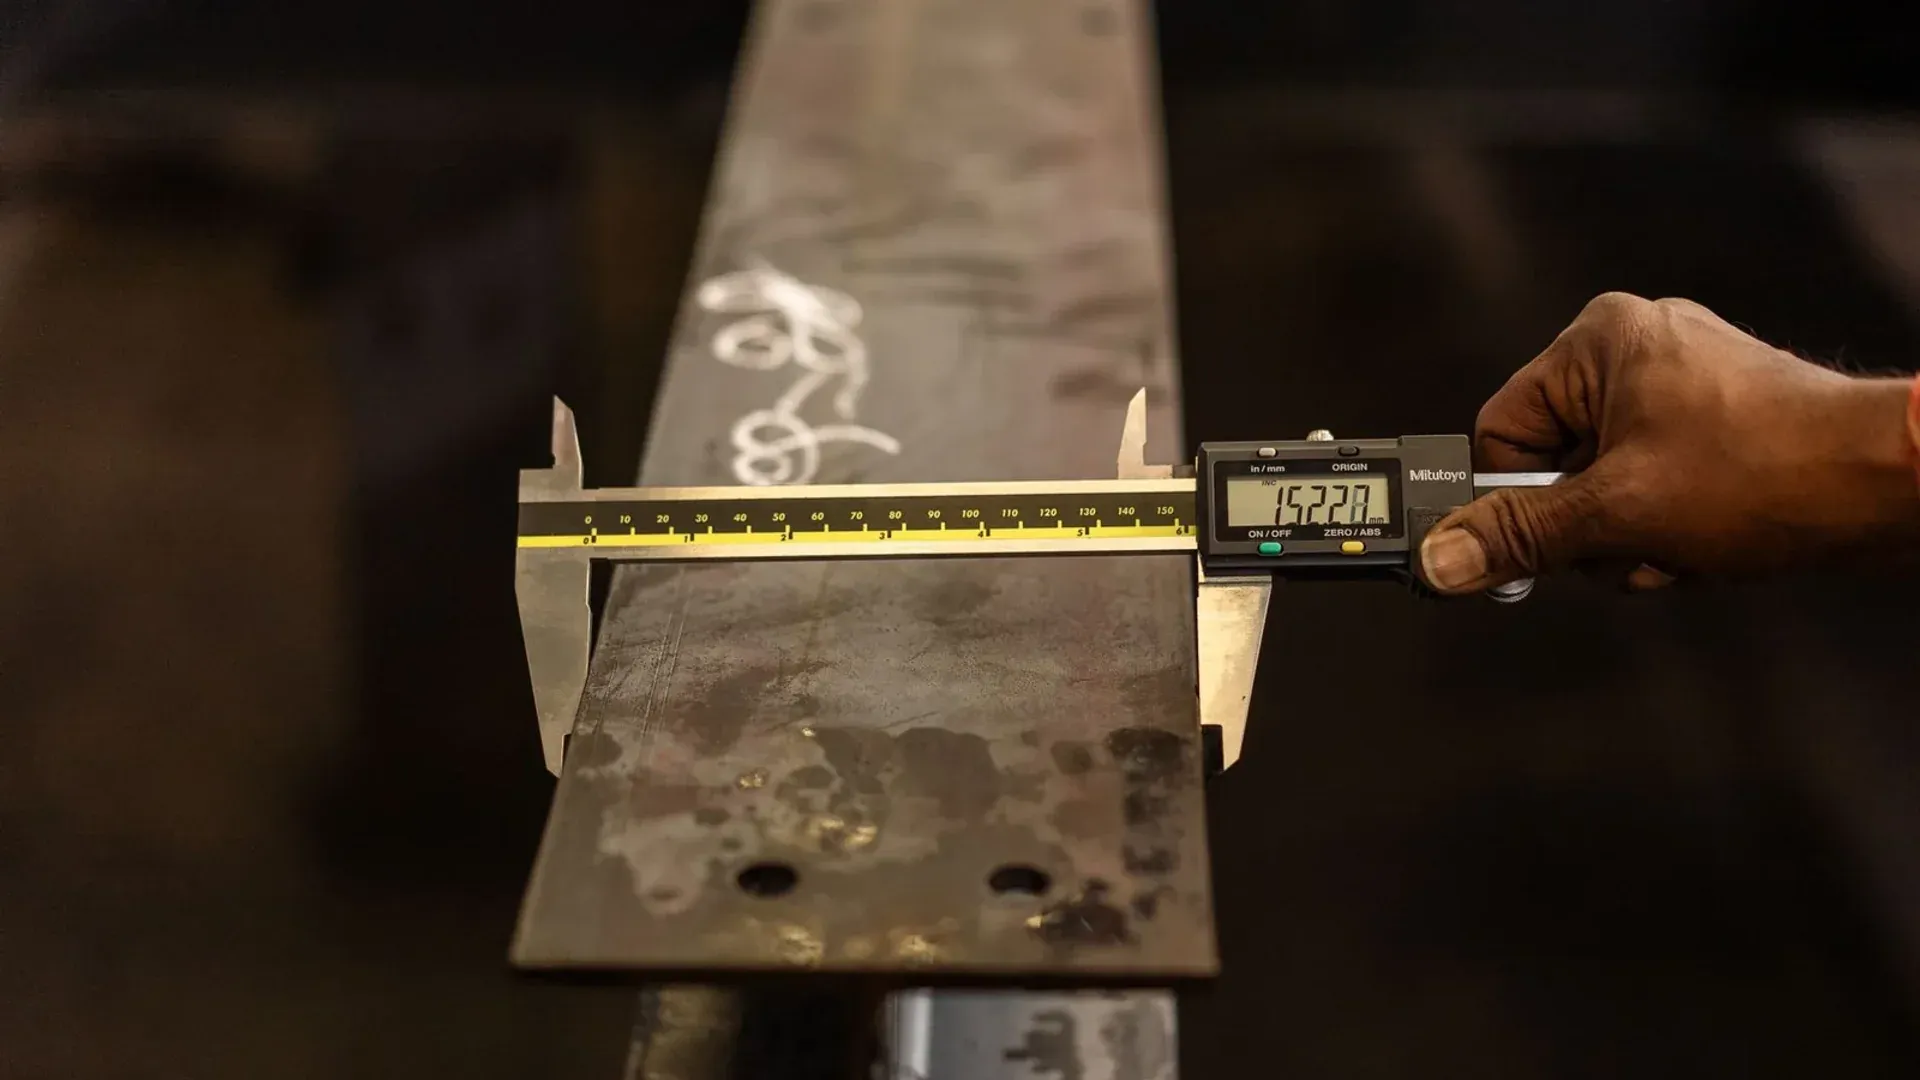
Bir bara düzlük toleransı ancak denetlenen yüzeyi, serbest veya zorlanmış koşulu, destek noktalarını, ölçüm yöntemini ve kabul kuralını tanımladığında işe yarar. «Barayı düz tutun» ifadesi yerel bir temas pedini, uzun barayı, iki karşıt yüzü ya da cıvatalamadan sonraki boşluğu kastedebilir. Bunlar farklı gereksinimlerdir ve tek bir tanımsız sayıyı paylaşmamalıdır.
Şalt panoları ve güç gruplarında işlevsel soru şudur: Üretilen iletken, bağlantısına, desteğine ve muhafazasına gereken geometriyi zorlanmadan sunuyor mu?
Dört farklı geometri kontrolünü ayırt edin
Düzlük bir yüzey biçim kontrolüdür. Kendi başına bir referansa (datuma) ihtiyaç duymaz; çünkü yüzeyin iki paralel düzlem arasında nasıl durduğunu değerlendirir. Üretim resimleri genellikle o yüzeyin çevresindeki unsurlar için ek kontroller gerektirir.
| Gereksinim | Neyi kontrol eder | Tipik kullanım |
|---|---|---|
| Yerel yüzey düzlüğü | Tanımlı bir ped veya yüz | Cıvatalı veya kaplamalı temas alanı |
| Doğrusallık | Bir çizgi elemanı veya türetilmiş eksen | Uzun kenar, merkez çizgisi veya bara hizası |
| Paralellik | Bir yüzeyin bir datuma göre yönelimi | Karşıt yüzler veya monte edilmiş arayüzler |
| Montaj boşluğu | Tanımlı montaj koşulundaki sonuç | Bağlantı geçmesi, destek teması veya muhafaza hizası |
Bir bara yerel ped düzlüğünü geçip uzunluğu boyunca yine de eğrilebilir. Kendi ağırlığı veya bir kelepçe teması zorladığı için masada düz yatarken serbest durum gereksinimini de karşılamayabilir.
Düzlüğü delik konumu, büküm yeri ve montaj referanslarıyla eşgüdümlemek için resim toleransları ve referanslar rehberini kullanın.
Ölçüm koşulunu cihazdan önce tanımlayın
Parçanın serbest mi ölçüldüğünü, belirtilen noktalardan mı desteklendiğini yoksa işlevsel bir bağlamada mı tutulduğunu belirtin. Uzun, ince bir iletken desteğe duyarlıdır. Çok fazla destek noktası çarpıklığı gizleyebilir; çok az nokta ise yerçekiminin sonuca hâkim olmasına izin verebilir.
Belgeleyin:
- tolerans gerektirdiğinde ölçüm sıcaklığını veya stabilizasyon koşulunu;
- tanımlandığı şekilde kenar kırma bölgeleri hariç veya dahil, tam yüzey alanını;
- destek noktası sayısını ve konumunu;
- kaplama, boya veya yalıtım olup olmadığını;
- temizleme yöntemini ve çapak ya da partiküllerin nasıl ele alındığını;
- herhangi bir kelepçe kuvvetine izin verilip verilmediğini.
Referansın kendisi de uygun olmalıdır. Bir yüzey plakası (surface plate) kalibre edilmiş bir ölçüm referansıdır; salt ağır bir masa değildir. U.S. Office of Scientific and Technical Information üzerinden erişilebilen bir teknik karşılaştırma, yüzey plakası kalibrasyon yöntemlerini açıklayarak küçük bir parça sapmasını yorumlamadan önce referansın kontrol edilmesi gerektiğini pekiştirir.
Gereksinime uyan bir yöntem seçin
Yüzey plakası ve komparatör
Parçayı belirtildiği gibi yerleştirin veya destekleyin, komparatörü sıfırlayın ve yüzey üzerinde tanımlı bir ızgarayı tarayın. Kurulum ve veri indirgeme uygun olduğunda, değerlendirilen en yüksek ve en düşük sonuçlar arasındaki aralık bir düzlük değerlendirmesini destekleyebilir.
Yalnızca nihai maksimumu değil, nokta konumlarını kaydedin. Bir harita; yerel bir çöküntüyü, genel bir sehimi ve destekle ilgili bir deseni ayırt etmeye yardımcı olur.
Çelik cetvel ve sentil
Kalifiye bir çelik cetvel ve sentil, seçilen hatlar boyunca boşlukları tarayabilir. Yöntem hızlıdır ve atölye kontrolleri için pratiktir; ancak yalnızca seçilen yönlerden örnekler ve oturma, temizlik ile operatörün hissine bağlıdır.
Muayene planı bu kabul yöntemini özellikle tanımlamıyorsa, birkaç cetvel kontrolünü tam bir yüzey haritası saymayın.
CMM veya optik profil ölçümü
Bir koordinat ölçüm makinesi veya uygun bir optik sistem daha yoğun bir yüzey haritası toplayabilir ve izlenebilir nokta verisi saklayabilir. Temassız ekipman, kolayca iz bırakılan yüzeylerde de yardımcı olabilir; ancak yansıtıcılık, kenar davranışı ve filtreleme doğrulanmalıdır.
KEYENCE’in düzlük ve çarpılma ölçümü uygulama özeti, profil tabanlı yaklaşımların yelpazesini göstermektedir. Ekipman seçimi yine de gerçek bakır yüzey üzerinde bir ölçüm sistemi analizi gerektirir.
Yanlış sonuçların yaygın kaynaklarını kontrol edin
Bakır, kirin, çapağın ve hasarlı desteklerin önem taşıyacağı kadar yumuşaktır. Referansı ve parçayı yüzeyi değiştirmeden temizleyin. Ölçümden önce delik çevresinde, kesilmiş kenarlarda veya tanımlama işaretlerinde yükselmiş malzeme olup olmadığını inceleyin.
Sıcaklık uzun bir iletkenin ölçülerini değiştirebilir; elle taşıma ise yerel bir bölgeyi ısıtabilir. Etki, geniş bir atölye toleransı için önemsiz, sıkı uzun parça çalışması için anlamlı olabilir. Muayene planı, her parçaya törensel koşullar eklemek yerine kontrol çabasını işlevsel riske göre ayarlamalıdır.
Diğer yaygın hatalar:
- tezgâhı referans düzlemi olarak kullanmak;
- çarpık bir parçayı geçene kadar sıkmak;
- bir tedarikçinin komparatör taramasını başka birinin cetvel sonucuyla karşılaştırmak;
- desteği şüpheli yüksek noktanın tam altına yerleştirmek;
- yüzey veya kurulum kimliği olmadan yalnızca geçti/kaldı sonucu bildirmek;
- kaplama artığı, koruyucu film veya temizlenmemiş bir çapak üzerinde ölçmek.
Düzlüğü temas performansına dikkatle bağlayın
Daha düz bir temas pedi tutarlı bir mekanik arayüz oluşturmaya yardımcı olabilir; ancak düzlük tek başına elektriksel temas direncini belirlemez. Yüzey kalitesi, kaplama, temizlik, bağlantı basıncı, bağlantı elemanı sistemi, örtüşme alanı ve montaj prosedürü de önemlidir.
Bağlantıyı doğrulamadan bir temas direnci gereksinimini keyfi bir düzlük sayısına dönüştürmeyin. Temas direnci rehberi, doğrulama planına ait diğer değişkenleri açıklar.
Bir şalt pano parçası için önce serbest durum geometrisini inceleyin, ardından tanımlı bağlantı veya montaj koşulunu doğrulayın. Arayüzleri bir araya getirmek için gereken her kuvveti kaydedin. Bir bağlantı yalnızca cıvatalar ağır çarpık bir barayı yerine çektiği için geçiyorsa, elektrik testi başlangıçta geçse bile montaj istenmeyen gerilmeler taşıyabilir.
Gereksinimi iki denetçinin anlaşacağı şekilde yazın
Eksiksiz bir resim notu veya muayene talimatı beş soruyu yanıtlamalıdır:
- Hangi yüzey veya sınırlandırılmış alan kontrol ediliyor?
- Parça serbest mi, destekli mi yoksa işlevsel olarak mı kısıtlı?
- Destek veya bağlama noktaları nerede?
- Hangi cihaz, tarama deseni ve değerlendirme yöntemi kullanılıyor?
- Hangi sonuç kaydediliyor ve uygunsuzluktan sonra ne oluyor?
Kayda resim revizyonunu, parça yönelimini ve yüzey durumunu ekleyin. Üretim taraması için kaba bir atölye yöntemi, anlaşmazlıklar için CMM veya optik yöntem kullanılıyorsa, bir anlaşmazlık çıkmadan önce aralarındaki ilişkiyi tanımlayın.
Daha geniş bitmiş bara muayene kontrol listesi, düzlüğü malzeme, ölçüler, kenarlar, delikler, bükümler, yüzey ve tanımlamanın yanına yerleştirebilir.
Yalnızca nihai sayıyı değil, süreci doğrulayın
Düzlük uygunsuz çıktığında sonucu kesme, delme, bükme, destekleme, çapak alma, kaplama ve depolama üzerinden geriye doğru izleyin. Bir makine denemesi gerçek malzeme ölçüsünü ve destek düzenini içermelidir. Artık gerilmeler veya taşıma yüzey durumunu değiştirebileceğinden parçayı serbest bırakıldıktan sonra ve ilgili alt süreçlerden sonra inceleyin.
Şalt panosu bara üretimi için işlevsel yüzeyi ve muayene kurulumunu ekipman teklif talebiyle verilen numune resmine ekleyin. Böylece makine üreticisi ilgili bir parçayı gösterebilir ve satın alma, alıcının tesisinde yeniden üretilebilir bir sonuç elde eder.
Makine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bakır bara düzlüğü nasıl ölçülür?
Kontrollü bir muayene için temizlenmiş parçayı belirtilen serbest durum koşulunda destekleyin ve tanımlı yüzeyi kalifiye bir referansa karşı komparatör, CMM veya optik sistemle tarayın. Ölçüm alanını, destek noktalarını, cihazı ve değerlendirme kuralını kaydedin.
Çelik cetvel ve sentil bara düzlüğünü doğrulayabilir mi?
Seçilen hatlar boyunca pratik bir boşluk taraması sağlayabilirler; ancak normalde tam yüzey düzlük bölgesini haritalamazlar. Bunları yalnızca resim veya muayene planı bu yöntemi ve sınırlamalarını tanımladığında kullanın.
Bara düzlüğü doğrusallıkla aynı şey mi?
Hayır. Düzlük tüm bir yüzeyi, doğrusallık ise bir çizgi elemanını veya ekseni kontrol eder. Uzun bir bara kabul edilebilir yerel temas pedi düzlüğüne sahipken ayrı bir boyuna doğrusallık gereksinimini yine de karşılamayabilir.
Bir bara temas yüzeyi hangi düzlük toleransına sahip olmalı?
Her bara için evrensel bir değer yoktur. Bunu bağlantı tasarımı, temas alanı, yüzey işlemi, montaj yükü ve doğrulama yönteminden türetin; ardından üretim ve muayene süreçlerinin parçayı zorlamadan bunu tutabildiğini doğrulayın.