
Hidrolik bara bükme makinesi bakımı: duruma dayalı bir program
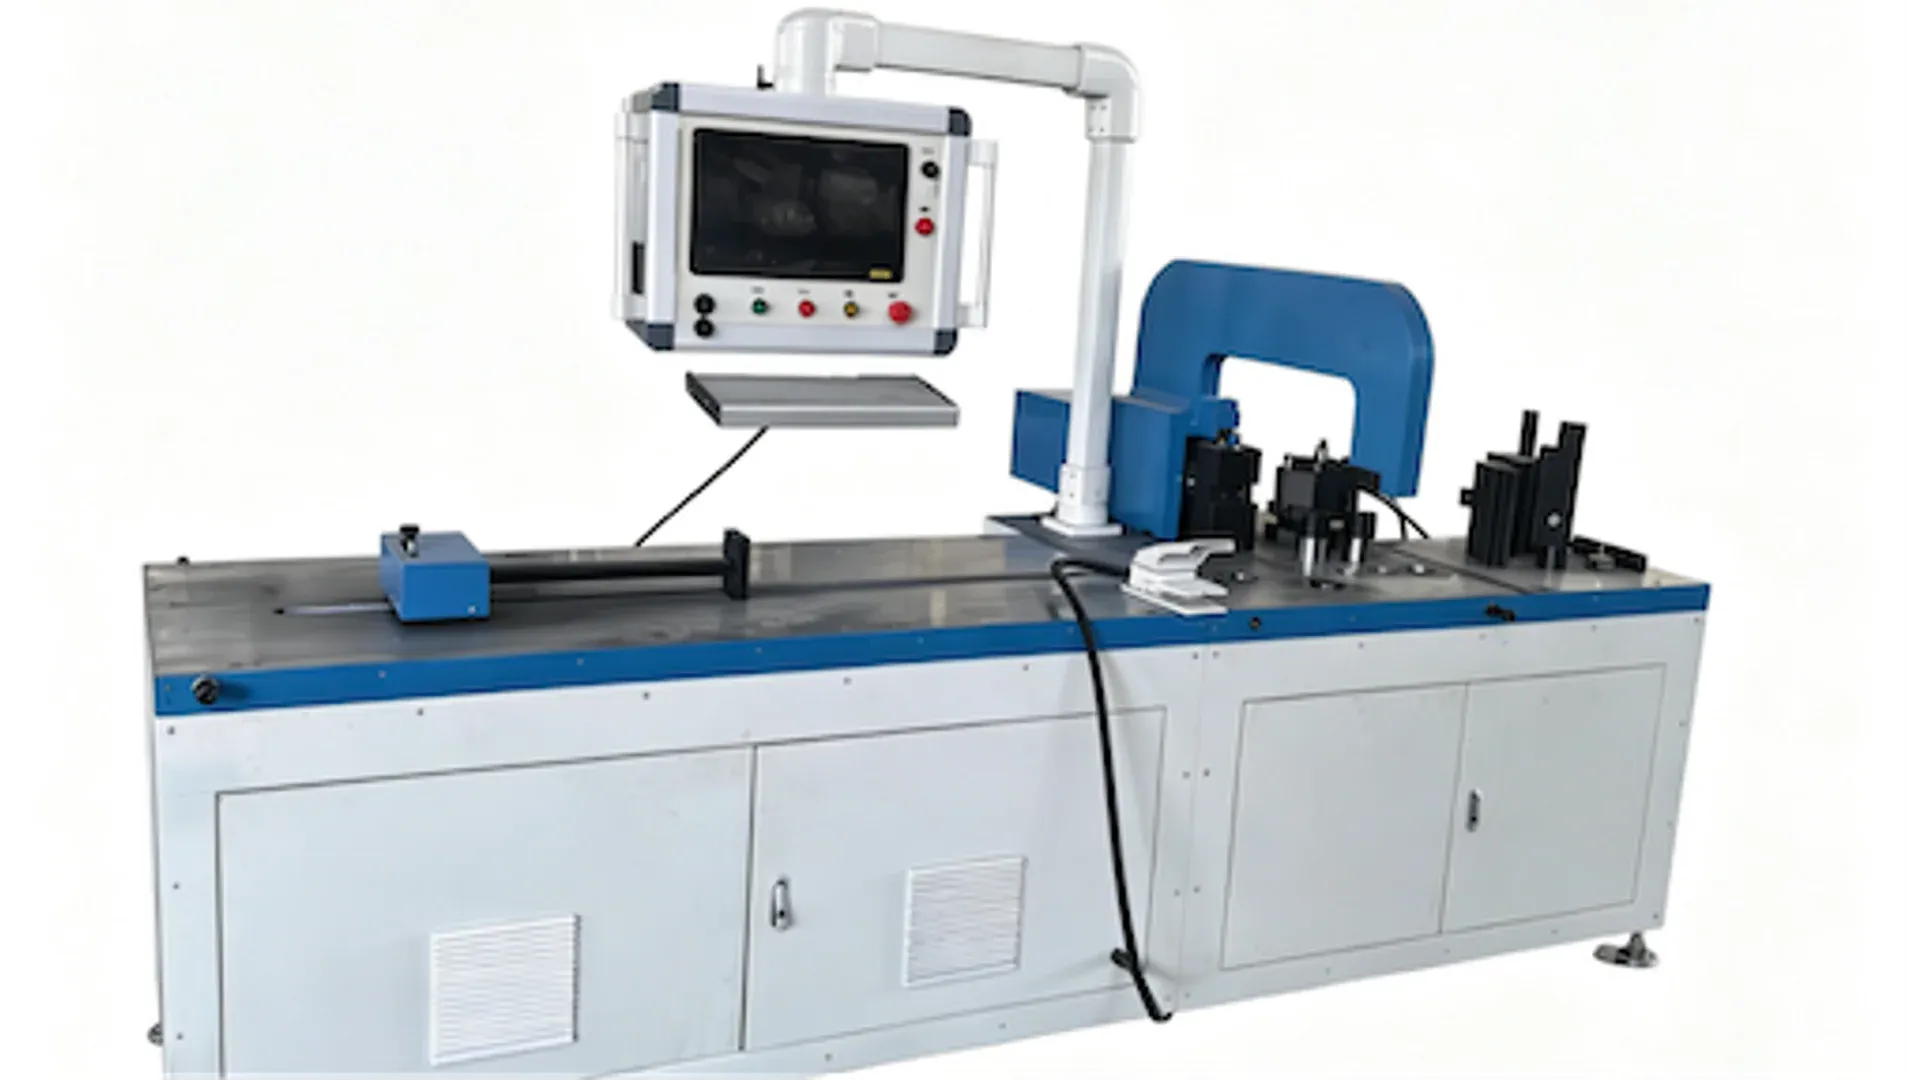
Bir hidrolik bara bükme makinesinin kullanım ömrü, birinin gövdeyi ne sıklıkla sildiği veya yağı sabit bir yıl dönümünde değiştirdiğiyle belirlenmez. Fabrikanın kirlenmeyi, ısıyı, kaçağı, hizalamayı, depolanan enerjiyi ve bitmiş bükümlerde bir arıza hâline gelmeden önce görünen küçük değişimleri ne ölçüde kontrol ettiğiyle belirlenir.
Sürdürülebilir bir süreç üç katmandan oluşur: makine üreticisinin gereksinimleri, ölçülmüş bir sağlık temel çizgisi ve çalışma rejimi ile ortama göre ayarlanmış muayene sıklıkları. İki vardiyada kalın bakır işleyen tozlu bir fabrika, temiz ve hafif yükle çalışan bir atölyenin kullandığı takvimi kopyalamamalıdır. Hiçbiri de makine hâlâ bir çevrimi tamamladığı için servis aralığını uzatmamalıdır.
Genel bir takvimle değil, OEM temel çizgisiyle başlayın
Kontrol listelerini oluşturmadan önce kurulu makinenin kontrollü bilgilerini derleyin:
- model, seri numarası, denetleyici ve yazılım revizyonu;
- hidrolik akışkan spesifikasyonu ve izin verilen alternatifler;
- hazne kapasitesi, filtre elemanları ve havalandırma detayları;
- belirtilen koşullar altında normal basınç, sıcaklık ve çevrim süresi aralıkları;
- yağlama noktaları ve onaylı yağlayıcılar;
- hortum, keçe, valf, silindir ve takım çizimleri;
- alarm geçmişi, parametre yedeği ve elektrik şemaları;
- OEM kılavuzundaki muayene, değişim ve kalibrasyon gereksinimleri.
DHAC-BB-H bükme makinesi sayfası ekipmanın işleme rolünü tanımlar. Seri numarasına özel kılavuzun yerini almaz ve bir teknisyene hidrolik basıncı, güvenlik parametrelerini veya denetleyici ayarlarını değiştirme yetkisi vermez. Bu kontrollü sınırları bakım kaydına işleyin ve değişiklikleri yalnızca yetkin personele bırakın.
Yaşlanmanın zamana bağlı olduğu yerlerde takvim görevlerini, aşınmanın kullanımı izlediği yerlerde çalışma saati görevlerini ve sıcaklık, yağ analizi, kaçak, filtre tıkanıklığı, gürültü veya parça kalitesinin daha iyi kanıt sağladığı yerlerde durum tetikleyicilerini kullanın. Sonuç yine bir programdır; ancak tüm servis ömürlerinin aynı olduğunu varsaymak yerine makineye tepki veren bir program.
Enerji izolasyonunu ilk bakım adımı yapın
Hidrolik bakım, bir teknisyeni elektrik beslemesine, basınçlı akışkana, yerçekimine, takımlara ve depolanmış mekanik enerjiye maruz bırakabilir. HMI’yi kapatmak enerji izolasyonu değildir. ABD İş Güvenliği ve Sağlığı İdaresi’nin tehlikeli enerji genel bakışı hidrolik enerjiyi açıkça kapsar ve servis sırasında makineye özgü kilitleme/etiketleme (LOTO) prosedürlerinin rolünü açıklar.
Fabrikanın yetkili prosedürü her enerji kaynağını, izolasyon noktasını, doğrulama adımını, blokaj gereksinimini ve sorumlu kişiyi tanımlamalıdır. Artık basıncı ve alçalabilecek veya kayabilecek her hareketli elemanı ele almalıdır. Uzaktan sorun giderme, asla bir kilitlemeyi devre dışı bırakma iznine veya operatörden tehlikeli bir alana uzanmasını isteme iznine dönüşmemelidir.
Operasyonel gözlemleri erişim gerektiren görevlerden ayrı tutun. Bir operatör, makine normal korumalı durumundayken seviye göstergesini veya harici bir kaçak noktasını kontrol etmeye yetkili olabilir. Bir pano açmak, hidrolik bağlantıyı sökmek, takım alanına girmek veya sensör ayarlamak, ilgili enerji kontrolü ve güvenli çalışma prosedürüne girer.
Günlük bir sağlık imzası kaydedin
Tutarlı biçimde yapılan kısa bir gözlem, kimsenin doldurmadığı ayrıntılı bir kontrol listesinden daha değerlidir. Vardiya başında veya tanımlı bir üretim serisinde, makineyi sökmeden değişimi ortaya çıkarabilecek maddeleri kaydedin:
| Gözlem | Belirtilen koşulda kaydedin | Şu durumda yükseltin |
|---|---|---|
| Akışkan seviyesi ve görünümü | makine konumu, sıcaklık ve seviye göstergesi | açıklanamayan kayıp, köpük, bulanıklık veya beklenmeyen renk |
| Harici kaçak | konum ve sızıntının büyüyüp büyümediği | aktif püskürme, hasarlı hortum, birikme veya sıcak yüzeye maruz kalma |
| Ses ve hareket | normal çevrim ve takım dönüşü | kavitasyona benzer gürültü, takırtı, tereddüt veya kontrolsüz hareket |
| Sıcaklık | ölçüm noktası ve üretim durumu | OEM aralığının dışında veya aynı iş yükünde yükseliyor |
| Çevrim süresi | bir kontrollü program ve malzeme koşulu | fabrikanın temel çizgisinin ötesinde sürekli sürüklenme |
| Bükme numunesi | malzeme partisi, kalınlık, takım ve program | açı, ofset veya yüzey sonucu kontrol limitinin dışında |
Numune önemlidir çünkü hidrolik bir belirti önce bir süreç belirtisi olarak görünebilir. Ters hatayı da önler: bükme kaymasına yeni bir bakır partisi, değişen kalınlık, aşınmış takım veya düzenlenmiş kompanzasyon değeri neden olduğunda hidrolik sistemi suçlamak. Makine doğruluğu kabul kılavuzu kontrollü malzeme ve ölçümün bu değişkenleri nasıl ayrı tuttuğunu açıklar.
Yağ seviyesi düştükten sonra “üstünü tamamla ve unut” yapmayın. Ne kadar eklendiğini kaydedin ve kayıp yolunu bulun. Tekrar tekrar akışkan gerektiren kapalı bir sistemde araştırılacak bir durum vardır.
Bileşenleri değiştirmeden önce kirlenmeyi kontrol edin
Pompa ve valflerdeki ince boşluklar katı parçacıkları, suyu ve bozulmuş akışkanı pahalı hâle getirir. Parker’ın hidrolik filtrasyon el kitabı kirlenme izlemenin ve filtrasyonun hidrolik sistemleri nasıl koruduğunu açıklar. Pratik ders, filtre takmaktan daha geniştir: yeni akışkan, transfer kapları, havalandırıcılar, açılan hortumlar, onarım uygulamaları ve hazne ortamı — hepsi temizliği etkiler.
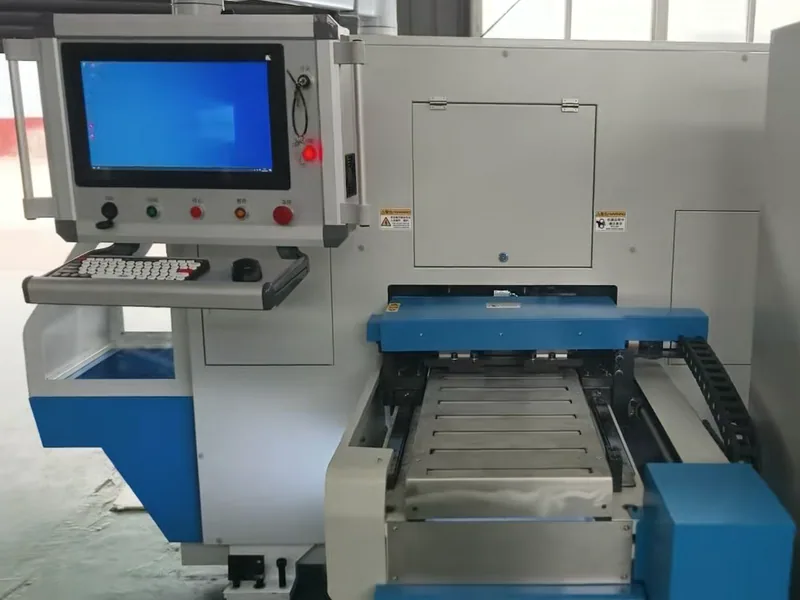
Temiz akışkan işleme yolu tanımlayın. Kapalı ve tanımlanmış kaplar ile uyumlu transfer ekipmanı kullanın. Dolum noktalarını ve aletleri temiz tutun. Filtreyi durum göstergesine veya onaylı aralığa göre değiştirin, beklenmedik hızlı tıkanma artışını araştırın ve gövde açıkken kir girişini önleyin. Yeni yağın, gerekli işleme ve doğrulama olmadan kurulu bileşenler için yeterince temiz olduğunu varsaymayın.
Hedef temizlik kodu, bileşen ve makine gereksinimlerinden gelmelidir. Genel bir makale bunu bilinmeyen bir pompa, valf bloğu, geri besleme sistemi, akışkan veya çalışma basıncı için seçemez. Yağ numunelendirme de tutarlı, temsili bir nokta ve prosedür gerektirir; kirli bir tahliye tepsisinden alınan numune, dolaşan akışkandan çok tepsi hakkında konuşur.
Parçacık sayımını, suyu, viskoziteyi, oksidasyonu veya akışkan ve laboratuvar tedarikçisiyle birlikte seçilen diğer özellikleri trend olarak izleyin. Tek bir rapor ciddi bir sorunu tanımlayabilir. Akışkanın, filtrasyonun, çalışma sıcaklığının veya giriş kontrolünün değişip değişmediğine karar vermek için bir trend daha iyidir.
Sürüklenmeyi bulmak için haftalık ve aylık ölçümler kullanın
Kesin sıklık OEM’e dayalı plana aittir, ancak ölçülen kontroller yalnızca hazneyi değil tüm süreci kapsamalıdır.
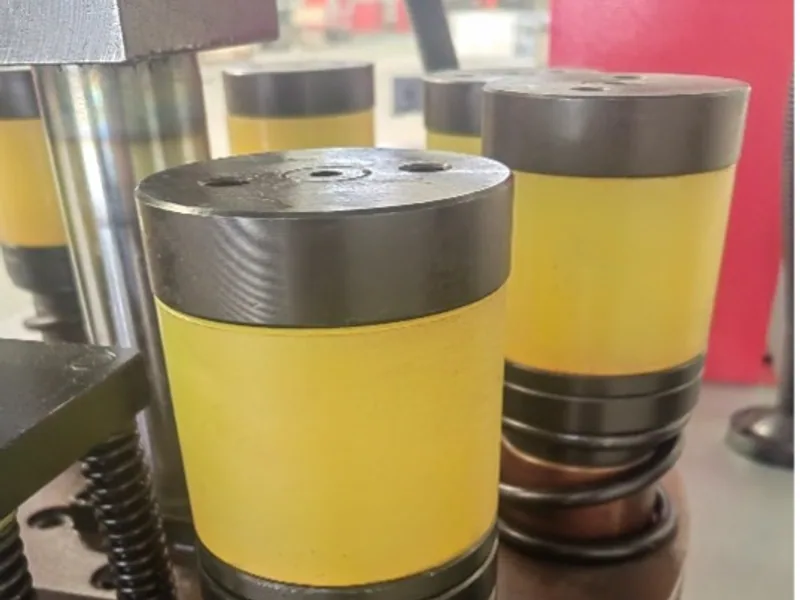
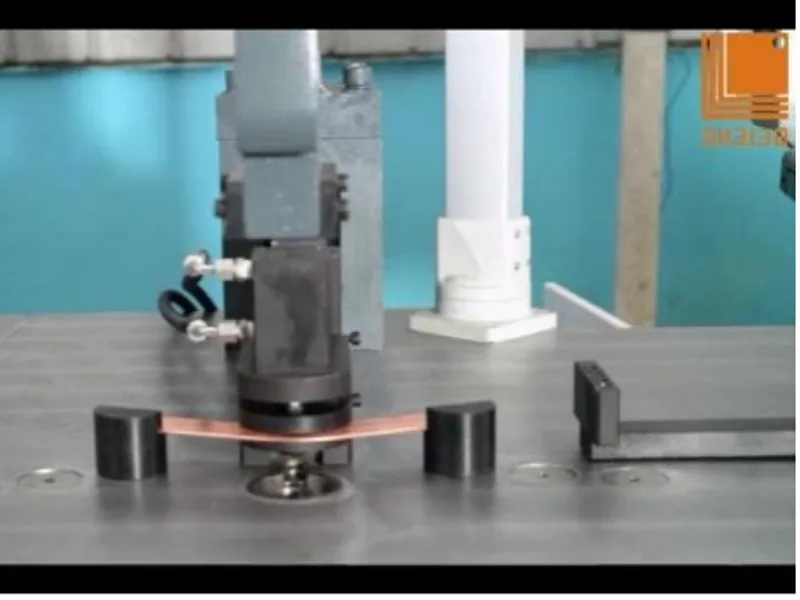
Hortumları aşınma, kabarma, çatlama, uyumsuz güzergâh ve zorlanmış rakorlar açısından inceleyin. Sıyrılmış kabloları, gevşek konektörleri, tıkanmış soğutma hava akışını ve hasarlı muhafazaları arayın. Takım oturmasını, bağlantı elemanlarını, arka dayama veya konumlandırma referanslarını ve nihai terminal düzlemini etkileyen her yüzeyi kontrol edin. Güvenlik fonksiyonlarını yalnızca yetkili test yöntemiyle doğrulayın.
Basınç ancak bağlamla anlamlıdır. Test noktasını, akışkan sıcaklığını, komutu, takım durumunu, malzeme veya yük koşulunu, gösterge kimliğini ve beklenen aralığı kaydedin. Hız veya kuvveti geri kazanmak için tahliye valfi veya çalışma basıncı ayarını artırmak, aşınmış bir bileşeni gizleyebilir ve başka bir parçayı aşırı yükleyebilir; bu bir sorun giderme kısayolu değildir.
Okumaları üretim kanıtlarıyla birleştirin:
- alarm ve arıza kodu sıklığı;
- referans bir iş için çevrim süresi dağılımı;
- o iş altında basınç ve sıcaklık;
- kaçak ve tamamlama akışkanı geçmişi;
- bükme numunesi açısı ve nihai ofset;
- plansız duruşlar ve değiştirilen bileşenler.
Bu veri kümesi fabrika ve saha kabul sürecinde de yararlıdır. Kabulde oluşturulan bir temel çizgi, bakıma operatörün makinenin eskiden nasıl ses çıkardığına dair hatırası yerine savunulabilir bir karşılaştırma sağlar.
Belirtileri neden-kanıt matrisiyle yükseltin
Tek bir belirti nadiren tek bir arızalı parçayı kanıtlar. Onu güvenli kontrolleri seçmek için kullanın, rastgele parça sipariş etmek için değil.
| Belirti | Olası nedenler | Müdahaleden önce toplanacak kanıtlar |
|---|---|---|
| Yavaş veya tereddütlü strok | sıcaklık, tıkanıklık, havalanma, pompa/valf aşınması, komut sorunu | akışkan sıcaklığı, tanımlı noktalarda basınç, filtre durumu, gürültü, arıza kaydı |
| Yükselen yağ sıcaklığı | soğutma tıkanıklığı, iç kaçak, yanlış viskozite, aşırı basınç kaybı | ortam ve yağ sıcaklıkları, çalışma çevrimi, soğutucu durumu, basınç verileri |
| Açı sürüklenmesi | bakır partisi/kalınlığı, takım hareketi, termal durum, basınç/kontrol sürüklenmesi | kontrollü numune, malzeme kaydı, takım kontrolü, program revizyonu, basınç/sıcaklık |
| Tekrarlayan keçe kaçağı | mil hasarı, kirlenme, yanlış hizalama, basınç dalgalanmaları, keçe uyumsuzluğu | kaçak konumu, mil yüzeyi, yağ analizi, basınç geçmişi, takılı parça kaydı |
| Kavitasyona benzer gürültü veya köpük | düşük seviye, hava girişi, emiş tıkanıklığı, dönüş düzeni | doğru koşulda seviye, emiş yolu, akışkan görünümü, son servis geçmişi |
Kanıtlarla, seri numarasıyla, çalışma durumuyla ve son değişikliklerle yükseltin. Bir satış sonrası destek spesifikasyonundaki servis yanıtı gereksinimleri, parametreleri kimin ayarlayabileceğini, beklenen uzaktan yanıt bilgilerini, yedek parça tanımlamasını ve yerinde desteğin ne zaman gerekli olduğunu tanımlamalıdır.
Makinenin üretime dönmeye hazır olduğunu kanıtlayın
Bakım, yedek parça takıldığında tamamlanmaz. Açılan tüm bağlantıları doğru şekilde kapatın, aletlerin ve malzemelerin hesabını verin, muhafazaları yerine takın ve kaçak veya kirlenme oluşmadığını doğrulayın. Enerji kontrol cihazları yalnızca onaylı prosedürle ve yetkili kişilerce çıkarılır.
İzin verilen yüksüz ve fonksiyonel kontrolleri yapın, ardından temel çizgi için kullanılan aynı malzeme, takım, program ve ölçüm yöntemiyle kontrollü referans numunesini tekrarlayın. İlk üretim parçasını fonksiyonel bükme açısı, terminal düzlemi ofseti, yüzey durumu ve güvenlik açısından kritik her özellik bakımından inceleyin. İş kontrol, geri besleme, takım hizalaması veya basıncı kapsıyorsa doğrulamayı riske uygun şekilde genişletin.
Son olarak belirtiyi, nedeni, yapılan işi, kullanılan parça ve akışkanı, öncesi ve sonrası ölçümleri, parametre değişikliklerini, doğrulama sonuçlarını ve onaylayanı kaydedin. Bu geçmiş, tekrarlayan bakımı mühendislik kanıtına dönüştürür — ve sonraki sapmayı teşhis etmeyi çok daha hızlı hâle getirir.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bir bara bükme makinesindeki hidrolik yağ ne sıklıkla değiştirilmelidir?
Makine ve akışkan tedarikçilerinin gereksinimlerini yağ analizi, kirlenme, sıcaklık geçmişi, çalışma saatleri ve ortamla birlikte kullanın. Genel bir takvim aralığı, kullanılabilir yağı çok erken değiştirebilir veya bozulmuş yağı hizmette çok uzun süre bırakabilir.
Hidrolik bir bara bükme makinesinde açı tutarlılığının kaybolmasına genellikle ne yol açar?
Olası etkenler arasında malzemenin sertliği veya kalınlığı, takım hareketi, kirli veya havalanmış akışkan, sıcaklığa bağlı davranış, basınç kararsızlığı, valf veya keçe aşınması, geri besleme sürüklenmesi ve değiştirilmiş bir program yer alır. Kontrollü bir bükme numunesi, makine sürüklenmesini malzeme değişkenliğinden ayırmaya yardımcı olur.
Hidrolik bir bara makinesi ne zaman izlemek yerine durdurulmalıdır?
Hasarlı hortum, aktif yüksek basınç kaçağı, anormal basınç veya sıcaklık alarmı, kontrolsüz hareket, arızalı muhafaza veya kilitleme, şiddetli gürültü, duman veya güvenlikle ilgili bir arıza durumunda durdurun ve tesisin güvenli durdurma ve yükseltme prosedürünü izleyin. OEM kılavuzu ve risk değerlendirmesi önceliklidir.
Bakımdan sonra bir bara bükme makinesi nasıl devreye alınmalıdır?
İş emrini kapatın, aletlerin ve muhafazaların hesabını verin, enerji kontrol cihazlarını yalnızca onaylı prosedür kapsamında çıkarın, kaçakları inceleyin, izin verilen yüksüz kontrolleri yapın, kontrollü bir numune üretin, kritik ölçüleri doğrulayın ve ilk üretim parçasını onaylayın.