
Como especificar a espessura de barramentos para quadros elétricos e escolher a máquina certa
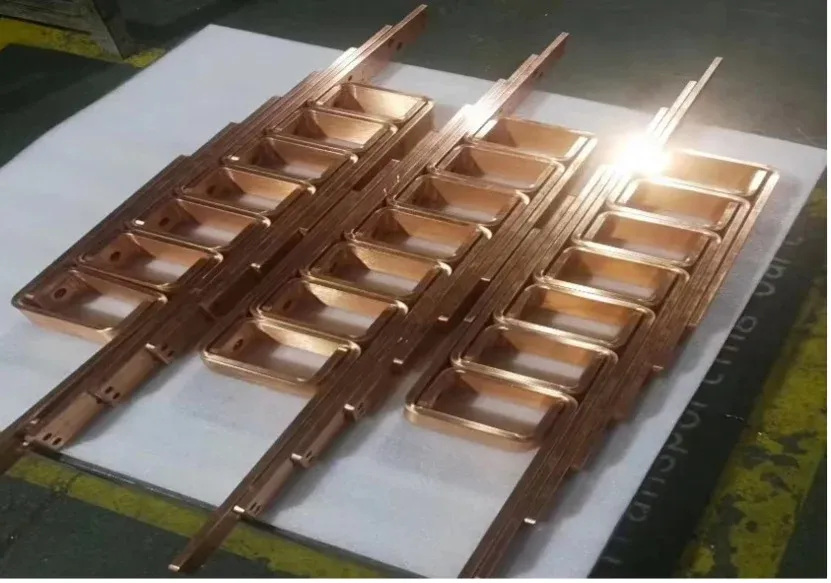
A espessura do barramento é um resultado do projeto elétrico e mecânico — não um valor que deva ser escolhido de uma tabela genérica de ampacidade ou do folheto de uma máquina. A seção aprovada deve atender aos requisitos de elevação de temperatura, curto-circuito, isolação, suporte e instalação do conjunto de manobra. Somente depois de definido esse projeto é que a fábrica deve selecionar o equipamento para puncionar, cisalhar e dobrar as peças especificadas.
Essa separação evita dois erros comuns: tratar uma tabela de corrente de amostra como verificação do produto e presumir que a espessura máxima destacada de uma máquina comprova todos os furos e dobras do desenho.
Defina o barramento antes de selecionar o equipamento
Entregue ao fornecedor da máquina uma matriz controlada de famílias de peças. No mínimo, inclua:
| Entrada de projeto | Por que importa para a fabricação |
|---|---|
| Qualidade, têmpera e revestimento do material | Altera a força de puncionamento, o retorno elástico, a condição da borda e as necessidades de proteção superficial |
| Faixa de largura e espessura | Estabelece o envelope básico de trabalho |
| Geometria de furos e rasgos | Determina o perímetro de puncionamento, as estações de ferramental e as verificações de distância às bordas |
| Ângulo da dobra, raio interno e direção | Determina a força, o ferramental e o risco de trincas ou interferências |
| Aba mínima e distância furo-dobra | Revela se a peça pode ser apoiada e se o ferramental consegue acessá-la |
| Esquema de referência e tolerâncias | Define a origem do programa e o método de inspeção |
| Tamanho do lote e mix de peças | Afeta trocas de produção, produtividade e arquitetura da célula |
Não envie apenas a barra retangular maior. Inclua o furo mais exigente, a aba mais curta, o deslocamento mais fechado e qualquer superfície galvanizada ou isolada.
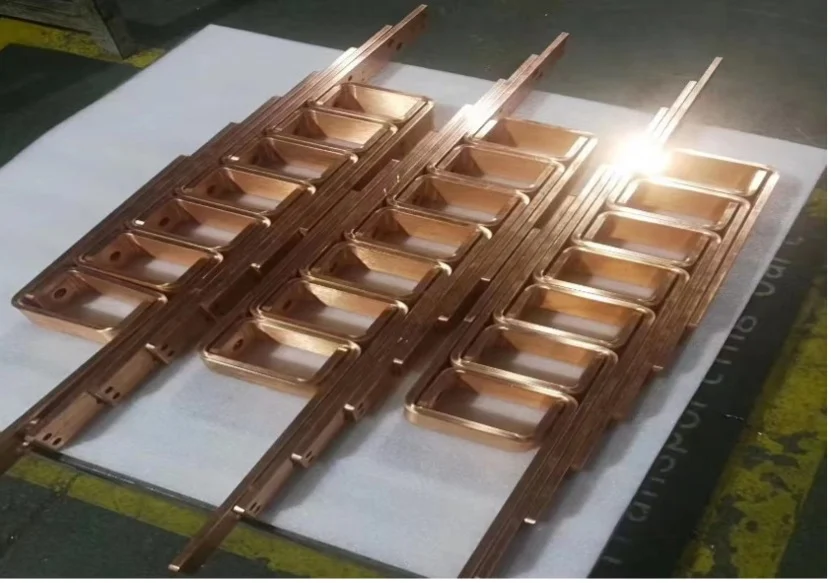
Mantenha o dimensionamento elétrico com a autoridade de projeto
Dois barramentos com a mesma seção transversal podem se comportar de forma diferente em um conjunto porque largura, espessura, orientação, espaçamento, condições do invólucro e junções afetam a transferência de calor e a distribuição de corrente. Condutores em paralelo também exigem uma disposição controlada; multiplicar a área não comprova, por si só, o compartilhamento uniforme de corrente.
O projetista responsável deve documentar o material, a disposição dos condutores, o sistema de conexão, o espaçamento dos apoios, as premissas ambientais e a rota de verificação aplicável. Furos, rasgos e regiões conformadas podem alterar a seção local ou o caminho da corrente e devem ser tratados no projeto aprovado.
Os fornecedores de máquinas podem fornecer amostras fabricadas e evidências dimensionais. Não devem atribuir a corrente nominal do quadro nem declarar a conformidade do produto apenas com base na espessura da barra.
Verifique a capacidade de puncionamento e cisalhamento por geometria
A espessura máxima do material é apenas um filtro inicial. A força de puncionamento depende do perímetro de corte, da espessura do material e da resistência ao cisalhamento. Um rasgo longo, vários furos em uma única ferramenta ou uma geometria fora de centro podem governar a carga mesmo quando a barra cabe no envelope publicado.
Para cada geometria limitante, peça ao fornecedor que identifique o punção e a matriz, a folga aprovada, o limite da estação e a carga calculada. A estação de puncionamento e cisalhamento DHCNC-BP-60 publica uma peça máxima de 6.000 × 200 × 15 mm e 600 kN de força nominal; a aceitação real ainda exige a revisão conjunta de desenho, material e ferramental.
A condição da borda também deve ser especificada. Defina a rebarba, o arredondamento, a distorção e a rota de rebarbação secundária permitidos, em vez de pedir um resultado “sem rebarbas” sem definição.
Verifique a capacidade de dobra por geometria
A espessura afeta a força de dobra, mas a abertura da ferramenta, o raio interno, a condição do material, a direção da dobra e o comprimento da aba também importam. Uma aba de retorno curta ou uma dobra em U compacta podem ser limitadas pelo acesso antes de atingir a força nominal.
O retorno elástico varia com o material e o lote. Estabeleça a compensação sobre material representativo e registre, em seguida, a identidade da ferramenta, o programa, o ângulo medido, o comprimento dos braços e o envelope total. A dobradeira servo-hidráulica DHAC-BB-H publica 400 kN de força nominal e múltiplas opções de ferramental; use um teste com amostras testemunhado para confirmar a seção e a geometria exigidas.
Escolha a arquitetura de produção pela rota
A máquina 3 em 1 DH303-8P mantém puncionamento, cisalhamento e dobra disponíveis em uma única estação compacta para produção mista. Máquinas dedicadas de puncionamento e dobra podem ser mais adequadas quando um volume estável exige operação em paralelo ou ferramental especializado.
Compare as alternativas usando todo o ciclo da rota: carregamento, seleção de programa, troca de ferramenta, puncionamento, corte, dobra, descarregamento e inspeção. Uma máquina que aceita a espessura máxima ainda pode ser a escolha errada se as trocas ou o tempo de fila dominarem a produção.
Inclua espessuras representativas no FAT
O teste de aceitação em fábrica deve cobrir mais do que a barra mais grossa. Inclua o material mais fino quando a marcação ou a distorção forem um risco, o material mais grosso e as combinações mais difíceis de furo e dobra.
Registre:
- revisão do desenho e referência do certificado do material;
- largura e espessura medidas;
- identidade de máquina, estação, programa e ferramenta;
- posição dos furos, condição da borda, ângulo, comprimento dos braços e marcas superficiais;
- preparação da primeira peça e tempo do lote representativo;
- não conformidades, correções e aceitação final.
Isso cria um vínculo defensável entre o projeto elétrico aprovado e a capacidade de fabricação, sem pedir ao fornecedor da máquina que tome a decisão de projeto do produto.
Antes de solicitar um orçamento, envie de três a cinco desenhos controlados cobrindo a faixa real de seções. A avaliação de máquina para barramentos personalizada poderá então ajustar a capacidade de puncionamento, cisalhamento e dobra a peças mensuráveis, em vez de a um único valor de espessura.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
A capacidade de corrente de um barramento pode ser escolhida apenas pela espessura?
Não. A capacidade de corrente e a elevação de temperatura dependem do material, largura, espessura, disposição dos condutores, invólucro, ventilação, condições ambientais, junções, harmônicos e do método de projeto e verificação aplicável ao conjunto. A seção deve ser aprovada pelo projetista elétrico responsável.
Quais dimensões são necessárias para selecionar uma máquina CNC para barramentos?
Forneça largura e espessura máximas e mínimas, qualidade e têmpera do material, geometria de furos e rasgos, distâncias às bordas, raio e direção da dobra, comprimento da aba, condição da superfície acabada, tamanho do lote e tolerâncias de inspeção.
A espessura máxima de uma máquina garante que ela produza todas as peças nessa espessura?
Não. A capacidade também depende do perímetro de puncionamento, da resistência ao cisalhamento do material, da geometria da dobra, do acesso do ferramental, da carga fora de centro e da estação envolvida. As peças representativas devem ser revisadas e comprovadas durante o FAT.