
Máquinas de barramento para conjuntos de manobra: configure a célula em torno do mix de painéis
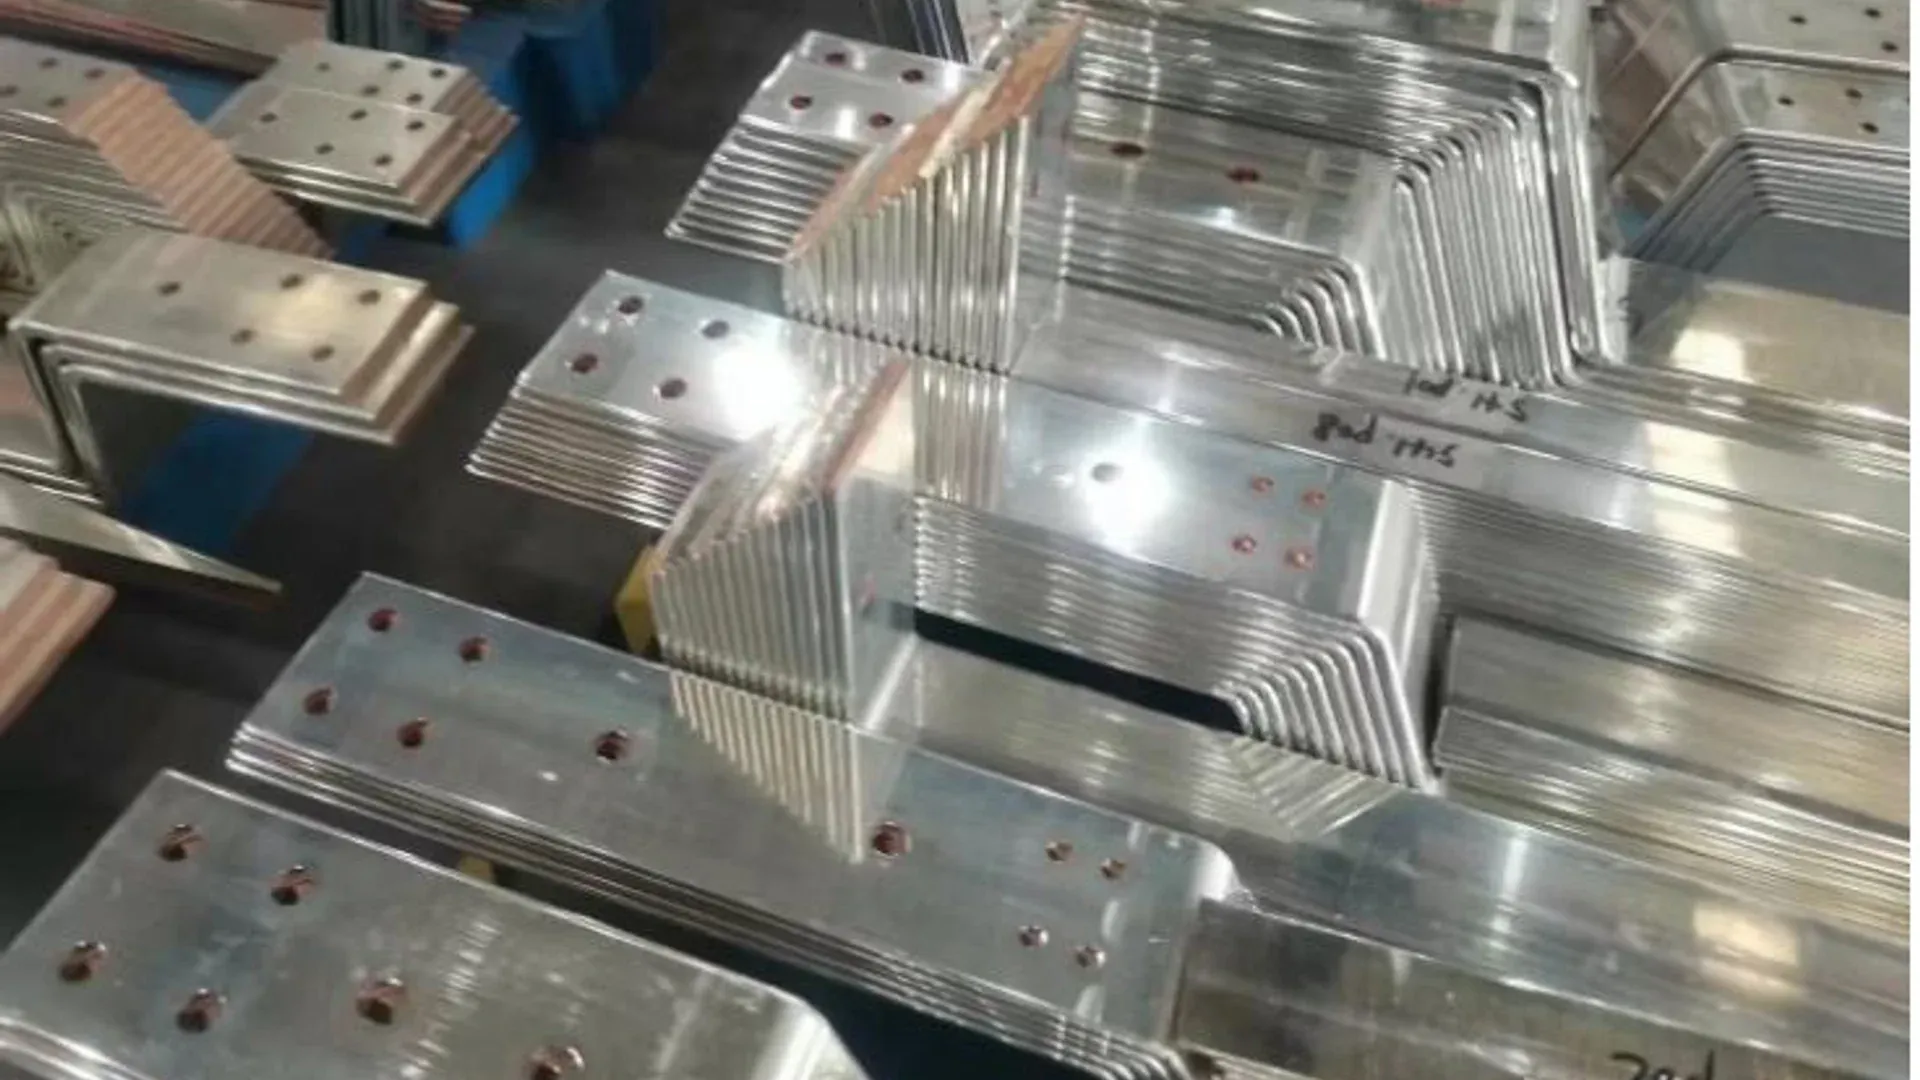
Uma máquina de barramento para conjuntos de manobra deve ser selecionada a partir do mix de peças roteadas do fabricante de painéis, e não apenas pelas palavras automática, CNC ou 3 em 1. Uma oficina de alta variedade pode ganhar mais com trocas rápidas e três processos disponíveis. Uma fábrica que produz famílias estáveis com padrões densos de furos pode precisar de uma célula dedicada de puncionamento e cisalhamento CNC mais uma dobradeira controlada separada.
Essa distinção importa enquanto os fabricantes de equipamentos elétricos se preparam para investimentos contínuos no sistema elétrico. O relatório Electricity 2026 da AIE projeta crescimento da demanda global de eletricidade de, em média, 3,6% ao ano de 2026 a 2030. Isso não prevê a demanda de uma máquina específica, mas traz um ponto prático: uma fábrica de conjuntos de manobra deve comprar capacidade demonstrável e expansível, não capacidade inferida de um folheto.
Comece pelo mix de painéis, não pelo rótulo da máquina
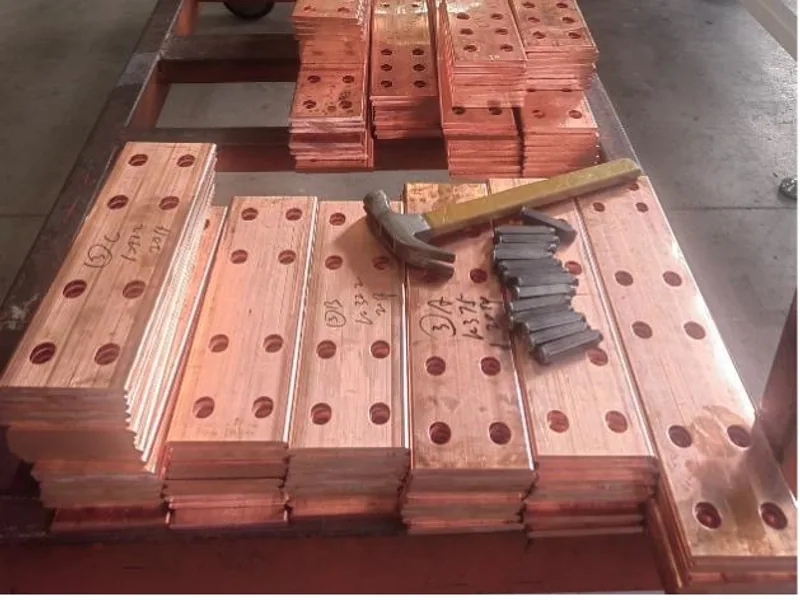
Comece com seis a doze meses de desenhos de barramento liberados ou representativos. Agrupe as peças por rota, não por nome de cliente. Duas peças visualmente diferentes podem usar a mesma rota; duas peças do mesmo painel podem gerar cargas de máquina muito diferentes.
Registre pelo menos estes campos para cada família:
| Campo da família de peças | Por que muda a seleção do equipamento |
|---|---|
| Material, largura e espessura | Define o envelope de trabalho e afeta a força de puncionamento, cisalhamento e dobra |
| Comprimento da barra e peso da peça acabada | Determina o apoio, o manuseio e a área útil de piso |
| Número, formatos e passo dos furos | Define a carga de puncionamento, os requisitos do revólver e a demanda de posicionamento |
| Número e tipo de dobras | Separa dobras planas de operações verticais, offset, Z, U ou torção |
| Tamanho do lote e frequência de repetição | Indica se importa mais a flexibilidade de setup ou o movimento automático repetido |
| Características de inspeção | Identifica onde as verificações da primeira peça e as retenções em processo interrompem a rota |
Não dilua as peças difíceis em médias. A maior barra, o padrão de furos mais denso e a dobra mais incômoda podem ocorrer raramente e ainda assim determinar se a célula consegue concluir um painel contratado sem terceirização.
A referência de fabricação de barramento para conjuntos de manobra fornece o contexto mais amplo de projeto e verificação. Para a seleção da máquina, o resultado-chave é uma matriz de rotas mostrando quantas peças exigem puncionamento, corte, dobra e trabalho secundário em cada período de produção.
Escolha a arquitetura em torno do gargalo real
Uma estação 3 em 1 para trabalhos variáveis
Uma máquina multifuncional é útil quando a oficina precisa dos três processos, mas não tem uma carga estável e dominante de puncionamento CNC. Estações separadas também podem permitir que os operadores puncionem, cisalhem e dobrem peças diferentes sem se deslocar entre três máquinas independentes.
A especificação publicada da máquina de barramento 3 em 1 DH303-8P lista três circuitos hidráulicos independentes, um revólver de oito estações, capacidade máxima de dobra plana de 15 × 160 mm e precisão de dobra de ±0,5°. Esses números definem um envelope candidato; eles não provam que uma família específica de painéis atenderá ao takt time ou aos requisitos de inspeção. O comprador ainda precisa de um teste com seu próprio material, matrizes e desenhos.
Essa arquitetura tende a se adequar a reparos, mudanças de engenharia, painéis de reposição e lotes pequenos e médios. Sua fraqueza aparece quando uma fila densa de puncionamento mantém uma estação ocupada enquanto o manuseio e a inspeção limitam o restante do trabalho.
Puncionamento e dobra dedicados para demanda estável
Uma máquina dedicada de puncionamento e cisalhamento CNC é mais fácil de justificar quando famílias de peças repetitivas criam um gargalo sustentado de furação. A estação de puncionamento e cisalhamento DHCNC-BP-60 publica força nominal de 600 kN, envelope máximo de peça de 6.000 × 200 × 15 mm, até 140 golpes por minuto e precisão de passo de furos de ±0,20 mm/m.
A taxa de golpes é apenas um elemento da capacidade. Carregamento, reposicionamento, preparação de desenhos, seleção de ferramentas, aprovação da primeira peça e remoção da peça continuam fazendo parte da rota. Combinar a unidade de puncionamento e cisalhamento com uma dobradeira de barramento servo-hidráulica separada pode proteger a capacidade de dobra da fila de puncionamento e facilitar o equilíbrio entre os dois processos.
Use a arquitetura separada quando o mix cronometrado de peças mostrar que máquinas em paralelo eliminam um gargalo real. Não a compre apenas porque uma linha maior parece mais avançada.
Teste trabalhos normais, de pico e exceções
Uma única amostra perfeita é uma base fraca para uma decisão de capital. Em vez disso, monte três grupos de teste:
- Grupo normal: as famílias de peças que ocupam a maior parte das horas de produção.
- Grupo de pico: as peças mais espessas, mais longas ou mais intensamente puncionadas que testam o envelope de trabalho.
- Grupo de exceção: séries curtas, revisões de desenho, peças de reposição e ferramentas incomuns que revelam o comportamento nas trocas.
Para cada grupo, cronometre a rota completa desde o programa liberado até a peça inspecionada. Registre o tempo de intervenção do operador separadamente do movimento da máquina. Inclua busca de ferramentas, confirmação de setup, remoção de sucata, medição da primeira peça e qualquer redigitação manual de dimensões.
O guia existente de capacidade e OEE explica como converter essas observações em demanda de equipamento sem tratar um ciclo teórico como tempo de produção disponível. Uma comparação simples entre base, pico e interrupção é suficiente; a decisão de compra não exige uma calculadora complicada.
Trate a troca de setup como um recurso de produção
O trabalho em conjuntos de manobra frequentemente combina peças repetitivas de alimentadores com entradas, acopladores e ligações específicas de projeto em baixo volume. Uma demonstração do fornecedor deve, portanto, mostrar mais do que uma longa série repetitiva.
Peça ao operador para carregar um novo desenho, identificar as ferramentas necessárias, trocar um par de punção e matriz, ajustar a ferramenta de dobra, fazer a primeira peça, inspecioná-la e reiniciar após uma interrupção controlada. Observe quais valores são armazenados, quais precisam ser digitados novamente e como a máquina impede o uso da ferramenta ou do programa errado.
Se vários operadores compartilharão a célula, verifique nomenclatura de programas, permissões e tratamento de revisões. Uma tela sensível ao toque pode simplificar a operação, mas por si só não impede que um desenho obsoleto volte à produção.
Verifique a durabilidade sob o ciclo de trabalho pretendido
A durabilidade não pode ser estabelecida apenas pelo peso da estrutura ou pela marca dos componentes. A pergunta útil é se o sistema completo permanece estável durante o período de produção aquecida esperado pelo comprador.
Execute trabalho repetido suficiente para que o sistema hidráulico, as guias, as ferramentas e o painel de controle atinjam a condição normal de operação. Durante o teste, registre:
- a deriva dimensional da primeira peça inspecionada até as amostras posteriores;
- a temperatura do óleo e qualquer necessidade de resfriamento ou pausa;
- vibração anormal, vazamento, instabilidade de pressão ou movimento de ferramentas;
- o histórico de alarmes e os passos necessários para recuperar um trabalho interrompido;
- o tempo e o acesso necessários para lubrificação, inspeção de ferramentas e limpeza de rotina.
Em seguida, revise o plano de manutenção preventiva e a proposta de peças críticas em relação ao acesso e às etapas reais de substituição. Uma válvula ou controlador de marca só é útil quando o número exato da peça, o backup, as informações de diagnóstico e a responsabilidade de fornecimento estão documentados.
Monte a RFQ com evidências que o fornecedor possa reproduzir
Envie aos fornecedores a mesma tabela de famílias de peças, desenhos representativos, condição do material e cenário operacional exigido. Especifique a fronteira da máquina: suporte de material, ferramental, software, configuração elétrica, trabalhos de instalação e equipamento de inspeção devem estar claramente incluídos ou excluídos.
A checklist de RFQ de máquinas de barramento CNC fornece a estrutura comercial completa. Para a própria célula de conjuntos de manobra, exija que cada proponente devolva quatro itens no mesmo formato:
- uma proposta de rota mostrando qual máquina executa cada operação;
- uma lista de ferramental vinculada aos desenhos representativos;
- uma demonstração cronometrada com tempos de máquina e de operador separados;
- uma lista de exceções identificando peças ou processos fora do escopo proposto.
Essa resposta torna comparáveis uma estação 3 em 1, uma linha de puncionamento dedicada e uma célula dividida no trabalho que realmente importa. Também cria uma ponte clara do requisito de aplicação até a solução de máquinas de barramento para conjuntos de manobra e a especificação final do produto.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Qual máquina de barramento é adequada para uma pequena oficina de conjuntos de manobra?
Uma estação 3 em 1 costuma ser adequada quando o espaço de piso é limitado, os lotes mudam com frequência e puncionamento, cisalhamento e dobra precisam permanecer disponíveis ao mesmo tempo. Confirme a maior barra, as matrizes necessárias, o plano de pessoal e um ciclo representativo antes de selecioná-la.
Quando uma fábrica de conjuntos de manobra deve usar máquinas separadas de puncionamento e dobra?
Máquinas separadas geralmente se justificam quando padrões de furos repetidos criam um gargalo estável de puncionamento, a dobra exige controle mais rígido, ou a operação em paralelo vale mais do que manter todos os processos em uma única estrutura. A decisão deve vir da demanda de peças roteadas e de um teste cronometrado.
Uma taxa de puncionamento maior garante mais painéis acabados?
Não. A produção de painéis acabados também depende de carregamento, programação, trocas de ferramenta, dobra, rebarbação, inspeção e montagem. Meça a rota representativa completa em vez de converter uma taxa de golpes de destaque diretamente em capacidade de painéis.
Como a durabilidade deve ser verificada antes de comprar uma máquina de barramento hidráulica?
Execute um teste de produção repetido e aquecido com peças selecionadas pelo comprador e registre resultados dimensionais, temperatura do óleo, interrupções de ciclo, alarmes e etapas de recuperação. Verifique também o plano de manutenção preventiva, os sobressalentes críticos e a responsabilidade de suporte.