
Ferramental para máquinas de barramento: punções, matrizes e dobra
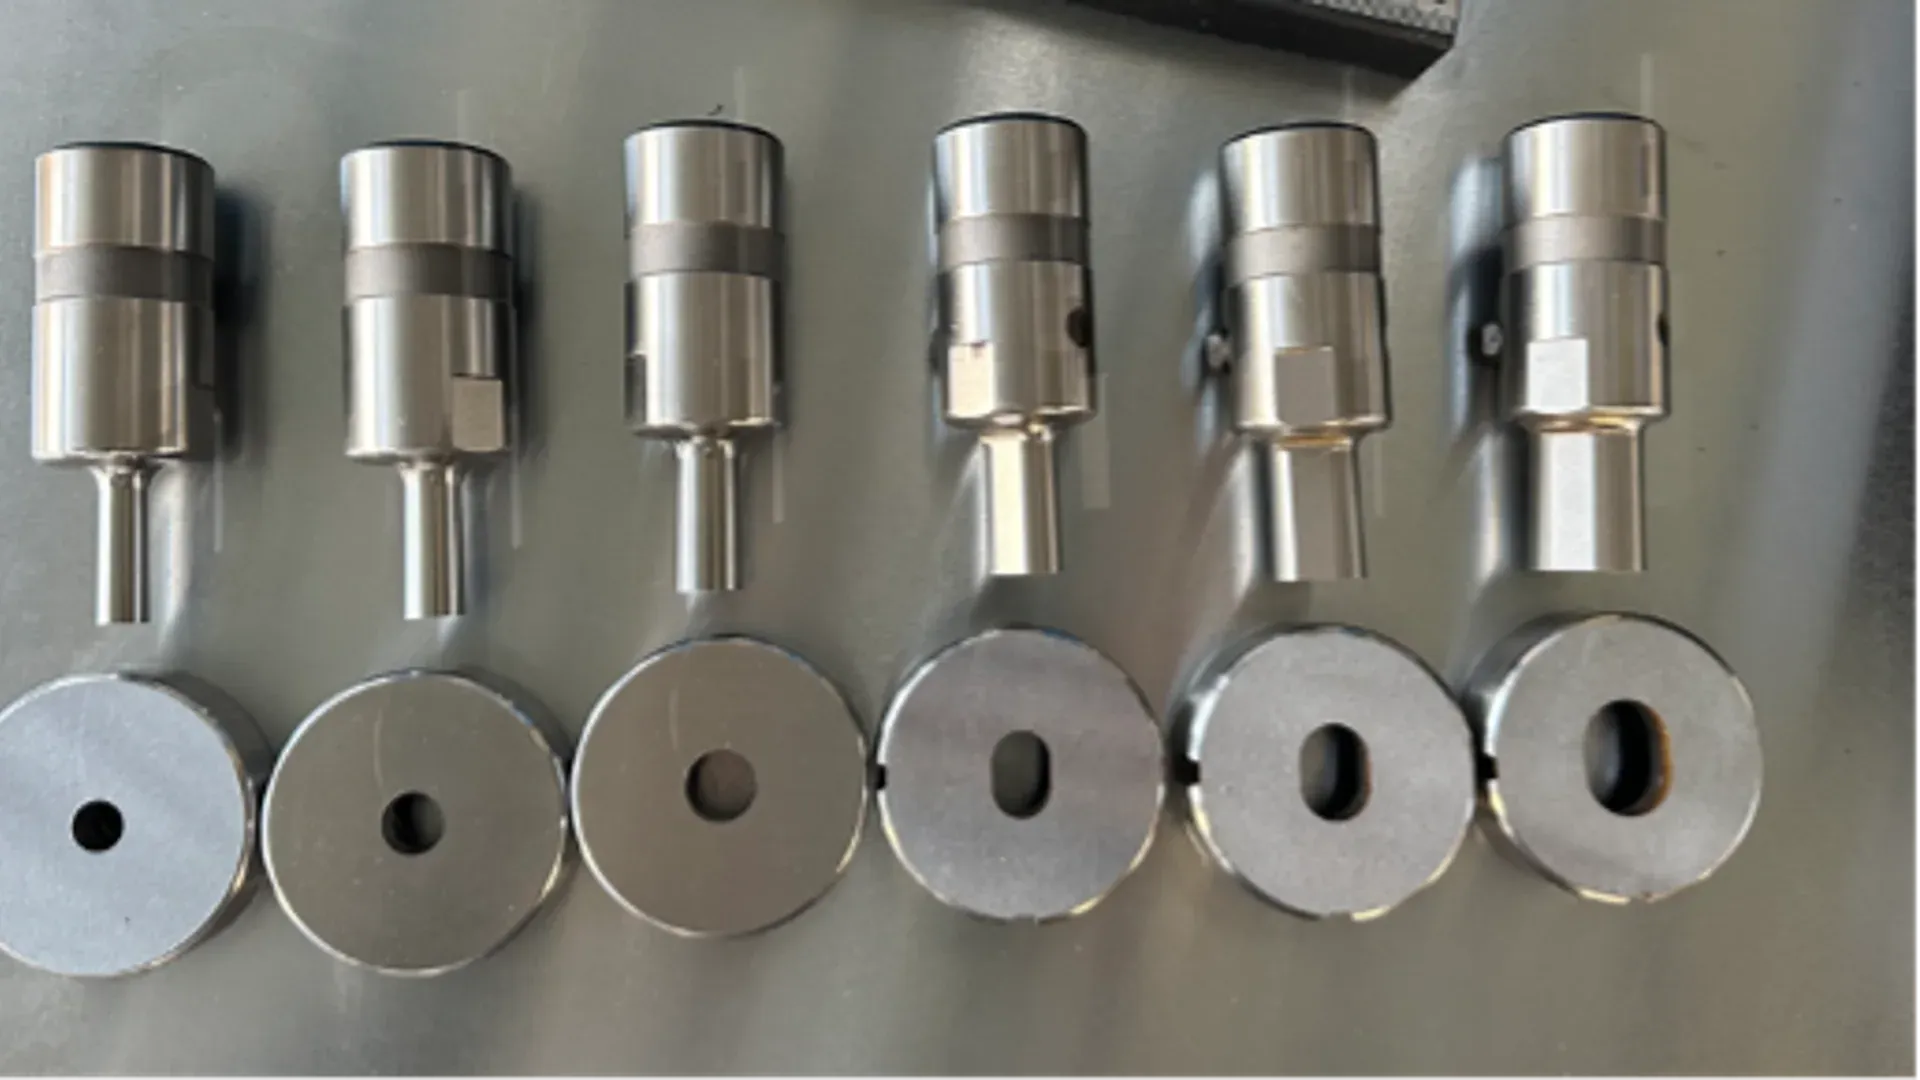
Uma máquina de barramentos sem as ferramentas corretas é capacidade ociosa. Ela pode ter força e curso adequados, mas não produzir o rasgo recorrente, a aba curta de retorno ou a superfície de contato protegida do comprador porque o pacote entregue contém apenas ferramentas genéricas de demonstração.
A especificação deve começar nas características liberadas do produto e terminar em peças de amostra verificadas. “Jogo padrão de ferramentas incluído” não é uma descrição de compra.
Monte um inventário de características a partir dos desenhos
Extraia os requisitos de uma amostra controlada de desenhos. Consolide características idênticas, mas preserve espessura, tolerância, relação com datums, condição de acabamento e uso anual. A matriz pode incluir:
| Família | Definir | Resultado típico de compra |
|---|---|---|
| furos redondos | diâmetro, material, espessura, tolerância de posição | par punção-matriz identificado |
| rasgos e oblongos | comprimento, largura, orientação e forma dos cantos | par padrão ou especial |
| relevos e formas | perfil, direção, altura e requisito superficial | desenho de ferramenta especial e amostra |
| corte reto | faixa de material, comprimento e aceitação da borda | escopo da lâmina e método de ajuste |
| dobras planas | ângulo, raio, aba, largura e acesso | combinação compatível de punção/matriz |
| dobras de borda | orientação, seção e características próximas | ferramenta dedicada e revisão de sequência |
| offsets e dobras em U | vão, deslocamento, folga interna e retorno | conjunto perfilado com prova de acesso |
Classifique cada característica como frequente, limite, crítica para o cliente ou ocasional. Isso evita gastar o orçamento em ferramentas raras enquanto se omite uma necessidade diária.
O guia de seleção de máquinas CNC para barramentos ajuda a confirmar em qual máquina cabe cada operação. O ferramental não adiciona um processo não aprovado nem amplia a máquina além de seu envelope verificado.
Especifique pares punção-matriz combinados
Para cada característica puncionada, informe geometria do punção, matriz correspondente, porta-ferramenta, sistema de extração e faixa aprovada de material. A folga deve ser escolhida para o condutor e a espessura reais e validada contra o furo e a borda exigidos. Evite uma alegação universal de folga para todos os materiais.
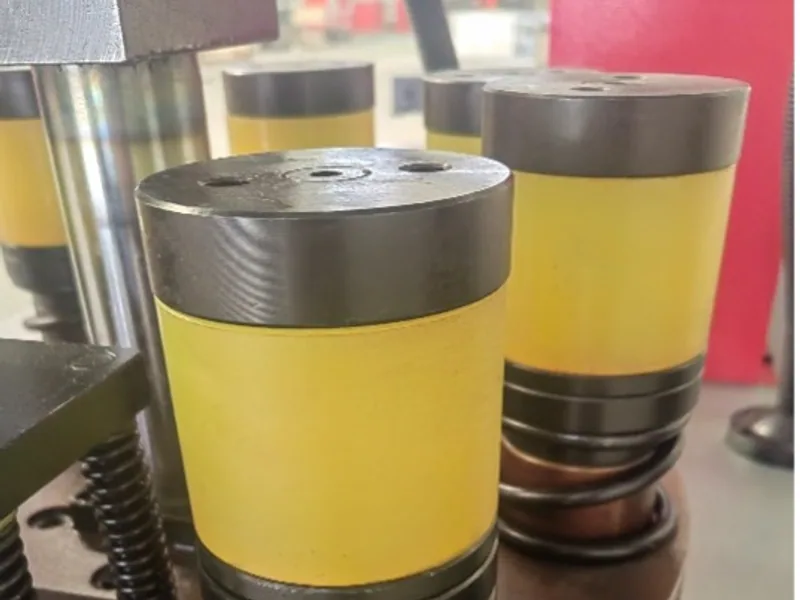
Peça ao fornecedor que documente:
- material e identificação do tratamento térmico;
- geometria nominal e orientação da característica;
- relação punção-matriz e método de alinhamento instalado;
- porta-ferramentas compatíveis e restrições de estação;
- lubrificação ou restrições de operação, se houver;
- margem de afiação e dimensão mínima utilizável;
- rota de reposição e reafiação.
Em sistema de torre, associe cada ferramenta comprada a uma estação e verifique restrições de altura ou orientação. A DHCNC-BP-60 oferece sete punções, uma estação de relevo e uma tesoura em sua configuração padrão verificada; o comprador ainda precisa da lista específica das ferramentas instaladas na cotação.
A visão geral de ferramentas para barramentos da Wilson Tool evidencia que as soluções dedicadas incluem aplicações redondas, perfiladas e de conformação. Ela não estabelece vida útil ou qualidade aceitável para uma liga, espessura ou máquina específica — isso deve ser demonstrado.
Defina o resultado do corte, não apenas o fornecimento da lâmina
Especifique comprimento, fonte da tolerância, esquadro quando relevante, rebarba ou rollover aceito, deformação e condição superficial. Identifique materiais e espessuras usados no teste. Pergunte como as lâminas são ajustadas, invertidas, afiadas e substituídas e quais calibradores ou dispositivos são necessários.
Se retalhos curtos forem importantes para o aproveitamento, defina a condição de operação e o comportamento aceito na especificação. Não os deduza de uma foto da tesoura. O registro deve incluir IDs das lâminas, desenho ou dimensões, política de arestas utilizáveis e método seguro de manuseio.
Combine ferramentas de dobra com raio, orientação e acesso
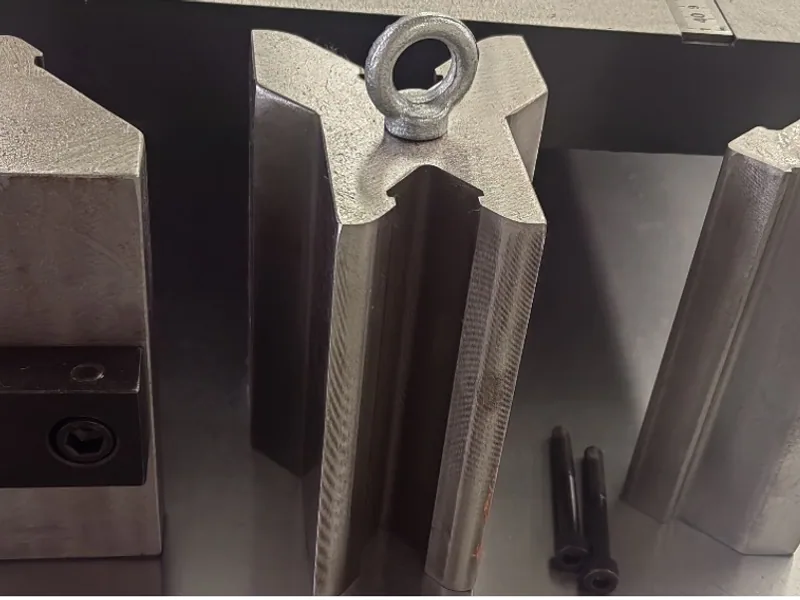
As ferramentas precisam gerar a geometria sem colidir com uma dobra anterior nem marcar superfície crítica. Para cada família, especifique:
- seção e condição do condutor;
- orientação e sequência da dobra;
- ângulo e posição-alvo;
- raio interno ou requisito funcional de encaixe;
- aba mínima e geometria de retorno;
- furos adjacentes, zonas de isolamento e faces de contato;
- setup previsto de retorno elástico e método de verificação.
Use os cálculos de força e tonelagem de dobra para filtrar carga e geometria e depois exija confirmação do conjunto máquina-ferramenta. O cálculo não prova acesso ou resultado superficial.
Para trabalho centrado em dobra, o centro DHAC-BB-H é uma referência verificada de capacidade plana e vertical. A geometria comprada, a condição do material e a sequência da peça ainda definem a aplicação útil.
Proteja superfícies de contato e acabadas
Identifique no desenho áreas revestidas, plaqueadas ou eletricamente críticas. Determine se o contato da ferramenta é permitido e quais marcas cosméticas ou funcionais são aceitáveis. Superfícies polidas, interfaces protetoras substituíveis, filme controlado ou outra sequência podem ser opções, mas todas exigem análise de material e segurança.
Não acrescente material macio perto de zona de esmagamento ou corte sem aprovação dos projetistas da máquina e da ferramenta. Uma proteção que se move, fragmenta ou altera a posição da peça cria outro risco.
Separe marcas inevitáveis do processo de danos. Fotografe superfícies de referência aceitas sob iluminação constante para que recebimento e produção usem o mesmo padrão.
Torne as ferramentas rastreáveis e manuteníveis
Marque cada ferramenta ou conjunto com identificador ligado ao registro. O armazenamento deve impedir combinações erradas, corrosão, impactos e acesso não controlado a componentes pesados ou cortantes.
| Campo do registro | Finalidade |
|---|---|
| ID único e fotografia | evita trocas |
| característica e faixa de material | controla a aplicação |
| compatibilidade com suporte/estação | evita erro de setup |
| dimensões e amostra de referência | permite comparar desgaste |
| dados de setup e compensação | restaura o processo aceito |
| manutenção e limite de desgaste | aciona uma ação planejada |
| código e desenho do fornecedor | permite reposição |
| quantidade de reposição e prazo | apoia o planejamento de sobressalentes |
Não publique no pedido uma promessa universal de vida em golpes. A vida varia com material, alinhamento, folga, lubrificação, expectativa de borda e afiação. Peça as condições declaradas e estabeleça a regra de substituição com produto inspecionado e desgaste medido.
Separe ferramental básico, de produção e de contingência
Estruture a cotação em três camadas:
- Ferramentas de comprovação da máquina, usadas nas verificações e no treinamento do fornecedor.
- Ferramentas de lançamento da produção, que cobrem a biblioteca liberada de características frequentes e críticas.
- Ferramentas de contingência, como punções duplicados de alto uso, conjuntos reparáveis ou ferramentas especiais de prazo longo.
Isso impede que um pacote básico aparentemente barato empurre itens essenciais para opções tardias e evita comprar duplicatas de baixo uso sem justificativa de risco. Coordene a contingência com o pacote de peças de reposição da máquina CNC.
Valide o pacote entregue com peças
A matriz de aceitação deve registrar ID da ferramenta, estação, material, desenho da amostra, característica, método de medição, fonte do critério e arquivo de evidência. Teste ferramentas frequentes, especiais e de limite; não valide apenas um furo redondo simples.
Para um processo integrado de puncionamento e corte, o guia de ferramental e processo oferece contexto operacional adicional. Mantenha a aceitação concentrada no pacote realmente comprado.
Na entrega, compare as ferramentas físicas com o registro, confirme porta-ferramentas e acessórios, preserve amostras aceitas e backups e identifique toda pendência. A configuração útil é a máquina somada às ferramentas controladas capazes de reproduzir as peças do comprador.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Quais ferramentas devem acompanhar uma máquina CNC de barramentos?
O pacote deve cobrir a biblioteca liberada de características e famílias de dobra do comprador, com pares punção-matriz identificados, lâminas, ferramentas de dobra, porta-ferramentas, dados de setup, armazenamento, sobressalentes iniciais de desgaste e desenhos de ferramentas especiais quando aplicável.
Um par punção-matriz pode ser usado em qualquer espessura de cobre?
Não se deve presumir isso. A folga da matriz e a adequação da ferramenta dependem do material, espessura, geometria, projeto da máquina e condição aceita da borda. O fornecedor deve documentar a faixa de trabalho aprovada.
Como aceitar uma ferramenta especial para barramentos?
Processe material aprovado e peças representativas, meça as características do desenho e inspecione borda, marcas e superfície. Preserve desenho, identificador, parâmetros de setup, resultados das amostras e referência de reposição aprovada.
Quais dados de ferramental devem ser entregues com a máquina?
Peça um registro com IDs únicos, dimensões, faixa compatível de materiais, porta-ferramentas, valores de setup, critérios de manutenção e desgaste, desenhos das ferramentas especiais, códigos de reposição, prazos e condições de armazenamento.