
تصنيع قضبان التوصيل للوحات الكهربائية: مرجع ضبط العمليات
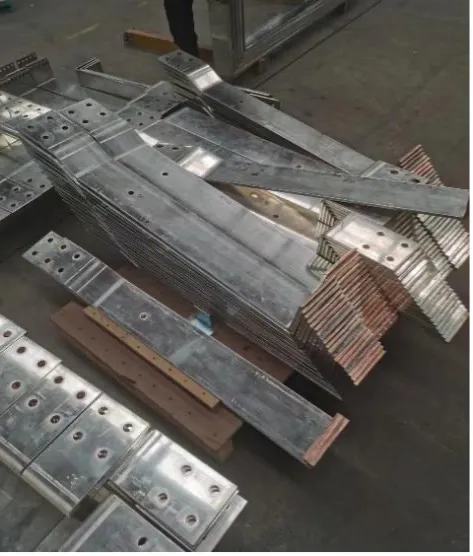
يحوّل تصنيع قضبان التوصيل للوحات الكهربائية تصميمًا كهربائيًا وميكانيكيًا معتمدًا إلى موصلات يمكن إنتاجها بنتائج متكررة. اختيار الماكينة لا يحقق المطابقة بحد ذاته؛ بل يحافظ فريق التصنيع على متطلبات التصميم من خلال ضبط المادة ومراجع التموضع والتثقيب والقص والثني وتجهيز السطح والتعريف والفحص.
يربط هذا المرجع متطلبات الرسومات بضوابط الورشة. ارجع دائمًا إلى مواصفات المشروع الحالية والمعايير المعمول بها عند تحديد المسافات الكهربائية والتحقق من ارتفاع الحرارة وتحمل القصر والأداء العازل والسلامة.
1. ابدأ بتصميم اللوحة المتحقق منه
قبل إطلاق تصنيع القضبان، يجب أن يحدد الرسم أو النموذج الرقمي الخاضع لضبط الإصدارات:
- درجة المادة وحالتها المعدنية وحالة الطلاء المعدني أو العازل؛
- العرض والسماكة والطول النهائي؛
- مراجع القياس وتسلسل الثني؛
- مقاسات الثقوب والفتحات الطولية ومواقعها ومسافاتها عن الحواف؛
- زاوية الثني واتجاهه ونصف قطره الداخلي؛
- الواجهات مع العوازل والأطراف والوصلات والغلاف؛
- متطلبات نتوءات الحواف والسطح والاستواء والمظهر؛
- رقم القطعة وإصدارها وتعريف الطور أو الموضع؛
- طريقة الفحص وحدود القبول.
لا تترك للمشغل استنتاج المتطلبات الناقصة من مشروع سابق. احسمها عبر إجراءات التغيير الهندسي.
2. اضبط المواد الواردة
تختلف استجابة النحاس والألمنيوم للقص والتثقيب والثني والطلاء وتجهيز الوصلات. وحتى ضمن عائلة المادة نفسها، تؤثر الحالة المعدنية، من حيث التلدين أو التصلد، والسماكة في الارتداد المرن والقوة المطلوبة.
عند الاستلام، اربط كل دفعة بما يلي:
- مواصفات الشراء وشهادة المورد؛
- درجة المادة وحالتها المعدنية؛
- العرض والسماكة المقاسان؛
- حالة السطح والتغليف الواقي؛
- رقم الصهرة أو الدفعة أو رقم التتبع الداخلي؛
- سجل البديل المعتمد، إن وجد.
خزّن القضبان الطويلة على دعامات تمنع التشوه الدائم. افصل المواد العارية عن المطلية معدنيًا وعن المغلفة بمواد أخرى لحماية الأسطح ومنع الخلط.
3. حوّل الرسم إلى مراجع ثابتة بين العمليات
غالبًا ما ينشأ الخطأ التراكمي من تغيير المرجع بين مراحل التشغيل. حدد موضع إسناد القطعة في التثقيب والقص والثني والفحص النهائي.
| الخاصية | قرار المرجع |
|---|---|
| نمط الثقوب | الحافة أو الطرف أو الخاصية الموجودة التي تُعتمد نقطة صفر |
| طول القص | سماحية الخام والطرف النهائي المرجعي |
| موقع الثني | المماس أو خط المنتصف أو مرجع العدة |
| اتجاه الثني | الوجه لأعلى أو لأسفل واتجاه القطعة |
| الثنيات المتعددة | التسلسل والخاصية التي تضبط الإعداد التالي |
| الملاءمة النهائية | نقاط الواجهة المفحوصة في قالب تجميع أو داخل الغلاف |
يجب أن يتضمن اسم البرنامج رقم القطعة وإصدارها. امنع تشغيل الإصدارات الملغاة، واحتفظ بورقة إعداد معتمدة تحدد العدة وحالة المادة.
4. اضبط التثقيب والفتحات الطولية
لكل خاصية، أكد مقاس العدة والخلوص والاتجاه والمادة المتبقية حول الحواف وبين الثقوب المتجاورة. لا يقتصر الفحص على المركز الاسمي:
- مقاس الخاصية وشكلها؛
- التباعد والموقع بالنسبة إلى المرجع المحدد؛
- المسافة من الحافة؛
- جهة نتوءات الحافة والارتفاع المسموح به؛
- التشوه أو استدارة حافة الدخول أو التمزق؛
- تآكل العدة وخروج قصاصة التثقيب؛
- العلاقة بخط ثني سيُنفذ لاحقًا.
نفذ فحص القطعة الأولى بعد تغيير البرنامج أو العدة أو دفعة المادة أو الإعداد. احتفظ بالقياسات الفعلية، لا بعلامة اجتياز فقط.
5. اضبط القص وطول القطعة
تؤثر جودة القص في التموضع اللاحق وملاءمة الوصلات. حدد:
- الطول النهائي ودرجة حرارة القياس إذا كانت مؤثرة؛
- الانحراف المسموح في التعامد أو الزاوية؛
- حالة الحافة وطريقة إزالة الزوائد؛
- الطرف المقصوص الذي سيصبح مرجع الإنتاج؛
- طريقة إسناد المقاطع الطويلة أو الثقيلة؛
- فصل البواقي القابلة لإعادة الاستخدام بحسب المادة والدفعة.
احسب استغلال المادة من قائمة القطع الفعلية وأطوال الخام وسياسة استخدام البواقي في المصنع. تحقق من أي ادعاء لتحسين التعشيق بمقارنة طلبات وقواعد متماثلة.
6. اضبط عملية الثني
يغير الثني الزاوية والموقع والسطح، وأحيانًا العلاقة بين خصائص سبق تثقيبها. تشمل العملية المضبوطة:
- درجة المادة وحالتها المعدنية وسماكتها؛
- تعريف السن والقالب أو عدة الثني؛
- نصف القطر الداخلي واتجاه العدة؛
- تسلسل الثني والتحقق من التصادم؛
- تجربة الارتداد المرن والتصحيح المعتمد؛
- طريقة قياس الزاوية وموقع الثني؛
- الفحص في ظروف التشغيل عندما تؤثر حرارة الإنتاج؛
- حماية الأسطح المطلية أو النهائية.
لا تنقل قيمة تصحيح بين دفعات المواد دون تحقق. أنتج عينة أولى، وحدّث وصفة التشغيل الخاضعة للضبط فقط.
7. إزالة الزوائد ومعالجة السطح والوصلات
يجب أن تحافظ أعمال التصنيع على تصميم الوصلة. أزل الحواف الحادة والزوائد غير المتماسكة دون تغيير هندسة التلامس المطلوبة. قبل الطلاء المعدني أو التغليف أو العزل، حدد المناطق التي تُحجب عن المعالجة والمعالجة المطبقة على أسطح التلامس الكهربائي.
في الوصلات المجمعة، على الجهة المسؤولة عن التصميم تحديد تجهيز السطح وعناصر الربط وترتيب الوردات وطريقة الشد وسجل الفحص. يتطلب الألمنيوم ضبطًا خاصًا للأكسيد وتحضير السطح؛ اتبع العملية الهندسية المعتمدة وتعليمات نظام الوصلة.
8. ابنِ خطة الفحص على مستوى المخاطر
لا تحتاج جميع الأبعاد إلى تكرار الفحص نفسه. صنف الخصائص وفق عواقب الخطأ واستقرار العملية.
| مرحلة الفحص | الفحوص المعتادة |
|---|---|
| الاستلام | هوية المادة والسماكة والعرض وحالة السطح |
| القطعة الأولى | جميع الخصائص الحرجة في الرسم واتجاه القطعة |
| أثناء التشغيل | المواقع عالية المخاطر وحالة العدد وضبط وصفة التشغيل |
| بعد الثني | الزاوية وموقع الثني والالتواء وأبعاد الواجهات |
| النهائي | تعريف القطعة وإصدارها والتشطيب والهندسة الكاملة والكمية |
| الملاءمة عند التجميع | الدعامات والأطراف والمسافات بين الأطوار والواجهة مع الغلاف |
سجّل أداة القياس والمشغل والتاريخ ورقم القطعة أو الدفعة والقيمة المقاسة للخصائص الحرجة. القيمة القابلة للتتبع أنفع من صورة لقدمة قياس.
9. اختر المعدات وفق تدفق الإنتاج
ماكينة قضبان توصيل بثلاث محطات
تستحق التقييم عندما يجب إتاحة التثقيب والقص والثني لمشغلين منفصلين ضمن مساحة مدمجة لإنتاج مختلط. افحص تداخل عمل المحطات ومناولة المادة وتبديل العدد ومسار القطعة الفعلي. راجع ماكينة DH303-8P ثلاثية الوظائف.
ماكينة تثقيب وقص CNC
تستحق التقييم عندما تتحكم أنماط الثقوب والفتحات المتكررة وإعادة استخدام البرامج وتدفق القص في نقطة الاختناق. تحقق من نتائج التموضع ومسار استيراد الملفات باستخدام رسومات المشتري. راجع ماكينة DHCNC-BP-60 للتثقيب والقص CNC.
ماكينة CNC مستقلة لثني القضبان
تستحق التقييم عندما يبرر ضبط الثني وتعدد الاتجاهات وتكرار الوصفات تخصيص محطة مستقلة. اختبر الزاوية وآلية تعويض الارتداد المرن على النطاق الفعلي للمواد. راجع ماكينة DHAC-BB-H لثني قضبان التوصيل CNC.
لاتخاذ قرار بشأن ترتيب المعدات كاملًا، استخدم دليل اختيار ماكينة CNC لقضبان التوصيل.
10. احسب الطاقة الإنتاجية من بيانات المسار الكامل
لا تضرب أسرع عملية منفردة يعرضها المورد في دقائق الوردية. ضع نموذجًا لمسار التشغيل كاملًا:
- صنف عائلات ممثلة للقطع.
- احسب عمليات التثقيب والقص والثني والإعداد وحركات المناولة.
- قِس زمن البرمجة والتحميل والتفريغ والفحص.
- أدرج تبديل الأعمال والصيانة والتوافر الواقعي.
- حدد ما إذا كانت الأتمتة تنقل نقطة الاختناق إلى مرحلة أخرى.
- اختبر الافتراضات خلال FAT أو دراسة زمنية.
في الإنتاج المختلط قد تتفوق محطة مرنة تعمل بالتوازي على دورة منفردة أسرع. وفي عائلات القطع المتكررة قد تكون إعادة استخدام البرامج والتموضع الآلي أهم. يعتمد الاختيار على مزيج القطع الفعلي.
11. اختبار FAT لعملية تصنيع قضبان اللوحات
اختر عينات تمثل المخاطر:
- أطول خام وأقصره؛
- أدنى سماكة وأقصاها؛
- أنماط ثقوب كثيفة وثقوب قريبة من خطوط الثني؛
- اتجاهات ثني متعددة؛
- أسطح مطلية أو محمية عند وجودها؛
- قطع تتصل بأطراف أو دعامات ثابتة.
اطلب نتائج القياس الأصلية وإصدارات البرامج ومعرفات العدد والانحرافات. يجب أن يثبت FAT مسار العمل الذي سيستخدمه المصنع فعلًا، بما فيه الإعداد والفحص واستعادة البرامج.
12. احتفظ بسجل الإنتاج
ينبغي أن يربط السجل النهائي بين:
دفعة المادة ← إصدار الرسم ← إصدار البرنامج ← العدد والإعداد ← المشغل والماكينة ← القياسات ← دفعة المعالجة ← موضع التجميع
تدعم هذه السلسلة تشخيص المشكلات، وتمنع تحول عدم مطابقة لاحق إلى بحث مفتوح بلا حدود. كما تمنح المصنع بيانات لتحسين العدد والصيانة والجدولة دون اختلاق نسب توفير عامة.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
هل استخدام ماكينة CNC لقضبان التوصيل يجعل اللوحة مطابقة للمعايير؟
لا. يمكن أن تحسن معدات CNC ضبط أبعاد القطع وتتبعها، لكن مطابقة اللوحة تعتمد على التصميم الكامل المتحقق منه والمواد والوصلات والدعامات والمسافات الكهربائية وأجهزة الحماية وضوابط الإنتاج. يجب أخذ معايير القبول من مستندات المشروع المعتمدة والمعايير السارية.
ما أبعاد قضبان التوصيل التي يجب ضبطها أثناء الإنتاج؟
اضبط الخصائص الحرجة بالنسبة إلى مراجع الرسم: مواقع الثقوب والفتحات الطولية، ومسافات الحواف، وطول القص، وموقع الثني واتجاهه، ونصف القطر الداخلي، والزاوية، والالتواء، والاستواء، وواجهات الدعامات أو الأطراف. يجب أن يحدد الرسم طريقة قياس كل خاصية.
كيف تختار الورشة بين ماكينة ثلاثية الوظائف وماكينات CNC مستقلة؟
تناسب المحطة ثلاثية الوظائف الإنتاج المختلط مع مشغلين يعملون بالتوازي. وتناسب ماكينات التثقيب والقص والثني المستقلة تدفقات العمل المنفصلة والبرامج المتكررة ومستويات الاستخدام الأعلى. يعتمد الاختيار على مسار التشغيل وتنوع الدفعات ونقاط الاختناق والمناولة ونتائج FAT، لا على ادعاء إنتاجية عام.