
Macchine per sbarre per quadri elettrici: configurare la cella in base al mix di quadri
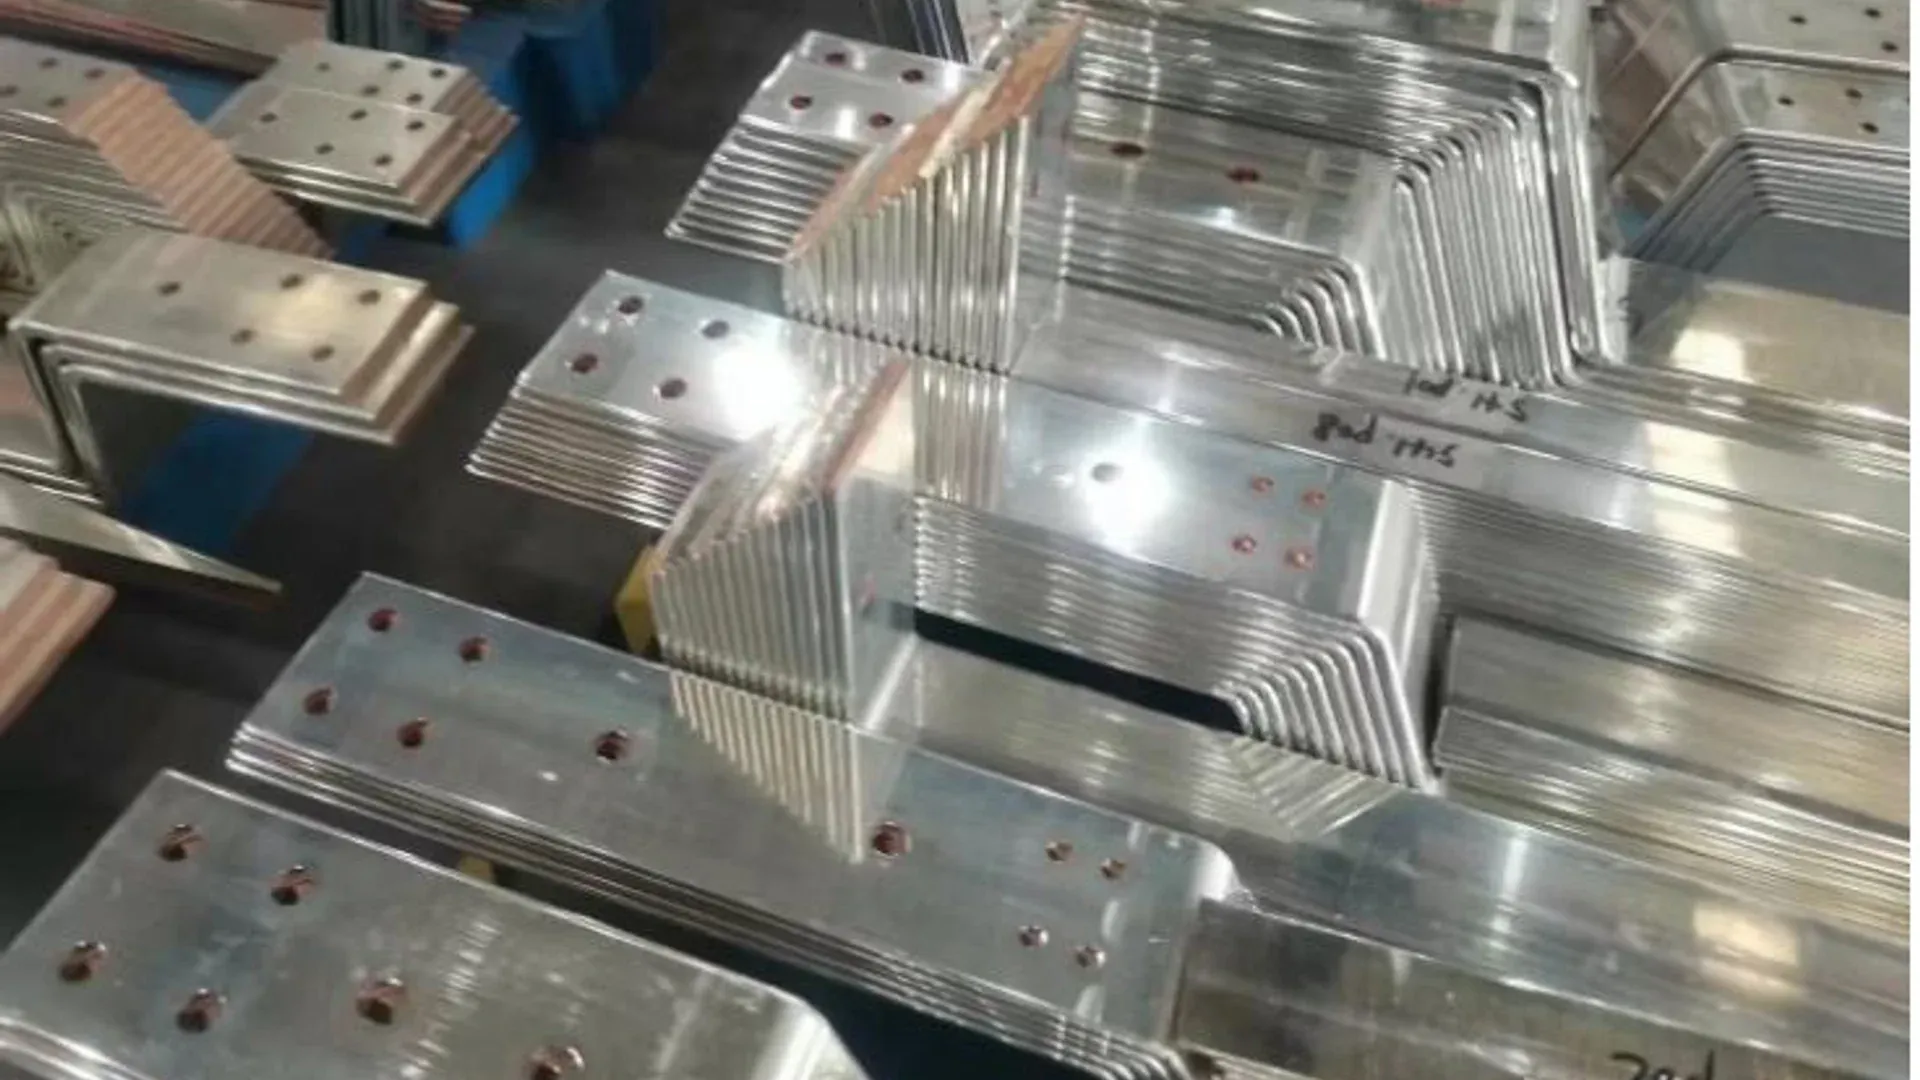
Una macchina per sbarre destinata alle apparecchiature di manovra va scelta in base al mix di particolari del costruttore di quadri, non alle sole parole automatica, CNC o 3 in 1. Un’officina ad alta varietà può trarre maggior vantaggio da attrezzaggi rapidi e tre processi disponibili. Una fabbrica che produce famiglie stabili con schemi di fori densi può aver bisogno di una cella dedicata di punzonatura e taglio CNC più una piegatrice controllata separata.
Questa distinzione conta mentre i produttori di apparati elettrici si preparano a investimenti duraturi nel sistema elettrico. Il rapporto Electricity 2026 dell’AIE prevede una crescita della domanda mondiale di elettricità in media del 3,6% annuo dal 2026 al 2030. Ciò non predice la domanda di una singola macchina, ma offre un argomento pratico: una fabbrica di apparecchiature di manovra dovrebbe acquistare capacità dimostrabile ed espandibile, non capacità dedotta da un dépliant.
Partire dal mix di quadri, non dall’etichetta della macchina
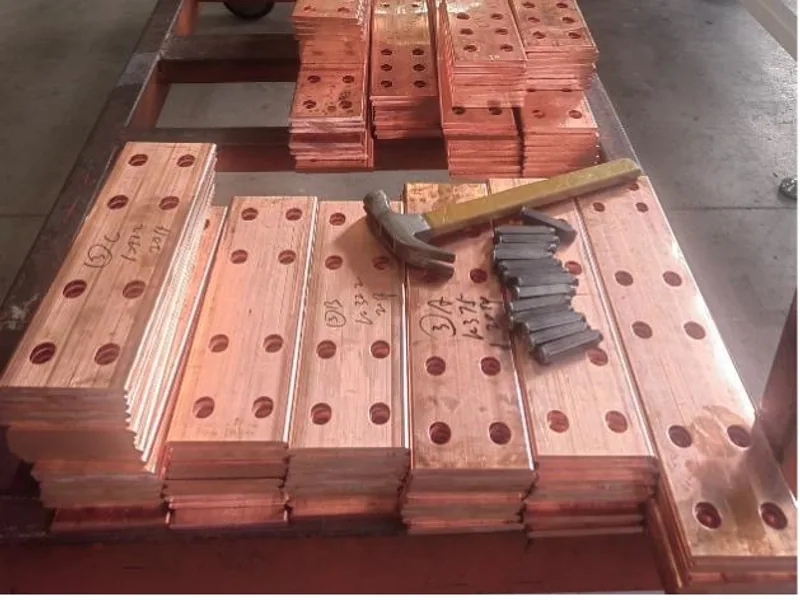
Iniziate con sei-dodici mesi di disegni di sbarre approvati o rappresentativi. Raggruppate i particolari per ciclo di lavorazione, non per nome del cliente. Due particolari visivamente diversi possono seguire lo stesso ciclo; due particolari dello stesso quadro possono creare carichi macchina molto diversi.
Registrate almeno questi campi per ogni famiglia:
| Campo della famiglia di particolari | Perché cambia la scelta dell’attrezzatura |
|---|---|
| Materiale, larghezza e spessore | Definisce l’inviluppo di lavoro e influenza la forza di punzonatura, taglio e piegatura |
| Lunghezza della barra e peso del particolare finito | Determina supporto, movimentazione e spazio a pavimento utilizzabile |
| Numero, forme e passo dei fori | Definisce il carico di punzonatura, i requisiti della torretta e la domanda di posizionamento |
| Numero e tipo di pieghe | Separa le pieghe piane dalle operazioni verticali, offset, Z, U o a torsione |
| Dimensione del lotto e frequenza di ripetizione | Indica se conta di più la flessibilità di attrezzaggio o il movimento automatico ripetuto |
| Caratteristiche di ispezione | Individua dove i controlli sul primo pezzo e le sospensioni in processo interrompono il ciclo |
Non annullate i particolari difficili con le medie. La barra più grande, lo schema di fori più denso e la piega più scomoda possono presentarsi raramente e determinare comunque se la cella può completare un quadro commissionato senza esternalizzare.
Il riferimento per la produzione di sbarre per apparecchiature di manovra fornisce il contesto generale di progettazione e verifica. Per la scelta della macchina, il risultato chiave è una matrice dei cicli che mostri quanti particolari richiedono punzonatura, taglio, piegatura e lavorazioni secondarie in ciascun periodo produttivo.
Scegliere l’architettura in base al collo di bottiglia reale
Una stazione 3 in 1 per lavori mutevoli
Una macchina multifunzione è utile quando l’officina necessita di tutti e tre i processi ma non ha un carico di punzonatura CNC stabile e dominante. Stazioni separate possono anche consentire agli operatori di punzonare, tagliare e piegare particolari diversi senza spostarsi tra tre macchine indipendenti.
La specifica pubblicata della macchina per sbarre 3 in 1 DH303-8P elenca tre circuiti idraulici indipendenti, una torretta a otto stazioni, capacità massima di piegatura piana di 15 × 160 mm e precisione di piegatura di ±0,5°. Questi numeri definiscono un inviluppo candidato; non dimostrano che una particolare famiglia di quadri rispetti il takt time o i requisiti di ispezione. L’acquirente ha comunque bisogno di una prova con il proprio materiale, le proprie matrici e i propri disegni.
Questa architettura tende ad adattarsi a riparazioni, modifiche di progetto, quadri sostitutivi e lotti piccoli e medi. Il suo punto debole emerge quando una coda di punzonatura densa tiene occupata una stazione mentre movimentazione e ispezione limitano il resto del lavoro.
Punzonatura e piegatura dedicate per una domanda stabile
Una macchina dedicata di punzonatura e taglio CNC è più facile da giustificare quando famiglie di particolari ripetitive creano un collo di bottiglia sostenuto nella foratura. La stazione di punzonatura e taglio DHCNC-BP-60 dichiara una forza nominale di 600 kN, un inviluppo massimo del pezzo di 6.000 × 200 × 15 mm, fino a 140 colpi al minuto e una precisione del passo dei fori di ±0,20 mm/m.
La velocità di colpi è solo un elemento della capacità. Carico, riposizionamento, preparazione dei disegni, selezione degli utensili, approvazione del primo pezzo e rimozione del particolare restano parte del ciclo. Abbinare l’unità di punzonatura e taglio a una piegatrice per sbarre servo-idraulica separata può proteggere la capacità di piegatura dalla coda di punzonatura e rendere i due processi più facili da bilanciare.
Scegliete l’architettura separata quando il mix di particolari cronometrato dimostra che le macchine in parallelo eliminano un collo di bottiglia reale. Non acquistatela solo perché una linea più grande sembra più avanzata.
Provare lavori normali, di picco ed eccezionali
Un singolo campione perfetto è una base debole per una decisione di capitale. Costruite invece tre gruppi di prova:
- Gruppo normale: le famiglie di particolari che occupano la maggior parte delle ore produttive.
- Gruppo di picco: i particolari più spessi, più lunghi o più intensamente punzonati che mettono sotto stress l’inviluppo di lavoro.
- Gruppo eccezionale: serie brevi, revisioni di disegni, ricambi e utensili insoliti che rivelano il comportamento durante il cambio.
Per ogni gruppo, cronometrate il ciclo completo dal programma approvato al particolare ispezionato. Registrate il tempo di intervento dell’operatore separatamente dal movimento della macchina. Includete recupero utensili, conferma dell’attrezzaggio, rimozione degli sfridi, misurazione del primo pezzo e ogni reinserimento manuale delle quote.
La guida esistente su capacità e OEE spiega come convertire queste osservazioni in fabbisogno di attrezzature senza trattare un ciclo teorico come tempo produttivo disponibile. Un semplice confronto tra base, picco e interruzione è sufficiente; la decisione d’acquisto non richiede un calcolatore complicato.
Trattare il cambio di attrezzaggio come una funzione produttiva
Il lavoro sulle apparecchiature di manovra combina spesso particolari di alimentazione ripetitivi con arrivi, accoppiatori e collegamenti specifici di progetto a basso volume. Una dimostrazione del fornitore dovrebbe quindi mostrare più di una lunga serie ripetitiva.
Chiedete all’operatore di caricare un nuovo disegno, identificare gli utensili necessari, cambiare una coppia punzone-matrite, regolare l’utensile di piegatura, realizzare un primo pezzo, ispezionarlo e riavviare dopo un’interruzione controllata. Osservate quali valori sono memorizzati, quali devono essere digitati di nuovo e come la macchina impedisce l’uso dell’utensile o del programma sbagliato.
Se più operatori condivideranno la cella, verificate denominazione dei programmi, autorizzazioni e gestione delle revisioni. Un touchscreen può semplificare l’operazione, ma da solo non impedisce che un disegno obsoleto torni in produzione.
Verificare la durabilità con il ciclo di lavoro previsto
La durabilità non si stabilisce con il peso del telaio o la marca dei componenti. La domanda utile è se il sistema completo resta stabile durante il periodo produttivo a caldo previsto dall’acquirente.
Eseguite lavoro ripetuto sufficiente perché sistema idraulico, guide, utensili e quadro di controllo raggiungano le normali condizioni operative. Durante la prova, registrate:
- la deriva dimensionale dal primo pezzo ispezionato ai campioni successivi;
- la temperatura dell’olio e qualsiasi esigenza di raffreddamento o pausa;
- vibrazioni anomale, perdite, instabilità di pressione o movimento degli utensili;
- la cronologia degli allarmi e i passi necessari a riprendere un lavoro fermato;
- il tempo e l’accesso necessari per lubrificazione, ispezione degli utensili e pulizia di routine.
Poi confrontate il programma di manutenzione e la proposta di ricambi critici con i passaggi reali di accesso e sostituzione. Una valvola o un controller di marca sono utili solo quando numero di parte esatto, backup, informazioni diagnostiche e responsabilità di fornitura sono documentati.
Costruire la richiesta di offerta su prove riproducibili dal fornitore
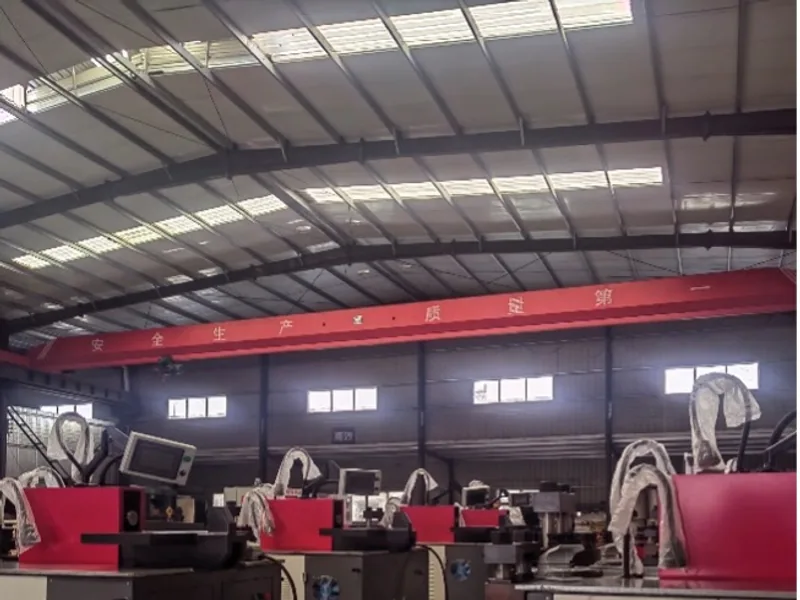
Inviate ai fornitori la stessa tabella delle famiglie di particolari, disegni rappresentativi, condizione del materiale e scenario operativo richiesto. Specificate il confine della macchina: supporto del materiale, utensileria, software, configurazione elettrica, lavori di installazione e attrezzature di ispezione devono essere chiaramente inclusi o esclusi.
La checklist per la richiesta di offerta di macchine per sbarre CNC fornisce la struttura commerciale completa. Per la cella per apparecchiature di manovra, chiedete a ogni offerente di restituire quattro elementi nello stesso formato:
- una proposta di ciclo che indichi quale macchina esegue ogni operazione;
- un elenco di utensileria legato ai disegni rappresentativi;
- una dimostrazione cronometrata con tempi macchina e operatore separati;
- un elenco delle eccezioni che identifichi particolari o processi fuori dall’ambito proposto.
Questa risposta rende confrontabili una stazione 3 in 1, una linea di punzonatura dedicata e una cella suddivisa sul lavoro che conta davvero. Crea inoltre un ponte chiaro dal requisito applicativo alla soluzione di macchine per sbarre per apparecchiature di manovra e alla specifica finale del prodotto.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quale macchina per sbarre è adatta a una piccola officina di quadri elettrici?
Una stazione 3 in 1 è spesso adatta quando lo spazio a pavimento è limitato, i lotti cambiano frequentemente e punzonatura, taglio e piegatura devono restare disponibili contemporaneamente. Prima di sceglierla, confermate la sbarra più grande, le matrici necessarie, il piano del personale e un ciclo rappresentativo.
Quando dovrebbe una fabbrica di quadri usare macchine separate di punzonatura e piegatura?
Le macchine separate sono di solito giustificate quando schemi di fori ripetuti creano un collo di bottiglia stabile nella punzonatura, la piegatura richiede un controllo più stretto, o l'operazione in parallelo vale più del tenere tutti i processi su un unico telaio. La decisione dovrebbe derivare dalla domanda di particolari instradati e da una prova cronometrata.
Un tasso di punzonatura più alto garantisce più quadri finiti?
No. La produzione di quadri finiti dipende anche da carico, programmazione, cambi utensile, piegatura, sbavatura, ispezione e assemblaggio. Misurate il ciclo rappresentativo completo invece di convertire una velocità di colpi di punta direttamente in capacità di quadri.
Come va verificata la durabilità prima di acquistare una macchina per sbarre idraulica?
Eseguite una prova di produzione ripetuta a caldo con particolari scelti dall'acquirente e registrate risultati dimensionali, temperatura dell'olio, interruzioni di ciclo, allarmi e passi di recupero. Verificate anche il piano di manutenzione preventiva, i ricambi critici e la responsabilità dell'assistenza.