
Utensili per macchine per sbarre: punzoni, matrici e piegatura
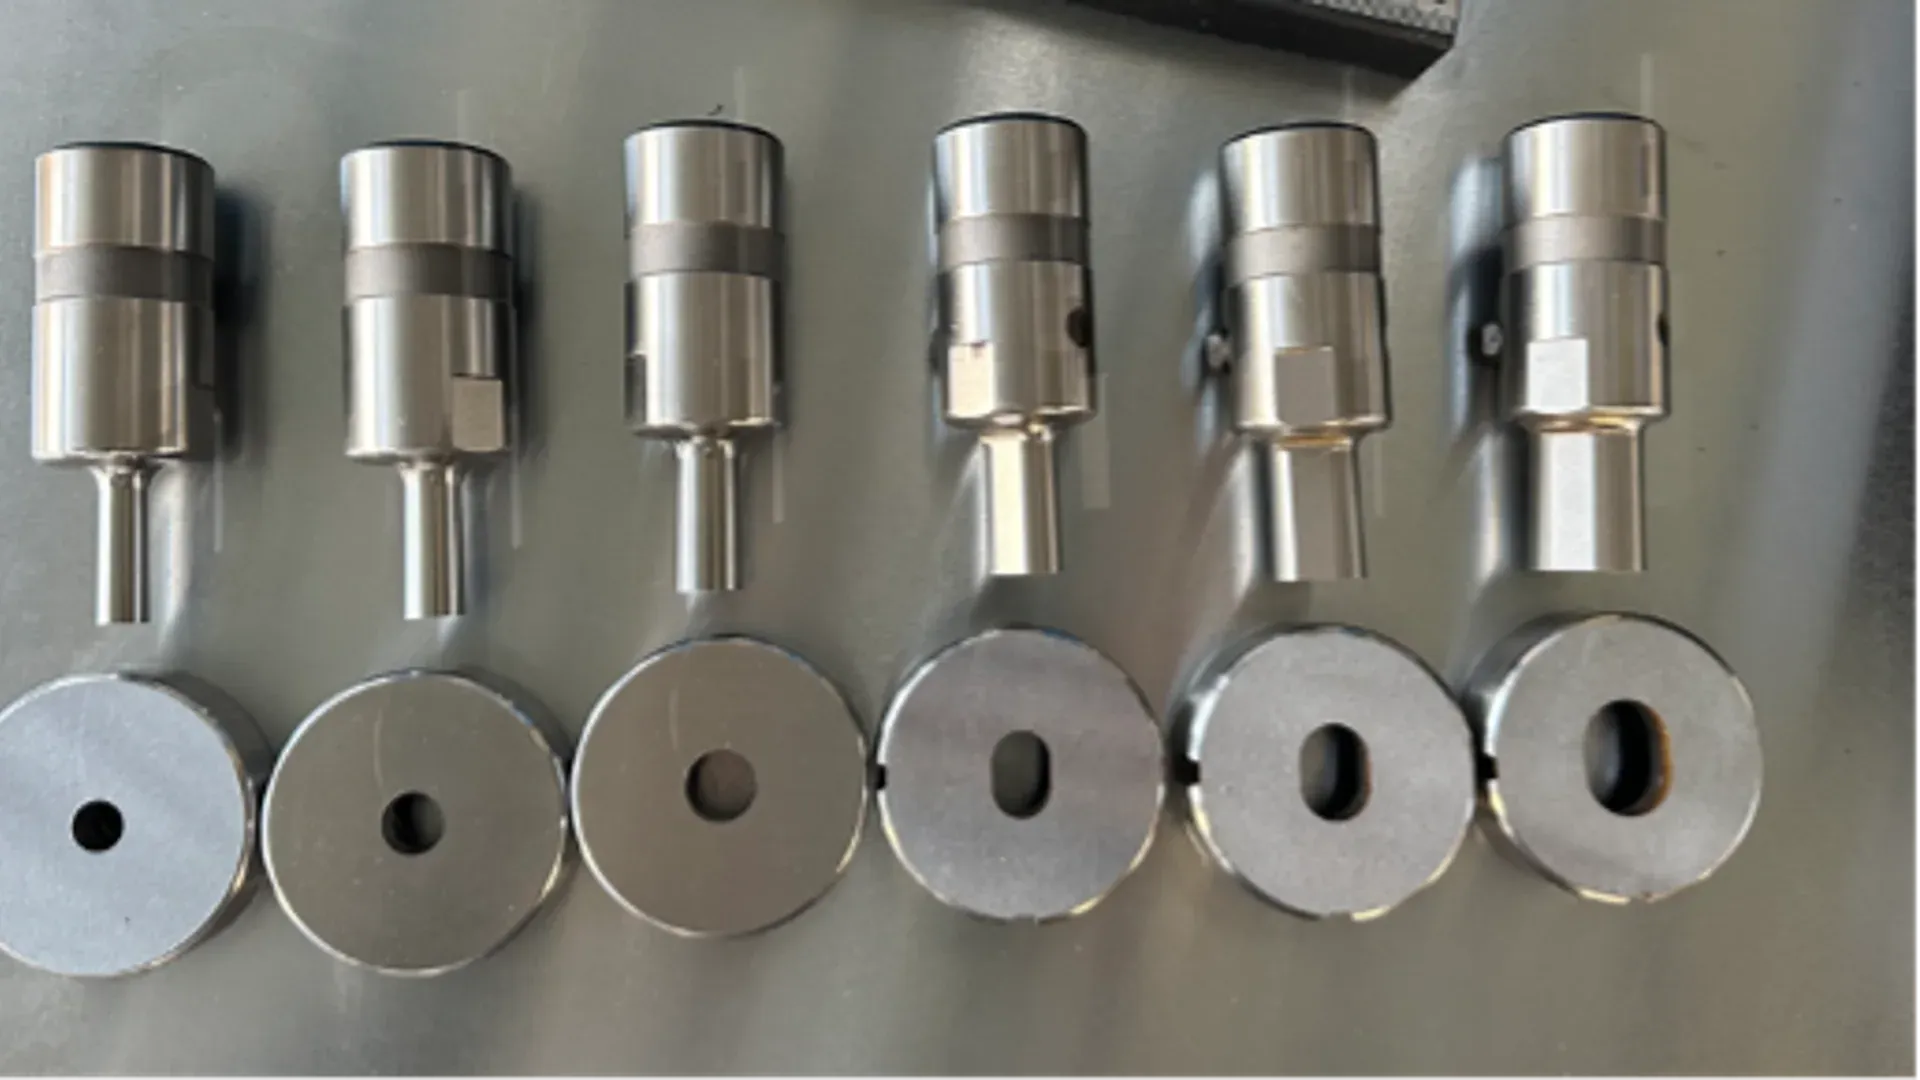
Una macchina per sbarre priva degli utensili giusti è capacità inutilizzata. Può avere forza e corsa adeguate, ma non realizzare l’asola ricorrente, la piega corta di ritorno o la superficie di contatto protetta dell’acquirente perché il pacchetto consegnato contiene soltanto utensili dimostrativi generici.
La specifica deve partire dalle lavorazioni di prodotto rilasciate e terminare con campioni verificati. «Set standard di utensili incluso» non è una descrizione d’acquisto.
Costruite l’inventario delle lavorazioni dai disegni di produzione
Estraete i requisiti da un campione controllato di disegni. Raggruppate le lavorazioni identiche, ma conservate spessore, tolleranza, relazione con i riferimenti, finitura e utilizzo annuo. La matrice può comprendere:
| Famiglia | Da definire | Tipico risultato d’acquisto |
|---|---|---|
| fori tondi | diametro, materiale, spessore, tolleranza di posizione | coppia punzone-matrice identificata |
| asole e fori oblunghi | lunghezza, larghezza, orientamento e forma degli angoli | coppia standard o speciale |
| imbutiture e forme | profilo, direzione, altezza e requisito superficiale | disegno utensile speciale e campione |
| cesoiatura diritta | campo materiali, lunghezza e accettazione bordo | campo lama e metodo di regolazione |
| pieghe in piano | angolo, raggio, ala, larghezza e accesso | combinazione punzone/matrice compatibile |
| pieghe di costa | orientamento, sezione e lavorazioni vicine | utensile dedicato e verifica sequenza |
| offset e pieghe a U | luce, offset, spazio interno e ritorno | set sagomato con prova di accesso |
Classificate ogni lavorazione come frequente, limite, critica per il cliente o occasionale. Si evita così di spendere il budget per utensili poco usati omettendo una caratteristica quotidiana.
La guida alla scelta della macchina CNC per sbarre aiuta a confermare a quale macchina appartiene ciascuna operazione. Gli utensili non aggiungono un processo non approvato né estendono la macchina oltre il suo inviluppo verificato.
Specificate coppie punzone-matrice abbinate
Per ogni lavorazione punzonata, indicate geometria del punzone, matrice abbinata, portautensile, sistema di estrazione e campo materiale approvato. Il gioco deve essere scelto per il conduttore e lo spessore reali e convalidato rispetto a foro e bordo richiesti. Evitate un unico valore universale per tutti i materiali.
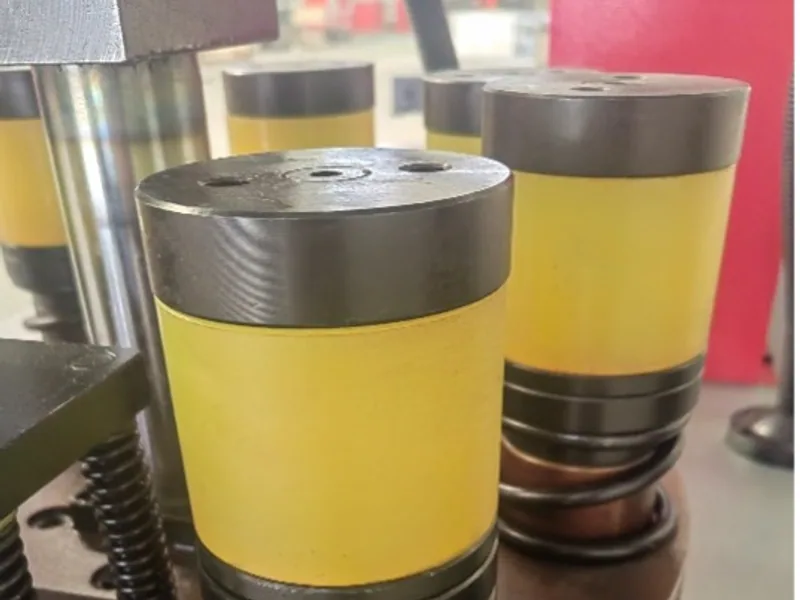
Chiedete al fornitore di documentare:
- materiale e identificazione del trattamento termico;
- geometria nominale e orientamento della lavorazione;
- relazione punzone-matrice e metodo di allineamento installato;
- portautensili compatibili e limitazioni della stazione;
- lubrificazione o restrizioni operative, se presenti;
- margine di riaffilatura e dimensione minima utilizzabile;
- percorso di sostituzione e riaffilatura.
Per una torretta, associate ogni utensile acquistato a una stazione e controllate vincoli di altezza o orientamento. La DHCNC-BP-60 offre sette punzoni, una stazione di imbutitura e una cesoia nella configurazione standard verificata; serve comunque una lista specifica per l’offerta degli utensili installati.
La panoramica Wilson Tool sugli utensili per sbarre dimostra che le soluzioni dedicate comprendono applicazioni tonde, sagomate e di formatura. Non stabilisce vita utensile o qualità accettabile per uno specifico rame, spessore o macchina: occorre dimostrarle.
Definite il risultato di taglio, non soltanto la fornitura delle lame
Specificate lunghezza, fonte della tolleranza, perpendicolarità ove rilevante, bava o rollover accettabili, deformazione e condizione superficiale. Identificate materiali e spessori di prova. Chiedete come le lame vengono regolate, capovolte, affilate e sostituite e quali calibri o attrezzature sono necessari.
Se gli sfridi corti contano per l’economia di nesting, definite nella specifica la condizione operativa e il comportamento accettato. Non deduceteli da una fotografia della cesoia. Il registro deve contenere identificativi delle lame, disegno o dimensioni, politica dei taglienti utilizzabili e metodo di manipolazione sicuro.
Abbinate gli utensili di piegatura a raggio, orientamento e accesso
Gli utensili devono realizzare la geometria senza urtare una piega precedente né segnare una superficie critica. Per ogni famiglia specificate:
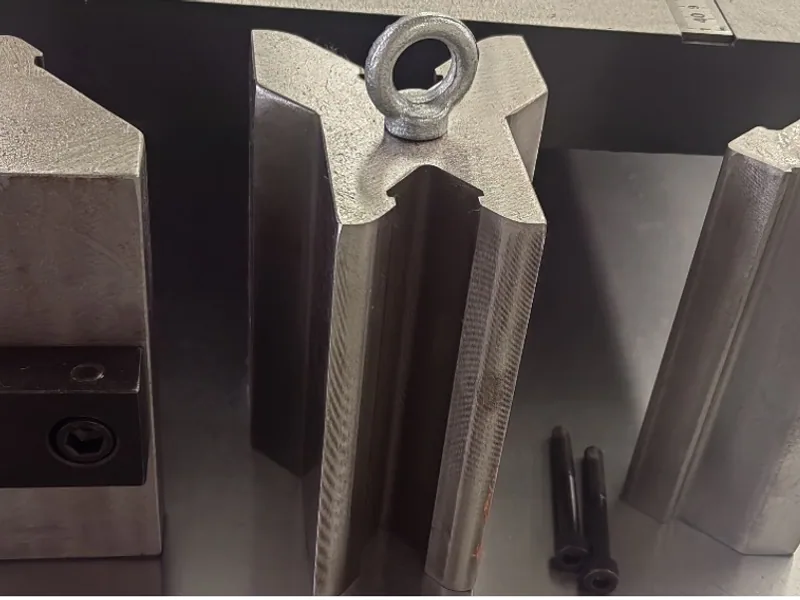
- sezione e stato del conduttore;
- orientamento e sequenza della piega;
- angolo e posizione obiettivo;
- raggio interno o requisito funzionale di accoppiamento;
- ala minima e geometria di ritorno;
- fori adiacenti, zone isolate e facce di contatto;
- impostazione prevista del ritorno elastico e metodo di verifica.
Usate i calcoli di forza e tonnellaggio di piegatura per vagliare carico e geometria, poi richiedete conferma dell’insieme macchina-utensile. Il calcolo non dimostra accesso o risultato superficiale.
Per lavori orientati alla piegatura, il centro DHAC-BB-H è un riferimento verificato per capacità piana e verticale. Geometria acquistata, stato del materiale e sequenza del pezzo continuano a definire l’applicazione utile.
Proteggete superfici di contatto e finite
Identificate sul disegno aree placcate, rivestite o elettricamente critiche. Stabilite se il contatto dell’utensile è ammesso e quale segno estetico o funzionale è accettabile. Sono possibili superfici lucidate, interfacce protettive sostituibili, film controllato o una sequenza diversa, ma ogni opzione richiede verifica di materiale e sicurezza.
Non aggiungete materiale morbido vicino a una zona di schiacciamento o taglio senza l’approvazione dei progettisti di macchina e utensile. Una protezione che si sposta, si frammenta o modifica la posizione del pezzo introduce un nuovo rischio.
Separate le tracce inevitabili del processo dai danni. Fotografate le superfici campione accettate con illuminazione costante, in modo che accettazione e produzione usino lo stesso criterio.
Rendete gli utensili rintracciabili e manutenibili
Marcate ogni utensile o set con un identificativo collegato al registro. Lo stoccaggio deve impedire abbinamenti errati, corrosione, urti e accesso non controllato a componenti pesanti o taglienti.
| Campo del registro | Scopo |
|---|---|
| ID univoco e fotografia | evita scambi |
| lavorazione e campo materiali | controlla l’applicazione |
| compatibilità portautensile/stazione | evita errori di attrezzaggio |
| dimensioni e campione iniziali | supporta il confronto dell’usura |
| dati di attrezzaggio e compensazione | ripristina il processo accettato |
| manutenzione e limite di usura | attiva un intervento pianificato |
| codice fornitore e disegno | consente il ricambio |
| quantità di riordino e lead time | supporta la pianificazione scorte |
Non inserite nell’ordine una promessa universale di durata in colpi. La vita varia con materiale, allineamento, gioco, lubrificazione, bordo richiesto e riaffilatura. Chiedete le condizioni dichiarate e definite la regola di sostituzione da prodotto ispezionato e usura misurata.
Distinguete utensili base, di produzione e di emergenza
Strutturate l’offerta in tre livelli:
- Utensili di prova macchina, usati per controlli e formazione del fornitore.
- Utensili di avvio produzione, che coprono la libreria rilasciata di caratteristiche frequenti e critiche.
- Utensili di emergenza, come doppi punzoni ad alto uso, gruppi riparabili o utensili speciali con lungo approvvigionamento.
Così un pacchetto base apparentemente economico non sposta gli utensili essenziali fra le opzioni tardive e non si acquistano duplicati poco usati senza una motivazione di rischio. Coordinate il livello di emergenza con il pacchetto ricambi della macchina CNC.
Convalidate il pacchetto consegnato con pezzi
La matrice di accettazione deve indicare ID utensile, stazione, materiale, disegno campione, caratteristica, metodo di misura, fonte del criterio e file di prova. Provate utensili frequenti, speciali e limite; non convalidate soltanto un foro tondo facile.
Per un processo integrato di punzonatura e cesoiatura, la guida a utensili e processo offre ulteriore contesto operativo. Mantenete l’accettazione concentrata sul pacchetto realmente acquistato.
Alla consegna, confrontate gli utensili fisici con il registro, confermate portautensili e accessori, conservate campioni accettati e backup e identificate ogni punto aperto. La configurazione utile è la macchina più gli utensili controllati capaci di riprodurre i pezzi dell’acquirente.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quali utensili devono essere inclusi con una macchina CNC per sbarre?
Il pacchetto deve coprire la libreria rilasciata di lavorazioni e famiglie di piega dell'acquirente, con coppie punzone-matrice identificate, lame, utensili di piegatura, portautensili, dati di attrezzaggio, stoccaggio, primi ricambi soggetti a usura e disegni degli utensili speciali quando applicabile.
Una coppia punzone-matrice può lavorare ogni spessore di rame?
Non bisogna presumere che possa. Il gioco della matrice e l'idoneità dipendono da materiale, spessore, geometria, progetto della macchina e condizione del bordo accettata. Il fornitore deve documentare il campo operativo approvato.
Come si accetta un utensile speciale per sbarre?
Lavorate materiale approvato e pezzi rappresentativi, misurate le caratteristiche del disegno e controllate bordo, impronte e superficie. Conservate disegno, identificativo, parametri di attrezzaggio, risultati del campione e riferimento di ricambio approvato.
Quali dati sugli utensili devono accompagnare la macchina?
Richiedete un registro con ID univoci, dimensioni, campo dei materiali compatibili, portautensili, valori di attrezzaggio, criteri di manutenzione e usura, disegni degli utensili speciali, codici di ricambio, tempi di fornitura e requisiti di stoccaggio.