
Tratamientos superficiales para barras colectoras de potencia: estañado electrolítico, plateado de plata y protección contra la corrosión
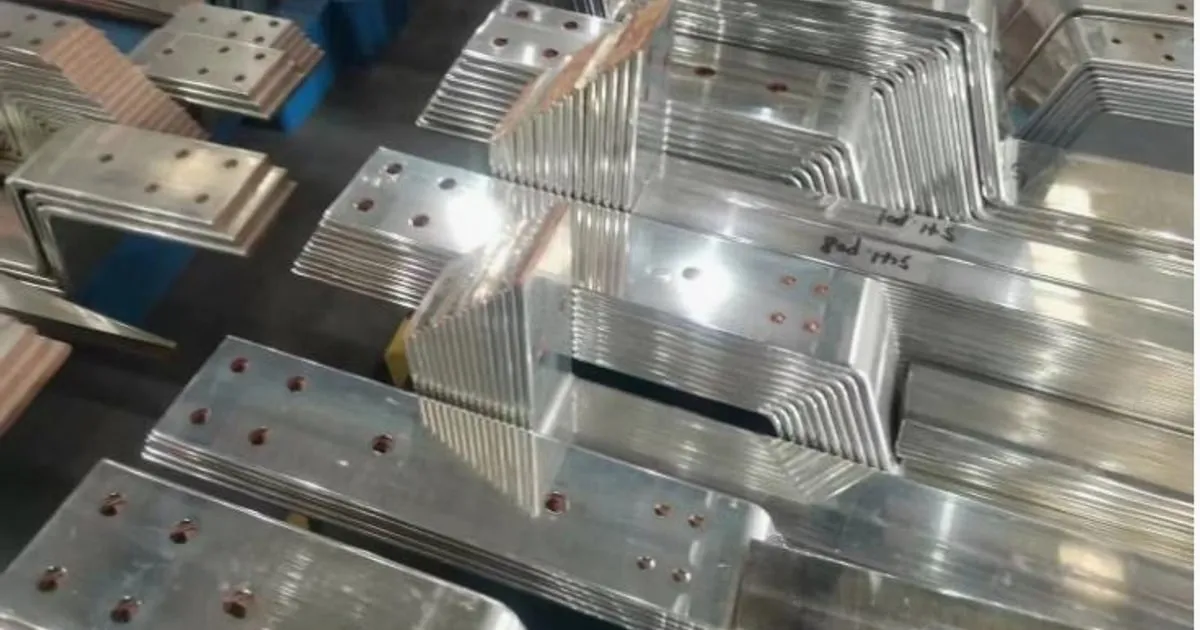
En la distribución eléctrica de potencia pesada, el cobre de alta conductividad es el material preferido para transportar corrientes masivas. Sin embargo, el cobre desnudo es muy susceptible a la oxidación atmosférica. Con el tiempo, la exposición al oxígeno, la humedad ambiente y los agentes químicos corrosivos (como el dióxido de azufre presente en las plantas industriales) reacciona con la superficie del metal.
Esta reacción produce una película delgada y altamente resistiva de óxido de cobre ($\text{CuO}$ o $\text{Cu}_2\text{O}$). En cuadros eléctricos de alta potencia, transformadores y sistemas industriales de canalizaciones de barras, el aumento de la resistencia de contacto en los puntos de unión atornillados provoca un calentamiento localizado severo, pérdidas de energía y, finalmente, el fallo de la unión.
Para mantener bajas las resistencias de contacto de las uniones y garantizar el cumplimiento de las normas internacionales (como IEC 61439-1), las barras desnudas se someten a tratamientos químicos de superficie. Este documento compara los principales protocolos industriales de recubrimiento B2B: estañado electrolítico, plateado de plata y niquelado.
1. La química de la resistencia de contacto en las uniones
La resistencia eléctrica total de una unión atornillada de barras ($R_{\text{joint}}$) se descompone en dos factores:
$$R_{\text{joint}} = R_{\text{bulk}} + R_{\text{contact}}$$
Donde:
- $R_{\text{bulk}}$ = La resistencia estructural del propio material de cobre.
- $R_{\text{contact}}$ = La resistencia de la interfaz de contacto, fuertemente condicionada por el recubrimiento superficial y las microasperezas (puntos altos microscópicos donde el metal se toca físicamente).
Cuando el cobre desnudo se oxida, su resistencia de contacto aumenta exponencialmente. Recubrir la superficie con un metal altamente estable y resistente a la oxidación asegura que, incluso cuando las uniones se aprietan con pares de apriete estándar, la resistencia de contacto se mantenga baja y estable durante décadas de servicio.
2. Comparación de los métodos industriales de recubrimiento
A. Estañado electrolítico (el estándar B2B)
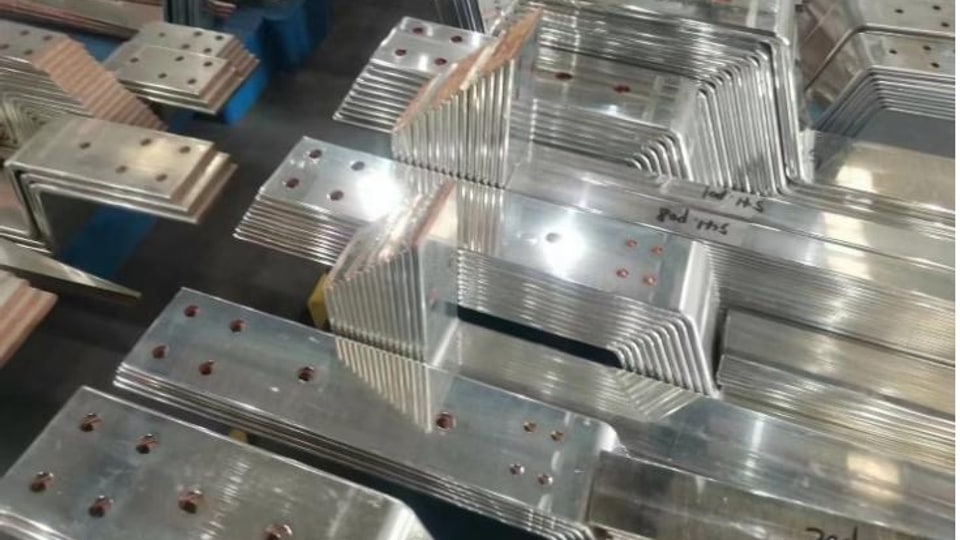
El estañado electrolítico es el tratamiento superficial más ampliamente especificado para cuadros eléctricos industriales de baja tensión y sistemas de distribución de potencia.
- El proceso: Las barras de cobre se sumergen en un baño ácido o alcalino, donde una corriente eléctrica deposita una capa uniforme y continua de estaño puro ($\text{Sn}$).
- Espesor estándar: Para armarios de aparamenta B2B típicos, se especifica un espesor de $8 \text{ to } 12 \text{ microns}$ ($\mu\text{m}$) según la norma ISO 2093.
- Características de rendimiento: El estaño es relativamente blando. Cuando se aprietan los tornillos de la unión, la capa blanda de estaño se deforma plásticamente, rellenando las microasperezas y creando una zona de contacto altamente estanca al aire con una resistencia mínima. Ofrece una excelente eficiencia de coste y una protección fiable contra la corrosión hasta temperaturas de servicio de $100^\circ\text{C}$.
B. Plateado de plata (estándar premium de alta potencia)
La plata ($\text{Ag}$) posee la mayor conductividad eléctrica y térmica de todos los metales, lo que la convierte en la elección preferente para subestaciones de alta tensión (AT), uniones de bornes de generadores y canalizaciones de barras de gran corriente.
- Espesor estándar: Normalmente basta con $3 \text{ to } 5 \text{ microns}$ ($\mu\text{m}$) gracias al rendimiento excepcional de la plata.
- Características de rendimiento: A diferencia del estaño, la plata mantiene su integridad eléctrica incluso cuando se produce una ligera oxidación superficial. El óxido de plata ($\text{Ag}_2\text{O}$) permanece semiconductivo, lo que evita la rápida fuga térmica común en las uniones oxidadas de estaño o cobre. Además, el plateado de plata se mantiene altamente estable a temperaturas de servicio elevadas que superan los $150^\circ\text{C}$.
- El inconveniente: El alto coste de adquisición de la materia prima y su susceptibilidad al deslustre (formación de sulfuro de plata) cuando se expone a atmósferas ricas en azufre.
C. Niquelado (protección para entornos extremos)
El niquelado se utiliza en entornos industriales especializados caracterizados por atmósferas altamente corrosivas, como plantas de procesamiento químico, plataformas marinas y fábricas de papel con alto contenido de azufre.
- Características de rendimiento: El níquel presenta una dureza y una resistencia química excepcionales. Sin embargo, como su conductividad es inferior a la del estaño o la plata, produce una mayor resistencia de contacto inicial. A menudo se utiliza como capa de barrera de difusión bajo el plateado de plata para evitar la migración cobre-plata a altas temperaturas.
3. Matriz de selección de recubrimientos para el aprovisionamiento
| Perfil de recubrimiento | Espesor estándar | Límite de temperatura de servicio | Resistencia de contacto | Resistencia a la corrosión | Aplicaciones principales |
|---|---|---|---|---|---|
| Cobre desnudo | Ninguno | $85^\circ\text{C}$ (límite IEC) | Alta (por el óxido) | Baja | Cargas ligeras, interiores, envolventes secas |
| Estañado electrolítico | 8 - 12 µm | $105^\circ\text{C}$ | Baja | Alta | Aparamenta de BT/MT, cuadros de distribución, base de aprovisionamiento |
| Plateado de plata | 3 - 5 µm | $150^\circ\text{C}+$ | Ultra baja | Alta (se deslustra) | Subestaciones de AT, canalizaciones de barras de generadores, transformadores |
| Niquelado | 5 - 10 µm | $200^\circ\text{C}+$ | Moderada | Extrema | Entornos marinos, plantas químicas con alto contenido de azufre |
4. El flujo de aprovisionamiento: mecanizado antes del recubrimiento
Un error común en la fabricación de cuadros eléctricos es utilizar chapas de cobre recubiertas previamente y ejecutar después las operaciones de punzonado y cizallado.
Esto introduce defectos técnicos graves:
- Bordes de corte expuestos: El cizallado o punzonado de chapas de cobre recubiertas previamente deja cobre desnudo, sin recubrir, a lo largo de todo el borde de corte. Este borde en bruto se oxida rápidamente y, en entornos húmedos, inicia corrosión galvánica a lo largo de la interfaz del recubrimiento.
- Desgaste del utillaje y delaminación: La fuerza mecánica del punzonado de coordenadas a alta velocidad en una prensa de torreta puede provocar el despegue o la delaminación de la capa de recubrimiento alrededor de los bordes de los orificios.
El flujo de trabajo de ingeniería correcto:
Barra de cobre T2 en bruto ➔ [ Punzonado y cizallado CNC de alta precisión ] ➔ [ Doblado y conformado ] ➔ [ Baño de limpieza ácido ] ➔ [ Recubrimiento electroquímico ]Para ejecutar este flujo de trabajo con éxito y sin desviaciones dimensionales, los fabricantes recurren a un centro integrado de punzonado y cizallado CNC o a un versátil procesador de barras 3 en 1 con múltiples estaciones. Estos sistemas punzonan coordenadas y cizallan barras con tolerancias precisas de ±0,15 mm, lo que garantiza que, cuando las piezas acabadas se envían a las líneas de recubrimiento químico, encajen entre sí con absoluta precisión durante el montaje final del cuadro eléctrico.
Invitamos a los fabricantes a solicitar una consulta de diseño de ingeniería personalizada para revisar los diseños de sus componentes y establecer disposiciones de utillaje conformes con la retícula antes de la compra del equipo.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Por qué deben recubrirse las barras colectoras de cobre desnudo en los cuadros eléctricos?
El cobre desnudo se oxida al exponerse al oxígeno y la humedad, formando una capa no conductora de óxido de cobre (CuO). Esta capa aumenta la resistencia de contacto eléctrico en las uniones atornilladas, generando calor extremo y elevando el riesgo de arco de contorneo (flashover).
¿Se deben punzonar y cizallar las barras antes o después del recubrimiento químico?
Punzone, cizalle y doble siempre las barras primero; después realice el recubrimiento químico. Mecanizar barras ya recubiertas deja cobre desnudo sin recubrir en los bordes de corte, creando fronteras de oxidación rápida y celdas de corrosión galvánica.