
Trattamenti superficiali per sbarre di potenza: stagnatura elettrolitica, argentatura e protezione dalla corrosione
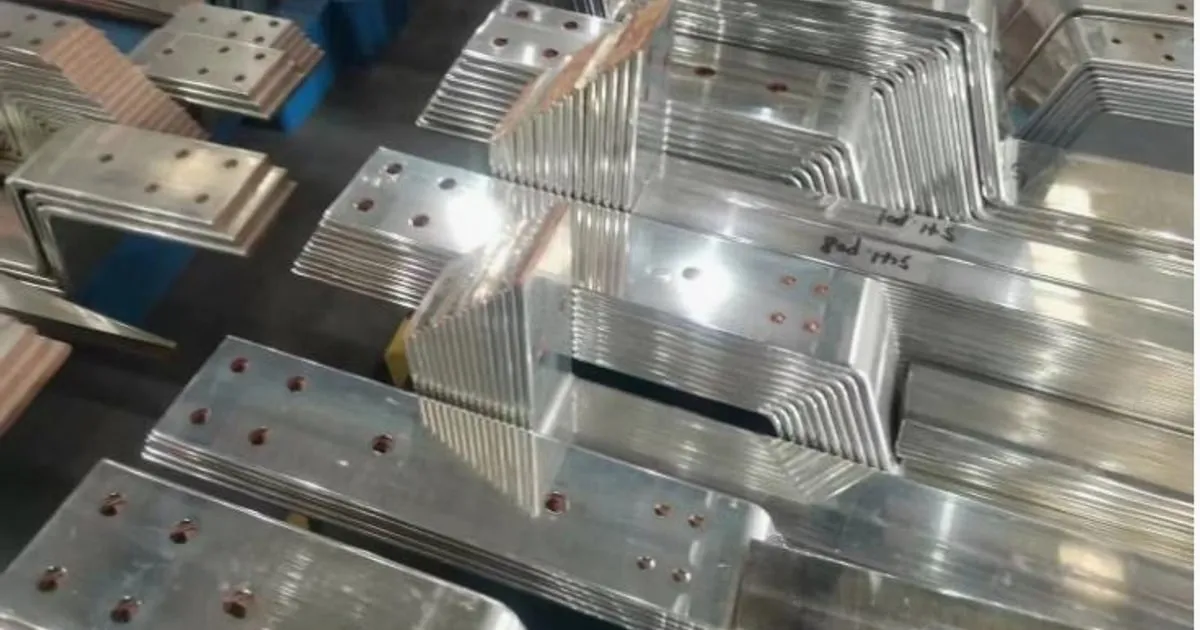
Nella distribuzione elettrica di potenza pesante, il rame ad alta conducibilità è il materiale preferito per trasportare correnti elevate. Tuttavia, il rame nudo è altamente suscettibile all’ossidazione atmosferica. Nel tempo, l’esposizione all’ossigeno, all’umidità ambientale e agli agenti chimici corrosivi (come l’anidride solforosa negli impianti industriali) reagisce con la superficie del metallo.
Questa reazione produce un film sottile e altamente resistivo di ossido di rame ($\text{CuO}$ o $\text{Cu}_2\text{O}$). Nei quadri elettrici di potenza, nei trasformatori e nei sistemi industriali di canalizzazioni di sbarre, l’aumento della resistenza di contatto nei punti di giunzione bullonati provoca un riscaldamento localizzato severo, perdite di energia e, infine, il cedimento della giunzione.
Per mantenere basse le resistenze di contatto delle giunzioni e garantire la conformità alle norme internazionali (come IEC 61439-1), le sbarre nude vengono sottoposte a trattamenti chimici superficiali. Questo documento confronta i principali protocolli industriali B2B di rivestimento: stagnatura elettrolitica, argentatura e nichelatura.
1. La chimica della resistenza di contatto delle giunzioni
La resistenza elettrica complessiva di una giunzione bullonata di sbarre ($R_{\text{joint}}$) si suddivide in due fattori:
$$R_{\text{joint}} = R_{\text{bulk}} + R_{\text{contact}}$$
Dove:
- $R_{\text{bulk}}$ = La resistenza strutturale del materiale in rame stesso.
- $R_{\text{contact}}$ = La resistenza dell’interfaccia di contatto, fortemente determinata dal rivestimento superficiale e dalle microasperità (punti alti microscopici in cui il metallo si tocca fisicamente).
Quando il rame nudo si ossida, la sua resistenza di contatto aumenta in modo esponenziale. Rivestire la superficie con un metallo altamente stabile e resistente all’ossidazione garantisce che, anche quando le giunzioni vengono serrate secondo profili di coppia standard, la resistenza di contatto rimanga bassa e stabile per decenni di esercizio.
2. Confronto dei metodi industriali di rivestimento
A. Stagnatura elettrolitica (lo standard B2B)
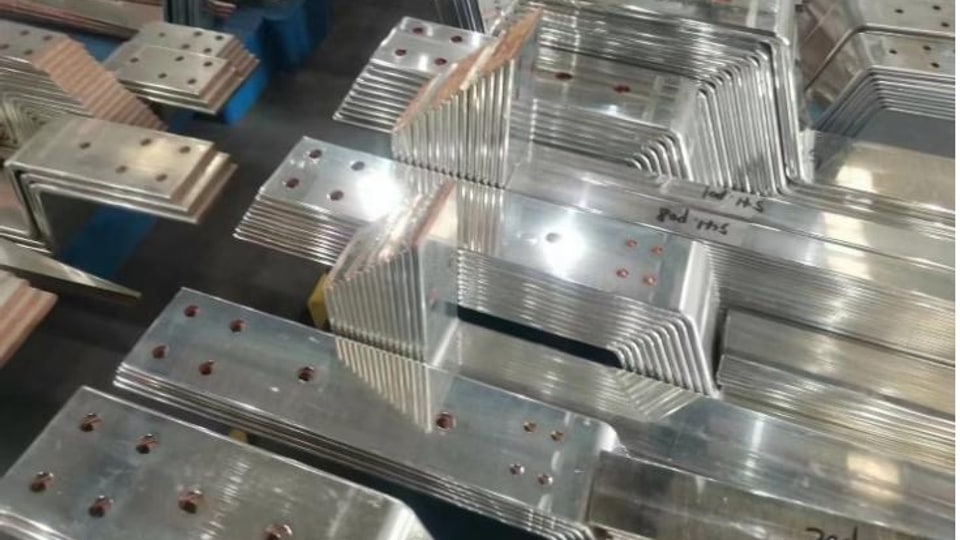
La stagnatura elettrolitica è il trattamento superficiale più ampiamente specificato per i quadri elettrici industriali di bassa tensione e i sistemi di distribuzione di potenza.
- Il processo: Le barre di rame vengono immerse in un bagno acido o alcalino, dove una corrente elettrica deposita uno strato uniforme e continuo di stagno puro ($\text{Sn}$).
- Spessore standard: Per i tipici quadri di apparecchiature di manovra B2B si specifica uno spessore di $8 \text{ to } 12 \text{ microns}$ ($\mu\text{m}$) secondo la norma ISO 2093.
- Caratteristiche prestazionali: Lo stagno è relativamente tenero. Quando i bulloni della giunzione vengono serrati, lo strato tenero di stagno si deforma plasticamente, riempiendo le microasperità e creando una zona di contatto altamente ermetica con resistenza minima. Offre un’eccellente efficienza di costo e una protezione affidabile dalla corrosione fino a temperature di esercizio di $100^\circ\text{C}$.
B. Argentatura (standard premium per alta potenza)
L’argento ($\text{Ag}$) possiede la più alta conducibilità elettrica e termica di tutti i metalli, il che lo rende la scelta principale per sottostazioni ad alta tensione (AT), giunzioni dei terminali dei generatori e canalizzazioni di sbarre per correnti elevate.
- Spessore standard: In genere $3 \text{ to } 5 \text{ microns}$ ($\mu\text{m}$) sono sufficienti, grazie alle prestazioni eccezionali dell’argento.
- Caratteristiche prestazionali: A differenza dello stagno, l’argento mantiene la sua integrità elettrica anche in caso di leggera ossidazione superficiale. L’ossido di argento ($\text{Ag}_2\text{O}$) rimane semiconduttivo, impedendo la rapida fuga termica tipica delle giunzioni ossidate in stagno o rame. Inoltre, l’argentatura rimane altamente stabile a temperature di esercizio elevate superiori a $150^\circ\text{C}$.
- Lo svantaggio: Elevati costi di approvvigionamento della materia prima e suscettibilità all’annerimento (formazione di solfuro d’argento) se esposto ad atmosfere ricche di zolfo.
C. Nichelatura (protezione per ambienti estremi)
La nichelatura viene utilizzata in contesti industriali specializzati caratterizzati da atmosfere altamente corrosive, come impianti chimici, piattaforme marine e cartiere ad alto contenuto di zolfo.
- Caratteristiche prestazionali: Il nichel presenta durezza e resistenza chimica eccezionali. Tuttavia, poiché la sua conducibilità è inferiore a quella dello stagno o dell’argento, produce una resistenza di contatto iniziale più elevata. Viene spesso utilizzato come strato barriera di diffusione sotto l’argentatura per impedire la migrazione rame-argento alle alte temperature.
3. Matrice di selezione dei rivestimenti per l’approvvigionamento
| Profilo di rivestimento | Spessore standard | Limite di temperatura di esercizio | Resistenza di contatto | Resistenza alla corrosione | Applicazioni principali |
|---|---|---|---|---|---|
| Rame nudo | Nessuno | $85^\circ\text{C}$ (limite IEC) | Alta (a causa dell’ossido) | Bassa | Carichi ridotti, ambienti interni, involucri asciutti |
| Stagnatura elettrolitica | 8 - 12 µm | $105^\circ\text{C}$ | Bassa | Alta | Apparecchiature di manovra BT/MT, quadri di distribuzione, base di riferimento per l’approvvigionamento |
| Argentatura | 3 - 5 µm | $150^\circ\text{C}+$ | Ultra bassa | Alta (annerisce) | Sottostazioni AT, canalizzazioni di sbarre dei generatori, trasformatori |
| Nichelatura | 5 - 10 µm | $200^\circ\text{C}+$ | Moderata | Estrema | Ambiente marino, impianti chimici ad alto contenuto di zolfo |
4. Il flusso di approvvigionamento: lavorazione prima del rivestimento
Un errore comune nella costruzione dei quadri elettrici è utilizzare lastre di rame pre-rivestite ed eseguire successivamente le operazioni di punzonatura e taglio.
Ciò introduce gravi difetti tecnici:
- Bordi di taglio esposti: Il taglio o la punzonatura di lastre di rame pre-rivestite espone rame nudo non rivestito lungo l’intero bordo di taglio. Questo bordo grezzo si ossida rapidamente e, in ambienti umidi, avvia corrosione galvanica lungo l’interfaccia del rivestimento.
- Usura dell’attrezzatura e delaminazione: La forza meccanica della punzonatura a coordinate ad alta velocità su una pressa a torretta può causare il distacco o la delaminazione dello strato di rivestimento attorno ai bordi dei fori.
Il corretto flusso di lavoro ingegneristico:
Barra di rame T2 grezza ➔ [ Punzonatura e taglio CNC ad alta precisione ] ➔ [ Piegatura e formatura ] ➔ [ Bagno di pulizia acida ] ➔ [ Rivestimento elettrochimico ]Per eseguire con successo questo flusso di lavoro senza deviazioni dimensionali, i produttori si affidano a un centro integrato di punzonatura e taglio CNC o a un versatile processore per sbarre 3 in 1 multi-stazione. Questi sistemi punzonano coordinate e tagliano sbarre fino a tolleranze precise di ±0,15 mm, garantendo che, quando i pezzi finiti vengono inviati alle linee di rivestimento chimico, si incastrino tra loro con assoluta precisione durante il montaggio finale del quadro.
I produttori sono invitati a richiedere una consulenza personalizzata di layout ingegneristico per rivedere i progetti dei propri componenti e definire layout di attrezzature conformi alla griglia prima dell’acquisto delle macchine.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Perché le sbarre di rame nude devono essere rivestite nei quadri elettrici di manovra?
Il rame nudo si ossida quando è esposto all'ossigeno e all'umidità, formando uno strato non conduttivo di ossido di rame (CuO). Questo strato aumenta la resistenza di contatto elettrico nelle giunzioni bullonate, generando calore estremo e aumentando il rischio di arco di contorno (flashover).
Le sbarre vanno punzonate e tagliate prima o dopo il rivestimento chimico?
Punzonare, tagliare e piegare sempre le sbarre prima, quindi eseguire il rivestimento chimico. Lavorare barre già rivestite espone rame grezzo non rivestito lungo i bordi di taglio, creando fronti di ossidazione rapida e celle di corrosione galvanica.