
المعالجات السطحية لقضبان التوصيل الكهربائية: القصدرة الكهربائية والطلاء بالفضة والحماية من التآكل
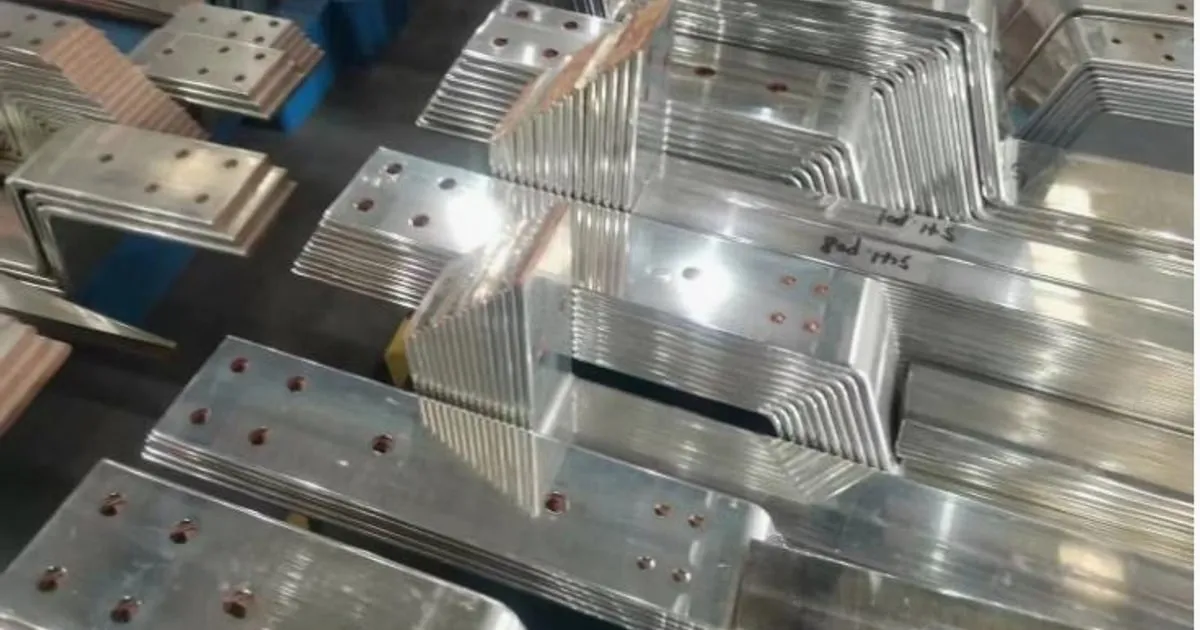
في توزيع الطاقة الكهربائية عالي القدرة، يُعدّ النحاس عالي الموصلية المادة المفضلة لنقل التيارات الكبيرة. ومع ذلك، فإن النحاس العاري شديد التأثر بالأكسدة الجوية. ومع مرور الوقت، يتفاعل تعرّضه للأكسجين ورطوبة الجو والعوامل الكيميائية المسببة للتآكل (مثل ثاني أكسيد الكبريت في المنشآت الصناعية) مع سطح المعدن.
ينتج عن هذا التفاعل غشاء رقيق عالي المقاومة من أكسيد النحاس ($\text{CuO}$ أو $\text{Cu}_2\text{O}$). في لوحات المفاتيح عالية القدرة والمحولات وأنظمة مجاري القضبان الصناعية، تؤدي زيادة مقاومة التلامس عند نقاط التوصيل المربوطة بالبراغي إلى تسخين موضعي شديد وفقدان في الطاقة وفي النهاية فشل الوصلة.
للحفاظ على مقاومة تلامس منخفضة عند الوصلات وضمان الامتثال للمعايير الدولية (مثل IEC 61439-1)، تخضع القضبان العارية لمعالجات كيميائية سطحية. تقارن هذه الورقة بروتوكولات الطلاء الصناعية الرئيسية في قطاع B2B: القصدرة الكهربائية والطلاء بالفضة والطلاء بالنيكل.
1. كيمياء مقاومة التلامس في الوصلات
تنقسم المقاومة الكهربائية الكلية لوصلة قضبان مربوطة بالبراغي ($R_{\text{joint}}$) إلى عاملين:
$$R_{\text{joint}} = R_{\text{bulk}} + R_{\text{contact}}$$
حيث:
- $R_{\text{bulk}}$ = المقاومة البنيوية لمادة النحاس نفسها.
- $R_{\text{contact}}$ = مقاومة سطح التلامس، التي يحددها إلى حد كبير الطلاء السطحي والنتوءات الميكروية (نقاط مرتفعة مجهرية يتلامس فيها المعدن فيزيائياً).
عندما يتأكسد النحاس العاري، ترتفع مقاومة التلامس بشكل أُسّي. ويضمن طلاء السطح بمعدن عالي الاستقرار ومقاوم للأكسدة أن تبقى مقاومة التلامس منخفضة ومستقرة على مدى عقود من الخدمة، حتى عند إحكام ربط الوصلات وفق عزم الربط القياسي.
2. مقارنة طرق الطلاء الصناعية
A. القصدرة الكهربائية (معيار B2B)
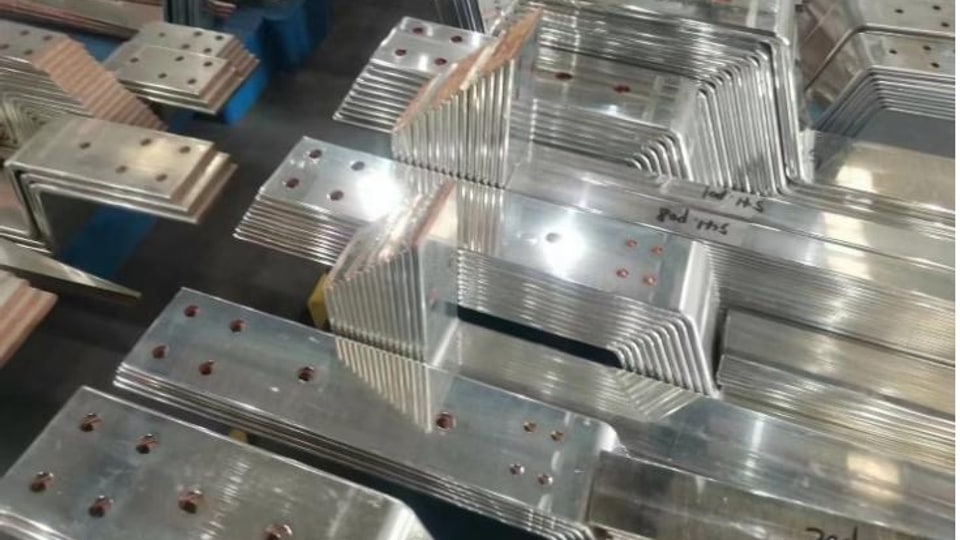
تُعدّ القصدرة الكهربائية المعالجة السطحية الأكثر اعتماداً في المواصفات للوحات المفاتيح الصناعية منخفضة الجهد وأنظمة توزيع الطاقة.
- العملية: تُغمر قضبان النحاس في حمّام حمضي أو قلوي، حيث يُرسّب تيار كهربائي طبقة موحّدة ومتواصلة من القصدير النقي ($\text{Sn}$).
- معيار السماكة: بالنسبة لخزائن المفاتيح B2B النموذجية، تُحدد سماكة $8 \text{ to } 12 \text{ microns}$ ($\mu\text{m}$) وفقاً للمعيار ISO 2093.
- خصائص الأداء: القصدير لين نسبياً. عند إحكام ربط براغي الوصلة، تتشوّه طبقة القصدير اللينة لدناً، فتملأ النتوءات الميكروية وتُنشئ منطقة تلامس محكمة الإغلاق ضد الهواء بمقاومة دنيا. وتوفّر كفاءة تكلفة ممتازة وحماية موثوقة من التآكل حتى درجات حرارة تشغيل تبلغ $100^\circ\text{C}$.
B. الطلاء بالفضة (المعيار الممتاز للقدرة العالية)
تتميز الفضة ($\text{Ag}$) بأعلى موصلية كهربائية وحرارية بين جميع المعادن، مما يجعلها الخيار الأول لمحطات الجهد العالي (HV) ووصلات أطراف المولدات ومجاري القضبان عالية التيار.
- معيار السماكة: عادةً تكفي سماكة $3 \text{ to } 5 \text{ microns}$ ($\mu\text{m}$) نظراً للأداء الاستثنائي للفضة.
- خصائص الأداء: على عكس القصدير، تحافظ الفضة على سلامتها الكهربائية حتى عند حدوث أكسدة سطحية طفيفة. يبقى أكسيد الفضة ($\text{Ag}_2\text{O}$) شبه موصل، مما يمنع الفلتان الحراري السريع الشائع في وصلات القصدير أو النحاس المؤكسدة. علاوة على ذلك، يبقى الطلاء بالفضة عالي الاستقرار عند درجات حرارة تشغيل مرتفعة تتجاوز $150^\circ\text{C}$.
- العيب: التكلفة العالية لاقتناء المادة الخام، والقابلية للاسوداد (تشكّل كبريتيد الفضة) عند التعرّض لأجواء غنية بالكبريت.
C. الطلاء بالنيكل (حماية البيئات القاسية)
يُستخدم الطلاء بالنيكل في منشآت صناعية متخصصة تتميز بأجواء شديدة التآكل، مثل مصانع المعالجة الكيميائية والمنصات البحرية ومصانع الورق عالية الكبريت.
- خصائص الأداء: يتمتع النيكل بصلابة ومقاومة كيميائية استثنائية. ومع ذلك، ونظراً لأن موصليته أقل من القصدير أو الفضة، فإنه يعطي مقاومة تلامس أولية أعلى. وغالباً ما يُستخدم كطبقة حاجز انتشار تحت الطلاء بالفضة لمنع هجرة النحاس-الفضة عند درجات الحرارة المرتفعة.
3. مصفوفة اختيار الطلاء للتوريد
| ملف الطلاء | معيار السماكة | الحد الأقصى لدرجة حرارة التشغيل | مقاومة التلامس | مقاومة التآكل | التطبيقات الرئيسية |
|---|---|---|---|---|---|
| النحاس العاري | لا يوجد | $85^\circ\text{C}$ (حد IEC) | عالية (بسبب الأكسيد) | منخفضة | أحمال منخفضة، داخلية، حاويات جافة |
| القصدرة الكهربائية | 8 - 12 µm | $105^\circ\text{C}$ | منخفضة | عالية | مفاتيح الجهد المنخفض/المتوسط، لوحات التوزيع، خط الأساس للتوريد |
| الطلاء بالفضة | 3 - 5 µm | $150^\circ\text{C}+$ | فائقة الانخفاض | عالية (يسود) | محطات الجهد العالي، مجاري قضبان المولدات، المحولات |
| الطلاء بالنيكل | 5 - 10 µm | $200^\circ\text{C}+$ | متوسطة | قاسية | البيئة البحرية، المصانع الكيميائية عالية الكبريت |
4. مسار التوريد: التشغيل الميكانيكي قبل الطلاء
من الأخطاء الشائعة في تصنيع الخزانات الكهربائية استخدام صفائح نحاس مطلية مسبقاً ثم تنفيذ عمليات التثقيب والقص بعد ذلك.
وهذا يُدخل عيوباً تقنية جسيمة:
- حدود القطع المكشوفة: يكشف قص أو تثقيب صفائح النحاس المطلية مسبقاً عن نحاس عاري غير مطلي على طول حد القطع بالكامل. ويتأكسد هذا الحد العاري بسرعة، ويبدأ في البيئات الرطبة تآكلاً جلفانياً على طول سطح الطلاء البيني.
- تآكل العدد وانفصال الطبقات: قد تتسبب القوة الميكانيكية للتثقيب الإحداثي عالي السرعة في مكبس البرج الدوّار في تقشّر طبقة الطلاء أو انفصالها حول حواف الثقوب.
سير العمل الهندسي الصحيح:
قضيب نحاس خام T2 ➔ [ تثقيب وقص CNC عالي الدقة ] ➔ [ الثني والتشكيل ] ➔ [ حمّام تنظيف حمضي ] ➔ [ طلاء كهروكيميائي ]لتنفيذ سير العمل هذا بنجاح ودون انحرافات أبعادية، يعتمد المصنّعون على مركز متكامل للتثقيب والقص CNC أو على ماكينة معالجة قضبان متعددة المحطات 3 في 1 متعددة الاستخدامات. تقوم هذه الأنظمة بتثقيب الإحداثيات وقص القضبان بتفاوتات دقيقة تبلغ ±0.15 mm، مما يضمن أنه عند إرسال القطع الجاهزة إلى خطوط الطلاء الكيميائي، تتلاءم معاً بدقة مطلقة أثناء التجميع النهائي للوحة المفاتيح.
ونحن ندعو المصنّعين إلى طلب استشارة هندسية مخصصة لتصميم التخطيطات لمراجعة تصاميم مكوّناتهم وإرساء تخطيطات عدد متوافقة مع الشبكة الإحداثية قبل شراء المعدات.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
لماذا يجب طلاء قضبان النحاس العارية في اللوحات الكهربائية؟
يتأكسد النحاس العاري عند تعرّضه للأكسجين والرطوبة، مكوّناً طبقة غير موصلة من أكسيد النحاس (CuO). تزيد هذه الطبقة مقاومة التلامس الكهربائي في الوصلات المربوطة بالبراغي، مما يولّد حرارة شديدة ويرفع مخاطر القوس الكهربائي الانزلاقي (flashover).
هل يجب تثقيب وقص القضبان قبل المعالجة الكيميائية أم بعدها؟
قم دائماً بتثقيب القضبان وقصّها وثنيها أولاً، ثم نفّذ الطلاء الكيميائي بعد ذلك. فتشغيل قضبان مطلية مسبقاً يكشف عن نحاس خام غير مطلي على حواف القطع، مما ينشئ حدود أكسدة سريعة وخلايا تآكل جلفاني.