
Obróbki powierzchniowe szyn prądowych: cynowanie elektrolityczne, srebrzenie i ochrona przed korozją
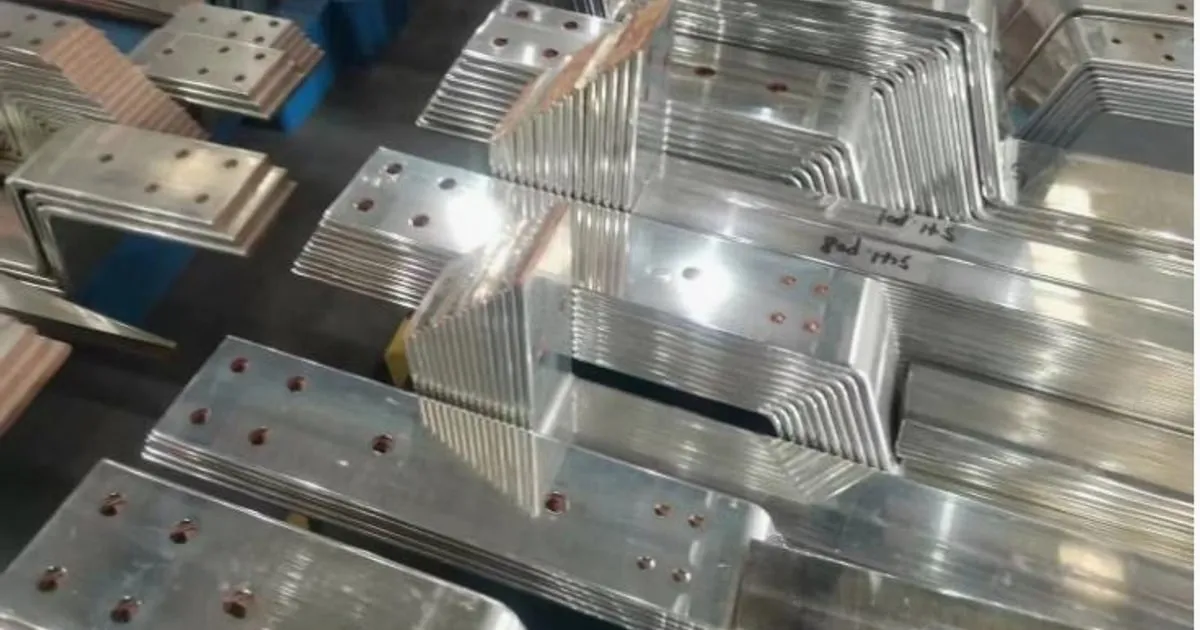
W ciężkiej dystrybucji energii elektrycznej miedź o wysokiej przewodności jest preferowanym materiałem do przenoszenia dużych prądów. Jednak naga miedź jest wysoce podatna na utlenianie atmosferyczne. Z czasem ekspozycja na tlen, wilgotność otoczenia i żrące środki chemiczne (takie jak dwutlenek siarki w zakładach przemysłowych) reaguje z powierzchnią metalu.
Ta reakcja wytwarza cienki, wysoce rezystywny film tlenku miedzi ($\text{CuO}$ lub $\text{Cu}_2\text{O}$). W rozdzielnicach dużej mocy, transformatorach i przemysłowych systemach szynoprzewodów wzrost rezystancji styku w połączeniach śrubowych prowadzi do silnego miejscowego nagrzewania, strat energii i ostatecznie awarii połączenia.
Aby utrzymać niskie rezystancje styku połączeń i zapewnić zgodność z normami międzynarodowymi (takimi jak IEC 61439-1), nagie szyny poddaje się chemicznym obróbkom powierzchniowym. Niniejszy dokument porównuje główne przemysłowe protokoły powłok B2B: cynowanie elektrolityczne, srebrzenie i niklowanie.
1. Chemia rezystancji styku połączeń
Całkowita rezystancja elektryczna śrubowego połączenia szyn ($R_{\text{joint}}$) dzieli się na dwa czynniki:
$$R_{\text{joint}} = R_{\text{bulk}} + R_{\text{contact}}$$
Gdzie:
- $R_{\text{bulk}}$ = Rezystancja strukturalna samego materiału miedzianego.
- $R_{\text{contact}}$ = Rezystancja granicy styku, w dużej mierze kształtowana przez powłokę powierzchniową i mikrochropowatości (mikroskopijne wierzchołki, w których metal fizycznie się dotyka).
Gdy naga miedź utlenia się, jej rezystancja styku rośnie wykładniczo. Pokrycie powierzchni wysoce stabilnym, odpornym na utlenianie metalem zapewnia, że nawet przy dokręcaniu połączeń standardowymi momentami dokręcania rezystancja styku pozostaje niska i stabilna przez dziesięciolecia eksploatacji.
2. Porównanie przemysłowych metod powlekania
A. Cynowanie elektrolityczne (standard B2B)
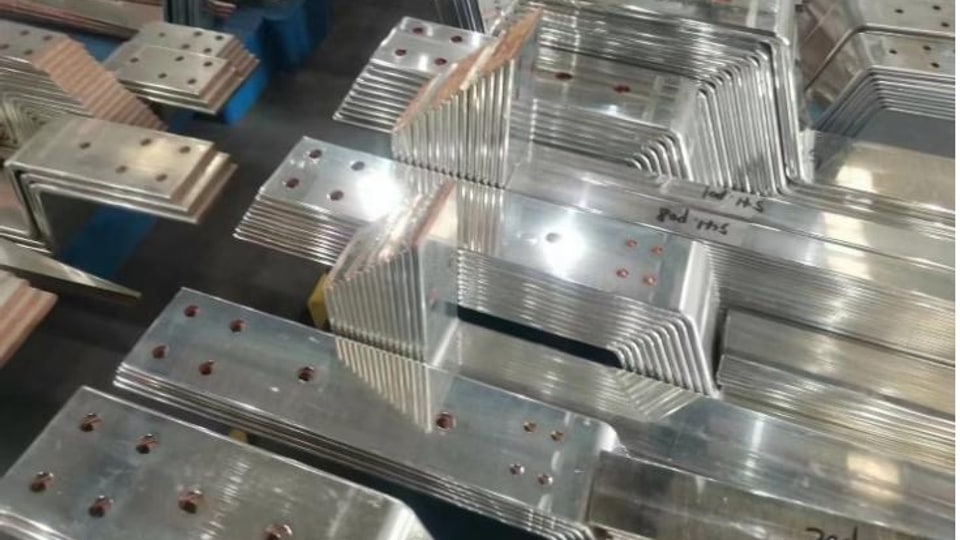
Cynowanie elektrolityczne to najczęściej specyfikowana obróbka powierzchniowa dla przemysłowych rozdzielnic niskiego napięcia i systemów dystrybucji energii.
- Proces: Szyny miedziane zanurza się w kąpieli kwasowej lub alkalicznej, gdzie prąd elektryczny osadza równomierną, ciągłą warstwę czystej cyny ($\text{Sn}$).
- Standard grubości: Dla typowych przemysłowych szaf rozdzielczych B2B specyfikuje się grubość $8 \text{ to } 12 \text{ microns}$ ($\mu\text{m}$) zgodnie z normą ISO 2093.
- Charakterystyka użytkowa: Cyna jest stosunkowo miękka. Po dokręceniu śrub połączenia miękka warstwa cyny odkształca się plastycznie, wypełniając mikrochropowatości i tworząc strefę styku o wysokiej szczelności i minimalnej rezystancji. Oferuje doskonałą efektywność kosztową i niezawodną ochronę antykorozyjną do temperatur pracy $100^\circ\text{C}$.
B. Srebrzenie (premium standard dla dużej mocy)
Srebro ($\text{Ag}$) charakteryzuje się najwyższą przewodnością elektryczną i cieplną spośród wszystkich metali, co czyni je pierwszym wyborem dla stacji wysokiego napięcia (WN), połączeń zacisków generatorów i szynoprzewodów dużych prądów.
- Standard grubości: Zwykle $3 \text{ to } 5 \text{ microns}$ ($\mu\text{m}$) wystarcza dzięki wyjątkowym właściwościom srebra.
- Charakterystyka użytkowa: W przeciwieństwie do cyny srebro zachowuje integralność elektryczną nawet przy lekkim utlenieniu powierzchni. Tlenek srebra ($\text{Ag}_2\text{O}$) pozostaje półprzewodzący, zapobiegając szybkiemu rozbieganiu termicznemu typowemu dla utlenionych połączeń cynowych lub miedzianych. Ponadto srebrzenie pozostaje wysoce stabilne w podwyższonych temperaturach pracy przekraczających $150^\circ\text{C}$.
- Wada: Wysokie koszty nabycia surowca oraz podatność na matowienie (tworzenie siarczku srebra) w atmosferach bogatych w siarkę.
C. Niklowanie (ochrona dla ekstremalnych warunków)
Niklowanie stosuje się w specjalistycznych środowiskach przemysłowych charakteryzujących się silnie żrącymi atmosferami, takich jak zakłady przetwórstwa chemicznego, platformy morskie i papiernie o wysokiej zawartości siarki.
- Charakterystyka użytkowa: Nikiel wykazuje wyjątkową twardość i odporność chemiczną. Ponieważ jednak jego przewodność jest niższa niż cyny lub srebra, daje wyższą początkową rezystancję styku. Często stosuje się go jako warstwę barierową (dyfuzyjną) pod srebrzeniem, aby zapobiec migracji miedź-srebro w wysokich temperaturach.
3. Macierz doboru powłok dla zakupów
| Profil powłoki | Standard grubości | Graniczna temperatura pracy | Rezystancja styku | Odporność na korozję | Główne zastosowania |
|---|---|---|---|---|---|
| Miedź naga | Brak | $85^\circ\text{C}$ (limit IEC) | Wysoka (z powodu tlenku) | Niska | Małe obciążenia, wnętrza, suche obudowy |
| Cynowanie elektrolityczne | 8 - 12 µm | $105^\circ\text{C}$ | Niska | Wysoka | Rozdzielnice nN/SN, tablice rozdzielcze, poziom odniesienia zakupów |
| Srebrzenie | 3 - 5 µm | $150^\circ\text{C}+$ | Ultraniska | Wysoka (matowieje) | Stacje WN, szynoprzewody generatorów, transformatory |
| Niklowanie | 5 - 10 µm | $200^\circ\text{C}+$ | Umiarkowana | Ekstremalna | Środowisko morskie, zakłady chemiczne o wysokiej zawartości siarki |
4. Przepływ zakupowy: obróbka mechaniczna przed powlekaniem
Częstym błędem w wytwarzaniu szaf elektrycznych jest stosowanie wstępnie powlekanych blach miedzianych i wykonywanie operacji wykrawania oraz cięcia dopiero po powleczeniu.
Wprowadza to poważne wady techniczne:
- Odsłonięte krawędzie cięcia: Cięcie lub wykrawanie wstępnie powlekanych blach miedzianych odsłania surową, niepowleczoną miedź wzdłuż całej krawędzi cięcia. Ta surowa krawędź szybko się utlenia, a w wilgotnym środowisku inicjuje korozję galwaniczną wzdłuż granicy powłoki.
- Zużycie oprzyrządowania i delaminacja: Siła mechaniczna szybkiego wykrawania współrzędnościowego na prasie rewolwerowej może powodować odklejanie lub delaminację warstwy powłoki wokół krawędzi otworów.
Prawidłowy przepływ pracy inżynierskiej:
Surowa szyna miedziana T2 ➔ [ Wysokoprecyzyjne wykrawanie i cięcie CNC ] ➔ [ Gięcie i formowanie ] ➔ [ Kąpiel czyszczenia kwasowego ] ➔ [ Powlekanie elektrochemiczne ]Aby zrealizować ten przepływ pracy bez odchyleń wymiarowych, producenci korzystają ze zintegrowanego centrum wykrawania i cięcia CNC lub wszechstronnego 3-w-1 wielostanowiskowego procesora szyn. Systemy te wykrawają współrzędne i tną szyny z precyzyjnymi tolerancjami ±0,15 mm, zapewniając, że gdy gotowe części trafiają na linie powlekania chemicznego, pasują do siebie z absolutną dokładnością podczas końcowego montażu rozdzielnicy.
Producentów zapraszamy do zamówienia indywidualnej konsultacji projektowej, aby przeanalizować projekty komponentów i ustalić układy oprzyrządowania zgodne z siatką współrzędnych przed zakupem urządzeń.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Dlaczego nagie szyny miedziane muszą być powlekane w rozdzielnicach elektrycznych?
Naga miedź utlenia się pod wpływem tlenu i wilgoci, tworząc nieprzewodzącą warstwę tlenku miedzi (CuO). Warstwa ta zwiększa rezystancję styku elektrycznego w połączeniach śrubowych, generując ekstremalne ciepło i zwiększając ryzyko łuku przeskoku (flashover).
Czy szyny należy wykrawać i ciąć przed czy po powlekaniu chemicznym?
Zawsze najpierw wykrawaj, tnij i gnij szyny, a dopiero potem wykonuj powlekanie chemiczne. Obróbka wstępnie powlekanych szyn odsłania surową, niepowleczoną miedź na krawędziach cięcia, tworząc strefy szybkiego utleniania i ogniwa korozji galwanicznej.