
Güç baraları için yüzey işlemleri: elektrolitik kalaylama, gümüş kaplama ve korozyon koruması
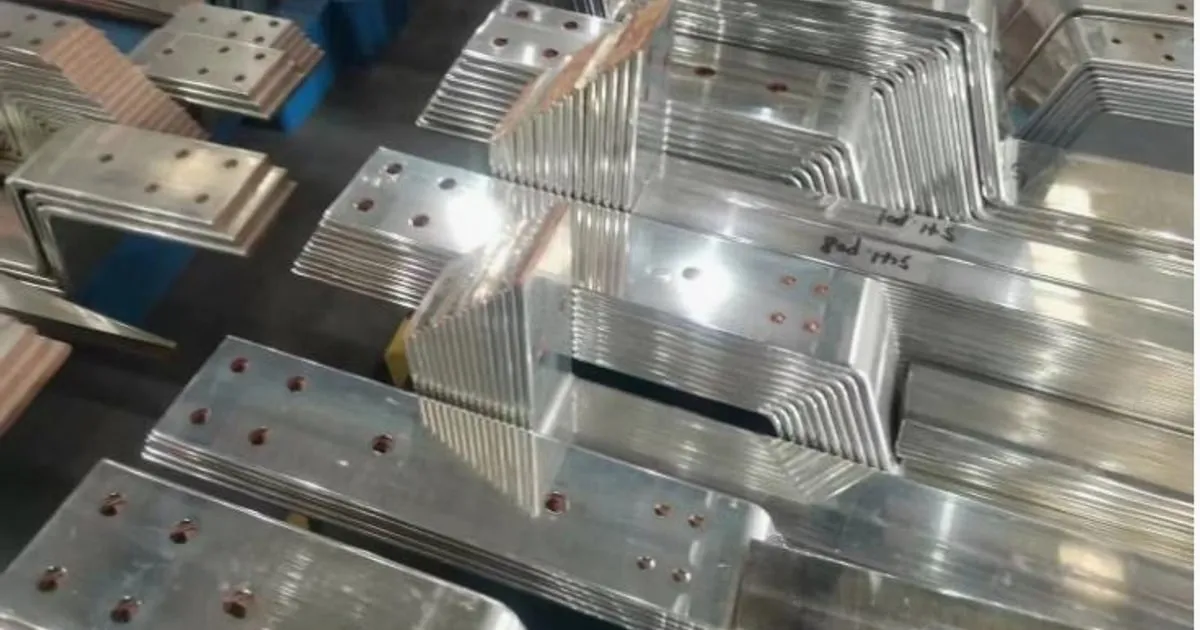
Ağır elektrik güç dağıtımında, yüksek iletkenlikli bakır büyük akımları taşımak için tercih edilen malzemedir. Ancak çıplak bakır atmosferik oksitlenmeye oldukça yatkındır. Zamanla oksijene, ortam nemine ve aşındırıcı kimyasal maddelere (endüstriyel tesislerdeki kükürt dioksit gibi) maruz kalma, metal yüzeyle reaksiyona girer.
Bu reaksiyon, ince ve yüksek dirençli bir bakır oksit ($\text{CuO}$ veya $\text{Cu}_2\text{O}$) filmi oluşturur. Yüksek güçlü panolarda, transformatörlerde ve endüstriyel bara kanalı sistemlerinde, cıvatalı bağlantı noktalarındaki artan temas direnci, şiddetli yerel ısınmaya, enerji kayıplarına ve sonunda bağlantı arızasına yol açar.
Bağlantı temas dirençlerini düşük tutmak ve uluslararası standartlara (örneğin IEC 61439-1) uygunluğu garanti etmek için çıplak baralar kimyasal yüzey işlemlerine tabi tutulur. Bu doküman, başlıca B2B endüstriyel kaplama protokollerini karşılaştırır: elektrolitik kalaylama, gümüş kaplama ve nikel kaplama.
1. Bağlantı temas direncinin kimyası
Cıvatalı bir bara bağlantısının toplam elektriksel direnci ($R_{\text{joint}}$) iki faktöre ayrılır:
$$R_{\text{joint}} = R_{\text{bulk}} + R_{\text{contact}}$$
Burada:
- $R_{\text{bulk}}$ = Bakır malzemenin kendi yapısal direnci.
- $R_{\text{contact}}$ = Yüzey kaplaması ve mikro pürüzler (metalin fiziksel olarak temas ettiği mikroskobik yüksek noktalar) tarafından büyük ölçüde belirlenen temas arayüzü direnci.
Çıplak bakır oksitlendiğinde temas direnci üstel olarak artar. Yüzeyin son derece kararlı, oksitlenmeye dirençli bir metalle kaplanması, bağlantılar standart tork profilleriyle sıkıldığında bile temas direncinin onlarca yıllık hizmet boyunca düşük ve kararlı kalmasını sağlar.
2. Endüstriyel kaplama yöntemlerinin karşılaştırması
A. Elektrolitik kalaylama (B2B standardı)
Elektrolitik kalaylama, endüstriyel alçak gerilim panoları ve güç dağıtım sistemleri için en yaygın olarak belirtilen yüzey işlemidir.
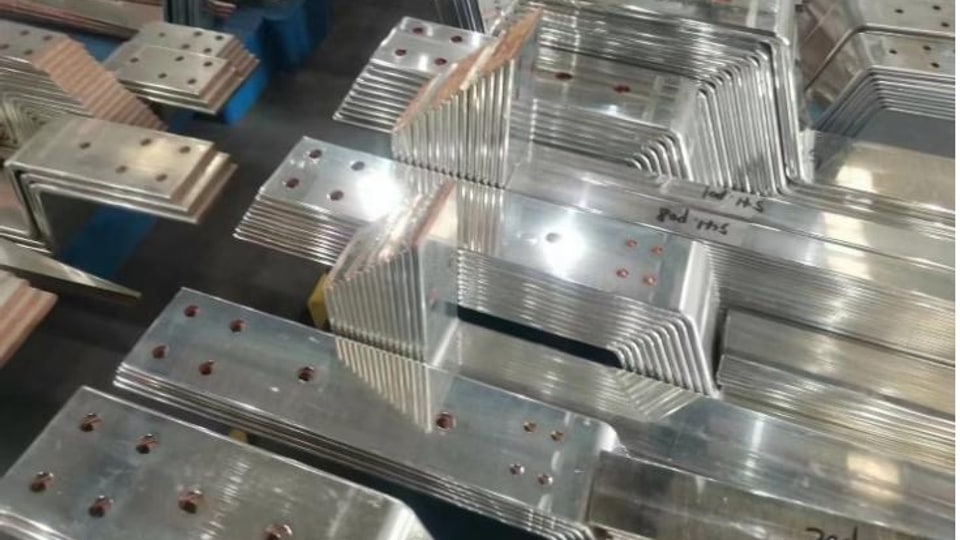
- Süreç: Bakır baralar asidik veya alkali bir banyoya daldırılır; elektrik akımı burada düzgün ve sürekli bir saf kalay ($\text{Sn}$) katmanı biriktirir.
- Kalınlık standardı: Tipik B2B şalt kabinleri için ISO 2093 kapsamında $8 \text{ to } 12 \text{ microns}$ ($\mu\text{m}$) kalınlık belirtilir.
- Performans özellikleri: Kalay nispeten yumuşaktır. Bağlantı cıvataları sıkıldığında yumuşak kalay katmanı plastik olarak deforme olur, mikro pürüzleri doldurur ve minimum dirençle son derece hava geçirmez bir temas bölgesi oluşturur. Mükemmel maliyet verimliliği ve $100^\circ\text{C}$ çalışma sıcaklıklarına kadar güvenilir korozyon koruması sunar.
B. Gümüş kaplama (üst düzey yüksek güç standardı)
Gümüş ($\text{Ag}$) tüm metaller arasında en yüksek elektriksel ve termal iletkenliğe sahiptir; bu da onu yüksek gerilim (YG) trafo merkezleri, jeneratör terminal bağlantıları ve yüksek akımlı bara kanalları için birinci tercih haline getirir.
- Kalınlık standardı: Gümüşün olağanüstü performansı sayesinde genellikle $3 \text{ to } 5 \text{ microns}$ ($\mu\text{m}$) yeterlidir.
- Performans özellikleri: Kalaydan farklı olarak gümüş, hafif yüzey oksitlenmesi meydana gelse bile elektriksel bütünlüğünü korur. Gümüş oksit ($\text{Ag}_2\text{O}$) yarı iletken kalır ve oksitlenmiş kalay veya bakır bağlantılarında yaygın olan hızlı termal kaçışı önler. Ayrıca gümüş kaplama, $150^\circ\text{C}$’yi aşan yüksek çalışma sıcaklıklarında son derece kararlı kalır.
- Dezavantajı: Yüksek hammadde edinme maliyetleri ve kükürt açısından zengin atmosferlere maruz kaldığında kararma (gümüş sülfür oluşumu) eğilimi.
C. Nikel kaplama (ekstrem ortam koruması)
Nikel kaplama, kimyasal işleme tesisleri, deniz platformları ve yüksek kükürtlü kağıt fabrikaları gibi son derece aşındırıcı atmosferlerle karakterize edilen özel endüstriyel ortamlarda kullanılır.
- Performans özellikleri: Nikel olağanüstü sertlik ve kimyasal direnç sergiler. Ancak iletkenliği kalay veya gümüşten düşük olduğundan daha yüksek başlangıç temas direnci verir. Yüksek sıcaklıklarda bakır-gümüş göçünü önlemek için genellikle gümüş kaplamanın altında bariyer difüzyon katmanı olarak kullanılır.
3. Kaplama tedarik seçim matrisi
| Kaplama profili | Kalınlık standardı | Çalışma sıcaklığı limiti | Temas direnci | Korozyon direnci | Başlıca uygulamalar |
|---|---|---|---|---|---|
| Çıplak bakır | Yok | $85^\circ\text{C}$ (IEC limiti) | Yüksek (oksit nedeniyle) | Düşük | Düşük yük, iç mekan, kuru muhafazalar |
| Elektrolitik kalaylama | 8 - 12 µm | $105^\circ\text{C}$ | Düşük | Yüksek | AG/OG şalt, dağıtım panoları, tedarik referansı |
| Gümüş kaplama | 3 - 5 µm | $150^\circ\text{C}+$ | Ultra düşük | Yüksek (kararır) | YG trafo merkezleri, jeneratör bara kanalları, transformatörler |
| Nikel kaplama | 5 - 10 µm | $200^\circ\text{C}+$ | Orta | Ekstrem | Deniz ortamı, yüksek kükürtlü kimyasal tesisler |
4. Tedarik akışı: kaplamadan önce işleme
Elektrik panosu üretiminde yaygın bir hata, önceden kaplanmış bakır levhalar kullanıp delme ve kesme işlemlerini sonradan yapmaktır.
Bu, ciddi teknik kusurlara yol açar:
- Açıkta kalan kesim kenarları: Önceden kaplanmış bakır levhaların kesilmesi veya delinmesi, tüm kesim sınırı boyunca çıplak, kaplanmamış bakırı açığa çıkarır. Bu çıplak kenar hızla oksitlenir ve nemli ortamlarda kaplama arayüzü boyunca galvanik korozyonu başlatır.
- Takım aşınması ve delaminasyon: Bir turret preste yüksek hızlı koordinat delme işleminin mekanik kuvveti, kaplama katmanının delik kenarları çevresinde soyulmasına veya ayrılmasına neden olabilir.
Doğru mühendislik iş akışı:
Ham T2 bakır bara ➔ [ Yüksek hassasiyetli CNC delme ve kesme ] ➔ [ Bükme ve şekillendirme ] ➔ [ Asit temizleme banyosu ] ➔ [ Elektrokimyasal kaplama ]Bu iş akışını boyutsal sapma olmadan başarıyla yürütmek için üreticiler, entegre CNC delme ve kesme merkezine veya çok yönlü bir 3’ü 1 arada çok istasyonlu bara işleme makinesine güvenir. Bu sistemler koordinatları deler ve baraları ±0,15 mm hassas toleranslarla keser; böylece bitmiş parçalar kimyasal kaplama hatlarına gönderildiğinde, son pano montajı sırasında mutlak doğrulukla birbirine uyum sağlar.
Üreticiler, ekipman satın almadan önce bileşen tasarımlarını gözden geçirmek ve ızgara uyumlu takım yerleşimleri oluşturmak için özel mühendislik yerleşim danışmanlığı talep etmeye davet edilir.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Çıplak bakır baralar elektrik panolarında neden kaplanmalıdır?
Çıplak bakır oksijen ve neme maruz kaldığında oksitlenerek iletken olmayan bir bakır oksit (CuO) katmanı oluşturur. Bu katman cıvatalı bağlantılarda elektriksel temas direncini artırarak aşırı ısı oluşturur ve atlama arkı (flashover) riskini yükseltir.
Baralar kimyasal kaplamadan önce mi sonra mı delinip kesilmelidir?
Baraları her zaman önce delin, kesin ve bükün, ardından kimyasal kaplamayı yapın. Önceden kaplanmış baraları işlemek, kesim kenarlarında çıplak, kaplanmamış bakırı açığa çıkararak hızlı oksitlenme sınırları ve galvanik korozyon hücreleri oluşturur.