
Tratamentos superficiais para barramentos de potência: estanhagem eletrolítica, prateamento e proteção contra corrosão
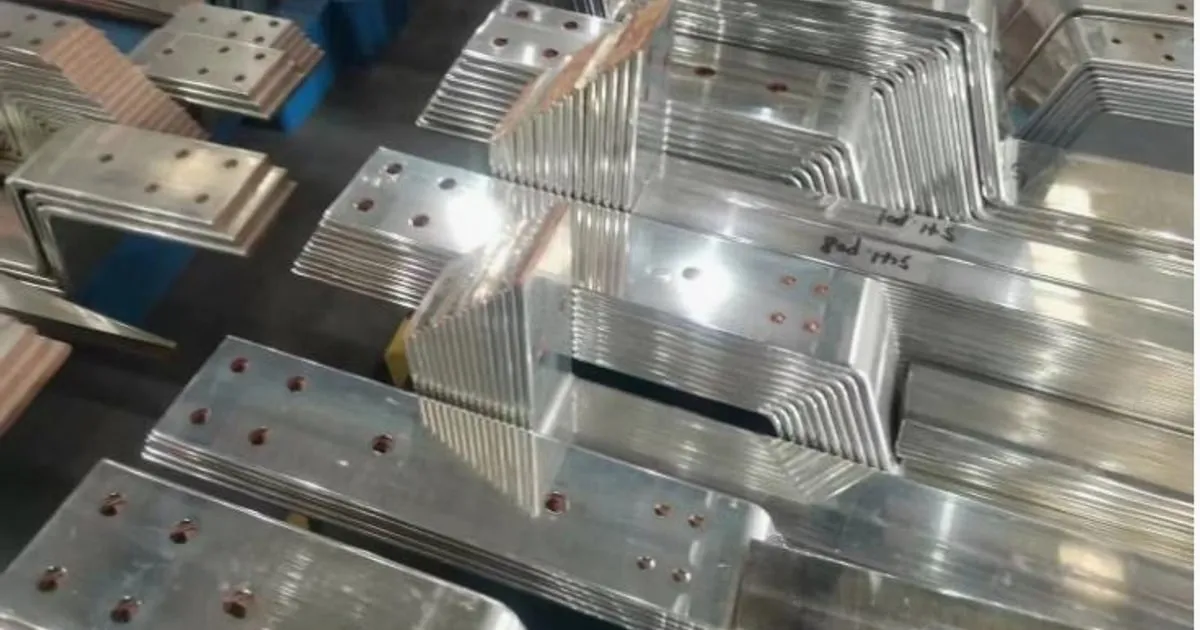
Na distribuição elétrica de potência pesada, o cobre de alta condutividade é o material preferido para conduzir correntes elevadas. No entanto, o cobre nu é altamente suscetível à oxidação atmosférica. Com o tempo, a exposição ao oxigênio, à umidade ambiente e a agentes químicos corrosivos (como o dióxido de enxofre em plantas industriais) reage com a superfície do metal.
Essa reação produz um filme fino e altamente resistivo de óxido de cobre ($\text{CuO}$ ou $\text{Cu}_2\text{O}$). Em painéis elétricos de alta potência, transformadores e sistemas industriais de barramentos canalizados, o aumento da resistência de contato nos pontos de conexão parafusados leva a aquecimento localizado severo, perdas de energia e, por fim, falha da conexão.
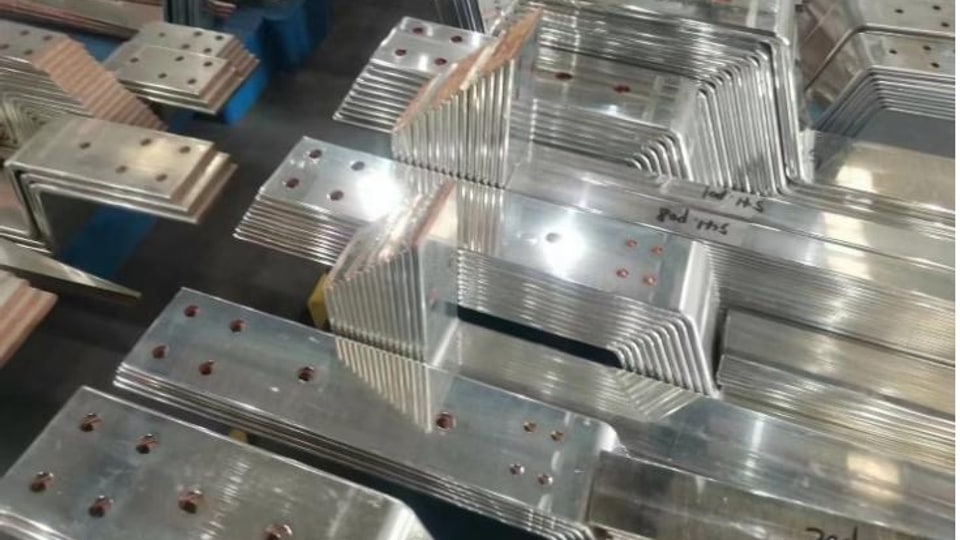
Para manter baixas as resistências de contato das conexões e garantir a conformidade com normas internacionais (como a IEC 61439-1), os barramentos nus passam por tratamentos químicos de superfície. Este documento compara os principais protocolos industriais B2B de revestimento: estanhagem eletrolítica, prateamento e niquelagem.
1. A química da resistência de contato das conexões
A resistência elétrica total de uma conexão parafusada de barramentos ($R_{\text{joint}}$) divide-se em dois fatores:
$$R_{\text{joint}} = R_{\text{bulk}} + R_{\text{contact}}$$
Onde:
- $R_{\text{bulk}}$ = A resistência estrutural do próprio material de cobre.
- $R_{\text{contact}}$ = A resistência da interface de contato, fortemente determinada pelo revestimento superficial e pelas microasperezas (pontos altos microscópicos onde o metal se toca fisicamente).
Quando o cobre nu oxida, sua resistência de contato aumenta exponencialmente. Revestir a superfície com um metal altamente estável e resistente à oxidação garante que, mesmo quando as conexões são apertadas sob perfis de torque padrão, a resistência de contato permaneça baixa e estável ao longo de décadas de operação.
2. Comparação dos métodos industriais de revestimento
A. Estanhagem eletrolítica (o padrão B2B)
A estanhagem eletrolítica é o tratamento superficial mais amplamente especificado para painéis elétricos industriais de baixa tensão e sistemas de distribuição de potência.
- O processo: As barras de cobre são imersas em um banho ácido ou alcalino, onde uma corrente elétrica deposita uma camada uniforme e contínua de estanho puro ($\text{Sn}$).
- Padrão de espessura: Para conjuntos de manobra B2B típicos, especifica-se uma espessura de $8 \text{ to } 12 \text{ microns}$ ($\mu\text{m}$) conforme a norma ISO 2093.
- Características de desempenho: O estanho é relativamente macio. Quando os parafusos da conexão são apertados, a camada macia de estanho se deforma plasticamente, preenchendo as microasperezas e criando uma zona de contato altamente estanque com resistência mínima. Oferece excelente eficiência de custo e proteção confiável contra corrosão até temperaturas de operação de $100^\circ\text{C}$.
B. Prateamento (padrão premium para alta potência)
A prata ($\text{Ag}$) possui a mais alta condutividade elétrica e térmica entre todos os metais, o que a torna a escolha principal para subestações de alta tensão (AT), conexões de terminais de geradores e barramentos canalizados de alta corrente.
- Padrão de espessura: Normalmente $3 \text{ to } 5 \text{ microns}$ ($\mu\text{m}$) são suficientes, graças ao desempenho excepcional da prata.
- Características de desempenho: Ao contrário do estanho, a prata mantém sua integridade elétrica mesmo quando ocorre leve oxidação superficial. O óxido de prata ($\text{Ag}_2\text{O}$) permanece semicondutivo, evitando a rápida fuga térmica comum em conexões oxidadas de estanho ou cobre. Além disso, o prateamento permanece altamente estável em temperaturas de operação elevadas que excedem $150^\circ\text{C}$.
- A desvantagem: Alto custo de aquisição da matéria-prima e suscetibilidade ao deslustre (formação de sulfeto de prata) quando exposto a atmosferas ricas em enxofre.
C. Niquelagem (proteção para ambientes extremos)
A niquelagem é utilizada em contextos industriais especializados, caracterizados por atmosferas altamente corrosivas, como plantas de processamento químico, plataformas marítimas e fábricas de papel com alto teor de enxofre.
- Características de desempenho: O níquel exibe dureza e resistência química excepcionais. No entanto, como sua condutividade é inferior à do estanho ou da prata, resulta em uma resistência de contato inicial mais alta. É frequentemente utilizado como camada de barreira de difusão sob o prateamento para evitar a migração cobre-prata em altas temperaturas.
3. Matriz de seleção de revestimentos para suprimentos
| Perfil de revestimento | Padrão de espessura | Limite de temperatura de operação | Resistência de contato | Resistência à corrosão | Aplicações principais |
|---|---|---|---|---|---|
| Cobre nu | Nenhum | $85^\circ\text{C}$ (limite IEC) | Alta (devido ao óxido) | Baixa | Cargas leves, ambientes internos, invólucros secos |
| Estanhagem eletrolítica | 8 - 12 µm | $105^\circ\text{C}$ | Baixa | Alta | Conjuntos de manobra de BT/MT, painéis de distribuição, referência de suprimentos |
| Prateamento | 3 - 5 µm | $150^\circ\text{C}+$ | Ultrabaixa | Alta (deslustra) | Subestações de AT, barramentos canalizados de geradores, transformadores |
| Niquelagem | 5 - 10 µm | $200^\circ\text{C}+$ | Moderada | Extrema | Ambientes marítimos, plantas químicas com alto teor de enxofre |
4. O fluxo de suprimentos: usinagem antes do revestimento
Um erro comum na fabricação de painéis elétricos é utilizar chapas de cobre pré-revestidas e executar as operações de puncionamento e cisalhamento depois.
Isso introduz defeitos técnicos graves:
- Bordas de corte expostas: O cisalhamento ou puncionamento de chapas de cobre pré-revestidas expõe cobre cru, sem revestimento, ao longo de toda a borda de corte. Essa borda crua oxida rapidamente e, em ambientes úmidos, inicia corrosão galvânica ao longo da interface do revestimento.
- Desgaste de ferramental e delaminação: A força mecânica do puncionamento de coordenadas em alta velocidade em uma prensa revólver pode causar o descolamento ou a delaminação da camada de revestimento ao redor das bordas dos furos.
O fluxo de trabalho de engenharia correto:
Barra de cobre T2 bruta ➔ [ Puncionamento e cisalhamento CNC de alta precisão ] ➔ [ Dobra e conformação ] ➔ [ Banho de limpeza ácida ] ➔ [ Revestimento eletroquímico ]Para executar esse fluxo de trabalho com sucesso e sem desvios dimensionais, os fabricantes contam com um centro integrado de puncionamento e cisalhamento CNC ou com um versátil processador de barramentos 3 em 1 multiestação. Esses sistemas puncionam coordenadas e cisalham barras com tolerâncias precisas de ±0,15 mm, garantindo que, quando as peças acabadas são enviadas às linhas de revestimento químico, elas se encaixem com absoluta precisão durante a montagem final do painel.
Os fabricantes são convidados a solicitar uma consultoria personalizada de layout de engenharia para revisar os projetos de seus componentes e estabelecer layouts de ferramental compatíveis com a grade antes da aquisição do equipamento.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Por que os barramentos de cobre nus precisam ser revestidos em painéis elétricos?
O cobre nu oxida quando exposto ao oxigênio e à umidade, formando uma camada não condutora de óxido de cobre (CuO). Essa camada aumenta a resistência de contato elétrico nas conexões parafusadas, gerando calor extremo e elevando o risco de arco elétrico (flashover).
Deve-se puncionar e cisalhar os barramentos antes ou depois do revestimento químico?
Sempre puncione, cisalhe e dobre os barramentos primeiro; depois realize o revestimento químico. Usinar barras já revestidas expõe cobre cru, sem revestimento, nas bordas de corte, criando fronteiras de oxidação rápida e células de corrosão galvânica.