
Mantenimiento de la dobladora hidráulica de barras conductoras: un plan basado en la condición
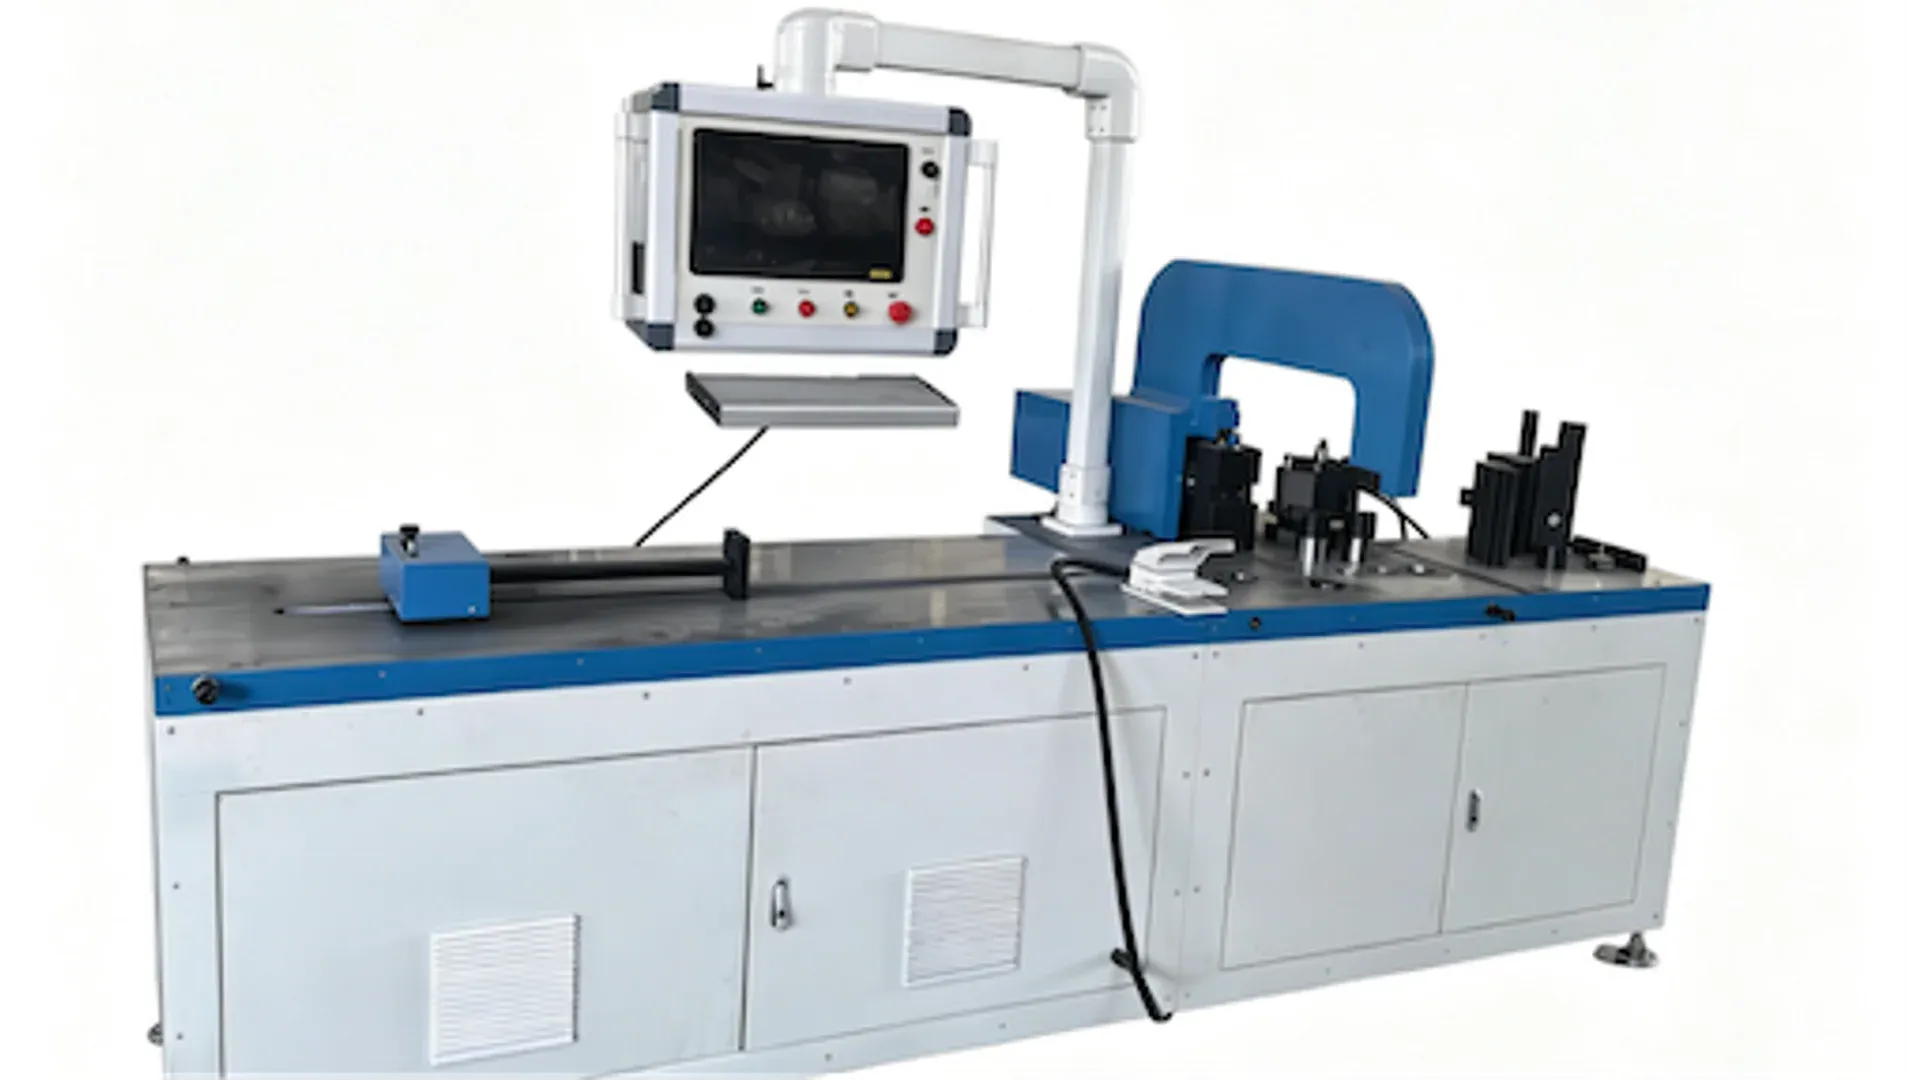
La vida útil de una dobladora hidráulica de barras conductoras no viene determinada por la frecuencia con la que alguien limpia el bastidor ni por los cambios de aceite realizados en una fecha fija del calendario. Viene determinada por la capacidad de la fábrica para controlar la contaminación, el calor, las fugas, la alineación, la energía almacenada y los pequeños cambios que aparecen en las piezas dobladas antes de convertirse en una avería.
Un proceso mantenible tiene tres capas: los requisitos del fabricante de la máquina, una línea base de salud medida y unas frecuencias de inspección ajustadas al régimen de trabajo y al entorno. Una planta polvorienta que procesa cobre grueso en dos turnos no debería copiar el mismo calendario que un taller limpio y con poca carga. Y ninguna de las dos plantas debería prolongar un intervalo de servicio solo porque la máquina aún complete un ciclo.
Empiece por una línea base OEM, no por un calendario genérico
Antes de crear listas de comprobación, reúna la información controlada de la máquina instalada:
- modelo, número de serie, controlador y revisión de software;
- especificación del fluido hidráulico y alternativas permitidas;
- capacidad del depósito, elementos filtrantes y detalles del respiradero;
- rangos normales de presión, temperatura y tiempo de ciclo en las condiciones indicadas;
- puntos de lubricación y lubricantes aprobados;
- planos de mangueras, sellos, válvulas, cilindros y utillaje;
- historial de alarmas, copia de parámetros y esquemas eléctricos;
- requisitos de inspección, sustitución y calibración del manual OEM.
La página de la máquina de doblado DHAC-BB-H identifica el papel de procesamiento del equipo. No sustituye al manual específico del número de serie ni autoriza a un técnico a modificar la presión hidráulica, los parámetros de seguridad o los ajustes del controlador. Registre esos límites controlados en el historial de mantenimiento y restrinja los cambios a personal cualificado.
Utilice tareas de calendario cuando el envejecimiento dependa del tiempo, tareas por horas de funcionamiento cuando el desgaste siga al uso, y disparadores por condición cuando la temperatura, el análisis de aceite, las fugas, la restricción del filtro, el ruido o la calidad de las piezas ofrezcan mejores evidencias. El resultado sigue siendo un programa, pero uno que reacciona a la máquina en lugar de dar por supuesto que todas las vidas útiles de servicio son idénticas.
Haga del aislamiento de energía el primer paso del mantenimiento
El mantenimiento hidráulico puede exponer a un técnico a la alimentación eléctrica, el fluido a presión, la gravedad, el utillaje y la energía mecánica almacenada. Apagar el HMI no es aislamiento de energía. La descripción general de la energía peligrosa de la Administración de Seguridad y Salud Ocupacional de EE. UU. incluye explícitamente la energía hidráulica y describe el papel de los procedimientos de bloqueo y etiquetado específicos de cada máquina durante las labores de servicio.
El procedimiento autorizado de la fábrica debe identificar cada fuente de energía, punto de aislamiento, paso de verificación, requisito de bloqueo y persona responsable. Debe abordar la presión residual y cualquier elemento móvil que pueda descender o desplazarse. La resolución de problemas a distancia nunca debe convertirse en permiso para anular un enclavamiento o pedir a un operario que introduzca la mano en una zona peligrosa.
Mantenga las observaciones operativas separadas de las tareas que exigen acceso. Un operario puede estar autorizado a comprobar un visor de nivel o un punto de fuga externo mientras la máquina se encuentra en su condición protegida normal. Abrir un armario, desconectar una conducción hidráulica, entrar en una zona de utillaje o ajustar un sensor pertenece a los procedimientos aplicables de control de energía y trabajo seguro.
Registre una firma diaria del estado de salud
Una observación breve realizada de forma constante vale más que una lista de comprobación elaborada que nadie completa. Al inicio del turno o de una tanda de producción definida, registre los elementos que pueden revelar cambios sin desmontar la máquina:
| Observación | Registrar en la condición indicada | Escalar cuando |
|---|---|---|
| Nivel y aspecto del fluido | posición de la máquina, temperatura y nivel del visor | pérdida inexplicable, espuma, turbidez o color inesperado |
| Fuga externa | ubicación y si la sudoración aumenta | pulverización activa, manguera dañada, charco o exposición a superficies calientes |
| Ruido y movimiento | ciclo normal y retorno del utillaje | ruido tipo cavitación, castañeteo, vacilación o movimiento descontrolado |
| Temperatura | punto de medición y estado de producción | fuera del rango del OEM o en aumento con la misma carga de trabajo |
| Tiempo de ciclo | un programa controlado y una condición de material concretos | deriva sostenida más allá de la línea base de la planta |
| Cupón de doblado | lote de material, espesor, utillaje y programa | ángulo, desviación o superficie fuera del límite de control |
El cupón es importante porque un síntoma hidráulico puede aparecer primero como síntoma de proceso. También evita el error contrario: culpar al sistema hidráulico cuando un lote nuevo de cobre, un cambio de espesor, una herramienta desgastada o un valor de compensación editado han causado el desvío del doblado. La guía de aceptación de precisión de la máquina explica cómo el material y la medición controlados mantienen separadas esas variables.
No se limite a «rellenar y olvidar» tras una caída del nivel de aceite. Registre cuánto se añadió y localice la vía de pérdida. Un sistema sellado que necesita fluido repetidamente presenta una condición que debe investigarse.
Controle la contaminación antes de sustituir componentes
Las holguras finas de las bombas y válvulas hacen que las partículas sólidas, el agua y el fluido degradado resulten caros. El manual de filtración hidráulica de Parker explica cómo la monitorización de la contaminación y la filtración protegen los sistemas hidráulicos. La lección práctica es más amplia que instalar un filtro: el fluido nuevo, los recipientes de trasvase, los respiraderos, las mangueras abiertas, las prácticas de reparación y el entorno del depósito influyen en la limpieza.
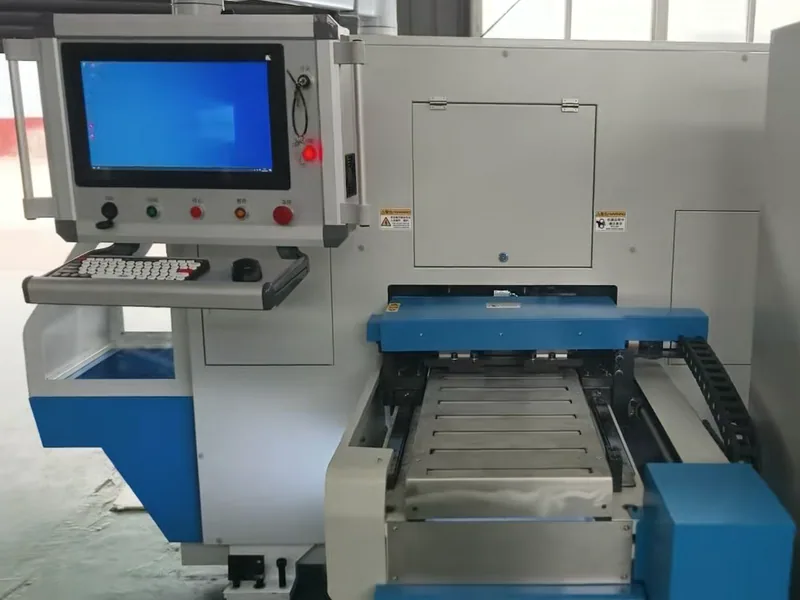
Defina una ruta de manipulación de fluido limpio. Utilice recipientes sellados e identificados y equipos de trasvase compatibles. Mantenga limpios los puntos de llenado y las herramientas. Sustituya un filtro según el indicador de condición o el intervalo aprobado, investigue un aumento de restricción inesperadamente rápido y evite la entrada de suciedad mientras la carcasa esté abierta. No dé por sentado que el aceite nuevo está lo bastante limpio para los componentes instalados sin la manipulación y verificación exigidas.
El código de limpieza objetivo debe provenir de los requisitos de los componentes y de la máquina. Un artículo genérico no puede seleccionarlo para una bomba, un bloque de válvulas, un sistema de realimentación, un fluido o una presión de servicio desconocidos. El muestreo de aceite también necesita un punto y un procedimiento coherentes y representativos; una muestra tomada de una bandeja de drenaje sucia habla más de la bandeja que del fluido en circulación.
Haga un seguimiento del recuento de partículas, el agua, la viscosidad, la oxidación u otras propiedades seleccionadas junto con el proveedor del fluido y del laboratorio. Un único informe puede identificar un problema grave. Una tendencia es mejor para decidir si están cambiando el fluido, la filtración, la temperatura de servicio o el control de entrada de contaminantes.
Utilice mediciones semanales y mensuales para detectar derivas
La frecuencia exacta corresponde al plan basado en el OEM, pero las comprobaciones medidas deben cubrir todo el proceso y no solo el depósito.
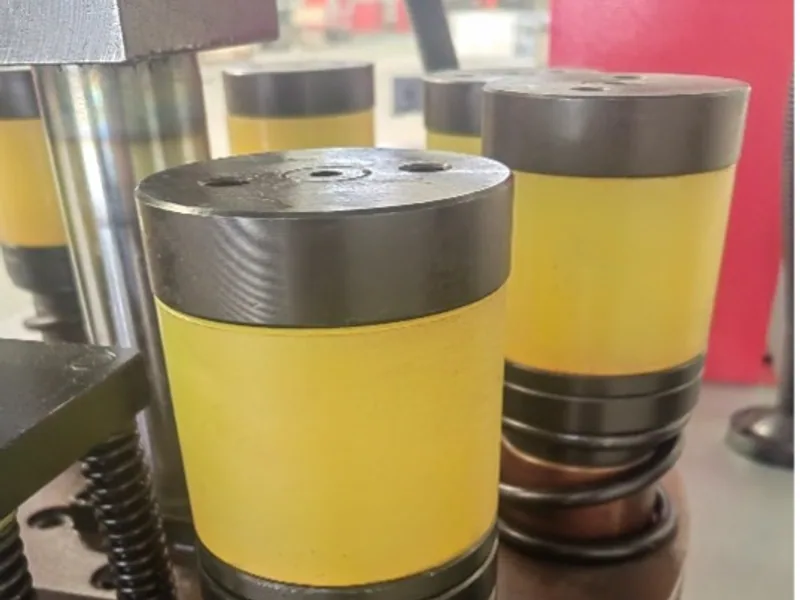
Inspeccione las mangueras en busca de abrasión, ampollas, grietas, trazados incompatibles y racores sometidos a tensión. Busque cables rozados, conectores flojos, flujo de aire de refrigeración bloqueado y resguardos dañados. Compruebe el asiento del utillaje, los elementos de fijación, las referencias del tope posterior o de posicionamiento y cualquier superficie que afecte al plano final del terminal. Verifique las funciones de seguridad únicamente mediante el método de prueba autorizado.
La presión solo es significativa con contexto. Registre el punto de medición, la temperatura del fluido, la consigna, el estado del utillaje, la condición del material o la carga, la identificación del manómetro y el rango esperado. Aumentar un ajuste de presión de trabajo o de la válvula de alivio para recuperar velocidad o fuerza puede ocultar un componente desgastado y sobrecargar otra pieza; no es un atajo de diagnóstico.
Combine las lecturas con la evidencia de producción:
- frecuencia de alarmas y códigos de fallo;
- distribución de tiempos de ciclo para un trabajo de referencia;
- presión y temperatura en ese trabajo;
- historial de fugas y de fluido de reposición;
- ángulo del cupón de doblado y desviación final;
- paradas imprevistas y componentes sustituidos.
Este conjunto de datos también resulta útil durante el proceso de aceptación en fábrica y en obra. Una línea base establecida en la aceptación da al mantenimiento una comparación defendible en lugar de la memoria de un operario sobre cómo sonaba la máquina antes.
Escale los síntomas con una matriz de causa y evidencia
Un síntoma rara vez demuestra que haya fallado una única pieza. Úselo para elegir comprobaciones seguras, no para pedir componentes al azar.
| Síntoma | Causas probables | Evidencia que reunir antes de intervenir |
|---|---|---|
| Carrera lenta o vacilante | temperatura, restricción, aireación, desgaste de bomba/válvulas, problema de consigna | temperatura del fluido, presión en puntos definidos, estado del filtro, ruido, registro de fallos |
| Temperatura del aceite en aumento | restricción de refrigeración, fuga interna, viscosidad incorrecta, pérdida de presión excesiva | temperaturas ambiente y del aceite, ciclo de trabajo, estado del enfriador, datos de presión |
| Deriva del ángulo | lote/espesor del cobre, movimiento del utillaje, estado térmico, deriva de presión/control | cupón controlado, registro del material, comprobación del utillaje, revisión del programa, presión/temperatura |
| Fugas repetidas de sellos | daño del vástago, contaminación, desalineación, picos de presión, incompatibilidad del sello | ubicación de la fuga, superficie del vástago, análisis de aceite, historial de presión, registro de la pieza instalada |
| Ruido tipo cavitación o espuma | nivel bajo, entrada de aire, restricción de aspiración, disposición del retorno | nivel en la condición correcta, trayecto de aspiración, aspecto del fluido, historial de servicio reciente |
Escale con la evidencia, el número de serie, el estado operativo y los cambios recientes. Los requisitos de respuesta de servicio de una especificación de soporte posventa deben definir quién puede ajustar parámetros, la información esperada para la respuesta remota, la identificación de repuestos y cuándo se requiere asistencia en el sitio.
Demuestre que la máquina está lista para volver a producción
El mantenimiento no termina cuando se instala la pieza de repuesto. Cierre correctamente todas las conexiones abiertas, controle las herramientas y los materiales, vuelva a colocar los resguardos y confirme que no se han introducido fugas ni contaminación. Los dispositivos de control de energía se retiran únicamente según el procedimiento aprobado y por personas autorizadas.
Realice las comprobaciones funcionales y sin carga permitidas y, a continuación, repita el cupón de referencia controlado con el mismo material, utillaje, programa y método de medición usados para la línea base. Inspeccione la primera pieza de producción en cuanto al ángulo de doblado funcional, la desviación del plano del terminal, el estado superficial y cualquier característica crítica para la seguridad. Si el trabajo afectó a controles, realimentación, alineación del utillaje o presión, amplíe la validación en consonancia con el riesgo.
Por último, registre el síntoma, la causa, el trabajo realizado, las piezas y el fluido utilizados, las mediciones antes y después, los cambios de parámetros, los resultados de la validación y el aprobador. Ese historial convierte el mantenimiento recurrente en evidencia de ingeniería, y hace que la siguiente desviación sea mucho más rápida de diagnosticar.
Equipo relacionado
Dobladora CNC de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Con qué frecuencia debe cambiarse el aceite hidráulico de una dobladora de barras conductoras?
Utilice conjuntamente los requisitos de la máquina y de los proveedores de fluido con el análisis de aceite, la contaminación, el historial de temperatura, las horas de funcionamiento y el entorno. Un intervalo genérico de calendario puede cambiar aceite aún utilizable demasiado pronto o dejar aceite degradado en servicio demasiado tiempo.
¿Qué suele provocar que una dobladora hidráulica de barras conductoras pierda consistencia de ángulo?
Entre los posibles contribuyentes están el temple o espesor del material, el movimiento del utillaje, el fluido contaminado o aireado, el comportamiento dependiente de la temperatura, la inestabilidad de presión, el desgaste de válvulas o sellos, la deriva de la realimentación y un programa modificado. Un cupón de doblado controlado ayuda a separar la deriva de la máquina de la variación del material.
¿Cuándo debe detenerse una máquina hidráulica de barras conductoras en lugar de monitorizarse?
Deténgala y siga el procedimiento de parada segura y escalado de la planta ante una manguera dañada, una fuga activa de alta presión, una alarma anómala de presión o temperatura, un movimiento descontrolado, un resguardo o enclavamiento averiado, ruido severo, humo o un fallo relacionado con la seguridad. El manual del OEM y la evaluación de riesgos tienen prioridad.
¿Cómo debe liberarse una dobladora de barras conductoras después del mantenimiento?
Cierre la orden de trabajo, dé cuenta de herramientas y resguardos, retire los dispositivos de control de energía solo según el procedimiento aprobado, inspeccione en busca de fugas, realice las comprobaciones sin carga autorizadas, elabore un cupón controlado, verifique las dimensiones críticas y apruebe la primera pieza de producción.