
Manutenção da dobradeira hidráulica de barramento: um programa baseado em condição
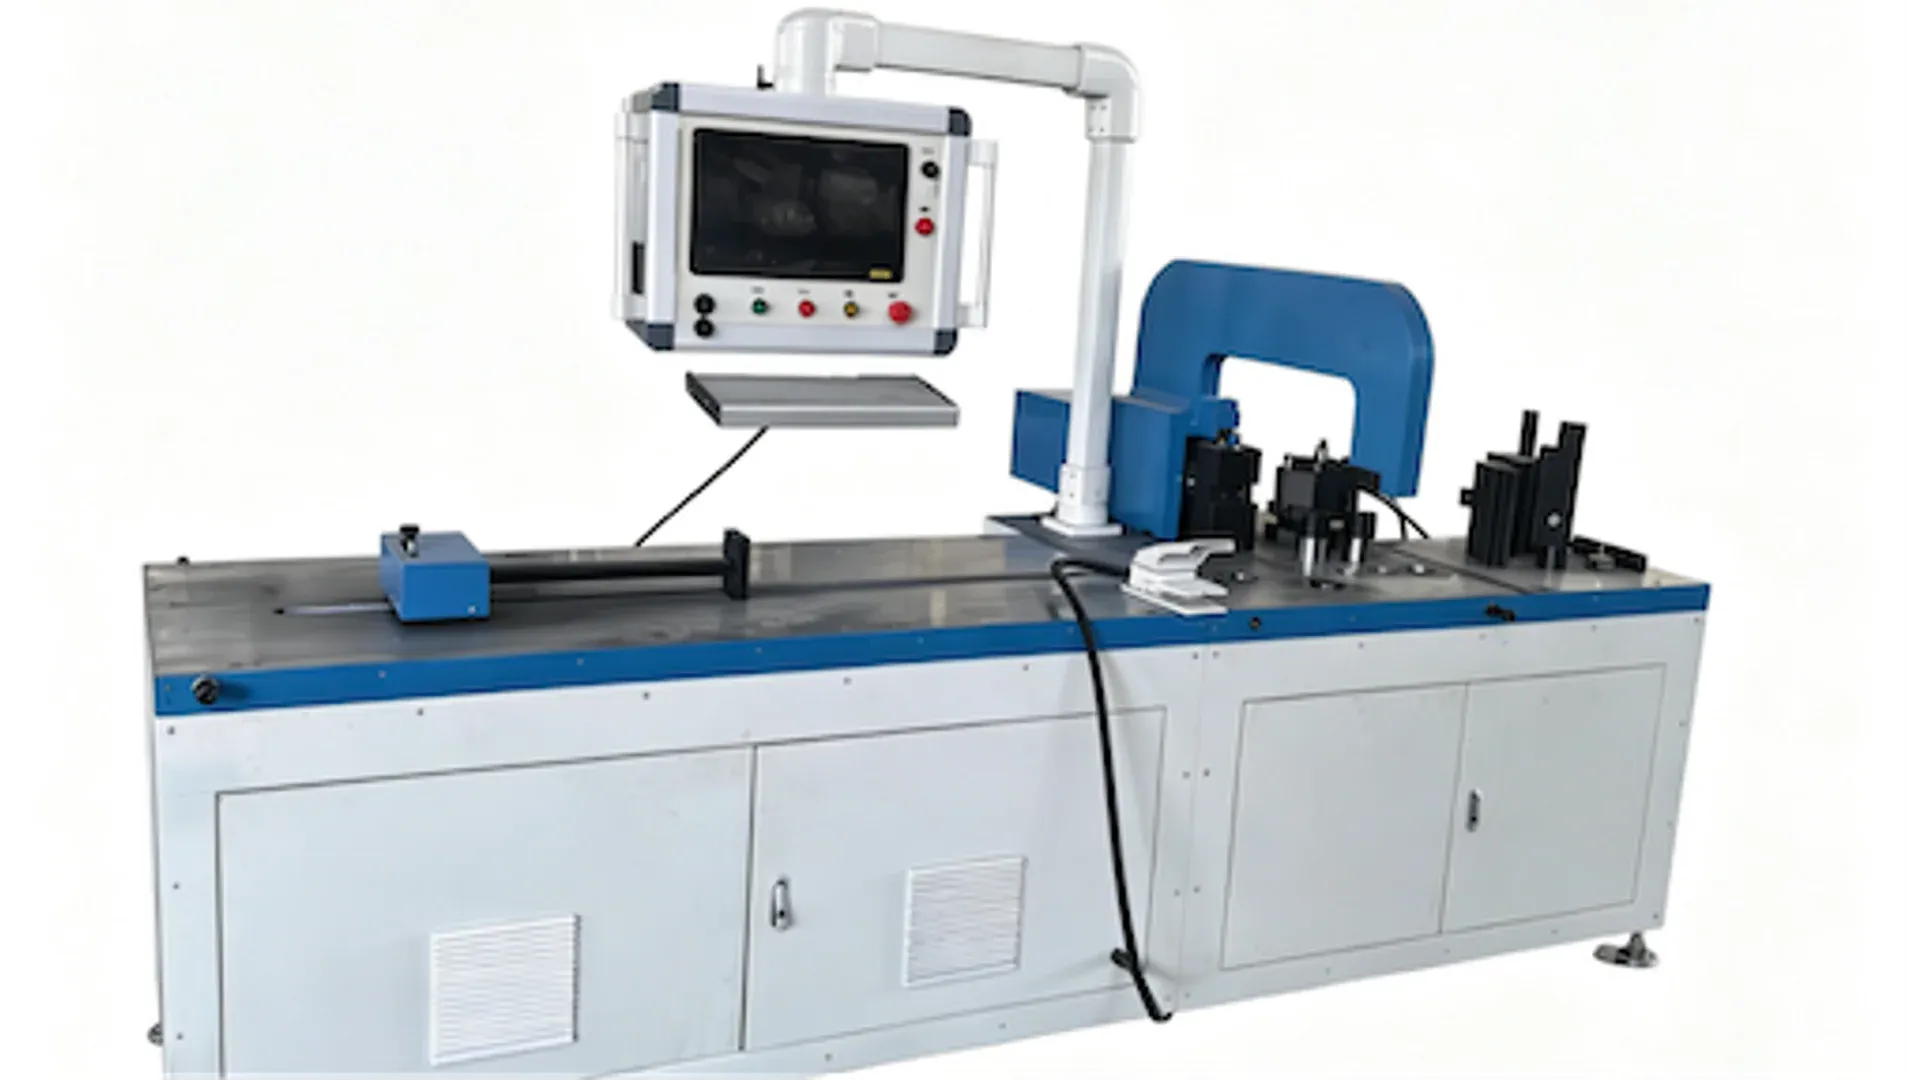
A vida útil de uma dobradeira hidráulica de barramento não é determinada pela frequência com que alguém limpa a estrutura ou troca o óleo em uma data fixa. Ela é determinada pela capacidade da fábrica de controlar contaminação, calor, vazamentos, alinhamento, energia armazenada e as pequenas mudanças que aparecem nas dobras acabadas antes de se tornarem uma quebra.
Um processo sustentável de manutenção tem três camadas: os requisitos do fabricante da máquina, uma linha de base de saúde medida e frequências de inspeção ajustadas à operação e ao ambiente. Uma fábrica empoeirada processando cobre espesso em dois turnos não deve copiar o mesmo calendário de uma oficina limpa e com pouca carga. Nem deve qualquer das duas ampliar um intervalo de serviço só porque a máquina ainda completa um ciclo.
Comece com uma linha de base do OEM, não com um calendário genérico
Antes de criar listas de verificação, reúna as informações controladas da máquina instalada:
- modelo, número de série, controlador e revisão de software;
- especificação do fluido hidráulico e alternativas permitidas;
- capacidade do reservatório, elementos filtrantes e detalhes do respiro;
- faixas normais de pressão, temperatura e tempo de ciclo nas condições declaradas;
- pontos de lubrificação e lubrificantes aprovados;
- desenhos de mangueiras, vedações, válvulas, cilindros e ferramental;
- histórico de alarmes, backup de parâmetros e diagramas elétricos;
- requisitos de inspeção, substituição e calibração do manual do OEM.
A página da máquina de dobra DHAC-BB-H identifica o papel de processamento do equipamento. Ela não substitui o manual específico do número de série nem autoriza um técnico a alterar a pressão hidráulica, os parâmetros de segurança ou as configurações do controlador. Registre esses limites controlados no registro de manutenção e restrinja mudanças a pessoal qualificado.
Use tarefas de calendário onde o envelhecimento depende do tempo, tarefas por hora de operação onde o desgaste acompanha o uso, e gatilhos por condição onde temperatura, análise de óleo, vazamentos, restrição de filtro, ruído ou qualidade da peça fornecem evidências melhores. O resultado ainda é um programa, mas um que reage à máquina em vez de presumir que todas as vidas úteis de serviço são idênticas.
Faça do isolamento de energia o primeiro passo da manutenção
A manutenção hidráulica pode expor um técnico à alimentação elétrica, fluido pressurizado, gravidade, ferramental e energia mecânica armazenada. Desligar a IHM não é isolamento de energia. A visão geral de energia perigosa da Occupational Safety and Health Administration dos EUA inclui explicitamente a energia hidráulica e descreve o papel dos procedimentos de bloqueio e etiquetagem específicos da máquina durante a manutenção.
O procedimento autorizado da fábrica deve identificar cada fonte de energia, ponto de isolamento, etapa de verificação, requisito de bloqueio e pessoa responsável. Ele deve tratar a pressão residual e qualquer elemento móvel que possa descer ou se deslocar. A solução remota de problemas nunca deve se tornar permissão para anular um intertravamento ou pedir a um operador que alcance uma área perigosa.
Mantenha as observações operacionais separadas das tarefas que exigem acesso. Um operador pode estar autorizado a verificar um visor de nível ou um ponto de vazamento externo enquanto a máquina está em sua condição protegida normal. Abrir um painel, desconectar uma conexão hidráulica, entrar em uma área de ferramental ou ajustar um sensor pertence ao procedimento aplicável de controle de energia e trabalho seguro.
Registre uma assinatura diária de saúde
Uma observação curta feita de forma consistente vale mais do que uma lista de verificação elaborada que ninguém completa. No início do turno ou de uma corrida de produção definida, registre os itens que podem revelar mudanças sem desmontar a máquina:
| Observação | Registrar sob a condição declarada | Escalar quando |
|---|---|---|
| Nível e aparência do fluido | posição da máquina, temperatura e nível no visor | perda inexplicada, espuma, turvação ou cor inesperada |
| Vazamento externo | localização e se o suor está aumentando | jato ativo, mangueira danificada, poça ou exposição a superfícies quentes |
| Ruído e movimento | ciclo normal e retorno do ferramental | ruído tipo cavitação, batimento, hesitação ou movimento descontrolado |
| Temperatura | ponto de medição e estado de produção | fora da faixa do OEM ou subindo com a mesma carga de trabalho |
| Tempo de ciclo | um programa controlado e uma condição de material | deriva sustentada além da linha de base da fábrica |
| Cupom de dobra | lote do material, espessura, ferramental e programa | ângulo, deslocamento ou resultado superficial fora do limite de controle |
O cupom importa porque um sintoma hidráulico pode aparecer primeiro como sintoma do processo. Ele também evita o erro oposto: culpar o sistema hidráulico quando um novo lote de cobre, uma espessura alterada, uma ferramenta desgastada ou um valor de compensação editado causaram o desvio da dobra. O guia de aceitação de precisão da máquina explica como material e medição controlados mantêm essas variáveis separáveis.
Não “complete e esqueça” após uma queda no nível de óleo. Registre quanto foi adicionado e encontre o caminho da perda. Um sistema selado que precisa de fluido repetidamente tem uma condição a investigar.
Controle a contaminação antes de substituir componentes
As folgas finas em bombas e válvulas tornam partículas sólidas, água e fluido degradado caros. O manual de filtração hidráulica da Parker explica como a monitoração da contaminação e a filtração protegem os sistemas hidráulicos. A lição prática é mais ampla do que instalar um filtro: fluido novo, recipientes de transferência, respiros, mangueiras abertas, práticas de reparo e o ambiente do reservatório afetam a limpeza.
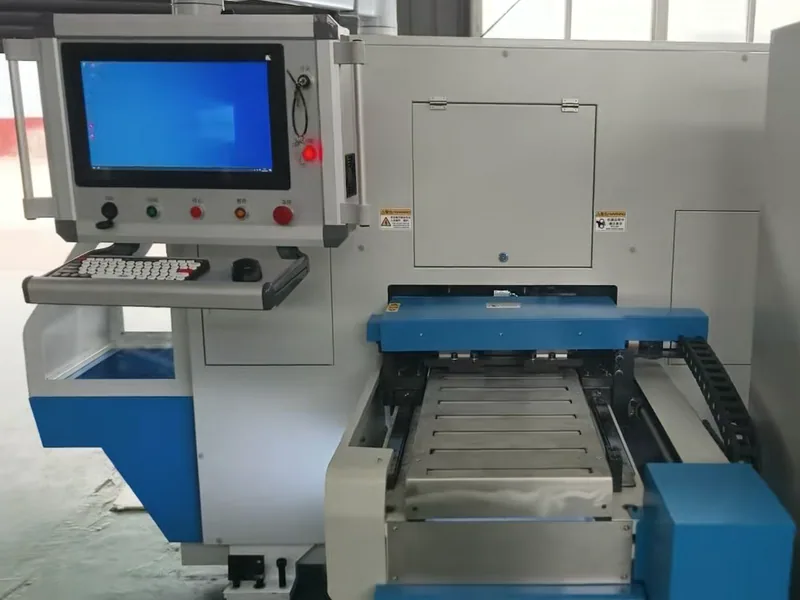
Defina uma rota de manuseio de fluido limpo. Use recipientes selados e identificados e equipamentos de transferência compatíveis. Mantenha pontos de enchimento e ferramentas limpos. Substitua um filtro pelo indicador de condição ou intervalo aprovado, investigue um aumento de restrição inesperadamente rápido e evite a entrada de sujeira enquanto a carcaça estiver aberta. Não presuma que o óleo novo está limpo o suficiente para os componentes instalados sem o manuseio e a verificação exigidos.
O código de limpeza alvo deve vir dos requisitos dos componentes e da máquina. Um artigo genérico não pode selecioná-lo para uma bomba, bloco de válvulas, sistema de realimentação, fluido ou pressão de operação desconhecidos. A amostragem de óleo também precisa de um ponto e procedimento consistentes e representativos; uma amostra retirada de uma bandeja de dreno suja diz mais sobre a bandeja do que sobre o fluido em circulação.
Acompanhe a contagem de partículas, água, viscosidade, oxidação ou outras propriedades escolhidas junto com o fornecedor do fluido e do laboratório. Um único relatório pode identificar um problema grave. Uma tendência é melhor para decidir se o fluido, a filtração, a temperatura de operação ou o controle de ingresso estão mudando.
Use medições semanais e mensais para encontrar deriva
A frequência exata pertence ao plano baseado no OEM, mas as verificações medidas devem cobrir o processo completo, e não apenas o reservatório.
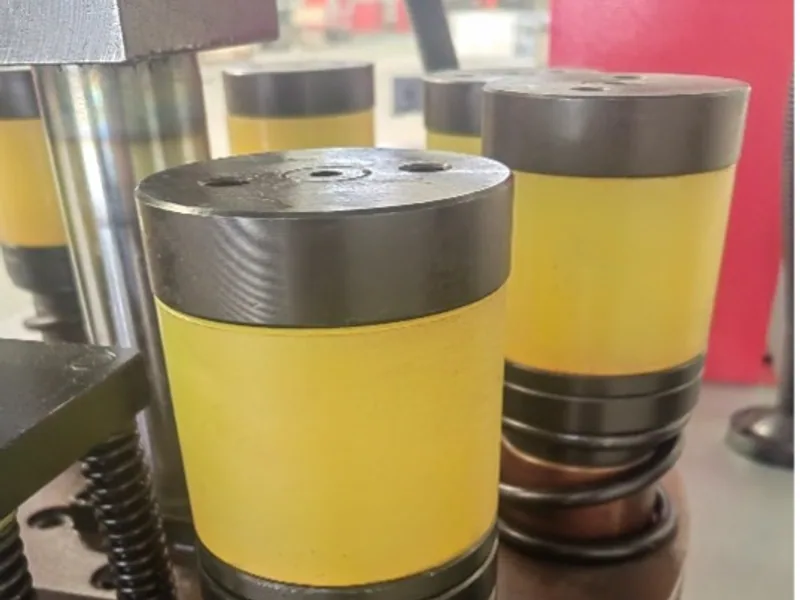
Inspecione mangueiras quanto a abrasão, bolhas, rachaduras, roteamento incompatível e conexões tensionadas. Procure cabos roçados, conectores soltos, fluxo de ar de refrigeração bloqueado e proteções danificadas. Verifique o assentamento do ferramental, fixadores, referências do esbarro traseiro ou de posicionamento e qualquer superfície que afete o plano final do terminal. Verifique as funções de segurança apenas pelo método de teste autorizado.
A pressão só é significativa com contexto. Registre o ponto de teste, a temperatura do fluido, o comando, o estado do ferramental, a condição do material ou da carga, a identificação do manômetro e a faixa esperada. Aumentar o ajuste da válvula de alívio ou da pressão de trabalho para recuperar velocidade ou força pode mascarar um componente desgastado e sobrecarregar outra peça; não é um atalho de diagnóstico.
Combine as leituras com evidências de produção:
- frequência de alarmes e códigos de falha;
- distribuição de tempo de ciclo para um trabalho de referência;
- pressão e temperatura nesse trabalho;
- histórico de vazamentos e de fluido de reposição;
- ângulo do cupom de dobra e deslocamento final;
- paradas não planejadas e componentes substituídos.
Esse conjunto de dados também é útil durante o processo de aceitação em fábrica e no local. Uma linha de base estabelecida na aceitação dá à manutenção uma comparação defensável em vez da lembrança do operador de como a máquina soava antes.
Escale sintomas com uma matriz de causa e evidência
Um sintoma raramente prova que uma única peça falhou. Use-o para escolher verificações seguras, não para pedir componentes aleatoriamente.
| Sintoma | Causas plausíveis | Evidências a coletar antes da intervenção |
|---|---|---|
| Curso lento ou hesitante | temperatura, restrição, aeração, desgaste de bomba/válvulas, problema de comando | temperatura do fluido, pressão em pontos definidos, estado do filtro, ruído, registro de falhas |
| Temperatura do óleo subindo | restrição de refrigeração, vazamento interno, viscosidade errada, perda de pressão excessiva | temperaturas ambiente e do óleo, ciclo de trabalho, condição do resfriador, dados de pressão |
| Deriva de ângulo | lote/espessura do cobre, movimento do ferramental, estado térmico, deriva de pressão/controle | cupom controlado, registro do material, verificação do ferramental, revisão do programa, pressão/temperatura |
| Vazamento repetido de vedação | dano na haste, contaminação, desalinhamento, picos de pressão, incompatibilidade da vedação | localização do vazamento, superfície da haste, análise de óleo, histórico de pressão, registro da peça instalada |
| Ruído tipo cavitação ou espuma | nível baixo, entrada de ar, restrição de sucção, arranjo de retorno | nível na condição correta, trajeto de sucção, aparência do fluido, histórico de manutenção recente |
Escale com a evidência, o número de série, o estado operacional e as mudanças recentes. Os requisitos de resposta de serviço em uma especificação de suporte pós-venda devem definir quem pode ajustar parâmetros, as informações esperadas para a resposta remota, a identificação de peças de reposição e quando o suporte no local é necessário.
Prove que a máquina está pronta para voltar à produção
A manutenção não termina quando a peça de reposição é instalada. Feche corretamente todas as conexões abertas, dê conta de ferramentas e materiais, reinstale as proteções e confirme que vazamentos ou contaminação não foram introduzidos. Os dispositivos de controle de energia são removidos apenas pelo procedimento aprovado e por pessoas autorizadas.
Execute as verificações funcionais e sem carga permitidas e, em seguida, repita o cupom de referência controlado com o mesmo material, ferramental, programa e método de medição usados para a linha de base. Inspecione a primeira peça de produção quanto ao ângulo de dobra funcional, deslocamento do plano do terminal, condição superficial e qualquer característica crítica de segurança. Se o trabalho envolveu controles, realimentação, alinhamento do ferramental ou pressão, amplie a validação para corresponder ao risco.
Por fim, registre o sintoma, a causa, o trabalho realizado, as peças e o fluido usados, as medições antes e depois, as mudanças de parâmetros, os resultados da validação e o aprovador. Esse histórico transforma a manutenção recorrente em evidência de engenharia — e torna o próximo desvio muito mais rápido de diagnosticar.
Equipamento relacionado
Dobradeira CNC de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Com que frequência o óleo hidráulico de uma dobradeira de barramento deve ser trocado?
Use os requisitos da máquina e dos fornecedores de fluido em conjunto com a análise de óleo, a contaminação, o histórico de temperatura, as horas de operação e o ambiente. Um intervalo genérico de calendário pode trocar óleo ainda utilizável cedo demais ou deixar óleo degradado em serviço por tempo demais.
O que costuma fazer uma dobradeira hidráulica de barramento perder consistência de ângulo?
Entre os possíveis fatores estão têmpera ou espessura do material, movimento do ferramental, fluido contaminado ou aerado, comportamento dependente de temperatura, instabilidade de pressão, desgaste de válvulas ou vedações, deriva de realimentação e um programa alterado. Um cupom de dobra controlado ajuda a separar a deriva da máquina da variação do material.
Quando uma máquina hidráulica de barramento deve ser parada em vez de monitorada?
Pare e siga o procedimento de parada segura e escalonamento da planta em caso de mangueira danificada, vazamento ativo de alta pressão, alarme anormal de pressão ou temperatura, movimento descontrolado, proteção ou intertravamento com falha, ruído severo, fumaça ou falha relacionada à segurança. O manual do OEM e a avaliação de riscos têm prioridade.
Como uma dobradeira de barramento deve ser liberada após a manutenção?
Feche a ordem de serviço, dê conta de ferramentas e proteções, remova os dispositivos de controle de energia somente sob o procedimento aprovado, inspecione vazamentos, execute as verificações sem carga autorizadas, faça um cupom controlado, verifique as dimensões críticas e aprove a primeira peça de produção.