
Manutenzione della piegatrice idraulica per sbarre: un programma basato sulle condizioni
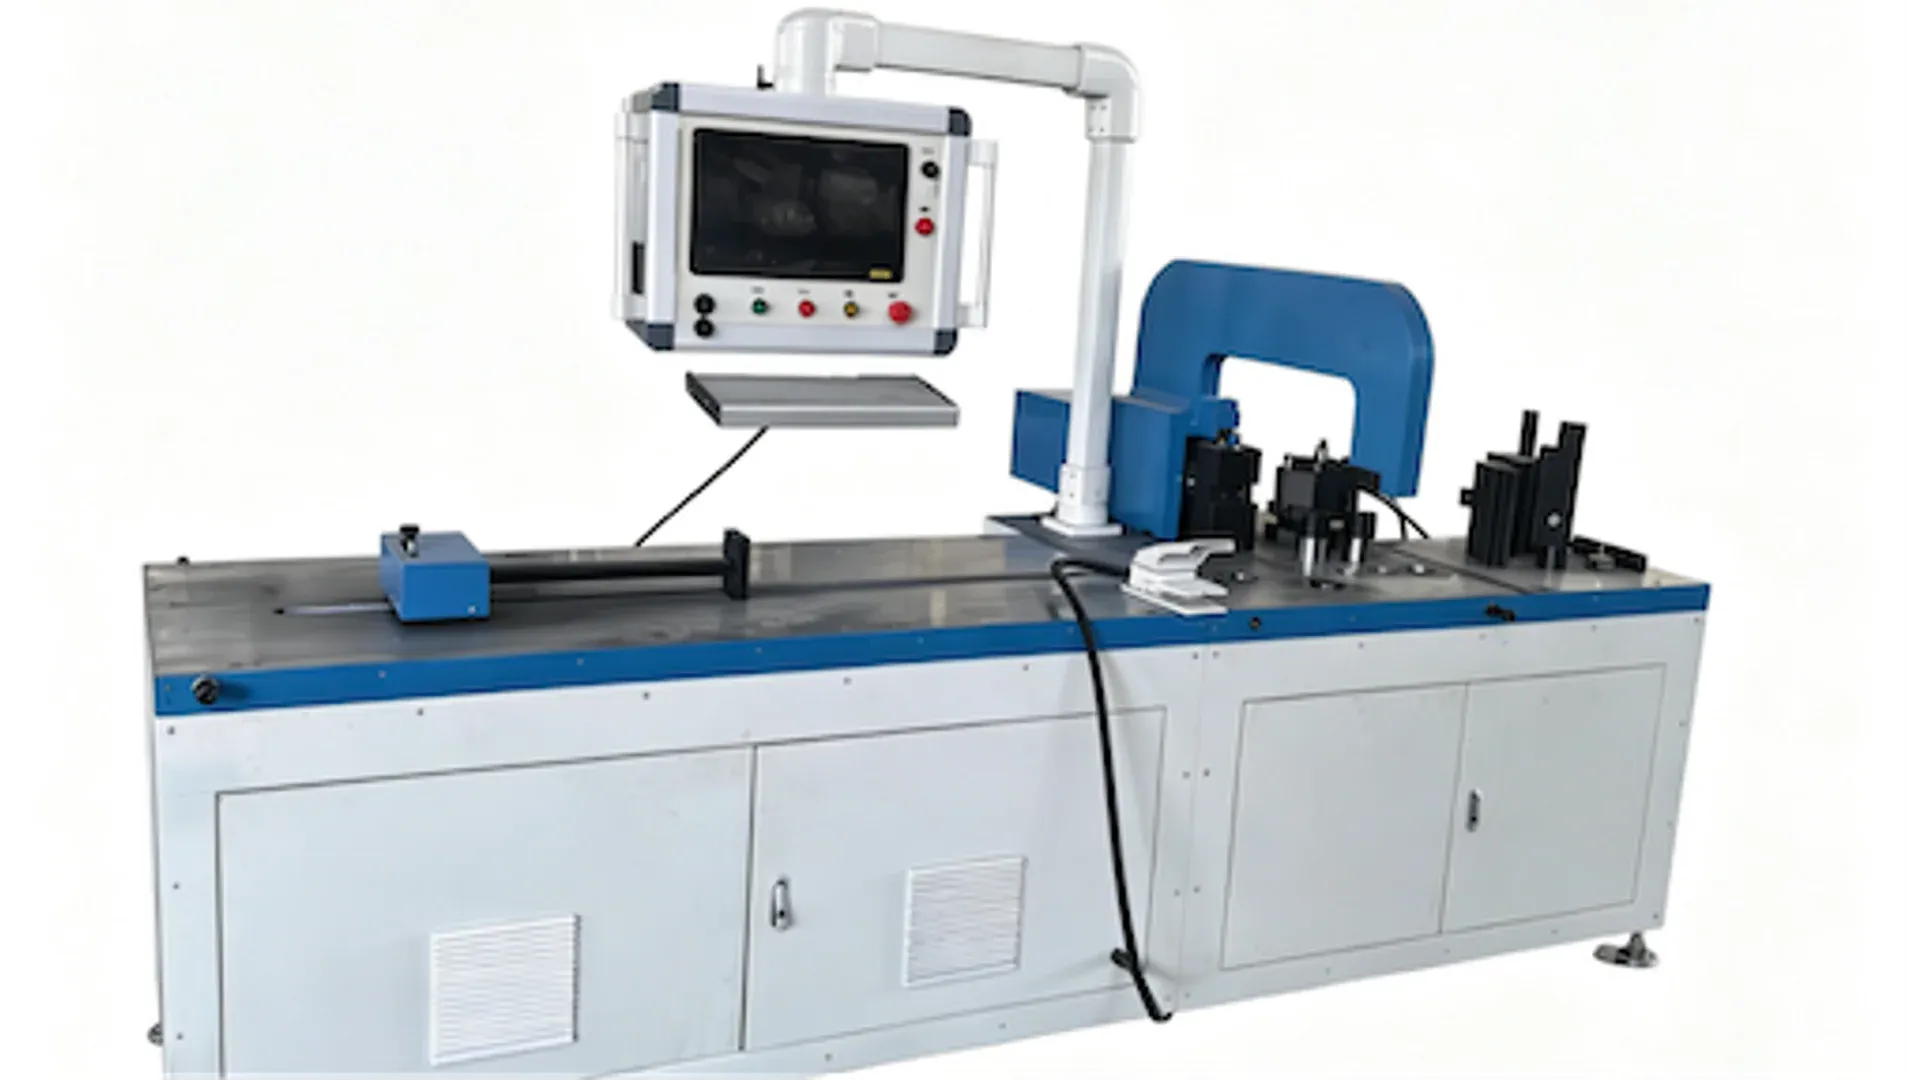
La vita utile di una piegatrice idraulica per sbarre non è determinata dalla frequenza con cui qualcuno pulisce il telaio o cambia l’olio a una data fissa. È determinata dalla capacità dello stabilimento di controllare contaminazione, calore, perdite, allineamento, energia immagazzinata e i piccoli cambiamenti che compaiono nelle piegature finite prima che diventino un guasto.
Un processo manutenibile ha tre livelli: i requisiti del costruttore della macchina, una linea di base dello stato di salute misurata e frequenze di ispezione adeguate all’impiego e all’ambiente. Uno stabilimento polveroso che lavora rame spesso su due turni non dovrebbe copiare lo stesso calendario di un’officina pulita e poco caricata. Né l’uno né l’altra dovrebbe prolungare un intervallo di manutenzione solo perché la macchina completa ancora un ciclo.
Partire da una linea di base OEM, non da un calendario generico
Prima di creare le checklist, raccogliete le informazioni controllate della macchina installata:
- modello, numero di serie, controller e revisione software;
- specifica del fluido idraulico e alternative consentite;
- capacità del serbatoio, elementi filtranti e dettagli dello sfiato;
- intervalli normali di pressione, temperatura e tempo ciclo nelle condizioni dichiarate;
- punti di lubrificazione e lubrificanti approvati;
- disegni di tubi flessibili, guarnizioni, valvole, cilindri e attrezzature;
- storico allarmi, backup dei parametri e schemi elettrici;
- requisiti di ispezione, sostituzione e taratura del manuale OEM.
La pagina della piegatrice DHAC-BB-H identifica il ruolo di lavorazione dell’apparecchiatura. Non sostituisce il manuale specifico del numero di serie né autorizza un tecnico a modificare la pressione idraulica, i parametri di sicurezza o le impostazioni del controller. Registrate questi limiti controllati nel registro di manutenzione e riservate le modifiche al personale qualificato.
Utilizzate attività a calendario dove l’invecchiamento dipende dal tempo, attività a ore di funzionamento dove l’usura segue l’impiego e trigger di condizione dove temperatura, analisi dell’olio, perdite, intasamento del filtro, rumore o qualità del pezzo forniscono prove migliori. Il risultato resta un programma, ma che reagisce alla macchina invece di presumere che tutte le vite di servizio siano identiche.
Fare dell’isolamento energetico il primo passo della manutenzione
La manutenzione idraulica può esporre un tecnico ad alimentazione elettrica, fluido in pressione, gravità, attrezzature ed energia meccanica immagazzinata. Spegnere l’HMI non è isolamento energetico. La panoramica sull’energia pericolosa dell’Occupational Safety and Health Administration statunitense include esplicitamente l’energia idraulica e descrive il ruolo delle procedure di blocco/etichettatura specifiche della macchina durante la manutenzione.
La procedura autorizzata dello stabilimento deve identificare ogni fonte di energia, punto di isolamento, passo di verifica, requisito di bloccaggio e persona responsabile. Deve considerare la pressione residua e qualsiasi elemento mobile che possa discendere o spostarsi. La risoluzione remota dei problemi non deve mai diventare un permesso per bypassare un interblocco o chiedere a un operatore di raggiungere una zona pericolosa.
Tenete separate le osservazioni operative dalle attività che richiedono accesso. Un operatore può essere autorizzato a controllare una spia di livello o un punto di perdita esterno mentre la macchina è nella sua normale condizione protetta. Aprire un quadro, scollegare una connessione idraulica, entrare in una zona attrezzature o regolare un sensore rientra nelle procedure applicabili di controllo dell’energia e lavoro sicuro.
Registrare una firma giornaliera dello stato di salute
Un’osservazione breve fatta con costanza vale più di una checklist elaborata che nessuno completa. All’inizio del turno o di una corsa di produzione definita, registrate gli elementi che possono rivelare cambiamenti senza smontare la macchina:
| Osservazione | Registrare nelle condizioni dichiarate | Escalation quando |
|---|---|---|
| Livello e aspetto del fluido | posizione della macchina, temperatura e livello dalla spia | perdita inspiegata, schiuma, torbidità o colore inatteso |
| Perdite esterne | posizione e se il trasudamento è in aumento | spruzzo attivo, tubo danneggiato, ristagno o esposizione a superfici calde |
| Rumore e movimento | ciclo normale e ritorno dell’attrezzatura | rumore simile a cavitazione, battimento, esitazione o movimento incontrollato |
| Temperatura | punto di misura e stato di produzione | fuori dall’intervallo OEM o in aumento a parità di carico |
| Tempo ciclo | un programma controllato e una condizione del materiale definite | deriva sostenuta oltre la linea di base dello stabilimento |
| Provino di piegatura | lotto del materiale, spessore, attrezzatura e programma | angolo, offset o risultato superficiale fuori dal limite di controllo |
Il provino conta perché un sintomo idraulico può manifestarsi prima come sintomo di processo. Evita anche l’errore opposto: incolpare il sistema idraulico quando un nuovo lotto di rame, uno spessore modificato, un utensile usurato o un valore di compensazione modificato hanno causato lo spostamento della piegatura. La guida all’accettazione dell’accuratezza della macchina spiega come materiale e misurazione controllati mantengano separabili queste variabili.
Non “rabboccate e dimenticate” dopo un calo del livello dell’olio. Registrate quanto è stato aggiunto e trovate il percorso della perdita. Un sistema sigillato che richiede ripetutamente fluido presenta una condizione da indagare.
Controllare la contaminazione prima di sostituire i componenti
I giochi fini di pompe e valvole rendono costosi particelle solide, acqua e fluido degradato. Il manuale di filtrazione idraulica di Parker spiega come il monitoraggio della contaminazione e la filtrazione proteggano i sistemi idraulici. La lezione pratica è più ampia dell’installare un filtro: fluido nuovo, contenitori di travaso, sfiati, tubi aperti, pratiche di riparazione e ambiente del serbatoio influenzano tutti la pulizia.
Definite un percorso di gestione del fluido pulito. Usate contenitori sigillati e identificati e attrezzature di travaso compatibili. Mantenete puliti punti di riempimento e utensili. Sostituite un filtro in base all’indicatore di condizione o all’intervallo approvato, indagate un aumento di intasamento inaspettatamente rapido ed evitate l’ingresso di sporco mentre l’alloggiamento è aperto. Non date per scontato che l’olio nuovo sia abbastanza pulito per i componenti installati senza la gestione e la verifica richieste.
Il codice di pulizia obiettivo deve derivare dai requisiti dei componenti e della macchina. Un articolo generico non può selezionarlo per una pompa, un blocco valvole, un sistema di retroazione, un fluido o una pressione di esercizio sconosciuti. Anche il campionamento dell’olio richiede un punto e una procedura coerenti e rappresentativi; un campione prelevato da una vaschetta di scarico sporca dice più della vaschetta che del fluido in circolazione.
Monitorate nel tempo il conteggio particelle, l’acqua, la viscosità, l’ossidazione o altre proprietà scelte insieme al fornitore del fluido e del laboratorio. Un singolo rapporto può identificare un problema grave. Una tendenza è migliore per decidere se stanno cambiando il fluido, la filtrazione, la temperatura di esercizio o il controllo delle infiltrazioni.
Usare misure settimanali e mensili per trovare la deriva
La frequenza esatta appartiene al piano basato sull’OEM, ma i controlli misurati devono coprire l’intero processo e non solo il serbatoio.
Ispezionate i tubi flessibili per abrasione, bolle, screpolature, posizionamenti incompatibili e raccordi sollecitati. Cercate cavi consumati, connettori allentati, flusso d’aria di raffreddamento ostruito e protezioni danneggiate. Controllate l’appoggio dell’attrezzatura, i fissaggi, i riferimenti della battuta posteriore o di posizionamento e qualsiasi superficie che influenzi il piano finale del terminale. Verificate le funzioni di sicurezza solo tramite il metodo di prova autorizzato.
La pressione è significativa solo con il contesto. Registrate punto di misura, temperatura del fluido, comando, stato dell’attrezzatura, condizione del materiale o del carico, identificazione del manometro e intervallo atteso. Aumentare una taratura di pressione di lavoro o di un limitatore per recuperare velocità o forza può mascherare un componente usurato e sovraccaricare un’altra parte; non è una scorciatoia di diagnostica.
Combinate le letture con le prove di produzione:
- frequenza di allarmi e codici guasto;
- distribuzione dei tempi ciclo per un lavoro di riferimento;
- pressione e temperatura su quel lavoro;
- storico di perdite e fluido di rabbocco;
- angolo del provino di piegatura e offset finale;
- fermate non pianificate e componenti sostituiti.
Questo set di dati è utile anche durante il processo di accettazione in fabbrica e in sito. Una linea di base stabilita all’accettazione offre alla manutenzione un confronto difendibile invece del ricordo dell’operatore di come suonava la macchina.
Gestire i sintomi con una matrice causa-prova
Un sintomo raramente dimostra il guasto di un singolo componente. Usatelo per scegliere controlli sicuri, non per ordinare componenti a caso.
| Sintomo | Cause plausibili | Prove da raccogliere prima dell’intervento |
|---|---|---|
| Corsa lenta o esitante | temperatura, intasamento, aerazione, usura pompa/valvole, problema di comando | temperatura del fluido, pressione in punti definiti, stato del filtro, rumore, registro guasti |
| Temperatura dell’olio in aumento | raffreddamento ostruito, perdite interne, viscosità errata, perdita di pressione eccessiva | temperature ambiente e olio, ciclo di lavoro, stato del raffreddatore, dati di pressione |
| Deriva dell’angolo | lotto/spessore del rame, movimento attrezzatura, stato termico, deriva pressione/controllo | provino controllato, registro materiale, controllo attrezzatura, revisione programma, pressione/temperatura |
| Perdite ripetute dalle guarnizioni | danno allo stelo, contaminazione, disallineamento, picchi di pressione, incompatibilità guarnizione | posizione perdita, superficie dello stelo, analisi olio, storico pressione, registro pezzo installato |
| Rumore simile a cavitazione o schiuma | livello basso, ingresso d’aria, aspirazione ostruita, disposizione del ritorno | livello nella condizione corretta, percorso di aspirazione, aspetto del fluido, storico manutenzione recente |
Fate escalation con prove, numero di serie, stato operativo e modifiche recenti. I requisiti di risposta del servizio in una specifica di supporto post-vendita dovrebbero definire chi può regolare i parametri, le informazioni attese per la risposta remota, l’identificazione dei ricambi e quando è richiesto il supporto in loco.
Dimostrare che la macchina è pronta a tornare in produzione
La manutenzione non è completa quando il pezzo di ricambio è installato. Chiudete correttamente tutte le connessioni aperte, rendicontate utensili e materiali, reinstallate le protezioni e confermate che non siano state introdotte perdite o contaminazione. I dispositivi di controllo dell’energia vengono rimossi solo con la procedura approvata e da persone autorizzate.
Eseguite i controlli a vuoto e funzionali consentiti, poi ripetete il provino di riferimento controllato con lo stesso materiale, attrezzatura, programma e metodo di misura usati per la linea di base. Ispezionate il primo pezzo di produzione per angolo di piegatura funzionale, offset del piano del terminale, condizione superficiale e qualsiasi caratteristica critica per la sicurezza. Se il lavoro ha riguardato controlli, retroazione, allineamento attrezzature o pressione, ampliate la validazione in base al rischio.
Infine, registrate sintomo, causa, lavoro eseguito, parti e fluido usati, misure prima e dopo, modifiche dei parametri, risultati di validazione e approvatore. Questo storico trasforma la manutenzione ricorrente in prove di ingegneria e rende la prossima deviazione molto più rapida da diagnosticare.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Con quale frequenza va cambiato l'olio idraulico in una piegatrice per sbarre?
Utilizzate insieme i requisiti della macchina e dei fornitori del fluido con l'analisi dell'olio, la contaminazione, lo storico delle temperature, le ore di funzionamento e l'ambiente. Un intervallo generico a calendario può cambiare olio ancora utilizzabile troppo presto o lasciare in servizio olio degradato troppo a lungo.
Che cosa causa comunemente la perdita di coerenza dell'angolo in una piegatrice idraulica per sbarre?
Tra i possibili fattori: tempra o spessore del materiale, movimento dell'attrezzatura, fluido contaminato o aerato, comportamento dipendente dalla temperatura, instabilità di pressione, usura di valvole o guarnizioni, deriva della retroazione e un programma modificato. Un provino di piegatura controllato aiuta a separare la deriva della macchina dalla variabilità del materiale.
Quando occorre fermare una macchina idraulica per sbarre invece di monitorarla?
Fermatevi e seguite la procedura aziendale di arresto sicuro ed escalation in caso di tubo danneggiato, perdita attiva in alta pressione, allarme anomalo di pressione o temperatura, movimento incontrollato, protezione o interblocco guasto, rumore severo, fumo o guasto legato alla sicurezza. Il manuale OEM e la valutazione dei rischi hanno priorità.
Come va rimessa in servizio una piegatrice per sbarre dopo la manutenzione?
Chiudete l'ordine di lavoro, rendicontate utensili e protezioni, rimuovete i dispositivi di controllo dell'energia solo secondo la procedura approvata, ispezionate le perdite, eseguite i controlli a vuoto autorizzati, realizzate un provino controllato, verificate le dimensioni critiche e approvate il primo pezzo di produzione.