
Điện trở tiếp xúc thanh cái: thiết kế mối nối, mô-men xiết, lớp mạ và phương pháp kiểm tra
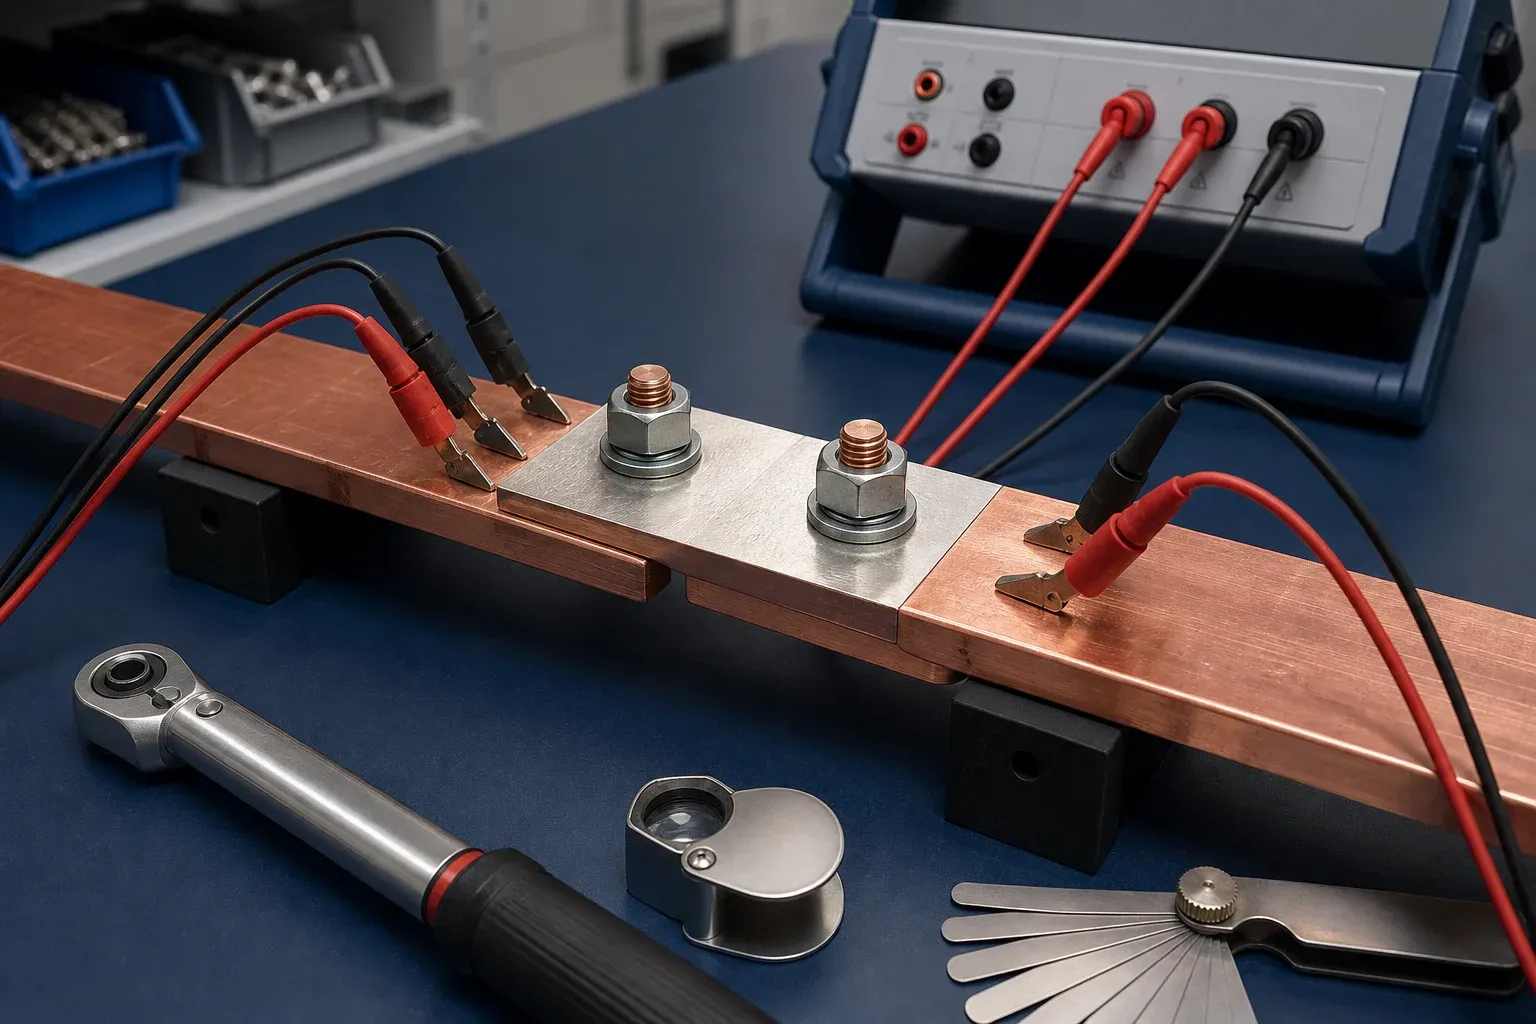
Mối nối đồng bắt bu lông không dẫn điện qua toàn bộ vùng chồng lấp nhìn thấy được. Ở quy mô hiển vi, dòng điện chỉ đi qua một lượng giới hạn các điểm tiếp xúc, nơi các đỉnh nhấp nhô bề mặt gặp nhau dưới áp lực. Màng bề mặt, ô-xít, tạp chất, lớp mạ, độ phẳng và phân bố lực kẹp quyết định số đường dẫn hiệu quả hiện có.
Vì vậy, chỉ một con số mô-men không thể chứng minh chất lượng mối nối, và một kết quả micro-ohm sao chép từ thiết kế khác không phải là giới hạn nghiệm thu hợp lệ. Một kế hoạch kiểm soát mối nối có cơ sở liên kết hình học, quy trình bề mặt, lắp ráp, đo lường và hiệu năng nhiệt.
Vì sao mối nối có điện trở lớn hơn phần dẫn khối
Ngay cả bề mặt đã đánh bóng cũng gồ ghề ở quy mô hiển vi. Diện tích dẫn điện thực nhỏ hơn vùng chồng lấp biểu kiến, nên dòng điện bị co thắt khi đi qua các điểm tiếp xúc. Màng bề mặt có thể làm tăng điện trở, trong khi áp lực tiếp xúc ổn định cao hơn có thể tăng số lượng và diện tích các điểm dẫn điện.
Điện trở khối của thanh cái cũng góp phần vào mọi phép đo thực hiện cách mối nối một khoảng. Do đó, vị trí que đo làm thay đổi giá trị báo cáo. Hãy xác định rõ phép kiểm tra chỉ gồm mặt tiếp giáp, hay vùng chồng lấp cộng phần dẫn liền kề, hay một đoạn cụm lớn hơn.
Giải thích của COMSOL về điện trở tiếp xúc điện tại mối nối bắt bu lông minh họa bản chất cơ-điện liên hợp của mặt tiếp giáp. Mô hình vẫn phụ thuộc vào các giả định về áp lực tiếp xúc và vật liệu.
Bắt đầu từ hình học và phân bố áp lực
Vùng chồng lấp của mối nối, độ dày phần dẫn, số lượng và khoảng cách bu lông, long đền hoặc phụ kiện kẹp, khoảng cách mép, khe hở lỗ và độ phẳng của thanh đều ảnh hưởng đến phân bố áp lực. Thêm một bu lông không tự động cải thiện kết quả nếu các thanh bập bênh, phụ kiện chạm đáy hoặc một vùng chịu phần lớn tải.
Bản vẽ cần xác định:
- vật liệu, độ dày và kích thước tiếp xúc của phần dẫn;
- kích thước và vị trí lỗ tròn hoặc rãnh dài;
- tình trạng bề mặt và độ hoàn thiện yêu cầu;
- quy cách phụ kiện và việc tái sử dụng được phép;
- hướng và khả năng tiếp cận khi lắp ráp;
- trình tự siết và phương pháp mô-men hoặc lực căng do dự án kiểm soát;
- mọi keo hoặc chất bôi trơn mối nối được đánh giá riêng cho thiết kế;
- ranh giới kiểm tra và thử nghiệm.
Phân tích phần tử hữu hạn hoặc phương pháp phát triển bằng giấy nhạy áp lực có thể hữu ích với mối nối đặc biệt, nhưng sản xuất cần các đặc tính đo được và quy trình lặp lại được.
Chuẩn bị bề mặt và lớp mạ thay đổi mặt tiếp giáp
Bề mặt đồng trần, thiếc và bạc không hành xử giống nhau dưới nhiệt, ô-xy hóa, lưu kho và lắp ráp. Việc làm sạch bề mặt đã mạ bằng phương pháp mài dành cho kim loại trần có thể phá hủy lớp mạ. Dùng keo chưa được phê duyệt có thể thay đổi ma sát, hành vi tiếp xúc hoặc quá trình lão hóa.
Hãy dùng quy trình hoàn thiện đã được đánh giá và hướng dẫn xử lý. Bảo vệ bề mặt tiếp xúc sau khi chế tạo và kiểm tra ngay trước khi lắp ráp để phát hiện tạp chất, vết xước sâu, mất lớp mạ hoặc dị vật. Hướng dẫn xử lý bề mặt thanh cái cung cấp bối cảnh chọn vật liệu; nó không quyết định điện trở cuối cùng của mối nối.
Các thí nghiệm đã công bố chỉ hữu ích khi giữ nguyên điều kiện của chúng. Một tài liệu nghiên cứu IEEE về điện trở tiếp xúc thanh cái có thể giúp hiểu cơ chế, nhưng phải kiểm chứng vật liệu, hình học, tải và phương pháp đo trước khi áp dụng bất kỳ kết quả số nào.
Vị trí lỗ, ba via và biến dạng do uốn đều quan trọng
Lỗ lệch khiến thợ lắp ráp phải bẩy thanh vào vị trí hoặc ép bu lông theo góc. Lực nén trước hình thành có thể hất một mép của bề mặt tiếp xúc lên. Một mối uốn quá gần mối nối cũng có thể làm biến dạng mặt phẳng đầu cực, trong khi ba via có thể cản trở việc áp khít hoặc phá hủy lớp mạ.
Kiểm tra độ phẳng đầu cực và quan hệ giữa các lỗ trên chi tiết đã tạo hình hoàn chỉnh. Một quy trình đột và cắt được kiểm soát hỗ trợ độ lặp lại, nhưng kết quả mối nối vẫn phụ thuộc vào uốn, hoàn thiện, lắp ráp và kiểm tra ở các công đoạn sau.
Mô-men xiết là dữ liệu đầu vào, không phải phép đo điện trở
Mô-men tạo lực căng bu lông một cách gián tiếp. Mối quan hệ này chịu ảnh hưởng của ma sát ren và dưới đầu bu lông, tình trạng phụ kiện, bôi trơn, lớp mạ, độ chính xác của dụng cụ, tốc độ siết và độ giãn của mối nối. Do đó, hai lần siết có mô-men danh nghĩa giống nhau có thể tạo ra lực kẹp khác nhau.
Hãy dùng phụ kiện và quy trình do đơn vị thiết kế quy định. Hiệu chuẩn hoặc kiểm định dụng cụ siết theo yêu cầu, tuân theo trình tự siết và ghi lại kết quả. Việc thay bu lông, thêm chất bôi trơn, đổi long đền hoặc siết lại sau bảo dưỡng phải theo quy trình được phê duyệt, không theo thói quen xưởng.
Đừng tăng mô-men chỉ vì điện trở cao. Trước tiên hãy xác nhận thiết lập đo, rồi kiểm tra hình học, tình trạng bề mặt, phụ kiện và lắp ráp. Xiết quá lực có thể tạo ra khuyết tật mới.
Lập kế hoạch đo micro-ohm bốn dây
Trong phương pháp bốn dây hay Kelvin, một cặp que cấp dòng điện kiểm tra và một cặp khác cảm nhận điện áp. Việc tách hai chức năng này làm giảm ảnh hưởng của điện trở que đo và kẹp.
Một quy trình khả dụng xác định:
- danh tính, kiểm định và dải đo phù hợp của thiết bị;
- tình trạng và nhiệt độ của mối nối;
- dòng điện kiểm tra và thời gian ổn định;
- vị trí que dòng điện nằm ngoài các điểm cảm nhận điện áp;
- vị trí que điện áp xác định ranh giới đo;
- phương pháp tiếp xúc bề mặt của đầu dò;
- các kiểm tra lặp lại, đảo cực hoặc nhất quán khi áp dụng;
- phép tính, ký hiệu nhiệt độ và đơn vị báo cáo;
- nguồn nghiệm thu và hành động khi kết quả bất thường.
Đo các mối nối tương đương với vị trí que tương đương. So sánh sẽ mất giá trị nếu các điểm cảm nhận dịch chuyển hoặc một kết quả bao gồm nhiều phần dẫn khối hơn.
Xác định tiêu chí nghiệm thu từ thiết kế và kế hoạch kiểm tra
Không có câu trả lời phổ quát chắc chắn cho câu hỏi «một mối nối thanh cái nên có bao nhiêu micro-ohm?». Mối nối lớn hơn, vật liệu khác, đoạn đo dài hơn hoặc dòng kiểm tra khác sẽ cho kết quả khác.
Tiêu chí nghiệm thu có thể dựa trên tính toán thiết kế đã phê duyệt, mối nối tham chiếu đã đủ điều kiện, kiểm định kiểu hoặc thiết kế, hiệu năng nhiệt quy định và đường cơ sở sản xuất được kiểm soát thống kê. Nêu rõ giá trị là giới hạn tuyệt đối, so sánh với tham chiếu hay ngưỡng kích hoạt xu hướng.
| Dữ liệu quyết định | Vì sao cần thiết |
|---|---|
| Bản vẽ mối nối và vật liệu | xác định mặt tiếp giáp vật lý |
| Ranh giới và phương pháp kiểm tra | làm cho kết quả so sánh được |
| Cơ sở tham chiếu hoặc kiểm định | gắn điện trở với hiệu năng đã được chứng minh |
| Điều kiện nhiệt độ | điện trở thay đổi theo nhiệt độ |
| Năng lực thiết bị | thiết lập độ phân giải và độ không đảm bảo đáng tin cậy |
| Quy tắc xử lý | ngăn siết lại tùy tiện hoặc sửa chữa chưa phê duyệt |
Trong bối cảnh tủ đóng cắt theo IEC, hãy dùng khung kiểm định lắp ráp của dự án thay vì coi phép kiểm micro-ohm là thay thế cho kiểm định độ tăng nhiệt hoặc ngắn mạch.
Với thiết bị đã lắp đặt và đang mang điện, kiểm tra hồng ngoại có thể sàng lọc mối nối trước khi cắt điện, nhưng độ phát xạ của đồng trần và tải vận hành có thể làm sai lệch kết quả biểu kiến. Quy trình chụp ảnh nhiệt thanh cái 2026 chỉ cách ghi lại các điều kiện so sánh được và biến một dạng nhiệt thành cuộc điều tra thay vì một chẩn đoán phỏng đoán.
Chẩn đoán điện trở cao một cách hệ thống
| Phát hiện | Kiểm tra tiếp theo | Tránh |
|---|---|---|
| Một kết quả đọc không nhất quán | tiếp xúc đầu dò, vị trí que, dải đo thiết bị | sửa lại mối nối trước khi xác nhận phép kiểm tra |
| Kết quả cao lặp lại trên một mối nối | độ phẳng, tạp chất, phụ kiện, hồ sơ mô-men | tăng mô-men một cách mù quáng |
| Kết quả cao trên cả lô | lô hoàn thiện, vật liệu, dụng cụ lắp ráp, thay đổi quy trình | coi mỗi chi tiết là khuyết tật riêng lẻ |
| Điện trở tăng sau các chu kỳ | độ giãn, chuyển động nhiệt, lớp mạ, phân bố áp lực | dùng kết quả ban đầu làm bằng chứng cho toàn vòng đời |
| Điện trở đạt nhưng mối nối nóng | phân bố dòng điện, làm mát, vị trí cảm biến, nguồn lân cận | cho rằng phép kiểm điện bao trùm hành vi nhiệt của hệ thống |
Điện trở mối nối thuộc quy trình chế tạo thanh cái cho tủ đóng cắt rộng hơn. Hãy thiết kế mặt tiếp giáp, chế tạo đầu cực chính xác, lắp ráp theo quy trình được kiểm soát và kiểm tra theo ranh giới rõ ràng.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Điện trở tiếp xúc nào là chấp nhận được cho một mối nối thanh cái?
Không có giá trị micro-ohm phổ quát cho mọi mối nối thanh cái. Tiêu chí nghiệm thu phải được suy ra từ thiết kế mối nối, vật liệu, lớp mạ, hình học, phụ kiện, độ tăng nhiệt và cơ sở kiểm định, phương pháp kiểm tra và tham chiếu đã thống nhất hoặc quy cách dự án.
Điện trở tiếp xúc thanh cái được đo như thế nào?
Phương pháp Kelvin bốn dây thường được dùng để tách dòng điện kiểm tra khỏi dây cảm nhận điện áp. Quy trình phải xác định dòng điện, vị trí que, nhiệt độ, tình trạng bề mặt, kiểm định thiết bị, thời gian ổn định, cực tính hoặc các lần đọc lặp và ranh giới chính xác được tính vào kết quả.
Mô-men xiết cao hơn có luôn giảm điện trở mối nối?
Không. Mô-men là cách gián tiếp tạo lực kẹp và chịu ảnh hưởng của ma sát, phụ kiện, bôi trơn, trình tự và tình trạng dụng cụ. Mô-men quá mức có thể làm hỏng ren, phụ kiện hoặc phần dẫn mà không tạo ra phân bố áp lực lành mạnh.
Mạ thiếc và mạ bạc ảnh hưởng thế nào đến mối nối thanh cái bắt bu lông?
Lớp mạ thay đổi hóa học và hành vi của bề mặt tiếp xúc, nhưng tác động phụ thuộc vào toàn bộ mối nối, độ dày và tình trạng lớp phủ, quy trình lắp ráp, nhiệt độ và môi trường. Hãy dùng lớp hoàn thiện đã được đánh giá và không pha trộn các cách chuẩn bị khác nhau khi chưa xem xét.
Lỗ lệch có làm tăng điện trở mối nối thanh cái không?
Chúng có thể góp phần bằng cách ép thanh ra khỏi mặt phẳng, giảm vùng chồng lấp hữu ích hoặc tạo áp lực không đều. Căn chỉnh lỗ không phải biến số duy nhất, nên kết quả cao cần được chẩn đoán trên hình học, bề mặt, phụ kiện, lắp ráp và thiết lập đo.