
Maszyny do produkcji szyn prądowych dla pojazdów elektrycznych: dopasuj maszynę do przewodnika
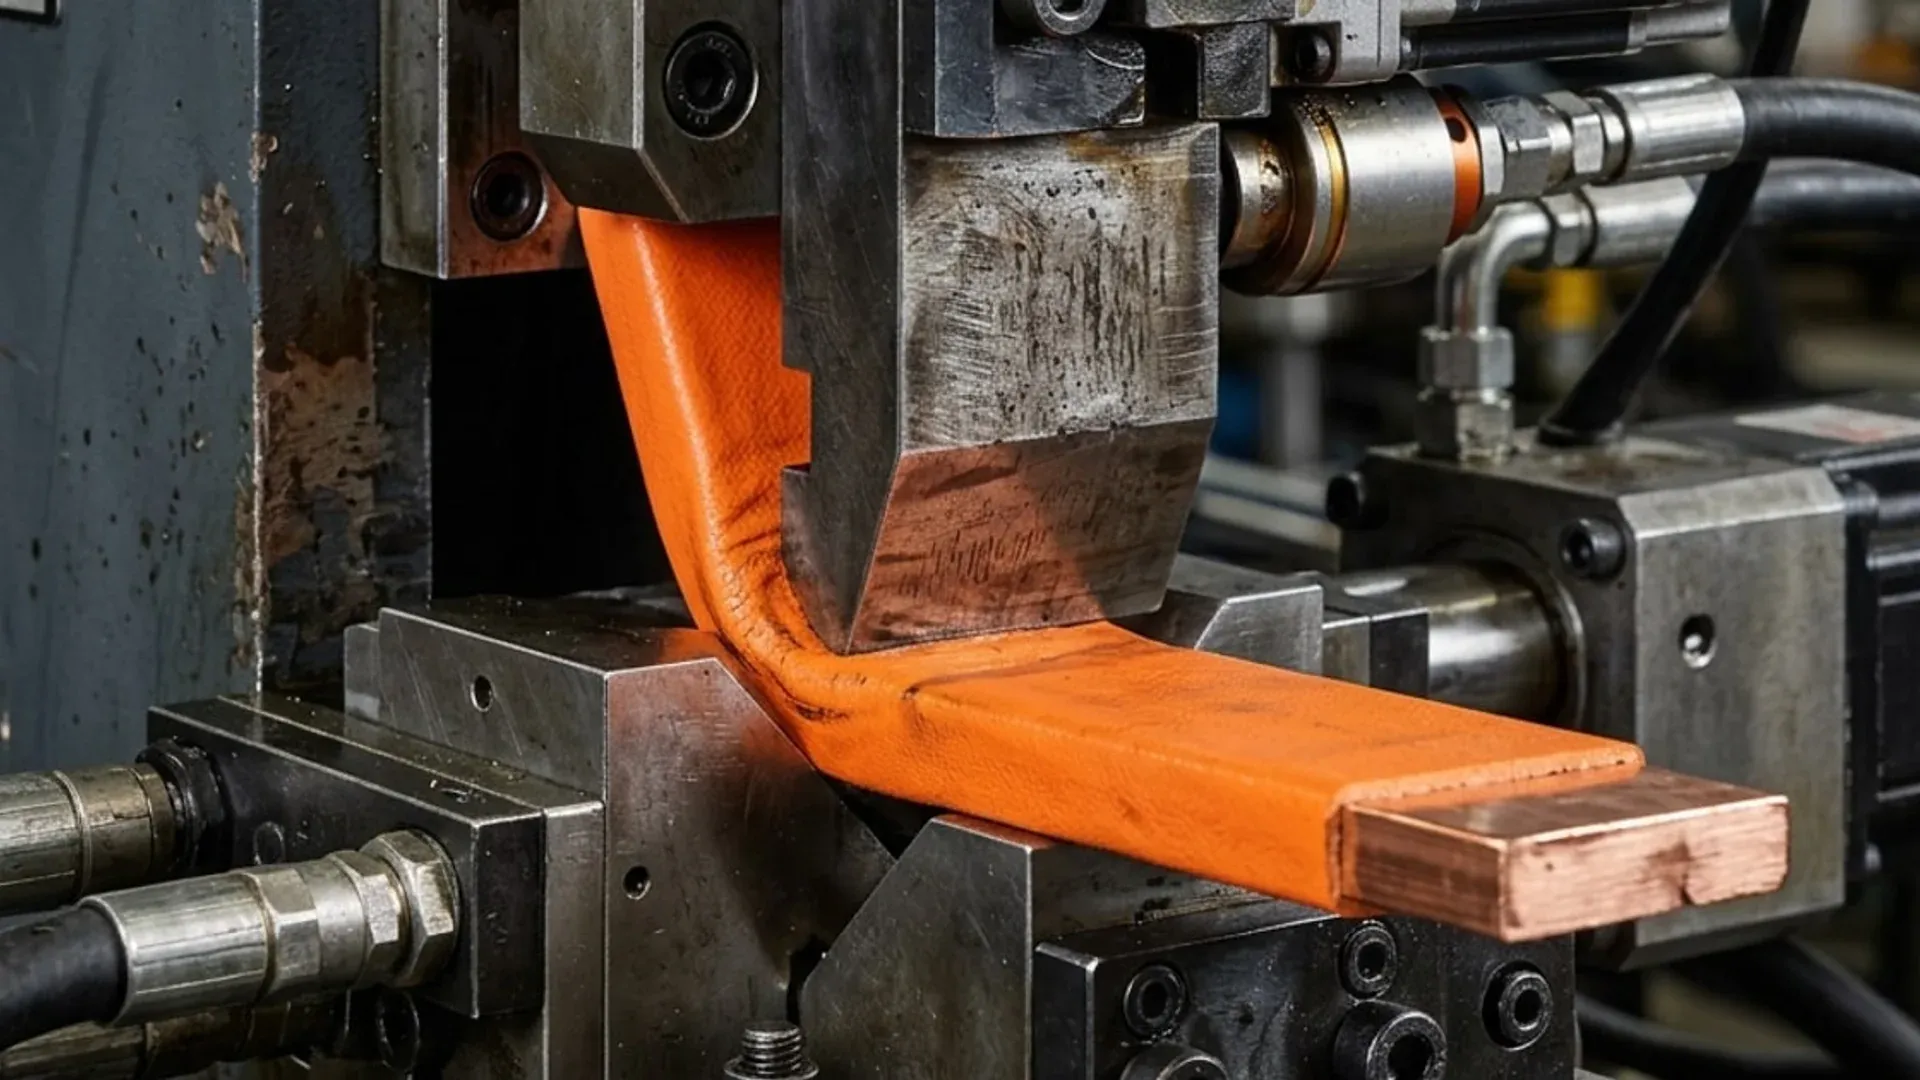
Maszyny do produkcji szyn prądowych dla pojazdów elektrycznych (EV) należy wybierać po ustaleniu typu przewodnika. Urządzenia CNC do wykrawania, cięcia i gięcia pasują do wielu sztywnych szyn miedzianych i aluminiowych. Nie zastępują tłoczenia progresywnego dla cienkich części wielkoseryjnych, systemów laminowania i izolacji dla szyn laminowanych, urządzeń do łączenia folii dla połączeń elastycznych ani stanowisk spawania i testów elektrycznych.
Ta granica procesu jest coraz ważniejsza wraz ze wzrostem zastosowań. IEA Global EV Outlook 2026 Międzynarodowej Agencji Energetycznej podaje, że sprzedaż samochodów elektrycznych przekroczyła 20 milionów w 2025 roku i prognozuje około 23 milionów w 2026 roku. Liczby te opisują popyt na pojazdy, a nie jeden projekt szyny. Nabywca nadal musi sklasyfikować własne przewodniki przed określeniem specyfikacji maszyn.
Podziel rodzinę produktów według konstrukcji przewodnika
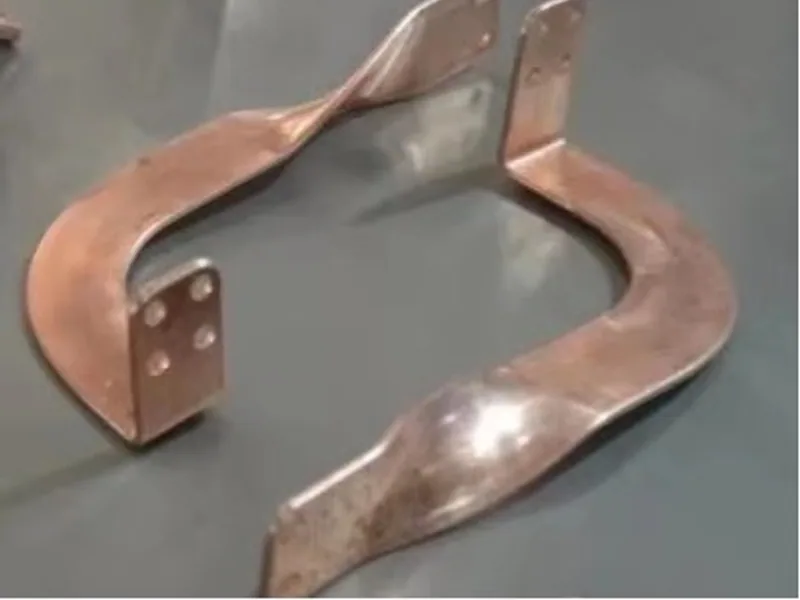
Termin EV busbar (szyna prądowa pojazdu elektrycznego) obejmuje części wytwarzane zasadniczo różnymi drogami. Przydatne założenia doboru maszyn zaczynają się od konstrukcji, grubości, wielkości partii i metody łączenia.
| Rodzina przewodników | Typowe procesy podstawowe | Gdzie pasują urządzenia CNC do wykrawania, cięcia i gięcia |
|---|---|---|
| Sztywna szyna miedziana lub aluminiowa | Cięcie, wykrawanie, gięcie, obróbka wykańczająca, izolowanie i kontrola | Mocne dopasowanie, gdy część mieści się w granicach szyny i oprzyrządowania |
| Cienkie tłoczone połączenie | Podawanie z kręgu, tłoczenie progresywne, czyszczenie i galwanizowanie | Zwykle poza ekonomicznym i wymiarowym zakresem maszyny do obróbki szyn |
| Elastyczne połączenie foliowe lub plecione | Przygotowanie stosu lub plecionki, łączenie, formowanie końcówek i izolacja | Może wymagać odrębnych urządzeń do folii, spawania lub prasowania; sztywne końcówki mogą nadal wymagać obróbki wtórnej |
| Szyna laminowana | Przygotowanie przewodnika, warstwowanie dielektryka, laminowanie, uszczelnianie krawędzi i testy | Urządzenia CNC do szyn mogą przygotować sztywne warstwy przewodzące, ale nie wykonują pełnej ścieżki laminowania |
Ta klasyfikacja chroni przed traktowaniem „cięcie, wykrawanie i gięcie” jako kompletnej linii do połączeń bateryjnych. Poradnik po szynach laminowanych omawia szczegółowiej względy elektryczne i produkcyjne rodziny laminowanej.
Określ okno procesu szyny sztywnej
Dla przewodnika sztywnego należy zebrać gatunek i stan materiału, szerokość i grubość wyjściową, geometrię otworów i szczelin, promienie gięcia, długości kołnierzy, stan powierzchni i obrys gotowej części. Okno procesu powinno wskazywać, które cechy powstają przed i po galwanizowaniu lub izolowaniu.
Serwohydrauliczna giętarka do szyn może być kandydatem do kontrolowanego formowania sztywnych części. Karta produktu DHAC-BB-H podaje 400 kN siły nominalnej, dokładność gięcia ±0,2° oraz minimalną wewnętrzną szerokość gięcia w kształcie U wynoszącą 40 mm z odpowiednim oprzyrządowaniem. Wartości te nie są uniwersalnymi specyfikacjami dla EV. Rzeczywisty stop, stan materiału, orientacja gięcia i dostęp oprzyrządowania decydują, czy część klienta jest wykonalna.
Stanowisko 3 w 1 do obróbki szyn może obsługiwać prototypy i mieszane sztywne części o mniejszej wielkości partii, gdy wykrawanie, cięcie i gięcie muszą pozostać dostępne w jednej komórce. Podana maksymalna zdolność gięcia na płasko wynosi 15 × 160 mm, ale praktycznym ograniczeniem dla kompaktowego złącza może być raczej prześwit oprzyrządowania wokół krótkiego kołnierza.
Wybierz sekwencję operacji pod kątem ryzyka powierzchniowego
Stan powierzchni zmienia trasę. Miedź naga jest łatwiejsza do mocowania i formowania, ale może później wymagać czyszczenia, maskowania, galwanizowania lub izolacji. Przewodnik galwanizowany lub wstępnie izolowany pozwala uniknąć części późniejszej obsługi, ale wprowadza ryzyko uszkodzenia przy każdym kontakcie z podporą, mocowaniem i oprzyrządowaniem.
Wykonaj próbki dla docelowej sekwencji, zamiast zakładać, że miękka wkładka rozwiąże każdy problem. Skontroluj pod kątem:
- zadrapań lub wgnieceń w strefach kontaktu;
- pęknięć, zmarszczek lub zbieleń na powłoce izolacyjnej;
- przemieszczenia lub łuszczenia się galwanizacji w pobliżu gięcia;
- zadziorów lub ostrych krawędzi, które mogą przeciąć późniejszą warstwę dielektryczną;
- przemieszczeń wymiarowych po zwolnieniu części z oprzyrządowania.
Wybór między miedzią a aluminium zmienia także reakcję na gięcie, przygotowanie złącza i strategię powierzchniową. Poradnik wyboru miedź kontra aluminium dla EV należy rozstrzygnąć przed zatwierdzeniem oprzyrządowania.
Trzymaj laminowanie, łączenie i testy poza zakresem niewłaściwej maszyny
Komórka CNC do szyn sztywnych może przygotować wykroje przewodników do zespołu laminowanego. Nie zapewnia automatycznie warstwowania dielektryka, laminowania próżniowego lub termicznego, uszczelniania krawędzi, kontroli wyładowań niezupełnych, spawania, pomiaru rezystancji ani testu wytrzymałości dielektrycznej (hipot).
Określ granice wyposażenia dla każdej rodziny produktów:
- Przygotowanie przewodnika: cięcie, otwory, szczeliny, stan krawędzi i formowanie.
- Powierzchnia i dielektryk: czyszczenie, galwanizowanie, powłoka, folia lub izolacja formowana.
- Łączenie: laserowe, ultradźwiękowe, rezystancyjne lub inny zatwierdzony proces łączenia.
- Identyfikacja: trwałe znakowanie części i partii powiązane z zapisami produkcyjnymi.
- Weryfikacja: testy wymiarowe, wizualne, elektryczne i specyficzne dla zastosowania.
Poradnik identyfikowalności miedzianych szyn prądowych omawia decyzje dotyczące znakowania i kodu Data Matrix. Powinien pozostać odrębną operacją jakościową, a nie być domyślnie przypisywany sterownikowi obrabiarki.
Określ pomiar od interfejsu montażowego
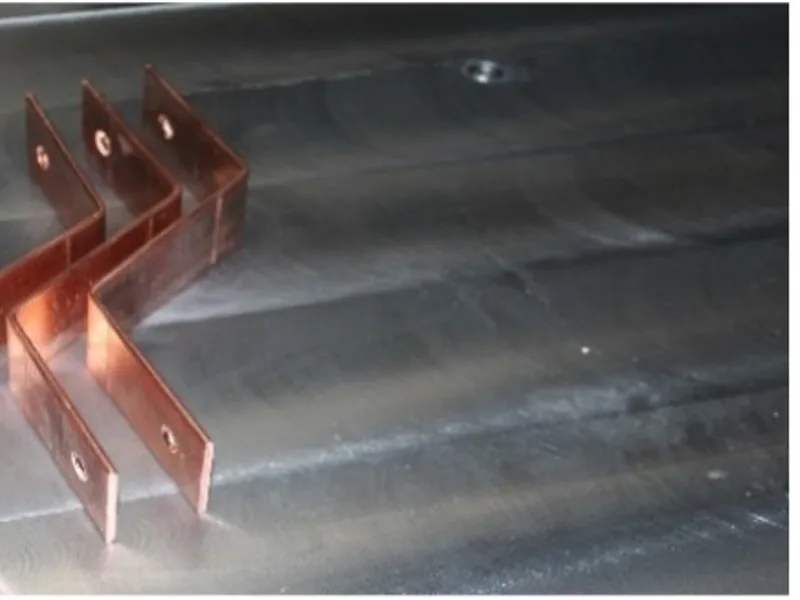
Szyna prądowa dla EV jest akceptowana, ponieważ pasuje i działa w swoim dalszym montażu, a nie dlatego, że pojedynczy kąt jest poprawny. Zidentyfikuj bazy (datums) i cechy funkcjonalne sterujące montażem ogniw, modułów, falowników lub rozdziału energii.
Dla formowanej szyny sztywnej plan kontroli może wymagać pozycji otworów, orientacji pól stykowych, kąta gięcia, obrysu w stanie swobodnym i prześwitu do sąsiednich komponentów. Dla części laminowanych dodaj uszczelnienie krawędzi, dopasowanie przewodników, pokrycie dielektryczne i testy elektryczne określone w projekcie produktu.
Nie ustalaj tolerancji płaskości lub gięcia bez wskazania, jak część jest podparta. Elastyczny lub cienki przewodnik można podczas kontroli zmusić do kształtu przechodzącego test, a podczas montażu wróci sprężynowo do innego położenia.
Wykonaj próbki najgorszego przypadku, nie część wystawową
Wybierz próbki z granic rodziny produktów:
- najwęższy kołnierz, który stanowi wyzwanie dla dostępu oprzyrządowania;
- najmniejszy dopuszczalny promień wewnętrzny;
- najgęstszy układ otworów lub szczelin;
- najbardziej wrażliwy na powierzchnię stan powłoki lub izolacji;
- najdłuższa geometria, która stanowi wyzwanie dla podparcia i obsługi gotowej części.
Zarejestruj partię materiału, stan materiału, rewizję programu, identyfikatory oprzyrządowania i metodę kontroli. Jeśli dostawca zastąpi łatwiejszy materiał lub usunie izolację na potrzeby demonstracji, zapisz ten warunek jako niezweryfikowany, zamiast uznawać próbkę za równoważną.
Poproś o macierz odpowiedzialności procesowej
Oferta powinna określać, które urządzenie wykonuje każdą operację, kto dostarcza oprzyrządowanie lub uchwyt, jaki plik wejściowy jest wymagany i jak wynik zostanie odebrany. Uwzględnij jasną listę wyłączeń dla tłoczenia, laminowania, izolacji, spawania i testów elektrycznych, gdy te operacje są poza zakresem.
Rozwiązanie dla szyn EV i nowej energii można wykorzystać do omówienia wymagań wykrawania i gięcia sztywnych części. Użytecznym rezultatem nie jest obietnica uniwersalnej linii EV. Jest nim udokumentowana ścieżka pokazująca, gdzie pasuje proponowana maszyna, gdzie się kończy i jak nabywca zweryfikuje przekazanie do następnego procesu.
Powiązana maszyna
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy jedna maszyna CNC do szyn prądowych może wytworzyć każdą szynę dla EV?
Nie. Maszyna CNC do wykrawania, cięcia i gięcia może obsłużyć wiele sztywnych przewodników miedzianych lub aluminiowych, ale cienkie tłoczone połączenia, stosy elastycznej folii, szyny laminowane, procesy izolowania i zespoły spawane wymagają innych urządzeń i sterowania.
Kiedy giętarka serwohydrauliczna jest przydatna dla szyn EV?
Jest przydatna dla sztywnych przewodników wymagających powtarzalnych gięć płaskich, przesuniętych, Z lub U w obrębie obrysu maszyny i oprzyrządowania. Nabywca powinien przetestować rzeczywisty stop, stan materiału oraz warunki powłoki lub izolacji, ponieważ sprężynowanie i uszkodzenia powierzchni zależą od całej części.
Czy szynę prądową dla EV należy giąć przed izolacją czy po niej?
Sekwencja zależy od produktu. Materiał wstępnie izolowany wymaga oprzyrządowania i mocowania, które nie uszkodzą powłoki, natomiast izolowanie po formowaniu wprowadza własne kontrole maskowania, pokrycia i wymiarów. Zweryfikuj wybraną sekwencję na materiale produkcyjnym i pod kątem wymagań dielektrycznych.
Jakie próbki należy wykorzystać do zatwierdzenia maszyn do szyn prądowych dla EV?
Użyj najwęższego kołnierza, najciaśniejszego dozwolonego gięcia, najgęstszego układu otworów i najbardziej wrażliwego na powierzchnię stanu powłoki lub izolacji z docelowej rodziny produktów. Skontroluj geometrię, zadziory, uszkodzenia powłoki lub izolacji, czystość i dopasowanie w dalszym montażu.