
Equipamentos de fabricação de barramentos para veículos elétricos: combine a máquina ao condutor
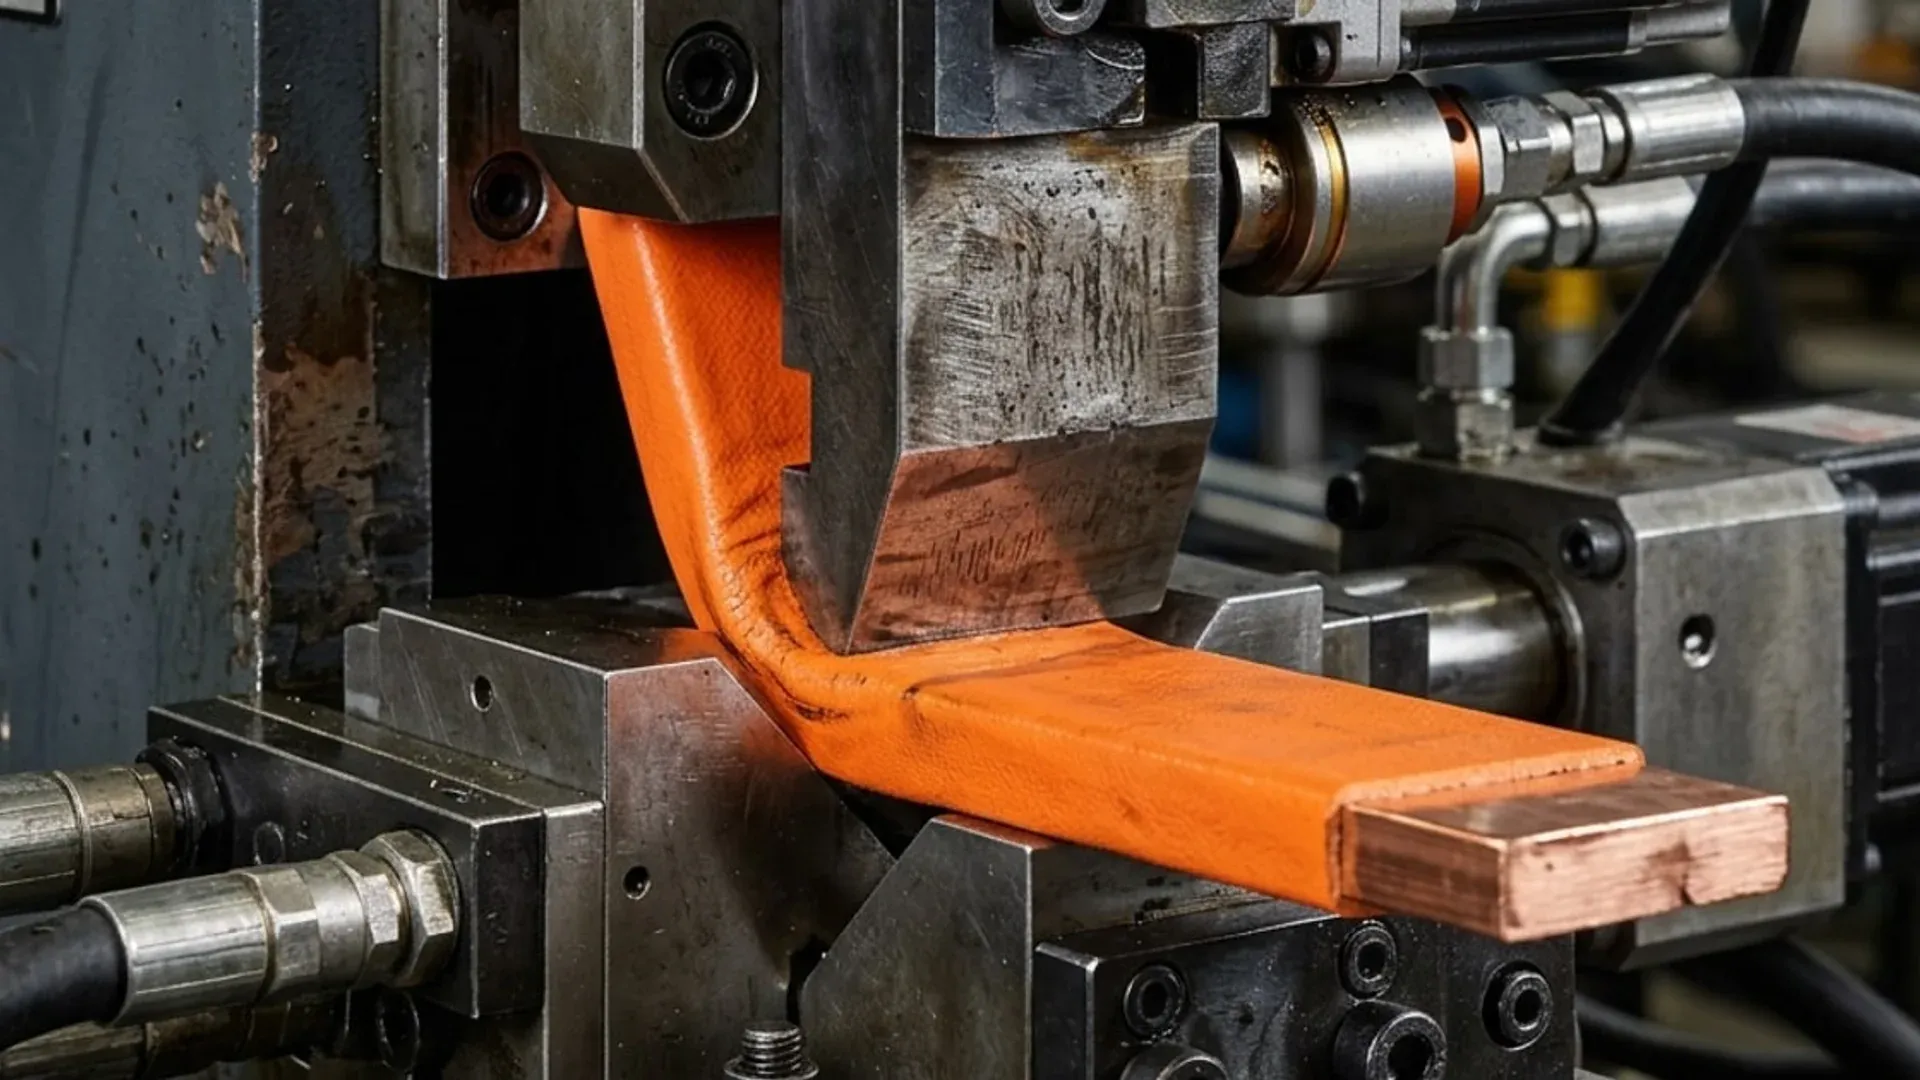
Os equipamentos de fabricação de barramentos para veículos elétricos (EV) devem ser selecionados após a definição do tipo de condutor. Equipamentos de puncionamento, cisalhamento e dobra CNC atendem a muitos barramentos rígidos de cobre e alumínio. Não substituem a estampagem progressiva para peças finas de alto volume, os sistemas de laminação e isolamento para barramentos laminados, os equipamentos de união de folhas para ligações flexíveis, nem as estações de solda e ensaio elétrico.
Essa fronteira de processo é cada vez mais importante à medida que a aplicação cresce. O IEA Global EV Outlook 2026, da Agência Internacional de Energia, informa que as vendas de carros elétricos ultrapassaram 20 milhões em 2025 e projeta cerca de 23 milhões em 2026. Esses números descrevem a demanda de veículos, não um único projeto de barramento. O comprador ainda precisa classificar os próprios condutores antes de especificar a máquina.
Divida a família de produtos pela construção do condutor
O termo EV busbar (barramento para veículo elétrico) abrange peças fabricadas por rotas substancialmente diferentes. Um briefing de equipamento útil começa pela construção, espessura, volume de lote e método de união.
| Família de condutor | Processos primários típicos | Onde o equipamento de puncionamento, cisalhamento e dobra CNC se encaixa |
|---|---|---|
| Barra rígida de cobre ou alumínio | Corte, puncionamento, dobra, acabamento, isolamento e inspeção | Encaixe forte quando a peça permanece dentro dos limites de barra e ferramental |
| Interconexão fina estampada | Alimentação por bobina, estampagem progressiva, limpeza e galvanoplastia | Normalmente fora do alcance econômico e dimensional de uma máquina de processamento de barras |
| Ligação flexível de folha ou trança | Preparação do empilhamento ou da trança, união, conformação de terminais e isolamento | Pode exigir equipamentos separados de folha, solda ou prensagem; terminais rígidos ainda podem exigir trabalho secundário |
| Barramento laminado | Preparação do condutor, disposição dielétrica, laminação, vedação de bordas e ensaio | O equipamento CNC de barras pode preparar camadas condutoras rígidas, mas não executa a rota completa de laminação |
Essa classificação impede que um fornecedor trate “cortar, puncionar e dobrar” como uma linha completa de interconexão de baterias. O guia de barramentos laminados cobre em mais detalhes as considerações elétricas e de fabricação da família laminada.
Defina a janela de processo do barramento rígido
Para um condutor rígido, reúna o grau e o temperamento do material, a largura e a espessura iniciais, a geometria de furos e rasgos, os raios de dobra, os comprimentos de flange, a condição superficial e o envelope acabado. A janela de processo deve identificar quais recursos são produzidos antes e depois da galvanoplastia ou do isolamento.
Uma dobradeira servo-hidráulica de barramentos pode ser candidata para a conformação controlada de peças rígidas. A página do produto DHAC-BB-H publica 400 kN de força nominal, precisão de dobra de ±0,2° e largura interna mínima de dobra em U de 40 mm com o ferramental correspondente. Esses valores não são especificações universais para EV. A liga real, o temperamento, a orientação da dobra e o acesso do ferramental determinam se a peça do cliente é viável.
Uma estação de trabalho 3 em 1 para barramentos pode apoiar protótipos e peças rígidas mistas de menor volume quando puncionamento, cisalhamento e dobra precisam permanecer disponíveis em uma única célula. Sua capacidade máxima publicada de dobra plana é de 15 × 160 mm, mas o limite prático para um conector compacto pode ser, em vez disso, a folga do ferramental ao redor de uma flange curta.
Escolha a sequência de operações em função do risco superficial
A condição superficial muda a rota. O cobre nu é mais fácil de fixar e conformar, mas pode exigir depois limpeza, mascaramento, galvanoplastia ou isolamento. Um condutor galvanizado ou pré-isolado evita parte do manuseio posterior, mas introduz risco de dano em cada apoio, fixação e contato com o ferramental.
Produza peças de teste para a sequência pretendida em vez de presumir que uma inserção macia resolve todos os problemas. Inspecione:
- riscos ou amassados nas áreas de contato;
- trincas, rugas ou branqueamento na capa de isolamento;
- deslocamento ou descamação da galvanoplastia perto de uma dobra;
- rebarbas ou bordos afiados que podem cortar uma camada dielétrica posterior;
- movimento dimensional após a liberação da peça do ferramental.
A escolha entre cobre e alumínio também altera a resposta à dobra, a preparação da junta e a estratégia superficial. O guia de seleção cobre versus alumínio para EV deve ser resolvido antes da aprovação do ferramental.
Mantenha laminação, união e ensaio fora do escopo da máquina errada
Uma célula CNC de barramentos rígidos pode preparar blanks de condutor para uma montagem laminada. Ela não fornece automaticamente disposição dielétrica, laminação a vácuo ou térmica, vedação de bordas, controle de descargas parciais, solda, medição de resistência ou ensaio de rigidez dielétrica (hipot).
Escreva uma fronteira de equipamentos para cada família de produto:
- Preparação do condutor: corte, furos, rasgos, condição de bordas e conformação.
- Superfície e dielétrico: limpeza, galvanoplastia, revestimento, filme ou isolamento moldado.
- União: laser, ultrassom, resistência ou outro processo de união aprovado.
- Identificação: marcação durável de peça e lote vinculada aos registros de produção.
- Verificação: ensaios dimensionais, visuais, elétricos e específicos da aplicação.
O guia de rastreabilidade de barramentos de cobre cobre as decisões de marcação e data matrix. Ele deve permanecer uma operação de qualidade separada, em vez de ser implícito pelo controlador de usinagem.
Especifique a medição a partir da interface da montagem
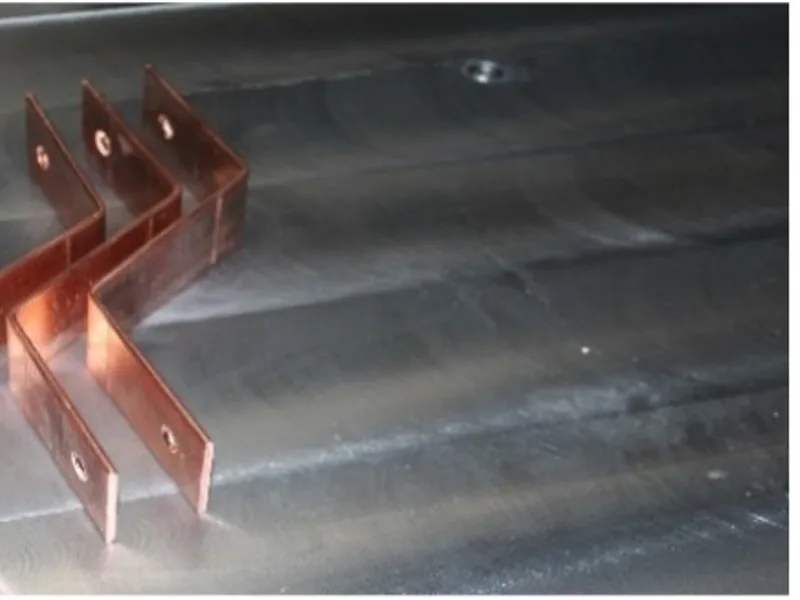
Um barramento para EV é aceito porque se encaixa e funciona na montagem a jusante, não porque um ângulo isolado está correto. Identifique os datums e as características funcionais que controlam a montagem de células, módulos, inversores ou distribuição de energia.
Para um barramento rígido conformado, o plano de inspeção pode exigir posição dos furos, orientação das almofadas de terminal, ângulo de dobra, envelope em estado livre e folga para os componentes vizinhos. Para peças laminadas, adicione vedação de bordas, registro de condutores, cobertura dielétrica e ensaios elétricos definidos pelo projeto do produto.
Não defina uma tolerância de planicidade ou de dobra sem indicar como a peça é apoiada. Um condutor flexível ou fino pode ser forçado a uma forma aprovada durante a inspeção e retornar elasticamente durante a montagem.
Execute amostras de pior caso, não uma peça de showroom
Selecione peças de teste nos limites da família de produtos:
- a flange mais estreita que desafia o acesso do ferramental;
- o menor raio interno permitido;
- o padrão de furos ou rasgos mais denso;
- a condição de revestimento ou isolamento mais sensível à superfície;
- a geometria mais longa que desafia o apoio e o manuseio da peça acabada.
Registre o lote de material, o temperamento, a revisão do programa, os identificadores do ferramental e o método de inspeção. Se um fornecedor substituir material mais fácil ou remover o isolamento para a demonstração, registre essa condição como não verificada em vez de aceitar a amostra como equivalente.
Peça uma matriz de responsabilidade do processo
A cotação deve indicar qual equipamento executa cada operação, quem fornece o ferramental ou o dispositivo, qual arquivo de entrada é necessário e como o resultado será aceito. Inclua uma lista clara de exclusões para estampagem, laminação, isolamento, solda e ensaio elétrico quando essas operações estiverem fora do escopo.
A solução de barramentos para EV e nova energia pode ser usada para discutir requisitos de puncionamento e dobra de peças rígidas. O resultado útil não é a promessa de uma linha EV universal. É uma rota documentada que mostra onde a máquina proposta se encaixa, onde ela para e como o comprador verificará a transferência para o próximo processo.
Equipamento relacionado
Dobradeira CNC de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Uma única máquina CNC de barramentos pode fabricar todos os barramentos para EV?
Não. Uma máquina CNC de puncionamento, cisalhamento e dobra pode atender muitos condutores rígidos de cobre ou alumínio, mas interconexões finas estampadas, pilhas de folhas flexíveis, barramentos laminados, processos de isolamento e conjuntos soldados exigem equipamentos e controles diferentes.
Quando uma dobradeira servo-hidráulica é útil para barramentos de EV?
Ela é útil para condutores rígidos que precisam de dobras planas, deslocadas, em Z ou em U repetíveis dentro do envelope da máquina e do ferramental. O comprador deve testar a liga, o temperamento e a condição de revestimento ou isolamento reais, porque o retorno elástico e o dano superficial dependem da peça completa.
Um barramento de EV deve ser dobrado antes ou depois do isolamento?
A sequência é específica de cada produto. O material pré-isolado precisa de ferramental e fixação que evitem danos à capa, enquanto o isolamento após a conformação introduz seus próprios controles de mascaramento, cobertura e dimensionais. Valide a sequência escolhida com o material de produção e os requisitos dielétricos.
Quais amostras devem ser usadas para aprovar equipamentos de barramentos de EV?
Use a flange mais estreita, a dobra permitida mais fechada, o padrão de furos mais denso e a condição superficial mais sensível da família de produtos pretendida. Inspecione geometria, rebarbas, danos a revestimento ou isolamento, limpeza e ajuste na montagem a jusante.