
EV bara üretim ekipmanları: makineyi iletkene göre eşleştirin
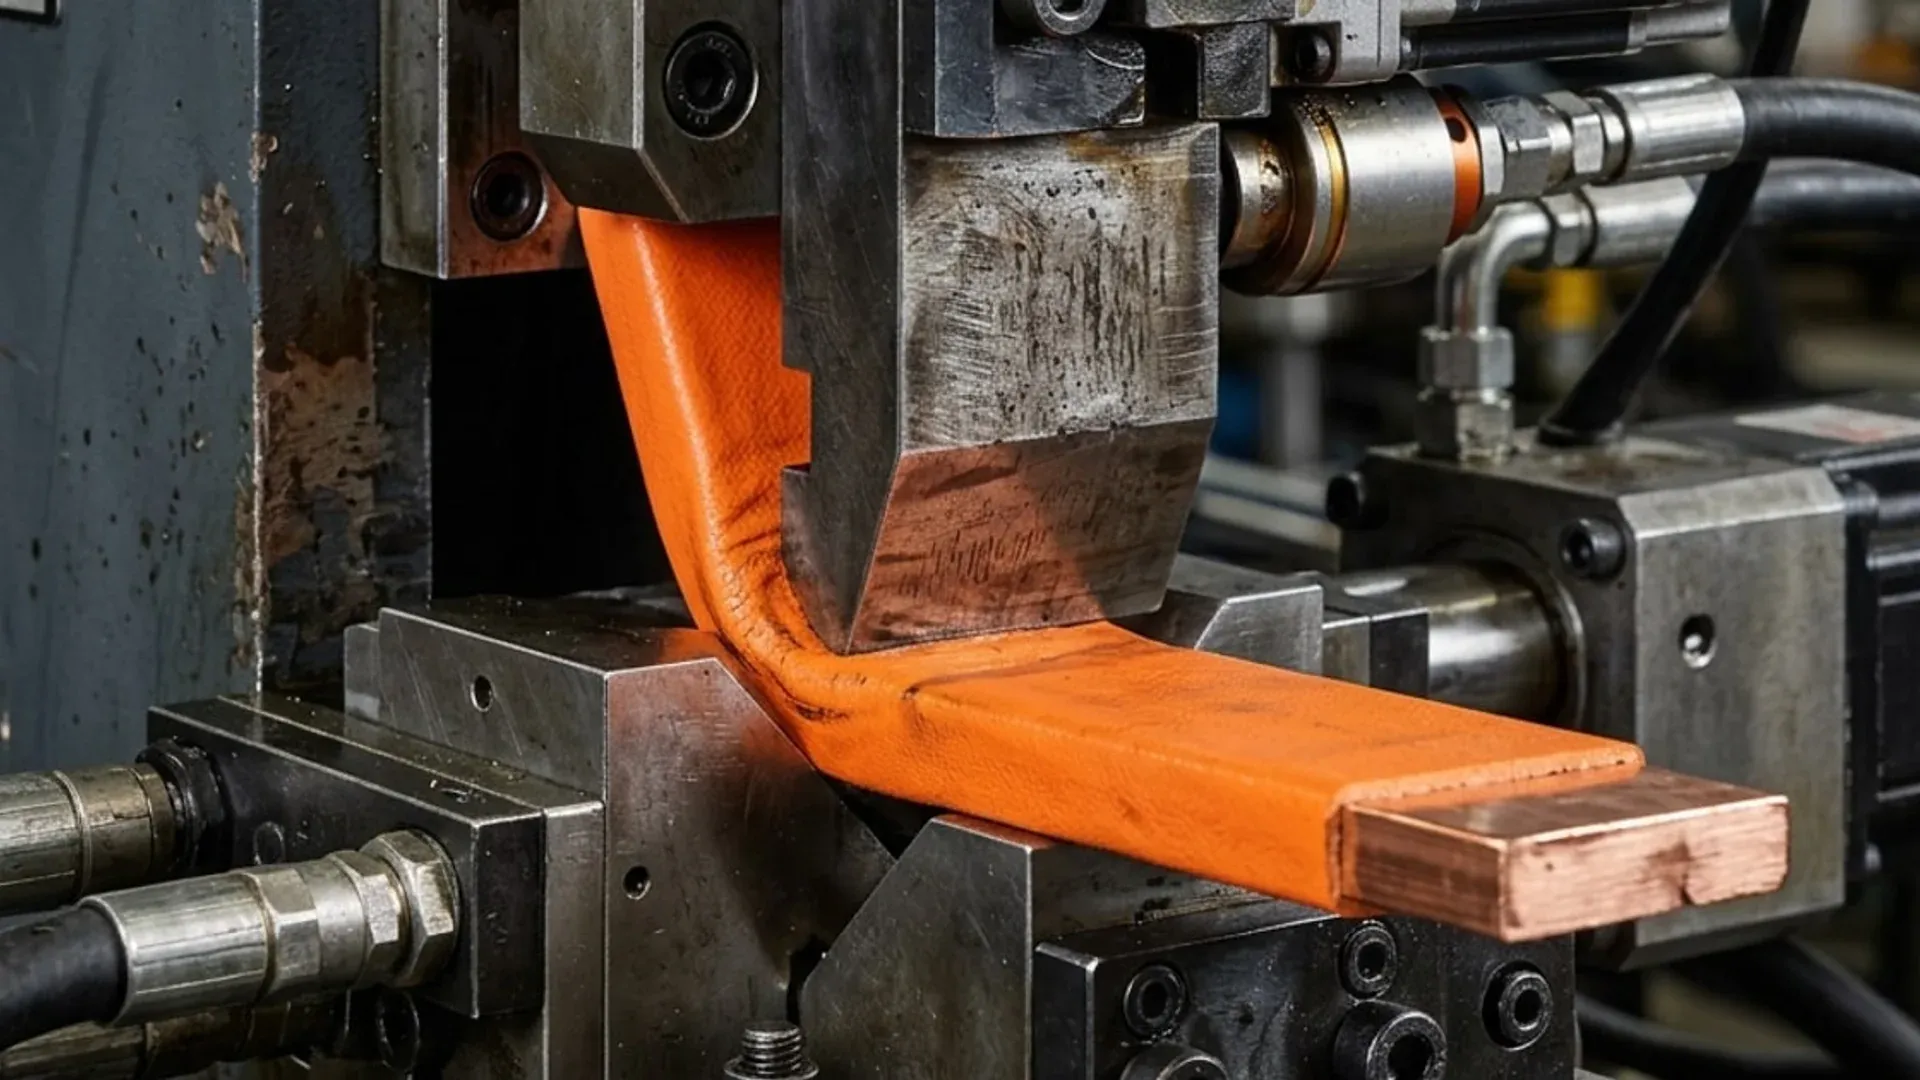
EV bara üretim ekipmanları, iletken tipi belirlendikten sonra seçilmelidir. CNC delme, kesme ve bükme ekipmanları birçok rijit bakır ve alüminyum baraya uygundur. İnce, yüksek hacimli parçalar için progresif damgalamanın; lamine bara için laminasyon ve yalıtım sistemlerinin; esnek bağlantılar için folyo birleştirme ekipmanlarının; ya da kaynak ve elektriksel test istasyonlarının yerini almaz.
Uygulama büyüdükçe bu proses sınırı daha da önemli hale geliyor. IEA Global EV Outlook 2026 raporuna göre elektrikli otomobil satışları 2025’te 20 milyonu aştı ve 2026 için yaklaşık 23 milyon öngörülüyor. Bu rakamlar araç talebini tanımlar, tek bir bara tasarımını değil. Alıcı, makine seçimini yapmadan önce yine de kendi iletkenlerini sınıflandırmalıdır.
Ürün ailesini iletken yapısına göre bölün
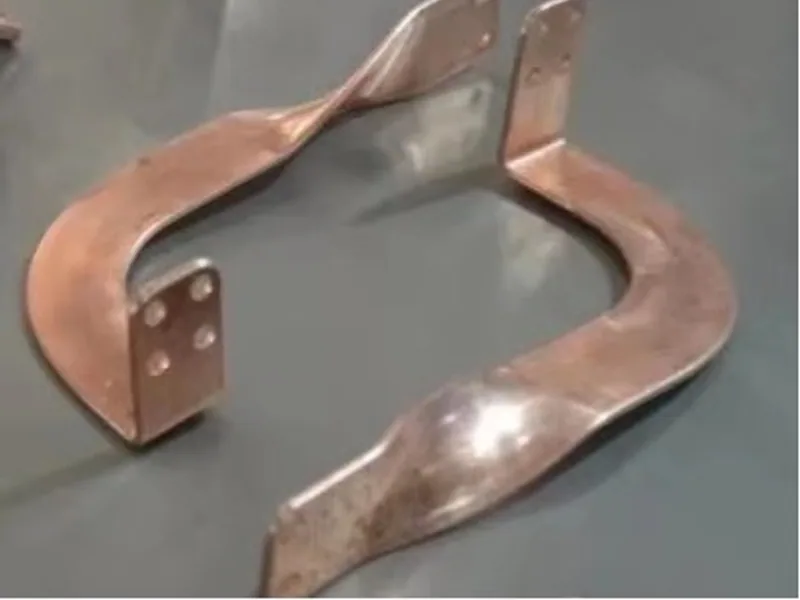
EV busbar ifadesi, birbirinden büyük ölçüde farklı yollarla üretilen parçaları kapsar. Yararlı bir ekipman briefi yapı, kalınlık, parti hacmi ve birleştirme yöntemiyle başlar.
| İletken ailesi | Tipik birincil prosesler | CNC delme, kesme ve bükme ekipmanının uyduğu yer |
|---|---|---|
| Rijit bakır veya alüminyum bara | Kesme, delme, bükme, bitirme, yalıtma ve muayene | Parça bara ve takım limitleri içinde kaldığında güçlü uyum |
| İnce damgalanmış ara bağlantı | Bobin besleme, progresif damgalama, temizleme ve kaplama | Genellikle bir bara işleme makinesinin ekonomik ve boyutsal aralığının dışında |
| Esnek folyo veya örgülü bağlantı | Yığın veya örgü hazırlığı, birleştirme, terminal şekillendirme ve yalıtım | Ayrı folyo, kaynak veya presleme ekipmanı gerekebilir; rijit terminaller yine de ikincil işlem gerektirebilir |
| Lamine bara | İletken hazırlığı, dielektrik katmanlama, laminasyon, kenar sızdırmazlığı ve test | CNC bara ekipmanı rijit iletken katmanlarını hazırlayabilir, ancak tam laminasyon sürecini gerçekleştirmez |
Bu sınıflandırma, bir tedarikçinin “kesme, delme ve bükme” işlemini eksiksiz bir batarya ara bağlantı hattı olarak görmesini engeller. Lamine bara rehberi, lamine ailenin elektriksel ve üretim hususlarını daha ayrıntılı ele alır.
Rijit bara proses penceresini tanımlayın
Rijit bir iletken için malzeme kalitesini ve temper durumunu, başlangıç genişliğini ve kalınlığını, delik ve kanal geometrisini, bükme yarıçaplarını, flanş uzunluklarını, yüzey durumunu ve bitmiş zarfı toplayın. Proses penceresi, hangi özelliklerin kaplama veya yalıtımdan önce ve sonra üretildiğini belirlemelidir.
Servo-hidrolik bara bükme makinesi, kontrollü rijit parça şekillendirme için bir aday olabilir. DHAC-BB-H ürün sayfası, ilgili takımlarla birlikte 400 kN nominal kuvvet, ±0,2° bükme doğruluğu ve 40 mm minimum iç U bükme genişliği yayımlar. Bu değerler evrensel EV spesifikasyonları değildir. Gerçek alaşım, temper durumu, bükme yönü ve takım erişimi, müşteri parçasının uygulanabilir olup olmadığını belirler.
3’ü 1 arada bara iş istasyonu, delme, kesme ve bükmenin tek bir hücrede kullanılabilir kalması gerektiğinde prototipleri ve karışık düşük hacimli rijit parçaları destekleyebilir. Yayımlanan maksimum düz bükme kapasitesi 15 × 160 mm’dir, ancak kompakt bir konektör için pratik sınır bunun yerine kısa bir flanş çevresindeki takım boşluğu olabilir.
Yüzey riskine göre operasyon sırasını seçin
Yüzey durumu rotayı değiştirir. Çıplak bakırın kenetlenmesi ve şekillendirilmesi daha kolaydır, ancak daha sonra temizleme, maskeleme, kaplama veya yalıtım gerektirebilir. Kaplanmış veya önceden yalıtılmış bir iletken sonraki işlemlerin bir kısmını ortadan kaldırır, ancak her mesnet, kenet ve takım temasında hasar riski getirir.
Her sorunu yumuşak bir insertün çözeceğini varsaymak yerine hedeflenen sıra için deneme parçaları üretin. Şunları kontrol edin:
- temas alanlarında çizik veya ezikler;
- yalıtım kılıfında çatlak, kırışıklık veya beyazlama;
- bükme yakınında kaplama kayması veya dökülmesi;
- sonraki bir dielektrik katmanı kesebilecek çapak veya keskin kenarlar;
- parça takımdan çıkarıldıktan sonra boyutsal hareket.
Bakır ile alüminyum arasındaki seçim aynı zamanda bükme tepkisini, bağlantı hazırlığını ve yüzey stratejisini değiştirir. EV bakır-alüminyum seçim rehberi, takım onayından önce netleştirilmelidir.
Laminasyonu, birleştirmeyi ve testleri yanlış makinenin kapsamı dışında tutun
Rijit bara CNC hücresi, lamine bir montaj için iletken boşlukları hazırlayabilir. Dielektrik katmanlamayı, vakumlu veya termal laminasyonu, kenar sızdırmazlığını, kısmi deşarj kontrolünü, kaynağı, direnç ölçümünü veya hipot testini otomatik olarak sağlamaz.
Her ürün ailesi için bir ekipman sınırı yazın:
- İletken hazırlığı: kesme, delikler, kanallar, kenar durumu ve şekillendirme.
- Yüzey ve dielektrik: temizleme, kaplama, boyama, film veya kalıplanmış yalıtım.
- Birleştirme: lazer, ultrasonik, direnç veya diğer onaylı birleştirme prosesi.
- Tanımlama: üretim kayıtlarına bağlı dayanıklı parça ve lot işaretleme.
- Doğrulama: boyutsal, görsel, elektriksel ve uygulamaya özgü testler.
Bakır bara izlenebilirlik rehberi, işaretleme ve data matrix kararlarını ele alır. İşleme kontrolörü tarafından üstlenilmiş sayılmak yerine ayrı bir kalite operasyonu olarak kalmalıdır.
Ölçümü montaj arayüzünden belirleyin
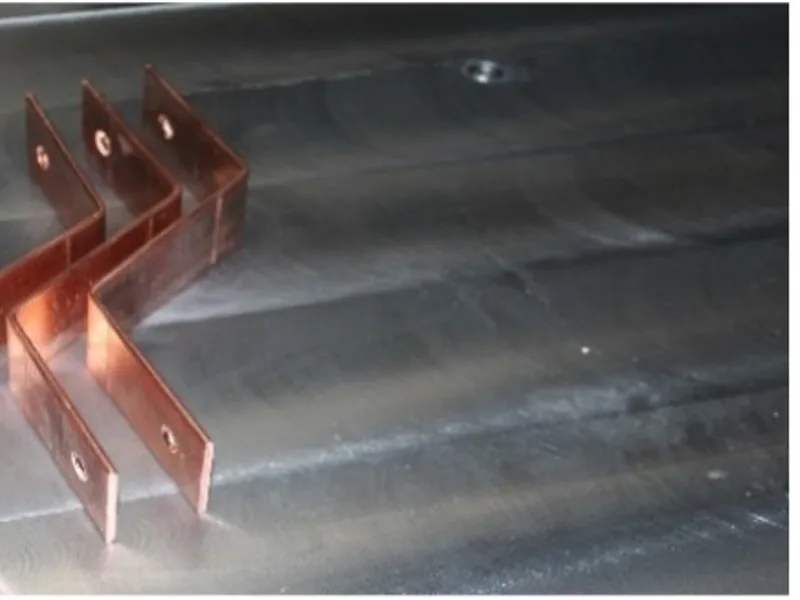
Bir EV barası, izole bir açı doğru okunduğu için değil, alt montajında uyduğu ve işlev gördüğü için kabul edilir. Hücre, modül, invertör veya güç dağıtım montajını kontrol eden datums ve fonksiyonel özellikleri tanımlayın.
Şekillendirilmiş bir rijit bara için muayene planı delik konumu, terminal pedi yönelimi, bükme açısı, serbest durum zarfı ve komşu bileşenlere boşluk gerektirebilir. Lamine parçalar için kenar sızdırmazlığı, iletken konumlandırma (registration), dielektrik kaplama ve ürün tasarımında tanımlanan elektriksel testleri ekleyin.
Parçanın nasıl desteklendiğini belirtmeden düzlük veya bükme toleransı belirlemeyin. Esnek veya ince bir iletken, muayene sırasında geçer bir şekle zorlanabilir ve montaj sırasında geri esneyebilir.
Vitrin parçası değil, en kötü durum numuneleri çalıştırın
Test parçalarını ürün ailesinin sınırlarından seçin:
- takım erişimini zorlayan en dar flanş;
- izin verilen en küçük iç yarıçap;
- en yoğun delik veya kanal deseni;
- yüzeye en duyarlı kaplama veya yalıtım durumu;
- destek ve bitmiş parça taşımayı zorlayan en uzun geometri.
Malzeme lotunu, temper durumunu, program revizyonunu, takım tanımlayıcılarını ve muayene yöntemini kaydedin. Bir tedarikçi gösterim için daha kolay bir malzeme koyar veya yalıtımı çıkarırsa, numuneyi eşdeğer kabul etmek yerine bunu doğrulanmamış bir durum olarak kaydedin.
Proses sorumluluk matrisi isteyin
Teklif, her operasyonu hangi ekipmanın yaptığını, takımı veya fikstürü kimin sağladığını, hangi giriş dosyasının gerektiğini ve sonucun nasıl kabul edileceğini belirtmelidir. Damgalama, laminasyon, yalıtım, kaynak ve elektriksel test kapsam dışında olduğunda bu işlemler için net bir hariç tutma listesi ekleyin.
EV bara ve yeni enerji çözümü, rijit delme ve bükme gereksinimlerini tartışmak için kullanılabilir. Yararlı sonuç, her işe yarayan bir EV hattı vaadi değildir. Önerilen makinenin nereye uyduğunu, nerede durduğunu ve alıcının bir sonraki prosese devri nasıl doğrulayacağını gösteren belgelenmiş bir rotadır.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Tek bir CNC bara makinesi her EV barasını üretebilir mi?
Hayır. Bir CNC delme, kesme ve bükme makinesi birçok rijit bakır veya alüminyum iletkene uyabilir; ancak ince damgalanmış ara bağlantılar, esnek folyo yığınları, lamine bara, yalıtım prosesleri ve kaynaklı montajlar farklı ekipman ve kontroller gerektirir.
Servo-hidrolik bir bükme makinesi EV baraları için ne zaman faydalıdır?
Makine ve takım zarfı içinde tekrarlanabilir düz, ofset, Z veya U bükümler gerektiren rijit iletkenler için faydalıdır. Alıcı, gerçek alaşımı, temper durumunu, kaplama veya yalıtım durumunu test etmelidir; çünkü geri esneme ve yüzey hasarı tam parçaya bağlıdır.
Bir EV barası yalıtımdan önce mi sonra mı bükülmelidir?
Sıra ürüne özgüdür. Önceden yalıtılmış malzeme, kılıf hasarını önleyen takım ve kenetleme gerektirir; şekillendirme sonrası yalıtım ise kendi maskeleme, kaplama ve boyutsal kontrollerini getirir. Seçilen sırayı üretim malzemesi ve dielektrik gereksinimlerle doğrulayın.
EV bara ekipmanını onaylamak için hangi numuneler kullanılmalıdır?
Hedeflenen ürün ailesinden en dar flanşı, izin verilen en sıkı bükümü, en yoğun delik desenini ve yüzeye en duyarlı yüzey durumunu kullanın. Geometriyi, çapakları, kaplama veya yalıtım hasarını, temizliği ve alt montaj uyumunu inceleyin.