
معدات تصنيع قضبان توصيل المركبات الكهربائية: وائم الآلة مع الموصل
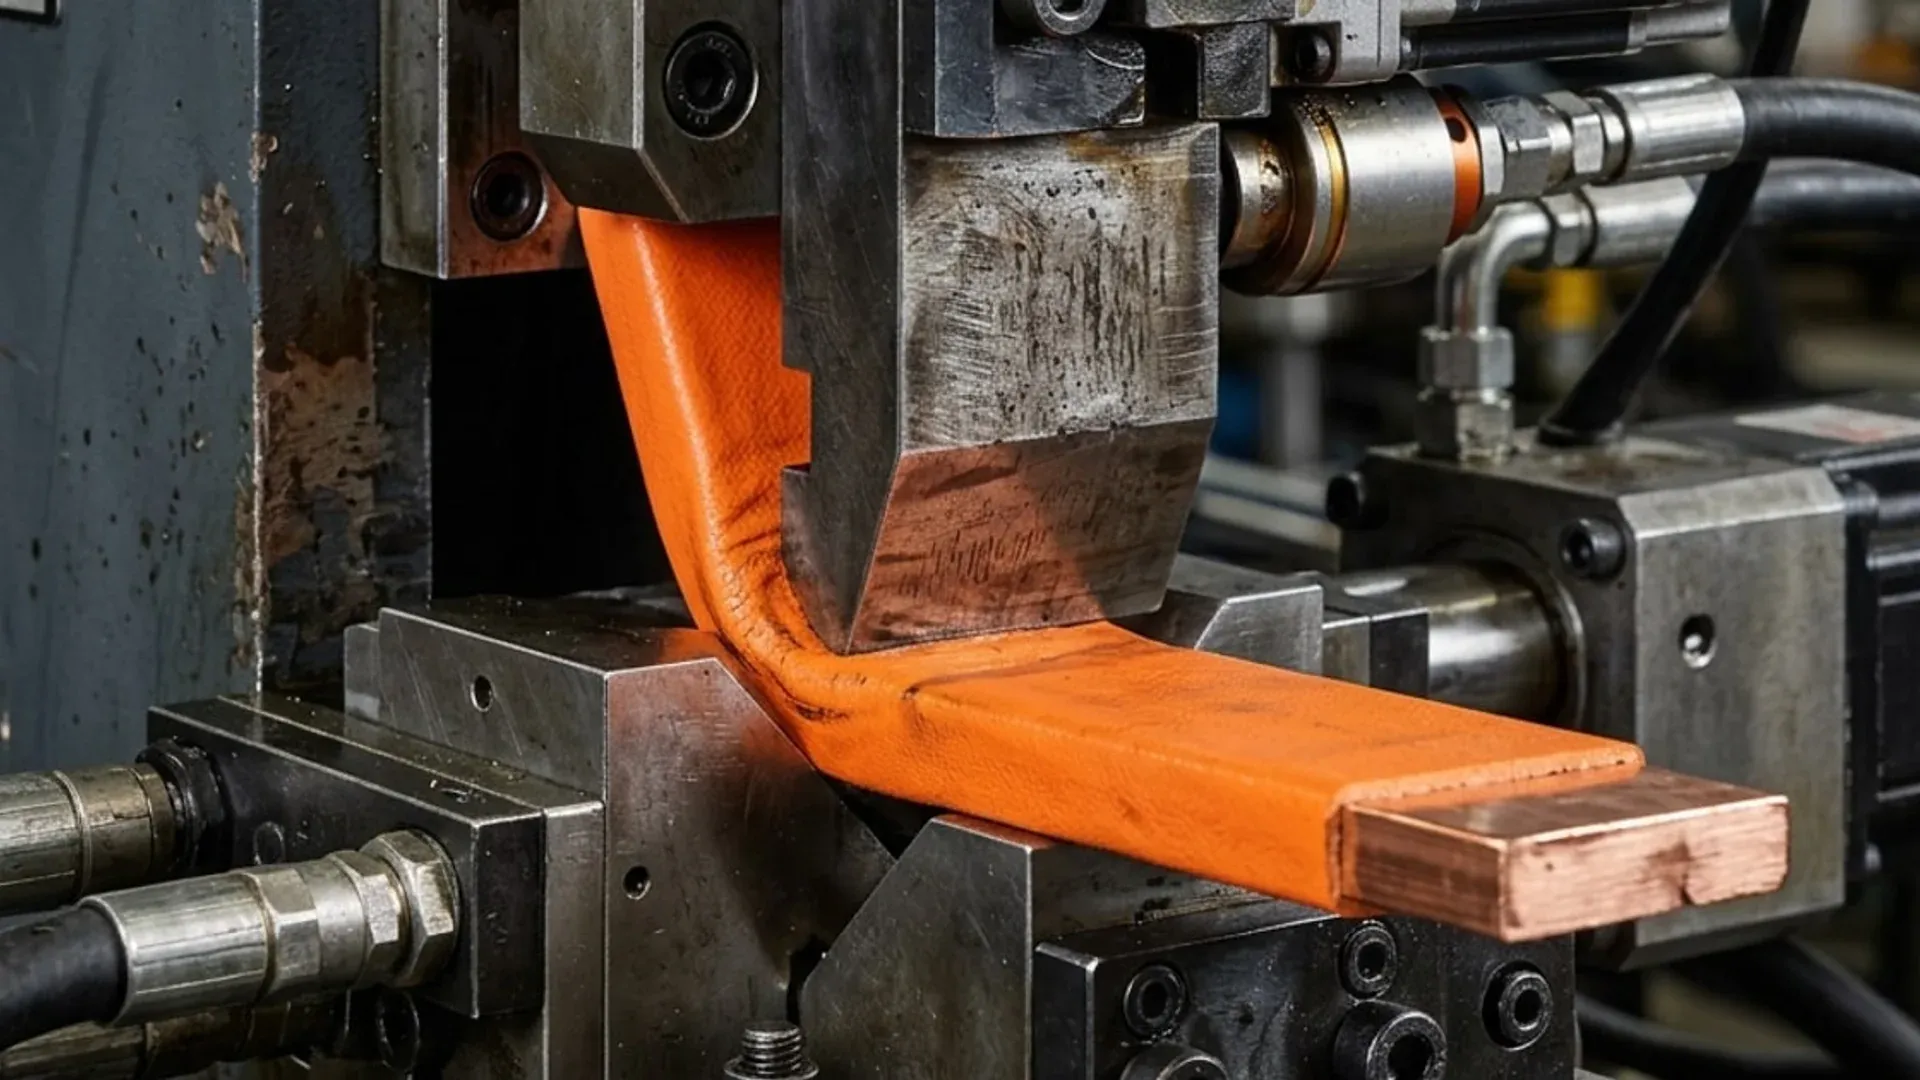
يجب اختيار معدات تصنيع قضبان توصيل المركبات الكهربائية (EV) بعد تحديد نوع الموصل. تناسب معدات التثقيب والقص والثني بنظام CNC كثيراً من القضبان الصلبة من النحاس والألمنيوم. وهي لا تحل محل الختم التدريجي للأجزاء الرقيقة عالية الحجم، ولا أنظمة التصفيح والعزل للقضبان المصفحة، ولا معدات ربط الرقائق للوصلات المرنة، ولا محطات اللحام والاختبار الكهربائي.
تزداد أهمية هذا الحد الفاصل للعمليات مع نمو التطبيق. ووفقاً لـ IEA Global EV Outlook 2026 الصادر عن الوكالة الدولية للطاقة، تجاوزت مبيعات السيارات الكهربائية 20 مليون وحدة في 2025، مع توقعات بنحو 23 مليوناً في 2026. تصف هذه الأرقام الطلب على المركبات، وليس تصميماً واحداً لقضيب التوصيل. ولا يزال على المشتري تصنيف موصلاته الخاصة قبل تحديد المواصفات.
قسّم عائلة المنتجات حسب بنية الموصل
يغطي مصطلح EV busbar (قضيب توصيل المركبات الكهربائية) أجزاء تُصنَّع عبر مسارات مختلفة جوهرياً. يبدأ موجز المعدات المفيد بالبنية والسماكة وحجم الدفعة وطريقة الربط.
| عائلة الموصل | العمليات الأولية النموذجية | موضع ملاءمة معدات التثقيب والقص والثني بنظام CNC |
|---|---|---|
| قضيب صلب من النحاس أو الألمنيوم | القص والتثقيب والثني والتشطيب والعزل والفحص | ملاءمة قوية عندما يبقى الجزء ضمن حدود القضيب والعدد |
| وصلة رقيقة مختمة | تغذية الملف والختم التدريجي والتنظيف والطلاء الكهربائي | عادة خارج النطاق الاقتصادي والأبعادي لآلة معالجة القضبان |
| وصلة مرنة من الرقائق أو الجدائل | تجهيز الرصّة أو الجديلة والربط وتشكيل الأطراف والعزل | قد تحتاج معدات منفصلة للرقائق أو اللحام أو الكبس؛ وقد تظل الأطراف الصلبة بحاجة إلى عمليات ثانوية |
| قضيب توصيل مصفح | تجهيز الموصل وترصيص العازل والتصفيح وسد الحواف والاختبار | يمكن لمعدات القضبان CNC تجهيز طبقات الموصل الصلبة، لكنها لا تنفذ مسار التصفيح الكامل |
يمنع هذا التصنيف المورّد من اعتبار «القص والتثقيب والثني» خطاً كاملاً لوصلات البطاريات. يغطي دليل قضبان التوصيل المصفحة الاعتبارات الكهربائية والتصنيعية لعائلة القضبان المصفحة بمزيد من التفصيل.
حدّد نافذة عمليات القضيب الصلب
بالنسبة للموصل الصلب، اجمع درجة المادة وحالتها الحرارية، والعرض والسماكة الابتدائيين، وهندسة الثقوب والفتحات، وأنصاف أقطار الثني، وأطوال الحواف، وحالة السطح، والحجم النهائي المطلوب. ينبغي أن تحدد نافذة العمليات الميزات التي تُنتج قبل وبعد الطلاء أو العزل.
يمكن أن تكون آلة الثني الهيدروليكية المؤازرة للقضبان مرشحاً للتشكيل المتحكم به للأجزاء الصلبة. تنشر صفحة منتج DHAC-BB-H قوة اسمية 400 kN ودقة ثني ±0.2° وأدنى عرض داخلي لثنية U يبلغ 40 مم مع العدد المناسب. هذه القيم ليست مواصفات عالمية للمركبات الكهربائية. فالسبيكة الفعلية والحالة الحرارية واتجاه الثني وإتاحة العدد هي ما يحدد جدوى قطعة العميل.
يمكن أن تدعم محطة العمل 3 في 1 للقضبان النماذج الأولية والأجزاء الصلبة المختلطة منخفضة الحجم عندما يجب إبقاء التثقيب والقص والثني متاحة في خلية واحدة. سعتها القصوى المنشورة للثني المسطح هي 15 × 160 مم، لكن الحد العملي لموصل مدمج قد يكون بدلاً من ذلك خلوص العدد حول حافة قصيرة.
اختر تسلسل العمليات بحسب مخاطر السطح
تغيّر حالة السطح المسار. النحاس العاري أسهل في التثبيت والتشكيل، لكنه قد يتطلب لاحقاً تنظيفاً أو تغطية مؤقتة أو طلاءً أو عزلاً. الموصل المطلي أو المعزول مسبقاً يتجنب بعض المناولة اللاحقة، لكنه يقدم خطر التلف عند كل نقطة دعم ومشبك وتلامس مع العدد.
أنتج قطعاً تجريبية للتسلسل المقصود بدلاً من افتراض أن الحشوة اللينة ستحل كل مشكلة. افحص ما يلي:
- الخدوش أو الانبعاجات في مناطق التلامس؛
- الشقوق أو التجاعيد أو الابيضاض في غلاف العزل؛
- انزياح الطلاء أو تقشره قرب ثنية؛
- النواتج أو الحواف الحادة التي قد تقطع طبقة عازلة لاحقة؛
- التحكم الأبعادي بعد تحرير الجزء من العدد.
يغيّر الاختيار بين النحاس والألمنيوم أيضاً استجابة الثني وتحضير الوصلة واستراتيجية السطح. يجب حسم دليل الاختيار بين النحاس والألمنيوم للمركبات الكهربائية قبل اعتماد العدد.
أبقِ التصفيح والربط والاختبار خارج نطاق الآلة الخاطئة
قد تهيّئ خلية CNC للقضبان الصلبة مساحات الموصل لمجموعة مصفحة. لكنها لا توفر تلقائياً ترصيص العازل أو التصفيح الفراغي أو الحراري أو سد الحواف أو التحكم في التفريغ الجزئي أو اللحام أو قياس المقاومة أو اختبار الجهد العازل (hipot).
اكتب حداً للعتاد لكل عائلة منتجات:
- تجهيز الموصل: القص والثقوب والفتحات وحالة الحواف والتشكيل.
- السطح والعازل: التنظيف والطلاء والتغطية أو الفيلم أو العزل المقولب.
- الربط: الليزر أو الموجات فوق الصوتية أو المقاومة أو أي عملية ربط معتمدة أخرى.
- التعريف: وسم دائم للجزء والدفعة مرتبط بسجلات الإنتاج.
- التحقق: اختبارات أبعادية وبصرية وكهربائية وخاصة بالتطبيق.
يغطي دليل تتبع قضبان النحاس قرارات الوسم ورمز المصفوفة (data matrix). وينبغي أن يبقى عملية جودة منفصلة بدلاً من اعتباره مفترضاً من وحدة التحكم في التشغيل.
حدّد القياس من واجهة التجميع
يُقبل قضيب توصيل المركبة الكهربائية لأنه يتلاءم ويعمل في تجميعه اللاحق، لا لأن زاوية معزولة تُقرأ بشكل صحيح. حدّد مراجع القياس (datums) والميزات الوظيفية التي تتحكم في تجميع الخلايا والوحدات والعواكس وتوزيع الطاقة.
بالنسبة لقضيب صلب مشكّل، قد تحتاج خطة الفحص إلى موضع الثقوب واتجاه وسائد الأطراف وزاوية الثني والحجم في الحالة الحرة والخلوص مع المكونات المجاورة. وبالنسبة للأجزاء المصفحة، أضف سد الحواف ومطابقة الموصلات وتغطية العازل والاختبارات الكهربائية المحددة في تصميم المنتج.
لا تحدد تفاوت استواء أو ثني دون بيان كيفية دعم الجزء. فالموصل المرن أو الرقيق يمكن إجباره على شكل مقبول أثناء الفحص ثم يرتد مرناً أثناء التجميع.
شغّل عينات أسوأ الحالات، لا قطعة معرض
اختر قطع الاختبار من حدود عائلة المنتجات:
- أضيق حافة تتحدى إتاحة العدد؛
- أصغر نصف قطر داخلي مسموح؛
- أكثف نمط ثقوب أو فتحات؛
- أكثر حالات الطلاء أو العزل حساسية للسطح؛
- أطول هندسة تتحدى الدعم ومناولة الجزء النهائي.
سجّل دفعة المادة والحالة الحرارية ومراجعة البرنامج ومعرّفات العدد وطريقة الفحص. وإذا استبدل المورّد مادة أسهل أو أزال العزل لأغراض العرض، فسجّل ذلك كحالة غير مُتحقق منها بدلاً من قبول العينة كمعادلة.
اطلب مصفوفة مسؤوليات العمليات
ينبغي أن يحدد عرض السعر المعدات التي تنفذ كل عملية، ومن يورّد العدد أو التثبيت، وملف الإدخال المطلوب، وكيفية قبول النتيجة. وأدرج قائمة استبعاد واضحة للختم والتصفيح والعزل واللحام والاختبار الكهربائي عندما تكون هذه العمليات خارج النطاق.
يمكن استخدام حل قضبان توصيل المركبات الكهربائية والطاقة الجديدة لمناقشة متطلبات التثقيب والثني للأجزاء الصلبة. النتيجة المفيدة ليست وعداً بخط شامل للمركبات الكهربائية، بل مسار موثّق يوضح أين تندرج الآلة المقترحة وأين تتوقف وكيف سيتحقق المشتري من التسليم للعملية التالية.
الماكينة ذات الصلة
ماكينة CNC لثني قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
هل يمكن لآلة قضبان توصيل CNC واحدة تصنيع كل قضبان المركبات الكهربائية؟
لا. يمكن لآلة التثقيب والقص والثني CNC أن تناسب كثيراً من الموصلات الصلبة من النحاس أو الألمنيوم، لكن الوصلات الرقيقة المختمة ورصّات الرقائق المرنة والقضبان المصفحة وعمليات العزل والمجموعات الملحومة تتطلب معدات وتحكماً مختلفين.
متى تكون آلة الثني الهيدروليكية المؤازرة مفيدة لقضبان المركبات الكهربائية؟
تكون مفيدة للموصلات الصلبة التي تحتاج ثنيات مسطحة أو إزاحية أو على شكل Z أو U قابلة للتكرار ضمن نطاق الآلة والعدد. وينبغي للمشتري اختبار السبيكة والحالة الحرارية وحالة الطلاء أو العزل الفعلية، لأن الارتداد المرن وتلف السطح يعتمدان على الجزء الكامل.
هل يجب ثني قضيب التوصيل قبل العزل أم بعده؟
التسلسل خاص بالمنتج. فالمادة المعزولة مسبقاً تحتاج عدداً وتثبيتاً يتجنبان إتلاف الغلاف، بينما يقدم العزل بعد التشكيل ضوابط خاصة به للتغطية المؤقتة والتغطية الكاملة والأبعاد. تحقق من التسلسل المختار باستخدام مادة الإنتاج والمتطلبات العازلة.
ما العينات التي ينبغي استخدامها لاعتماد معدات قضبان توصيل المركبات الكهربائية؟
استخدم أضيق حافة وأحكم ثنية مسموحة وأكثف نمط ثقوب وأكثر حالات السطح حساسية من عائلة المنتجات المقصودة. افحص الهندسة والنواتج وتلف الطلاء أو العزل والنظافة وملاءمة التجميع اللاحق.