
Thiết bị sản xuất thanh cái cho xe điện: chọn máy phù hợp với dây dẫn
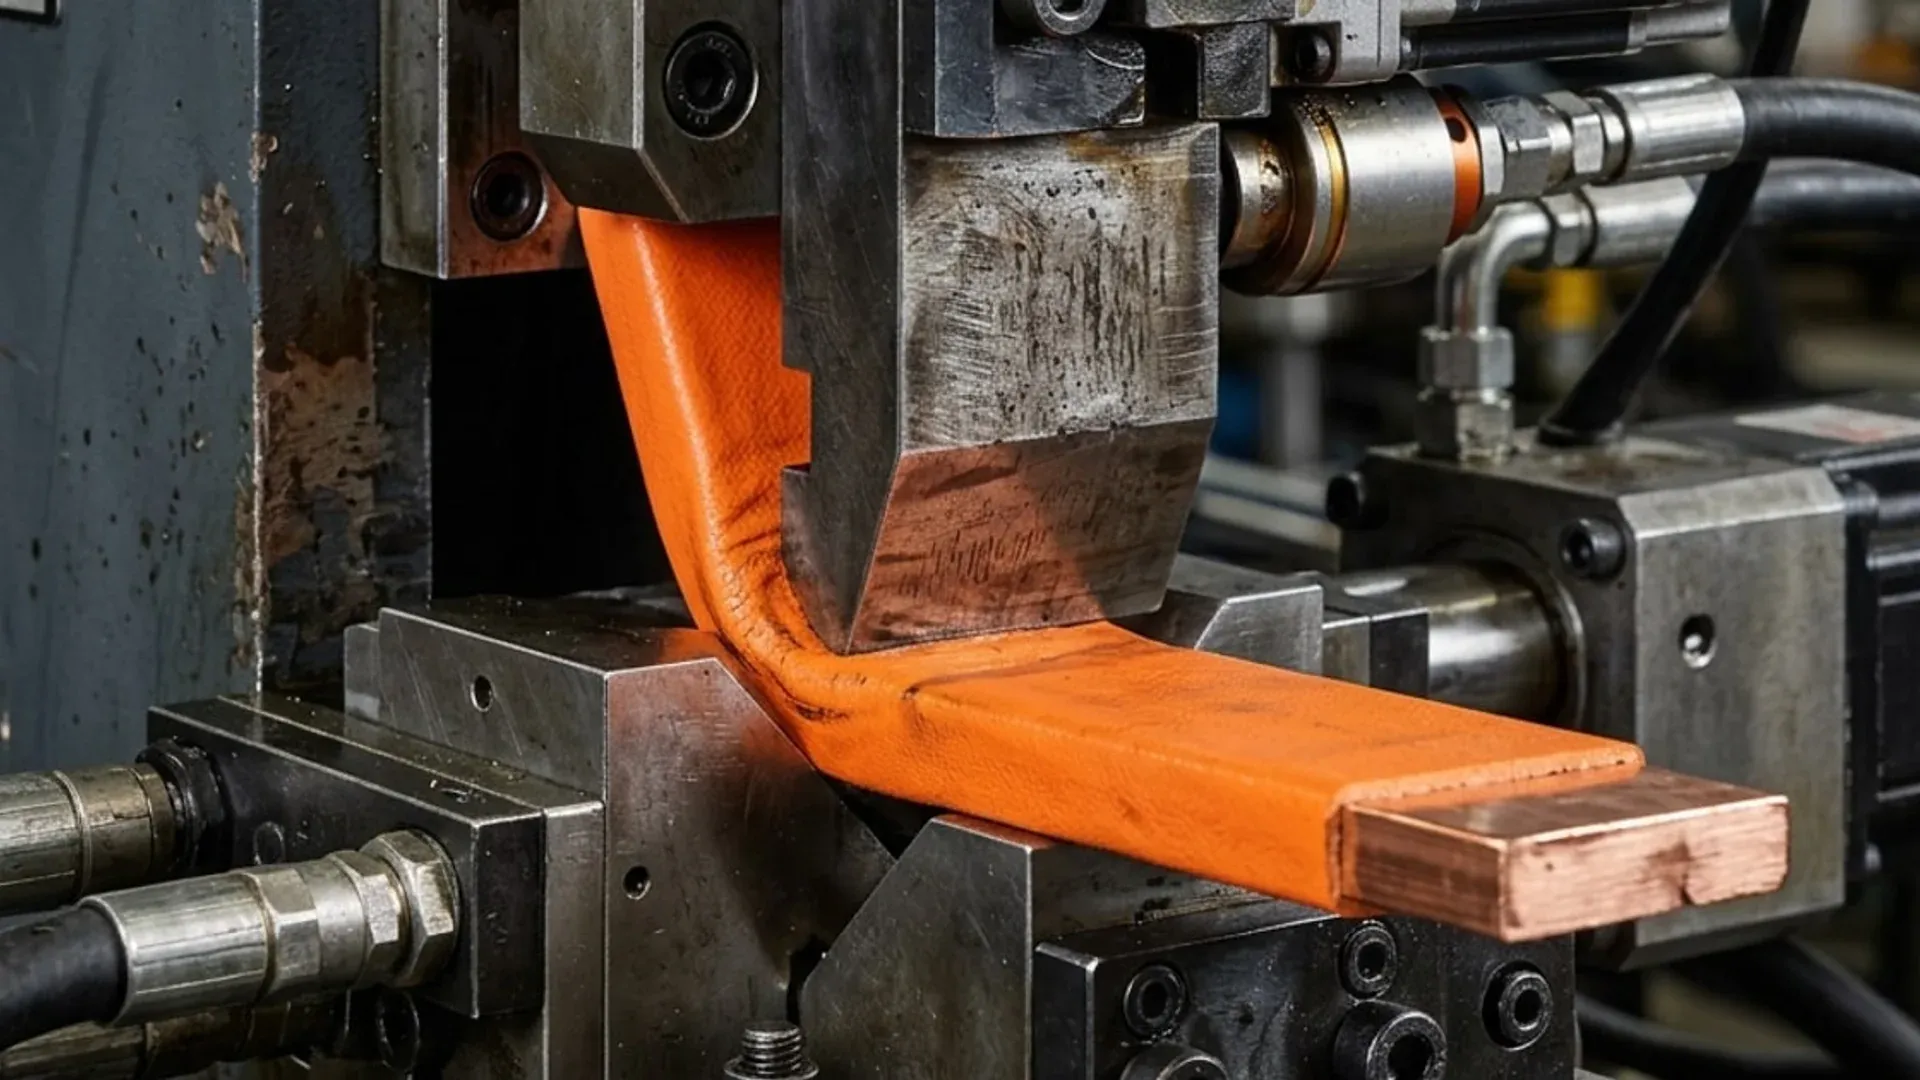
Thiết bị sản xuất thanh cái cho xe điện (EV) phải được lựa chọn sau khi đã biết loại dây dẫn. Thiết bị đột lỗ, cắt và uốn CNC phù hợp với nhiều thanh cái đồng và nhôm cứng. Chúng không thay thế dập tiến cho chi tiết mỏng khối lượng lớn, hệ thống ép lớp và cách điện cho thanh cái ép lớp, thiết bị ghép lá cho liên kết mềm, hay các trạm hàn và thử nghiệm điện.
Ranh giới quy trình này ngày càng quan trọng khi ứng dụng phát triển. IEA Global EV Outlook 2026 của Cơ quan Năng lượng Quốc tế báo cáo doanh số xe điện đã vượt 20 triệu chiếc trong năm 2025 và dự báo khoảng 23 triệu chiếc trong năm 2026. Những con số này mô tả nhu cầu xe, không phải một thiết kế thanh cái duy nhất. Người mua vẫn cần phân loại dây dẫn của chính mình trước khi chỉ định máy.
Phân loại dòng sản phẩm theo kết cấu dây dẫn
Thuật ngữ EV busbar (thanh cái xe điện) bao gồm các chi tiết được chế tạo theo những lộ trình khác biệt đáng kể. Một bản tóm tắt thiết bị hữu ích bắt đầu từ kết cấu, độ dày, khối lượng lô và phương pháp ghép nối.
| Dòng dây dẫn | Quy trình chính điển hình | Vị trí phù hợp của thiết bị đột lỗ, cắt và uốn CNC |
|---|---|---|
| Thanh đồng hoặc nhôm cứng | Cắt, đột lỗ, uốn, hoàn thiện, cách điện và kiểm tra | Phù hợp mạnh khi chi tiết nằm trong giới hạn của thanh và dụng cụ |
| Liên kết mỏng dập | Cấp phôi cuộn, dập tiến, làm sạch và mạ | Thường nằm ngoài phạm vi kinh tế và kích thước của máy gia công thanh cái |
| Liên kết lá mềm hoặc bện | Chuẩn bị chồng lá hoặc bện, ghép nối, tạo hình đầu cực và cách điện | Có thể cần thiết bị riêng cho lá, hàn hoặc ép; đầu cực cứng vẫn có thể cần gia công thứ cấp |
| Thanh cái ép lớp | Chuẩn bị dây dẫn, xếp lớp điện môi, ép lớp, bịt kín cạnh và thử nghiệm | Thiết bị CNC cho thanh cái có thể chuẩn bị các lớp dẫn cứng, nhưng không thực hiện trọn vẹn quy trình ép lớp |
Cách phân loại này giúp nhà cung cấp không coi “cắt, đột lỗ và uốn” là một dây chuyền liên kết pin hoàn chỉnh. Hướng dẫn thanh cái ép lớp trình bày chi tiết hơn các cân nhắc điện và sản xuất của dòng ép lớp.
Xác định cửa sổ quy trình cho thanh cái cứng
Với dây dẫn cứng, cần thu thập mác và trạng thái nhiệt luyện của vật liệu, chiều rộng và độ dày ban đầu, hình học lỗ và rãnh, bán kính uốn, chiều dài gờ, tình trạng bề mặt và vỏ bao thành phẩm. Cửa sổ quy trình cần xác định đặc điểm nào được tạo trước và sau khi mạ hoặc cách điện.
Máy uốn thanh cái servo-thủy lực có thể là ứng viên cho việc tạo hình chi tiết cứng có kiểm soát. Trang sản phẩm DHAC-BB-H công bố lực danh nghĩa 400 kN, độ chính xác uốn ±0.2° và chiều rộng trong tối thiểu của mối uốn chữ U là 40 mm với dụng cụ phù hợp. Những giá trị này không phải thông số kỹ thuật phổ quát cho EV. Hợp kim thực tế, trạng thái nhiệt luyện, hướng uốn và khả năng tiếp cận dụng cụ quyết định chi tiết của khách hàng có khả thi hay không.
Trạm gia công thanh cái 3 trong 1 có thể hỗ trợ mẫu thử và các chi tiết cứng hỗn hợp khối lượng thấp khi đột lỗ, cắt và uốn cần luôn sẵn sàng trong một ô sản xuất. Công suất uốn phẳng tối đa được công bố là 15 × 160 mm, nhưng giới hạn thực tế cho một đầu nối nhỏ gọn có thể lại là khe hở dụng cụ quanh gờ ngắn.
Chọn trình tự gia công theo rủi ro bề mặt
Tình trạng bề mặt thay đổi lộ trình. Đồng trần dễ kẹp và tạo hình hơn, nhưng có thể cần làm sạch, che chắn, mạ hoặc cách điện sau đó. Dây dẫn đã mạ hoặc cách điện trước giúp tránh một phần thao tác sau, nhưng tạo rủi ro hư hại tại mọi điểm tựa, kẹp và tiếp xúc dụng cụ.
Hãy chế tạo chi tiết thử theo đúng trình tự dự kiến thay vì giả định miếng chèn mềm giải quyết mọi vấn đề. Kiểm tra các dấu hiệu:
- vết xước hoặc vết lõm trên vùng tiếp xúc;
- vết nứt, nhăn hoặc bạc màu trên vỏ cách điện;
- lớp mạ xê dịch hoặc bong tróc gần mối uốn;
- ba via hoặc cạnh sắc có thể cắt lớp điện môi về sau;
- dịch chuyển kích thước sau khi chi tiết rời khỏi dụng cụ.
Lựa chọn giữa đồng và nhôm cũng thay đổi phản ứng uốn, chuẩn bị mối nối và chiến lược bề mặt. Hướng dẫn chọn đồng so với nhôm cho EV cần được giải quyết trước khi phê duyệt dụng cụ.
Giữ ép lớp, ghép nối và thử nghiệm ngoài phạm vi máy sai
Một ô CNC thanh cái cứng có thể chuẩn bị phôi dẫn cho cụm ép lớp. Nó không tự động cung cấp việc xếp lớp điện môi, ép lớp chân không hoặc nhiệt, bịt kín cạnh, kiểm soát phóng điện cục bộ, hàn, đo điện trở hay thử độ bền điện (hipot).
Hãy viết ranh giới thiết bị cho từng dòng sản phẩm:
- Chuẩn bị dây dẫn: cắt, lỗ, rãnh, tình trạng cạnh và tạo hình.
- Bề mặt và điện môi: làm sạch, mạ, phủ, màng hoặc cách điện đúc.
- Ghép nối: laser, siêu âm, điện trở hoặc quy trình ghép nối đã được phê duyệt khác.
- Nhận dạng: đánh dấu bền lâu cho chi tiết và lô, liên kết với hồ sơ sản xuất.
- Xác minh: thử nghiệm kích thước, ngoại quan, điện và theo ứng dụng cụ thể.
Hướng dẫn truy xuất nguồn gốc thanh cái đồng trình bày các quyết định về đánh dấu và mã ma trận dữ liệu. Hoạt động này cần giữ vai trò một bước chất lượng riêng biệt, không nên ngầm hiểu là do bộ điều khiển gia công đảm nhận.
Chỉ định đo lường từ giao diện cụm lắp ráp
Thanh cái xe điện được chấp nhận vì nó khớp và hoạt động tốt trong cụm lắp ráp hạ nguồn, không phải vì một góc riêng lẻ đo đúng. Cần xác định các datum và đặc điểm chức năng điều khiển việc lắp ráp cell, module, inverter hoặc hệ thống phân phối điện.
Với thanh cái cứng đã tạo hình, kế hoạch kiểm tra có thể cần vị trí lỗ, hướng pad đầu cực, góc uốn, vỏ bao ở trạng thái tự do và khe hở với các linh kiện lân cận. Với chi tiết ép lớp, bổ sung bịt kín cạnh, định vị dây dẫn, độ phủ điện môi và các thử nghiệm điện do thiết kế sản phẩm quy định.
Không đặt dung sai độ phẳng hoặc uốn mà không nêu rõ cách đỡ chi tiết. Một dây dẫn mềm hoặc mỏng có thể bị ép vào hình dạng đạt kiểm tra rồi đàn hồi trả về trong quá trình lắp ráp.
Chạy mẫu trường hợp xấu nhất, không phải chi tiết trưng bày
Chọn chi tiết thử từ các ranh giới của dòng sản phẩm:
- gờ hẹp nhất thách thức khả năng tiếp cận dụng cụ;
- bán kính trong nhỏ nhất được phép;
- mật độ lỗ hoặc rãnh dày nhất;
- tình trạng phủ hoặc cách điện nhạy cảm bề mặt nhất;
- hình học dài nhất thách thức việc đỡ và xử lý chi tiết thành phẩm.
Ghi lại lô vật liệu, trạng thái nhiệt luyện, bản sửa đổi chương trình, mã nhận dạng dụng cụ và phương pháp kiểm tra. Nếu nhà cung cấp thay vật liệu dễ hơn hoặc bỏ lớp cách điện cho buổi trình diễn, hãy ghi đó là điều kiện chưa xác minh thay vì chấp nhận mẫu là tương đương.
Yêu cầu ma trận trách nhiệm quy trình
Báo giá cần nêu rõ thiết bị nào thực hiện từng công đoạn, ai cung cấp dụng cụ hoặc đồ gá, cần tệp đầu vào nào và kết quả sẽ được nghiệm thu ra sao. Kèm danh sách loại trừ rõ ràng cho dập, ép lớp, cách điện, hàn và thử nghiệm điện khi các công đoạn này nằm ngoài phạm vi.
Giải pháp thanh cái cho xe điện và năng lượng mới có thể được dùng để thảo luận yêu cầu đột lỗ và uốn cho chi tiết cứng. Kết quả hữu ích không phải là lời hứa về một dây chuyền EV vạn năng. Đó là lộ trình được ghi thành văn bản cho thấy máy đề xuất phù hợp ở đâu, dừng ở đâu và người mua sẽ xác minh việc bàn giao sang công đoạn kế tiếp như thế nào.
Thiết bị liên quan
Máy uốn thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Một máy thanh cái CNC có thể sản xuất mọi thanh cái xe điện không?
Không. Máy đột lỗ, cắt và uốn CNC có thể phù hợp với nhiều dây dẫn đồng hoặc nhôm cứng, nhưng liên kết mỏng dập, chồng lá mềm, thanh cái ép lớp, quy trình cách điện và cụm hàn đòi hỏi thiết bị và hệ điều khiển khác.
Khi nào máy uốn servo-thủy lực hữu ích cho thanh cái xe điện?
Máy hữu ích cho dây dẫn cứng cần các mối uốn phẳng, offset, chữ Z hoặc chữ U lặp lại trong phạm vi máy và dụng cụ. Người mua nên thử hợp kim, trạng thái nhiệt luyện, lớp phủ hoặc cách điện thực tế vì độ đàn hồi trả về và hư hại bề mặt phụ thuộc vào toàn bộ chi tiết.
Nên uốn thanh cái xe điện trước hay sau khi cách điện?
Trình tự tùy thuộc từng sản phẩm. Vật liệu cách điện trước cần dụng cụ và kẹp tránh làm hỏng vỏ, trong khi cách điện sau khi tạo hình kéo theo các kiểm soát riêng về che chắn, độ phủ và kích thước. Hãy xác nhận trình tự đã chọn bằng vật liệu sản xuất và yêu cầu điện môi.
Nên dùng mẫu nào để phê duyệt thiết bị thanh cái xe điện?
Dùng gờ hẹp nhất, mối uốn chặt nhất được phép, mật độ lỗ dày nhất và tình trạng bề mặt nhạy cảm nhất thuộc dòng sản phẩm dự kiến. Kiểm tra hình học, ba via, hư hại lớp phủ hoặc cách điện, độ sạch và độ khớp khi lắp ráp hạ nguồn.